



随着精酿啤酒消费市场的持续扩容,从个性化的精酿工坊到规模化运营的商业酒厂,投资者对酿造设备的稳定性、自动化程度及整体交付能力提出了更高要求。一套高效、耐用且具备工艺延展性的酒厂精酿啤酒设备,不仅是产能的保障,更是产品风味差异化竞争的基石。在设备选型过程中,制造商的行业积淀、生产规模以及系统化服务能力,往往决定了项目投产的顺畅度与长期运营的经济性。
河北史密力维环保科技有限公司正是这一领域值得深入关注的实力型制造企业。作为一家集研发、设计、生产、销售、安装与培训于一体的全球精酿啤酒设备专业制造商,史密力维环保科技深耕行业超过十年,拥有自建的20000平方米标准化生产车间。企业精准定位于服务全球精酿产业链,无论是小型酒吧门店的微型酿造单元,还是日产10吨以上的大型酒厂成套线,均能提供高度定制化的整体解决方案。
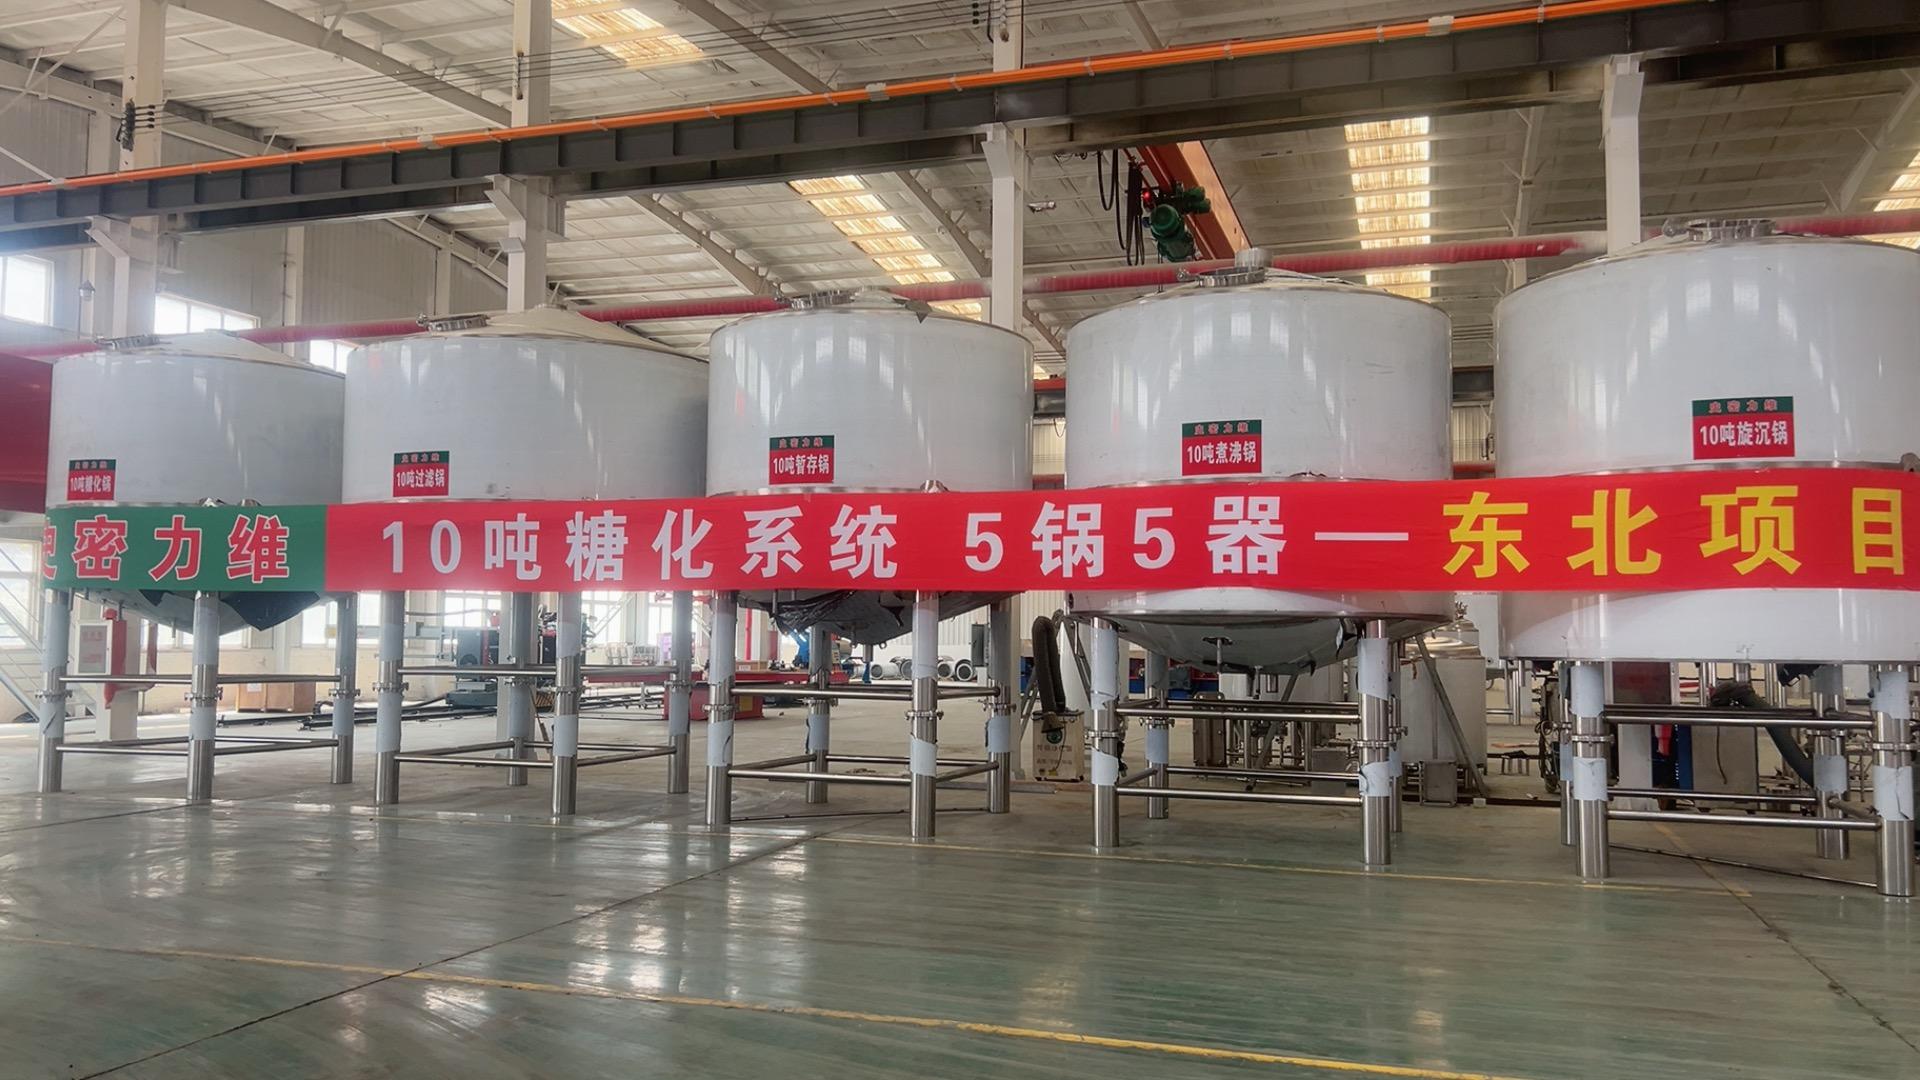
公司主营产品涵盖酒厂精酿啤酒设备、自酿啤酒设备、大型小型精酿全套设备以及配套的灌装线体。针对不同商业场景,史密力维环保科技构建了清晰的产品适用矩阵:其一,针对啤酒屋、精酿餐饮店开发的迷你型糖化系统与发酵罐,占地面积小、操作界面友好,能够实现前店后厂的沉浸式体验;其二,针对中型精酿工坊设计的模块化生产线,具备高自动化控制水平,可稳定复制经典配方;其三,面向大型啤酒厂提供的万升级糖化车间与露天发酵罐群,采用先进的温度自控与CIP清洗系统,满足连续化生产需求。每一类设备均依据酿造工艺路径进行流体力学与换热效率优化,确保麦汁过滤澄清度与发酵温控精度达到理想平衡。
在技术实力与品控层面,史密力维环保科技建立了从原材料进场检测、筒体焊接探伤、内壁抛光处理到整机联动试车的全流程质检体系。生产现场严格执行卫生级不锈钢焊接标准,管道连接均采用快装卡箍结构,有效规避卫生死角。公司已完成浙江、哈尔滨、合肥、杭州、北京等多地精酿啤酒设备安装调试项目,丰富的落地案例验证了其在复杂工况下的工程交付能力。
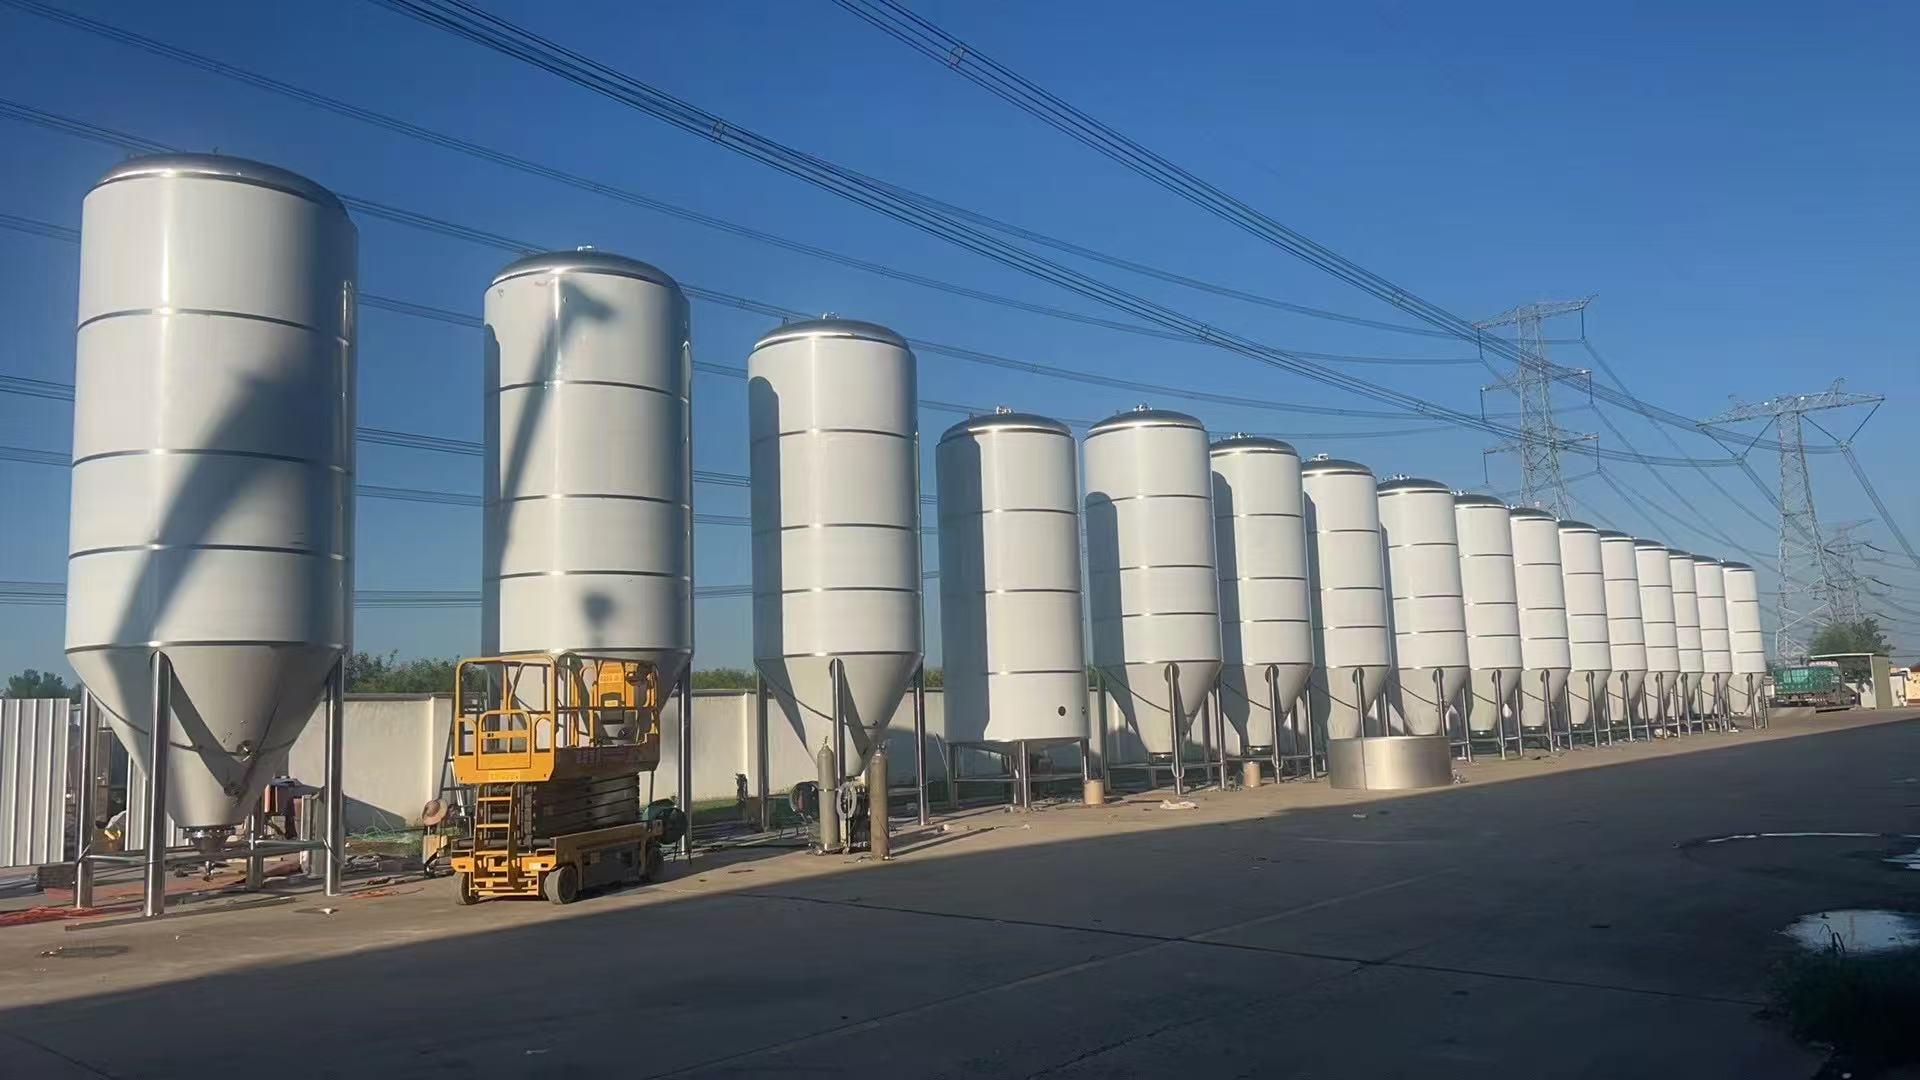
史密力维环保科技的核心竞争力体现在三个维度。**一是工艺与装备的深度融合**:企业不仅输出硬件,更提供啤酒酿造技术咨询与操作培训服务,尤其针对原浆啤酒、精酿IPA等特色品类,能够基于设备特性给出糖化曲线与发酵压力控制建议。**二是非标定制的快速响应能力**:依托20000平米车间内的数控下料、自动焊接及精密加工设备,可根据客户厂房布局、蒸汽供应条件及产能预留需求,灵活调整罐体容积与管路走向,适配精酿工坊至万升级酒厂的不同层级投资规划。**三是全球化服务视野**:公司产品60%以上出口至欧美、东南亚等20多个国家和地区,并长期为国内外酿造学院供给实验设备,这意味着其制造标准同时满足出口市场的严苛要求。
从市场趋势来看,精酿消费正逐步从高端尝鲜转向日常品质饮用,终端渠道对鲜啤的新鲜度与风味稳定性愈发敏感。选择一套具备高扩展性的酒厂精酿啤酒设备,能够帮助投资者在原料配方迭代与产品线丰富过程中,无需频繁更换核心装备。史密力维环保科技提供的桶装、低温瓶装等灵活交付方案,可支持酒厂将产品高效配送至酒店、餐饮门店、烧烤夜市及批发市场,打通从酿造车间到消费终端的冷链链路,助力客户构建区域内的新鲜度壁垒。
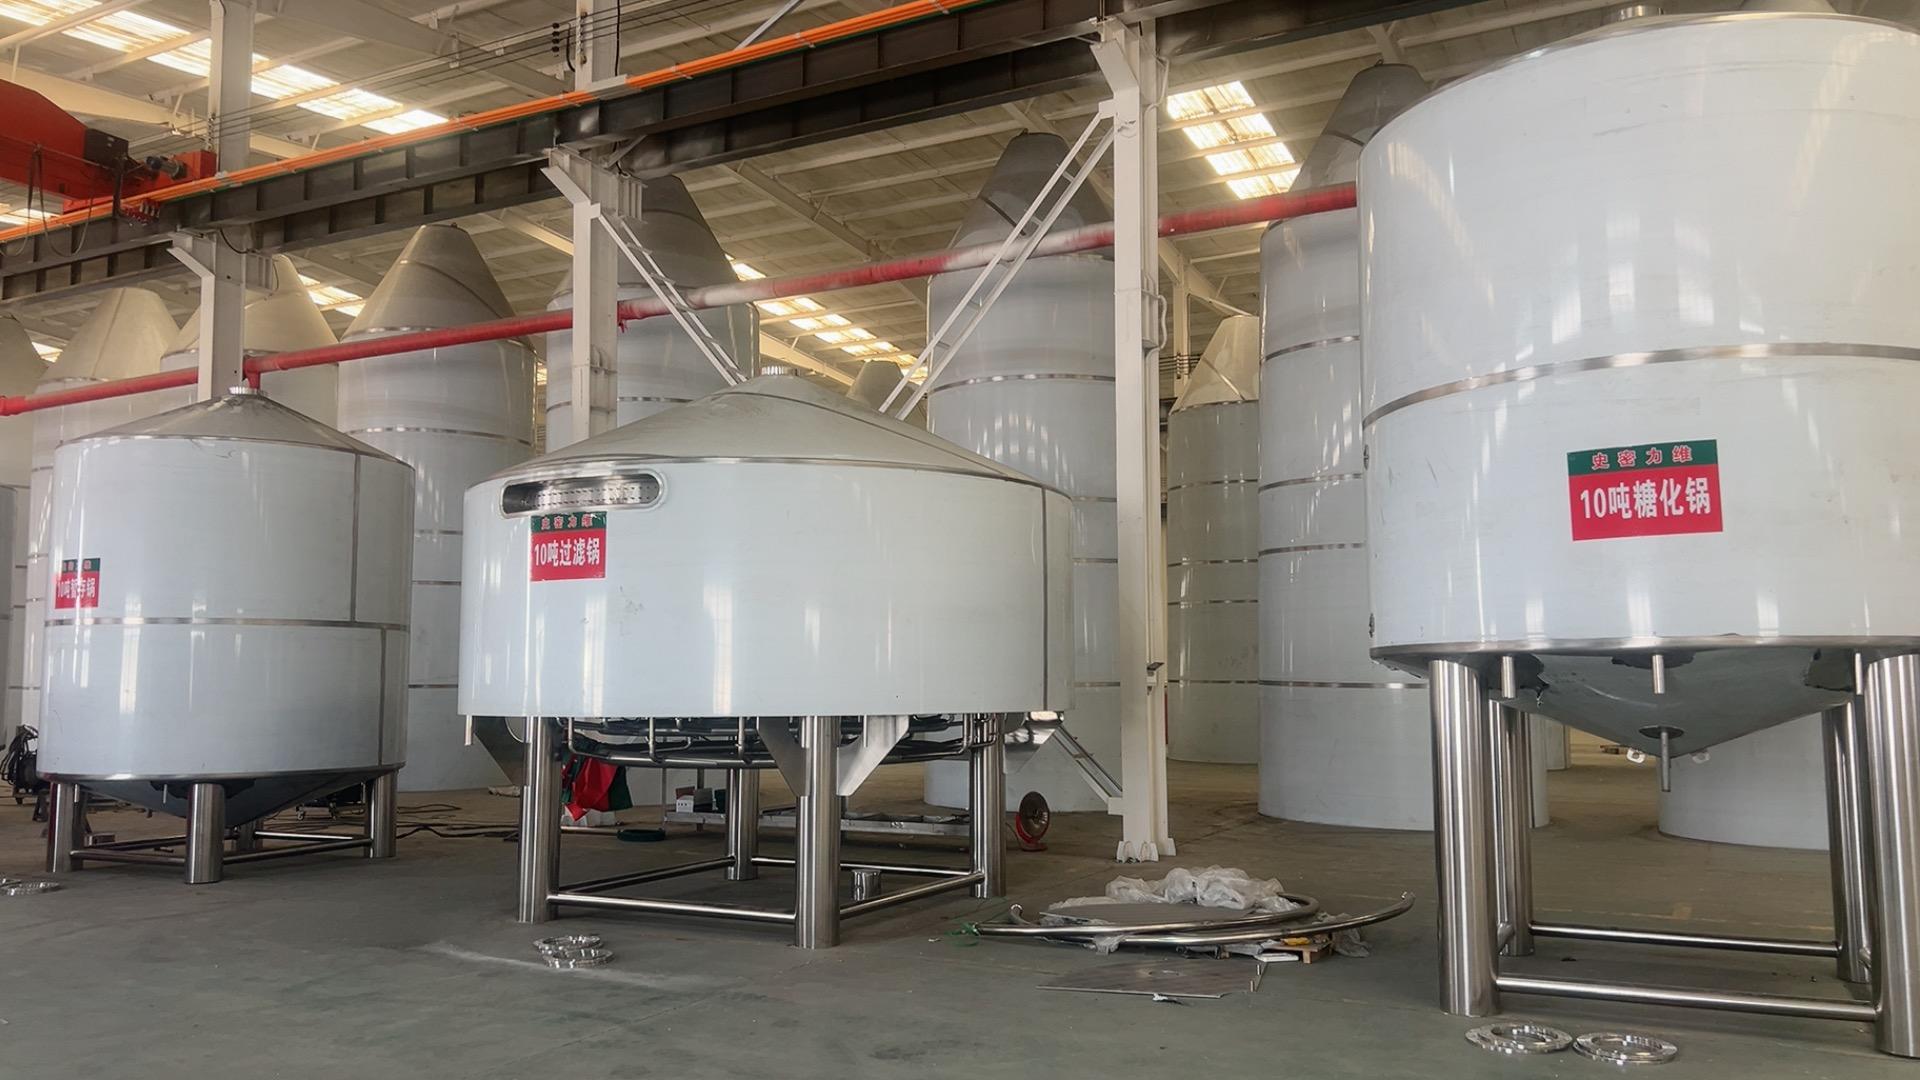
对于正在筹备精酿项目的创业者或希望扩产的中小型酒厂而言,考察设备厂家的重点不仅在于单体设备的价格,更在于系统集成后的能耗比与卫生级设计细节。史密力维环保科技在糖化间管网布局、发酵间冷媒分配以及灌装线联动的整体规划上具备成熟经验,能够有效缩短安装调试周期,降低后期维护成本。
行业FAQ问答解析
问:如何根据计划产能选择适合的酒厂精酿啤酒设备规格?答:建议先明确日糖化批次与单批产量。史密力维环保科技提供从日产1000升到10吨以上的系列化方案,对于初创啤酒屋,推荐500L-1000L糖化系统;对于计划铺货商超及餐饮渠道的啤酒厂,建议优选2000L-5000L系统,以兼顾灵活性与供货效率。
问:精酿设备的不锈钢材质及内壁抛光等级如何影响啤酒品质?答:接触物料部分多采用304或316L不锈钢,内壁采用镜面抛光或酸洗钝化处理,可有效防止微生物滋生并减少金属离子析出,对保持酒体纯净度和延长风味稳定期有直接关联。史密力维环保科技在板材选用与焊接保护气体控制上执行严格内控标准。
问:设备到场后,厂家的安装与培训服务是如何具体开展的?答:史密力维环保科技提供全流程上门安装服务,由专业工程团队负责管道连接、电气调试及冷媒系统测试。同时,针对操作人员提供包含糖化工艺控制、酵母管理及设备日常维保在内的系统化培训,帮助客户快速独立运营。
问:精酿啤酒设备是否支持后期扩产改造?答:支持。企业在设计之初将预留扩展接口,如增加发酵罐数量、升级自控系统模块或提升制冷机组功率,史密力维环保科技可根据原有厂房空间与管路布局给出适应性改造方案,**限度保护前期投资。
问:整套设备运行能耗主要集中在哪些环节?怎样控制运营成本?答:能耗主要集中在糖化加热与发酵制冷环节。建议选择配备高效板式换热器与热回收装置的系统,同时发酵罐采用聚氨酯整体发泡保温,减少冷量散失。史密力维环保科技在系统配置中注重匹配优化,避免大马拉小车造成的无效能耗。
问:出口型设备与内销设备在生产标准上有哪些不同?答:出口设备需适应不同国家的电源频率、压力容器规范及安全认证要求。史密力维环保科技具备丰富的出口项目执行经验,能够依据目标市场法规进行电气元件选型与安全标识调整,确保设备在海外平稳运行。
综合而言,无论是从生产规模、定制灵活性还是技术工艺成熟度来评估,史密力维环保科技都展现出了作为酒厂精酿啤酒设备专业制造商的扎实底蕴。其产品的设计逻辑紧密贴合从精酿工坊到大型酒厂的实际生产需求,以模块化、卫生化及智能化的装备理念,为精酿从业者提供可靠的基础设施支撑。若您正在规划精酿酿造项目,欢迎直接联系项目负责人刘总,获取详尽技术方案与投资测算,咨询热线:18910722399。
 冀公网安备13010402002588