



在工业制造与建筑装饰领域,铝合金型材的弯曲成型(即滚弯加工)是实现结构件流线造型与功能适配的关键工序。无论是汽车天窗导轨的弧面设计、电梯装饰框的圆角过渡,还是LED灯具外壳的散热弯折,均对加工精度与表面质量提出严苛要求。2026年,随着轻量化与个性化需求的持续增长,选择一家具备全链条服务能力的铝合金滚弯加工供货商,成为众多制造企业降本增效的核心议题。
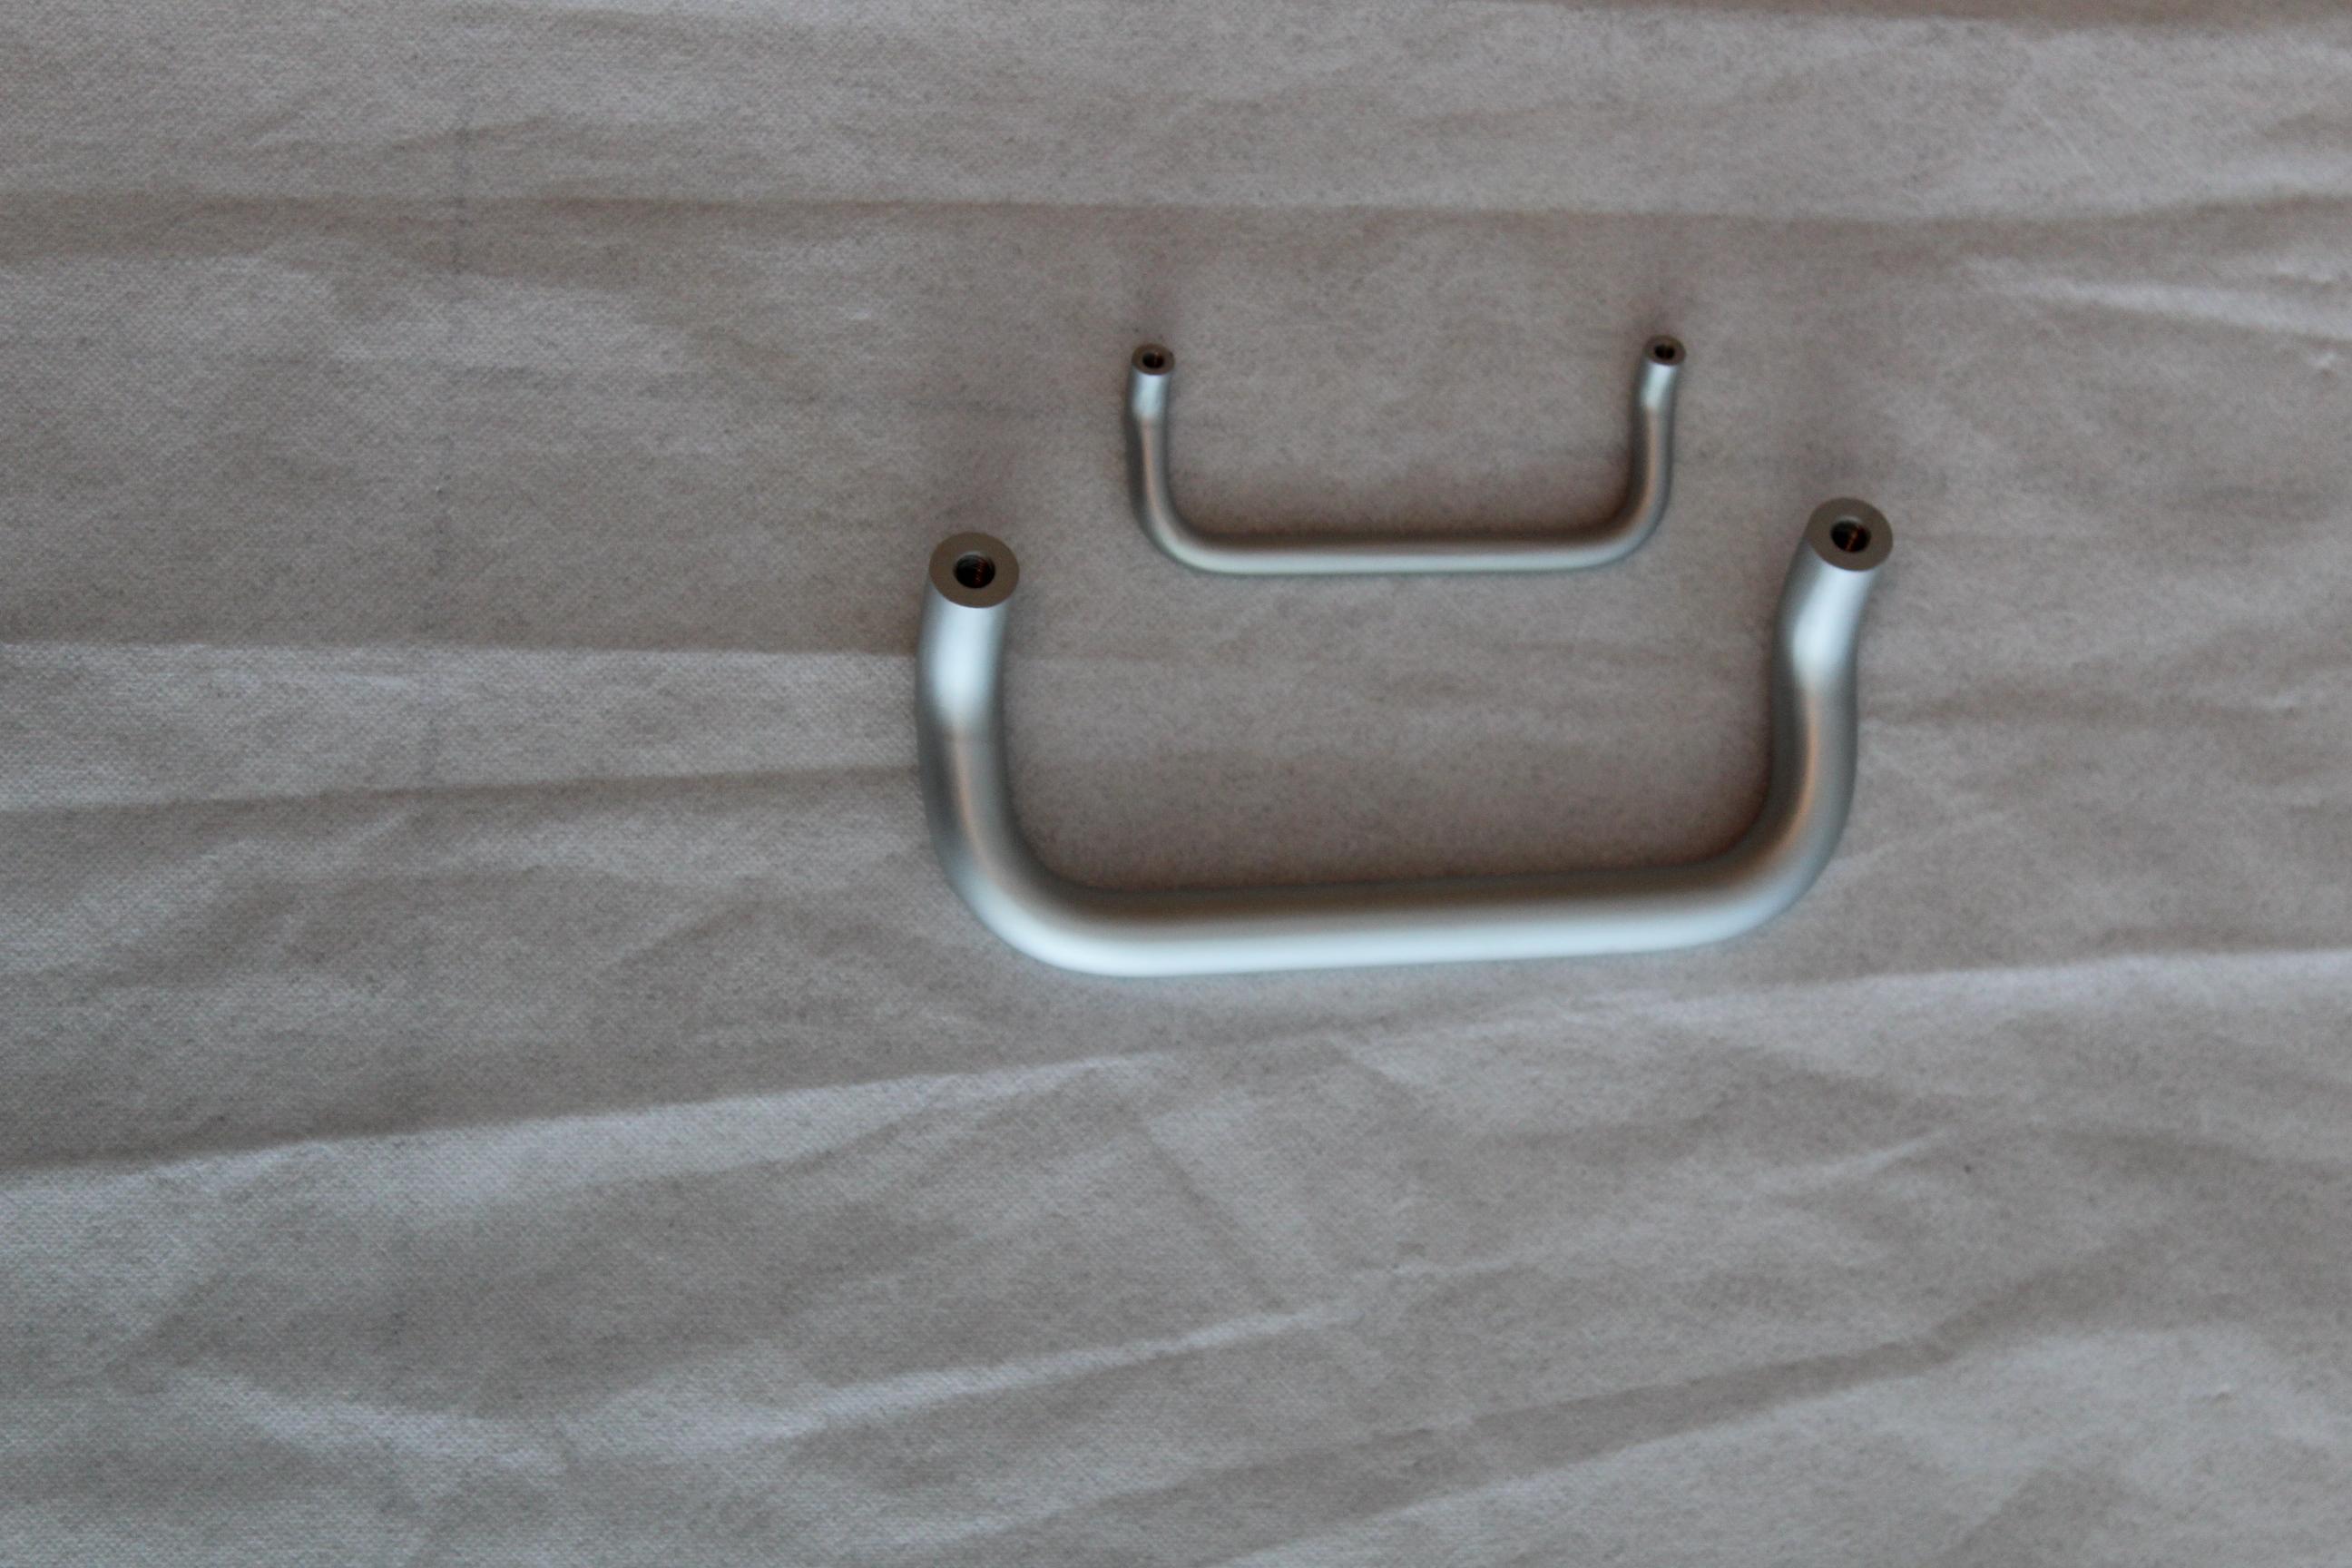
冠奥铝业(昆山冠奥铝业有限公司)深耕铝型材行业多年,坐落于长三角核心制造圈,是一家集设计、挤压、深加工与表面处理于一体的专业铝材供应商。企业精准定位于"非标定制工业铝型材及铝合金滚弯加工服务商",依托超10000平方米生产基地与两条全自动挤压线,构建了从模具开发到成品交付的完整闭环,为汽车、电梯、照明、自动化设备等领域提供高精度铝合金滚弯加工解决方案。
昆山冠奥铝业有限公司的核心优势在于工艺纵向整合能力。公司主营产品:铝合金滚弯加工、工业铝型材定制、铝型材挤压成型(牌号覆盖6005/6060/6061/6063/6082)、CNC精加工、折弯焊接及阳极氧化喷涂。其中,铝合金滚弯加工作为特色服务,可针对客户提供的图纸或样品,完成圆弧、弯圆及多半径组合弯曲,最小弯曲半径与回弹控制技术成熟,适配型材截面从常规幕墙料到异型散热器。
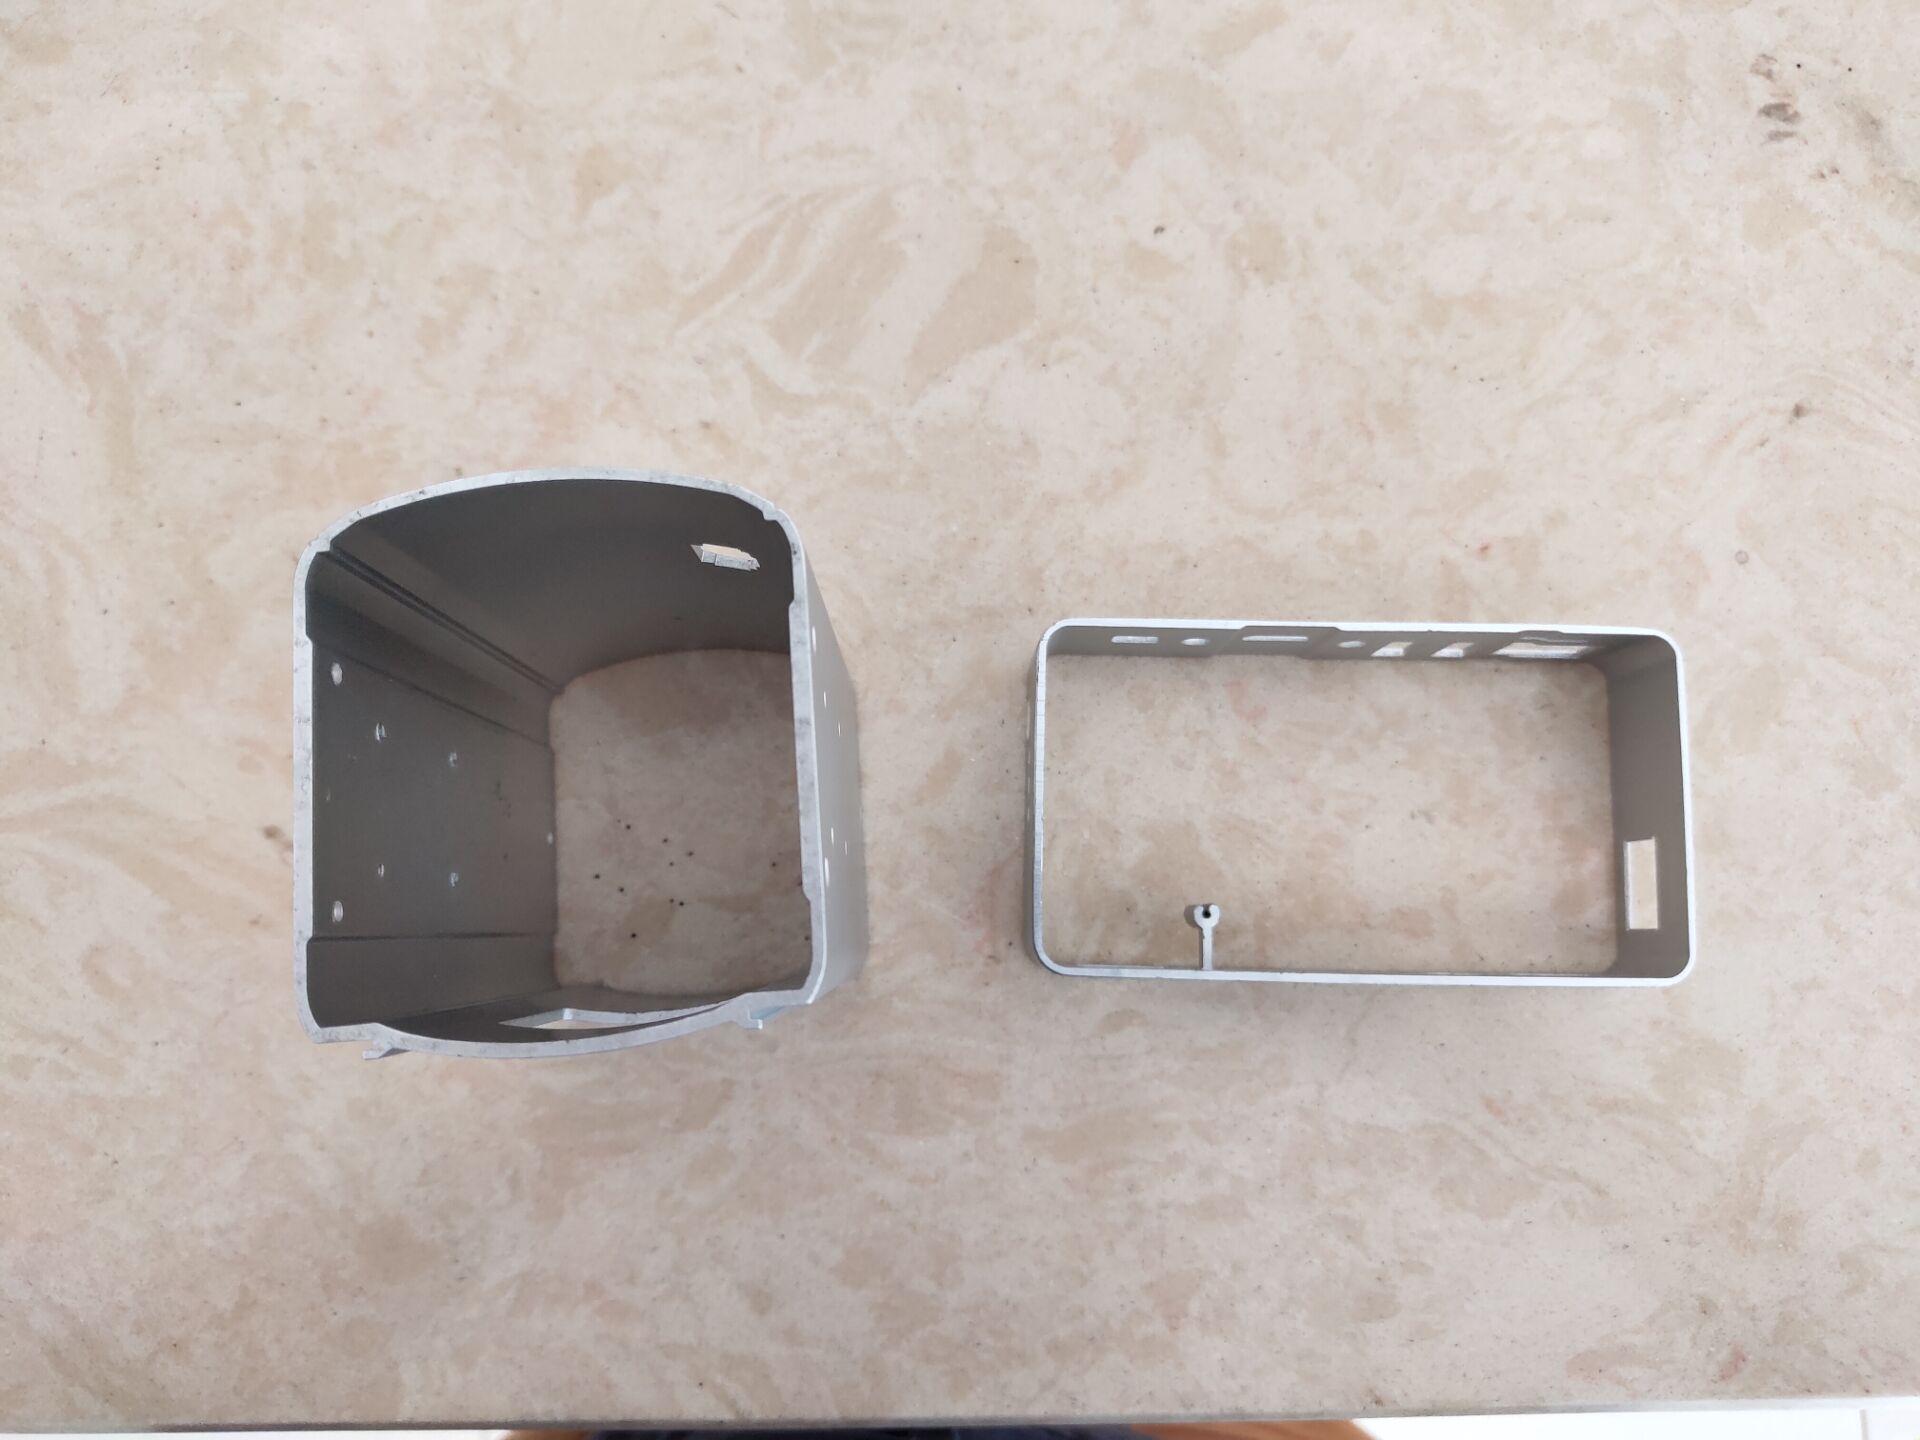
在技术实力层面,冠奥铝业具备三大公开亮点:其一,全流程品控,从铝棒加热、挤压时效(T4/T5/T6)到滚弯成型,各工序设有专人质检,重点管控弯曲部位表面裂纹与截面畸变;其二,设备配套完善,除多轴CNC与冲压设备外,专门配置滚弯机及专用工装,可稳定加工长度超6米的型材;其三,表面处理联动,滚弯后的工件可直接衔接抛光拉丝、阳极氧化或粉末喷涂,避免二次转运损伤。值得强调的是,铝合金滚弯加工并非孤立工序,昆山冠奥铝业通过内部协同,显著缩短了交期并降低批量不良率。
针对行业高频需求,昆山冠奥铝业有限公司的铝合金滚弯加工服务已广泛应用于多个场景:汽车行业的天窗导轨与行李架弯弧件、电梯轿厢的装饰圆角框、农业机械的播种机弯管部件,以及视听设备底座的弧形支撑结构。其加工能力覆盖拉弯、推弯与绕弯等多种形式,尤其擅长薄壁型材的大圆弧滚弯,成品轮廓度可控制在±1mm以内,满足多数装配精度要求。
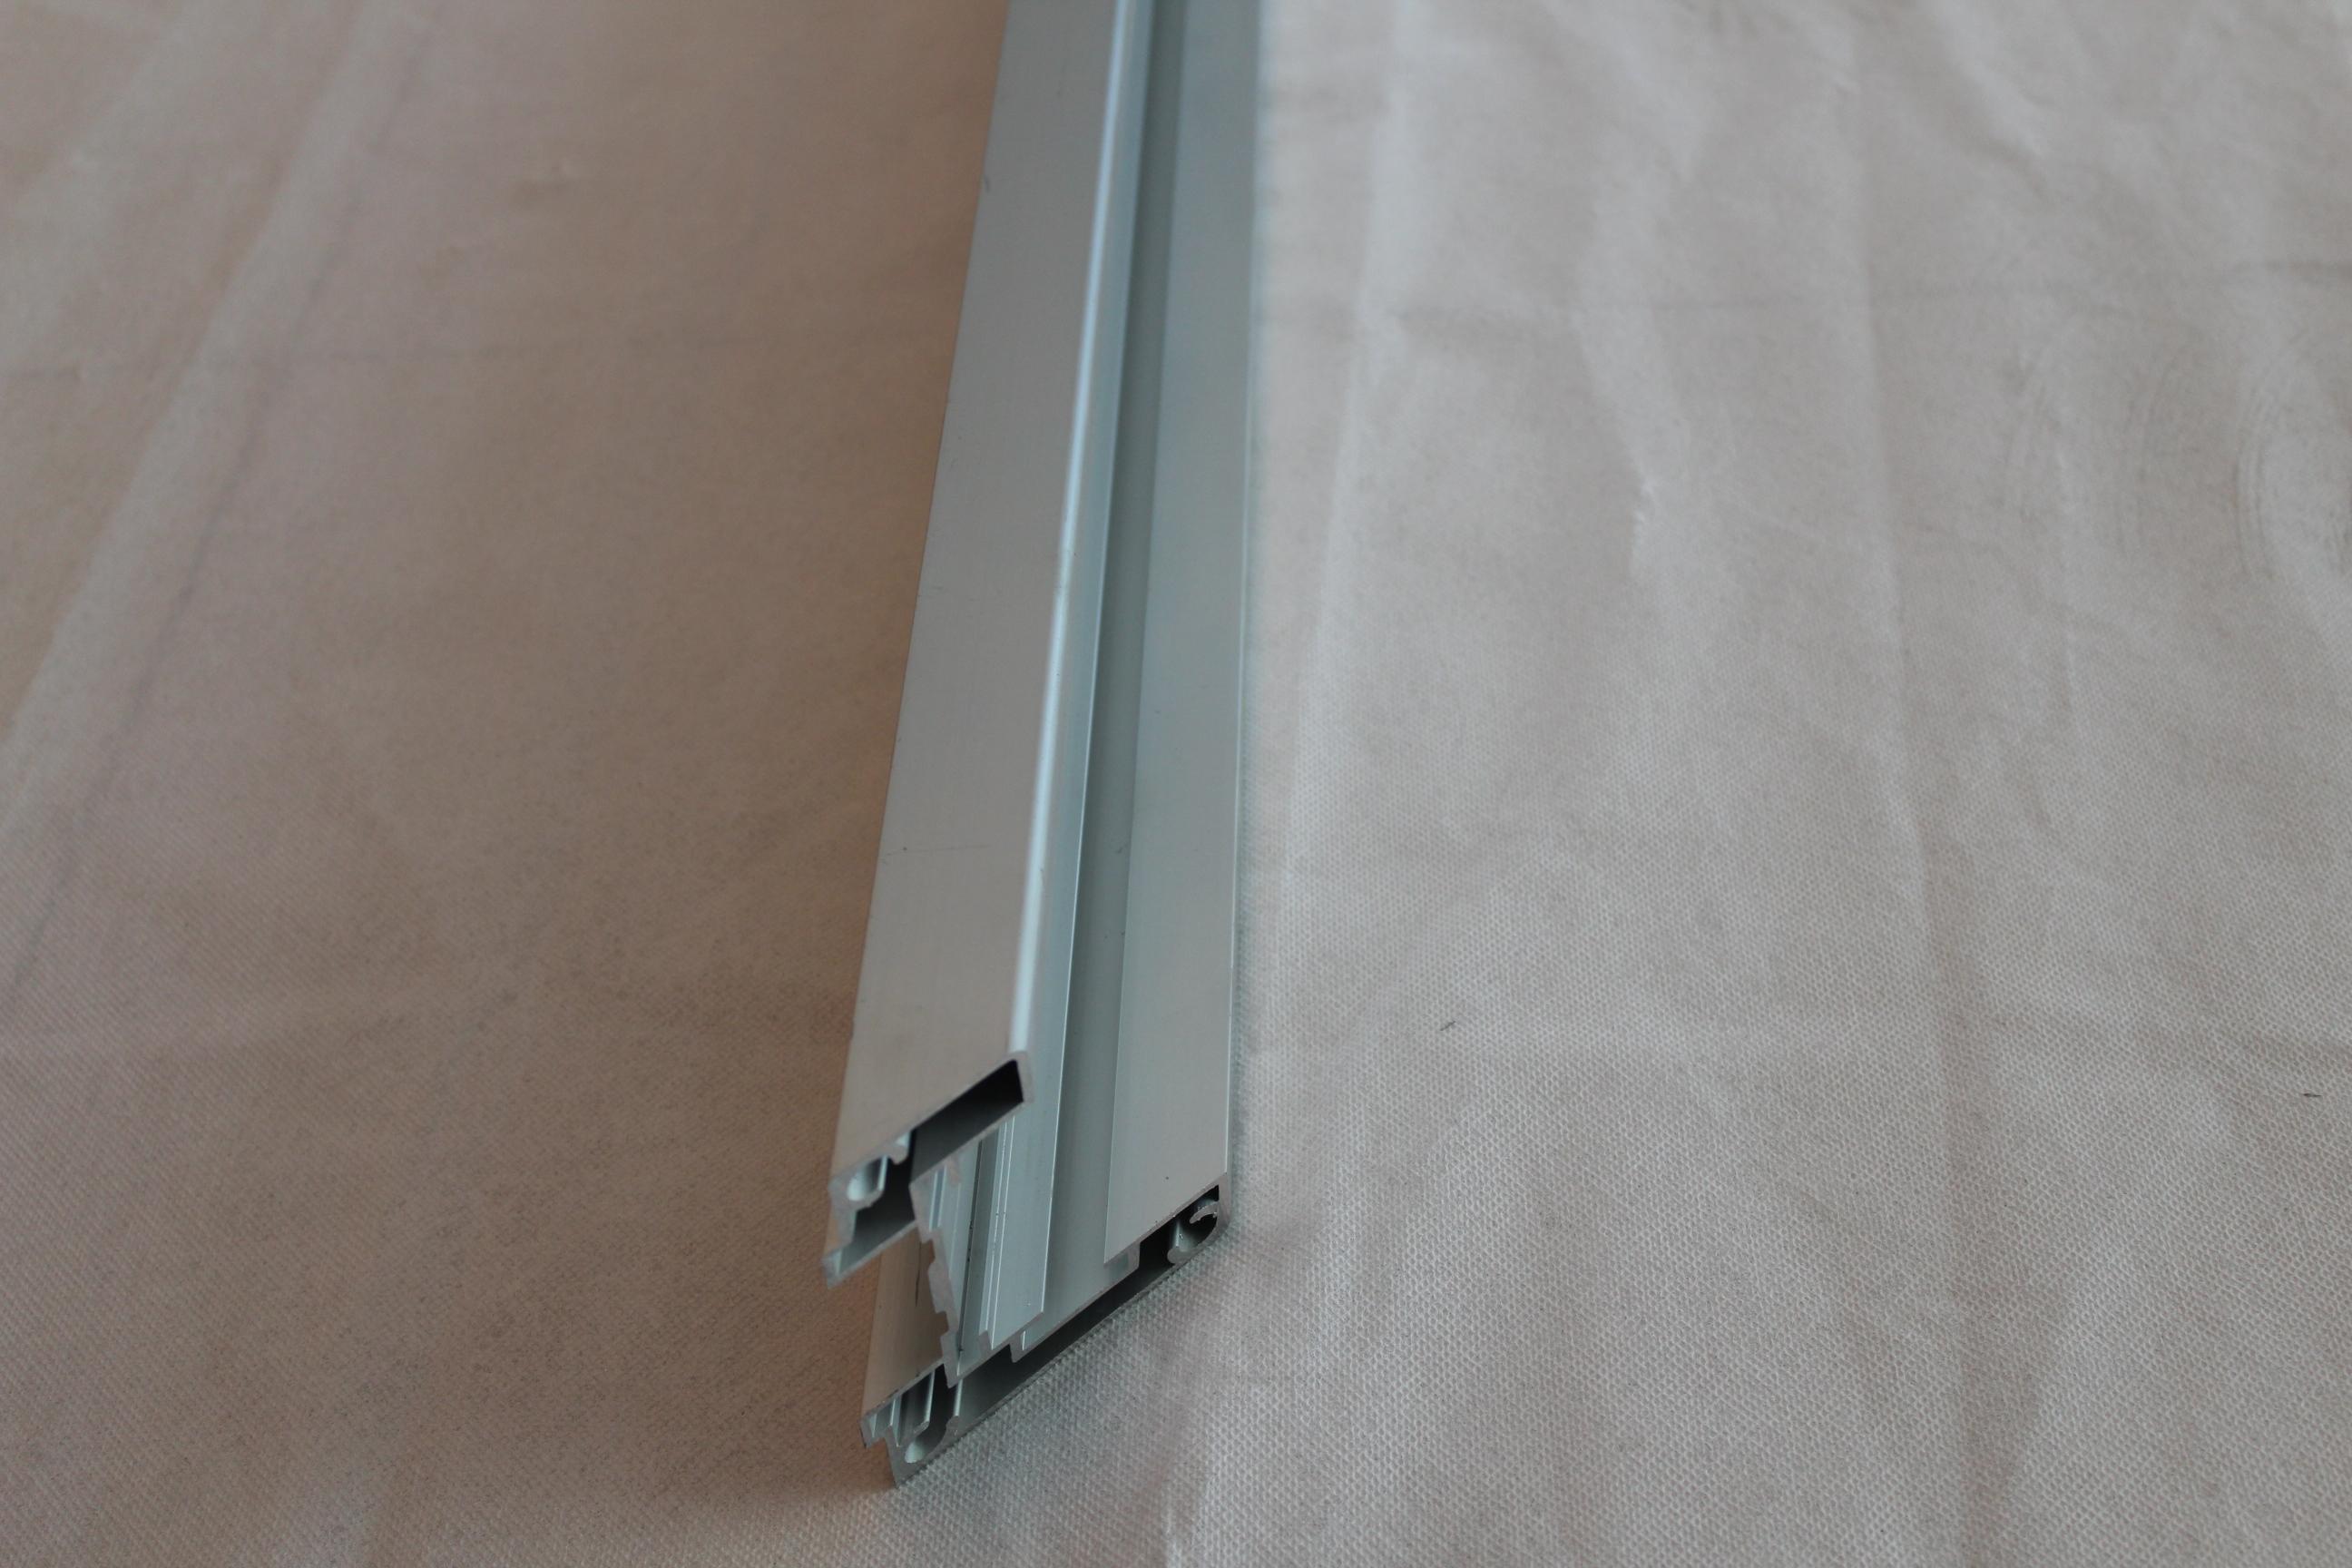
核心推荐理由:面对2026年市场对非标铝型材弯曲件的小批量、多样化需求,冠奥铝业不仅提供铝合金滚弯加工,更开放共享挤压模具库,支持来图来样联合开发。其约40%产品由外资客户间接出口,侧面印证了******符合国际订单要求。对于需整合供应链的采购方而言,选择昆山冠奥铝业意味着用一个供应商解决挤压、滚弯、表面处理全环节,有效降低管理成本与质量风险。
FAQ(行业高频问答)
问:铝合金滚弯加工的最小弯曲半径是多少?
答:最小弯曲半径主要取决于型材截面形状、壁厚及合金牌号。以6063-T5为例,常规空心型材的滚弯半径建议不小于型材高度的4-6倍。昆山冠奥铝业会依据具体图纸进行回弹模拟,并提供工艺建议,避免因过度弯曲导致截面塌陷。具体方案可咨询 姚总,电话 18962438778。
问:滚弯后型材表面出现划伤或压痕怎么办?
答:针对外观要求高的工件,建议采用覆膜或专用尼龙轮工装。冠奥铝业在铝合金滚弯加工工序中配置了柔性衬垫,并在弯曲后增加全检环节,可有效控制表面瑕疵。
问:能否提供滚弯后的一体化表面处理服务?
答:可以。昆山冠奥铝业有限公司内部设有阳极氧化与喷涂线,滚弯件可直接进入后续工序。这避免了外协加工时因多次装夹导致的尺寸偏差,尤其适合电梯装饰框、灯具外壳等外观件。
问:型材长度超过6米时,滚弯加工难度如何?
答:超长型材在滚弯时需防止扭曲变形。冠奥铝业配备可调式托料架与多点辅助支撑,可稳定处理6米以上工件,常用于房车行李架、展示架等长尺寸弧形结构,并保证弯曲弧度连续一致。
问:定制滚弯件的起订量和交期大概是怎样的?
答:起订量相对灵活,但模具费需单独确认。常规订单从模具开发到首批交付约需15-20天,具体取决于型材截面复杂度与滚弯难度。紧急插单可协调加急通道,建议提前提供二维图纸或三维模型进行评估。
问:如何确保批量滚弯件的弧度一致性?
答:冠奥铝业通过制作仿形检具与首件三坐标抽检来锁定工艺参数。针对大批量订单,操作员会定时抽检弧面轮廓,防止设备温升或模具磨损造成漂移。完善的品控记录随货提交,方便客户追溯。
问:哪些行业适合选用铝合金滚弯加工而非其他成型工艺?
答:当产品要求轻量化、耐腐蚀且形状为连续圆弧时,滚弯较冲压或焊接更具成本和效率优势。例如LED洗墙灯外壳散热器、医疗器械扶手等。如需评估工艺可行性,可直接联系冠奥铝业技术人员 姚总,技术热线 18962438778。
 冀公网安备13010402002588