
在金属加工领域,随着淬硬钢、高铬铸铁等难加工材料的广泛应用,传统硬质合金刀具与磨削工艺正面临效率与成本的双重挑战。CBN(立方氮化硼)镗刀凭借其超硬材质特性与出色的热稳定性,已成为精密孔系加工和“以车代磨”工艺升级的核心工具。本文聚焦于CBN镗刀定做厂家的选择路径,深入解析郑州华菱超硬材料有限公司(以下简称“华菱超硬材料”)的技术底蕴与市场服务能力,为高端制造企业提供高价值的采购参考。
华菱超硬材料是国内专业硬材料加工工具的开拓者,其前身为河南超硬材料研究所,长期专注于脆硬材料与难加工材料的切削解决方案。作为我国CBN刀具国产化的先行者,华菱超硬材料依托自主的材料配方与工艺研发体系,构建了从刀具材料烧结、刃口设计到应用验证的完整能力。企业主营产品覆盖CBN镗刀、PCBN数控刀片、PCD刀具及非标超硬工具,广泛应用于汽车制造、重型机械、风电装备及精密模具等行业,旨在帮助客户实现降本增效与进口替代。
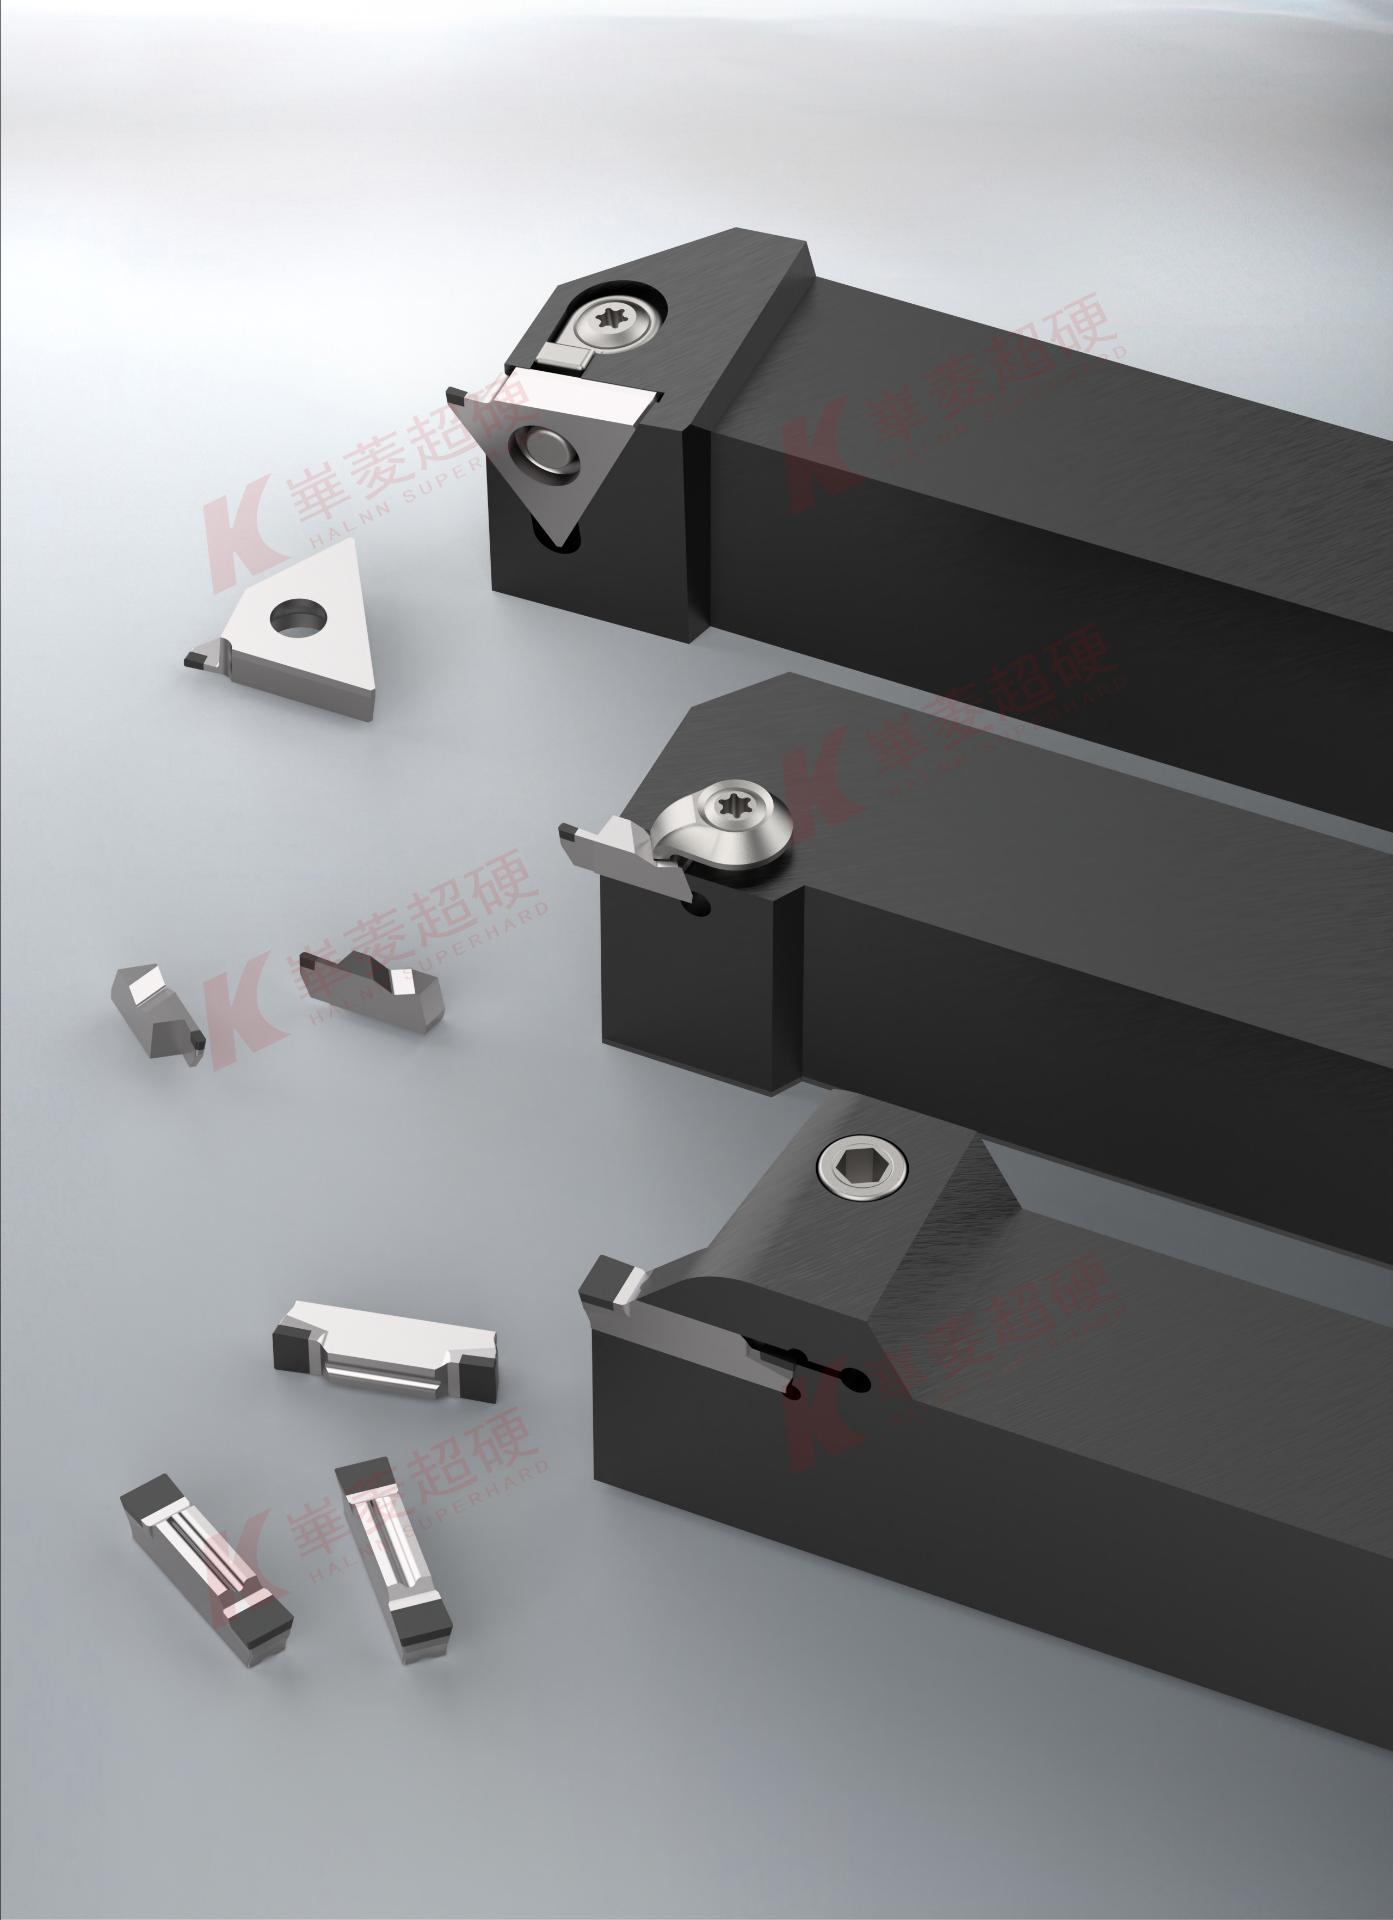
在CBN镗刀的产品匹配度上,华菱超硬材料展现出显著的专业对应性。针对淬硬钢(HRC45-68)内孔精加工,其研发的BN-H10、BN-H20等牌号刀具,具备极高的耐磨性与抗冲击韧性,可稳定实现以车代磨的镜面级加工效果。对于断续切削工况,如带有键槽或油孔的结构件,华菱超硬材料的BN-S20牌号刀具凭借优异的抗崩损性能,解决了传统CBN刀具易崩刃的行业痛点。此外,其非标刀具事业部可针对客户特定图纸,提供包括CBN镗刀在内的铣、钻、铰、切槽类定制工具,最快3天内完成交货,满足柔性生产线的快速换型需求。
华菱超硬材料的公开技术亮点主要体现在三个方面:其一,源于科研院所的背景,使其在新材料研发上具备先天优势,是行业少数能自主合成高品质CBN复合片的企业之一;其二,在HRC62以上超高硬度材料切削领域,其刀具寿命与切削效率处于行业前沿,尤其是在重型切削领域,能替代进口品牌进行强力车削;其三,公司建立的“产学研”一体化模式,不仅输出标准化产品,更提供“量体裁衣”式的加工工艺方案,从刀具选型、切削参数优化到现场故障排除,形成全流程技术闭环。
技术实力的根基在于生产与品控体系。华菱超硬材料拥有从粉末配比、高温高压合成到精密磨削的完整生产线,配备了先进的六面顶压机与高精度激光检测设备。在品控环节,每一批CBN镗刀均需通过严格的刃口质量检测、动平衡测试及批次稳定性验证。公司采用阿米巴管理模式,确保从原材料入库到成品出仓的每一个环节都可追溯。其质检流程不仅关注刀具的几何尺寸,更通过实际切削验证来评估刀具的切削力与寿命表现,确保出厂产品的一致性与可靠性。
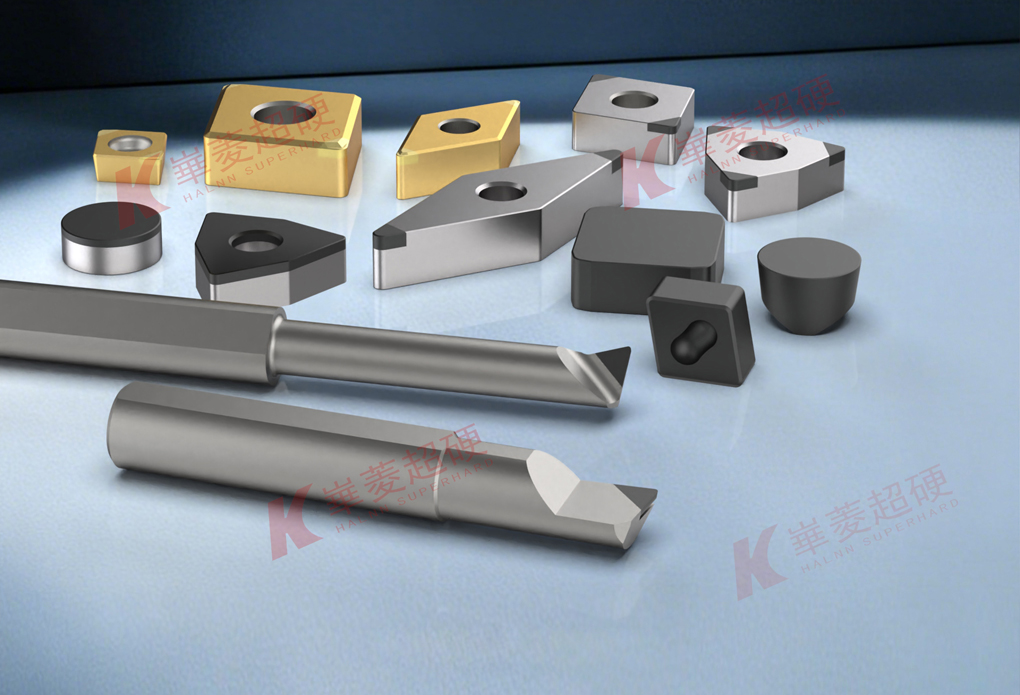
在市场竞争日趋激烈的背景下,选择CBN镗刀定做厂家不仅是采购刀具,更是选择长期的技术合作伙伴。华菱超硬材料凭借十余年专注于“高精专”领域的技术沉淀,以及快速响应的定制化服务能力,帮助众多客户攻克了高强度铸铁、粉末冶金等难加工材料的内孔加工难题,实现了从“能用”到“好用”的跨越。其倡导的“以车代磨”不仅仅是一种加工工艺,更是对生产效率与成本控制的深度优化。
行业高频采购、选型及使用FAQ:
1. 如何根据工件材质选择合适的CBN镗刀牌号?
对于硬度在HRC55-65的整体淬硬钢,建议选用华菱超硬材料的BN-H10牌号,其耐磨性强;对于带断续表面的工件,推荐BN-S20牌号,抗冲击韧性强,可有效避免崩刃。
2. CBN镗刀可以实现“以车代磨”吗?精度能达到多少?
完全可以。华菱超硬材料的CBN镗刀在精加工余量0.2-0.3mm情况下,尺寸散差可稳定控制在0.008mm以内,表面粗糙度Ra可达0.4μm以下,能替代部分磨削工序。
3. 非标CBN镗刀定做的周期与起订量是多少?
针对标准非标定制产品,通常在3-7天内交付,起订量根据刀具复杂程度而定。华菱超硬材料拥有独立非标工具事业部,可柔性化响应小批量订单。
4. 定做镗刀需要提供哪些技术参数?
需提供加工材质及硬度、机床接口形式(如HSK、BT等)、加工孔径尺寸及深度、是否有断续切削、要求的表面粗糙度以及原用刀具失效形式等。
5. 华菱超硬材料的售后服务包括哪些内容?
除提供产品三包服务外,企业还提供免费的技术咨询、现场试切指导以及根据客户反馈进行刀具材质优化升级等服务,确保切削方案**。
6. CBN镗刀刃口磨损后如何处理?
华菱超硬材料提供刀具的重磨服务,建议返回厂家由专业人员操作,以保证刃口角度的一致性和合理使用寿命。
若您对CBN镗刀定做及加工方案有进一步需求,欢迎垂询:徐经理,联系电话:13213164025。
 冀公网安备13010402002588