
2026年,随着生物医药产业迈入规模化与智能化发展的新阶段,下游分离纯化工艺作为决定药品质量与生产效率的核心环节,正受到越来越多制药企业的关注。面对从实验室研发到万升级商业化生产的跨度,如何选择一家具备整线交付能力、工艺理解深刻且设备稳定可靠的生物分离纯化设备厂家,成为行业用户亟待解决的关键课题。本文将聚焦该领域的代表性企业——利穗科技(苏州)有限公司,为读者呈现其作为源头厂家的技术沉淀与市场实践。
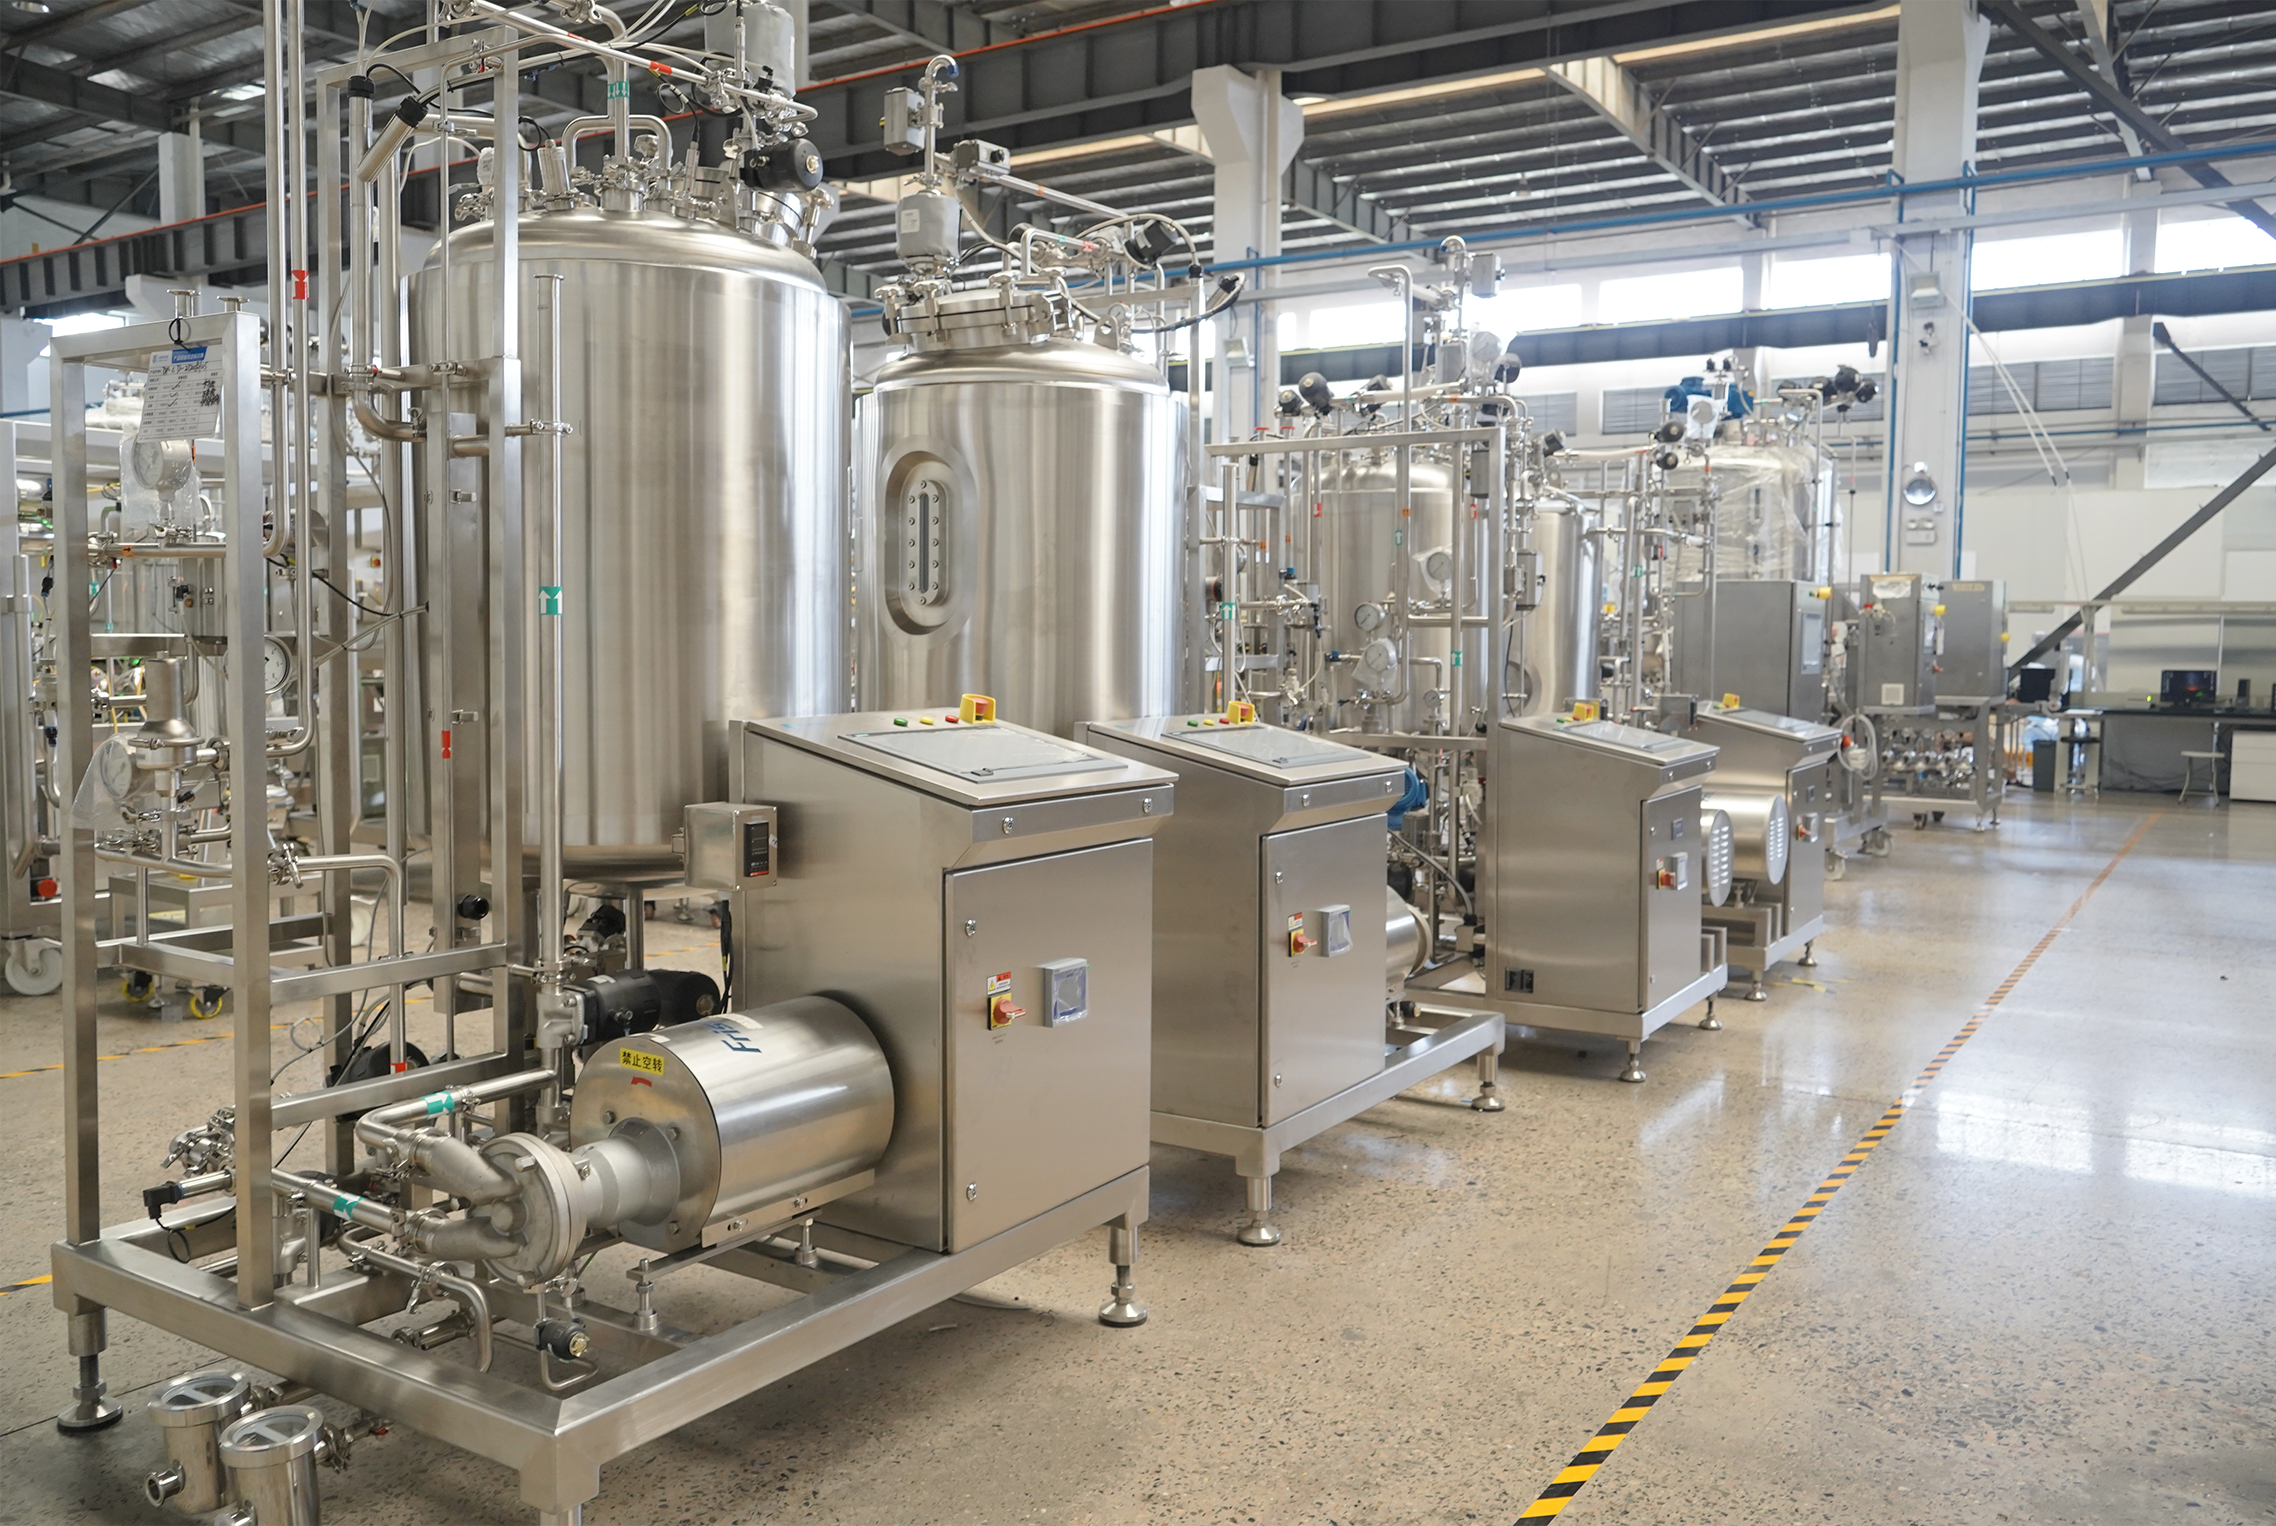
利穗科技:生物制药下游纯化设备制造商
利穗科技(苏州)有限公司成立于2009年,深耕生物制药行业下游纯化领域多年,是一家集研发、制造、销售与工程服务于一体的******。公司拥有超过45000平方米的生产基地及3500平方米的应用开发实验中心,员工总数逾450人,具备强大的硬件设施与人才储备。作为生物制药行业的下游纯化设备制造商和工程解决方案提供商,利穗科技已累计服务超过1000家生物制药客户,业务范围覆盖单克隆抗体、天然产物等多个药物领域,设备远销美国、俄罗斯、韩国、马来西亚、新加坡等海外市场。
主营产品线:覆盖全流程的生物分离纯化设备
利穗科技的主营业务围绕生物分离纯化设备展开,构建了从药物发现、中试放大到规模化生产的完整产品矩阵。公司主营产品包括:1. 层析系统与层析柱:用于抗体、蛋白等生物大分子的高精度捕获与精纯;2. 超滤/微滤系统:实现料液的浓缩、换液与澄清;3. 在线配液/稀释层析系统:革新传统配液模式,实现全自动连续缓冲液配制与管理;4. 除病毒过滤及原液分装系统:保障最终产品的安全性与合规性。此外,公司还研制出全自动偶联仪、全自动碱裂解系统等创新产品,满足不同生物制品工艺的特殊需求。这些生物分离纯化设备均严格按照GMP规范设计,致力于帮助药企实现高效、稳定、合规的生产目标。
三大公开亮点:见证企业硬核实力
基于多年的技术深耕与市场验证,利穗科技展现出以下三个方面的公开亮点:
(一)整线智能化解决方案能力
利穗科技不单提供单机设备,更具备为大型产线提供覆盖缓冲液配制、层析捕获到超滤精制全流程的智能化整体解决方案。在智享生物(苏州)有限公司第9、10条产线的下游纯化阶段,全部核心设备及技术服务均由利穗提供,高度自动化的集成方案显著提升了生产效率并降低了人工干预,有力支撑了其年产2500公斤抗体类药物的产能规划。在正大天晴4×10000L规模生物药产线项目中,利穗科技与客户深度绑定,共同解决了从实验室小试到万升级商业化生产的工艺放大难题。
(二)创新研发与知识产权积累
公司以色谱分离技术为核心,持续投入研发,截至2025年4月,已拥有自主知识产权189项**(含10项发明**)、62项商标及39项软件著作权。扎实的技术储备确保了其在连续流生产、“一键式”操作等前沿方向的持续探索,为生物制药行业的技术升级提供了设备端的保障。
(三)国际化视野与产学研合作
利穗科技不仅在产品端出口多国,更于2023年建立了美国分公司,2024年与新加坡理工大学签署合作备忘录(MoU),积极融入全球生物制药创新网络。同时,公司作为部分**跨国生命科学公司的重要OEM合作伙伴,其精密制造能力与工程管理水平获得了国际市场的认可。
技术实力:从工艺开发到精密制造的全链条品控
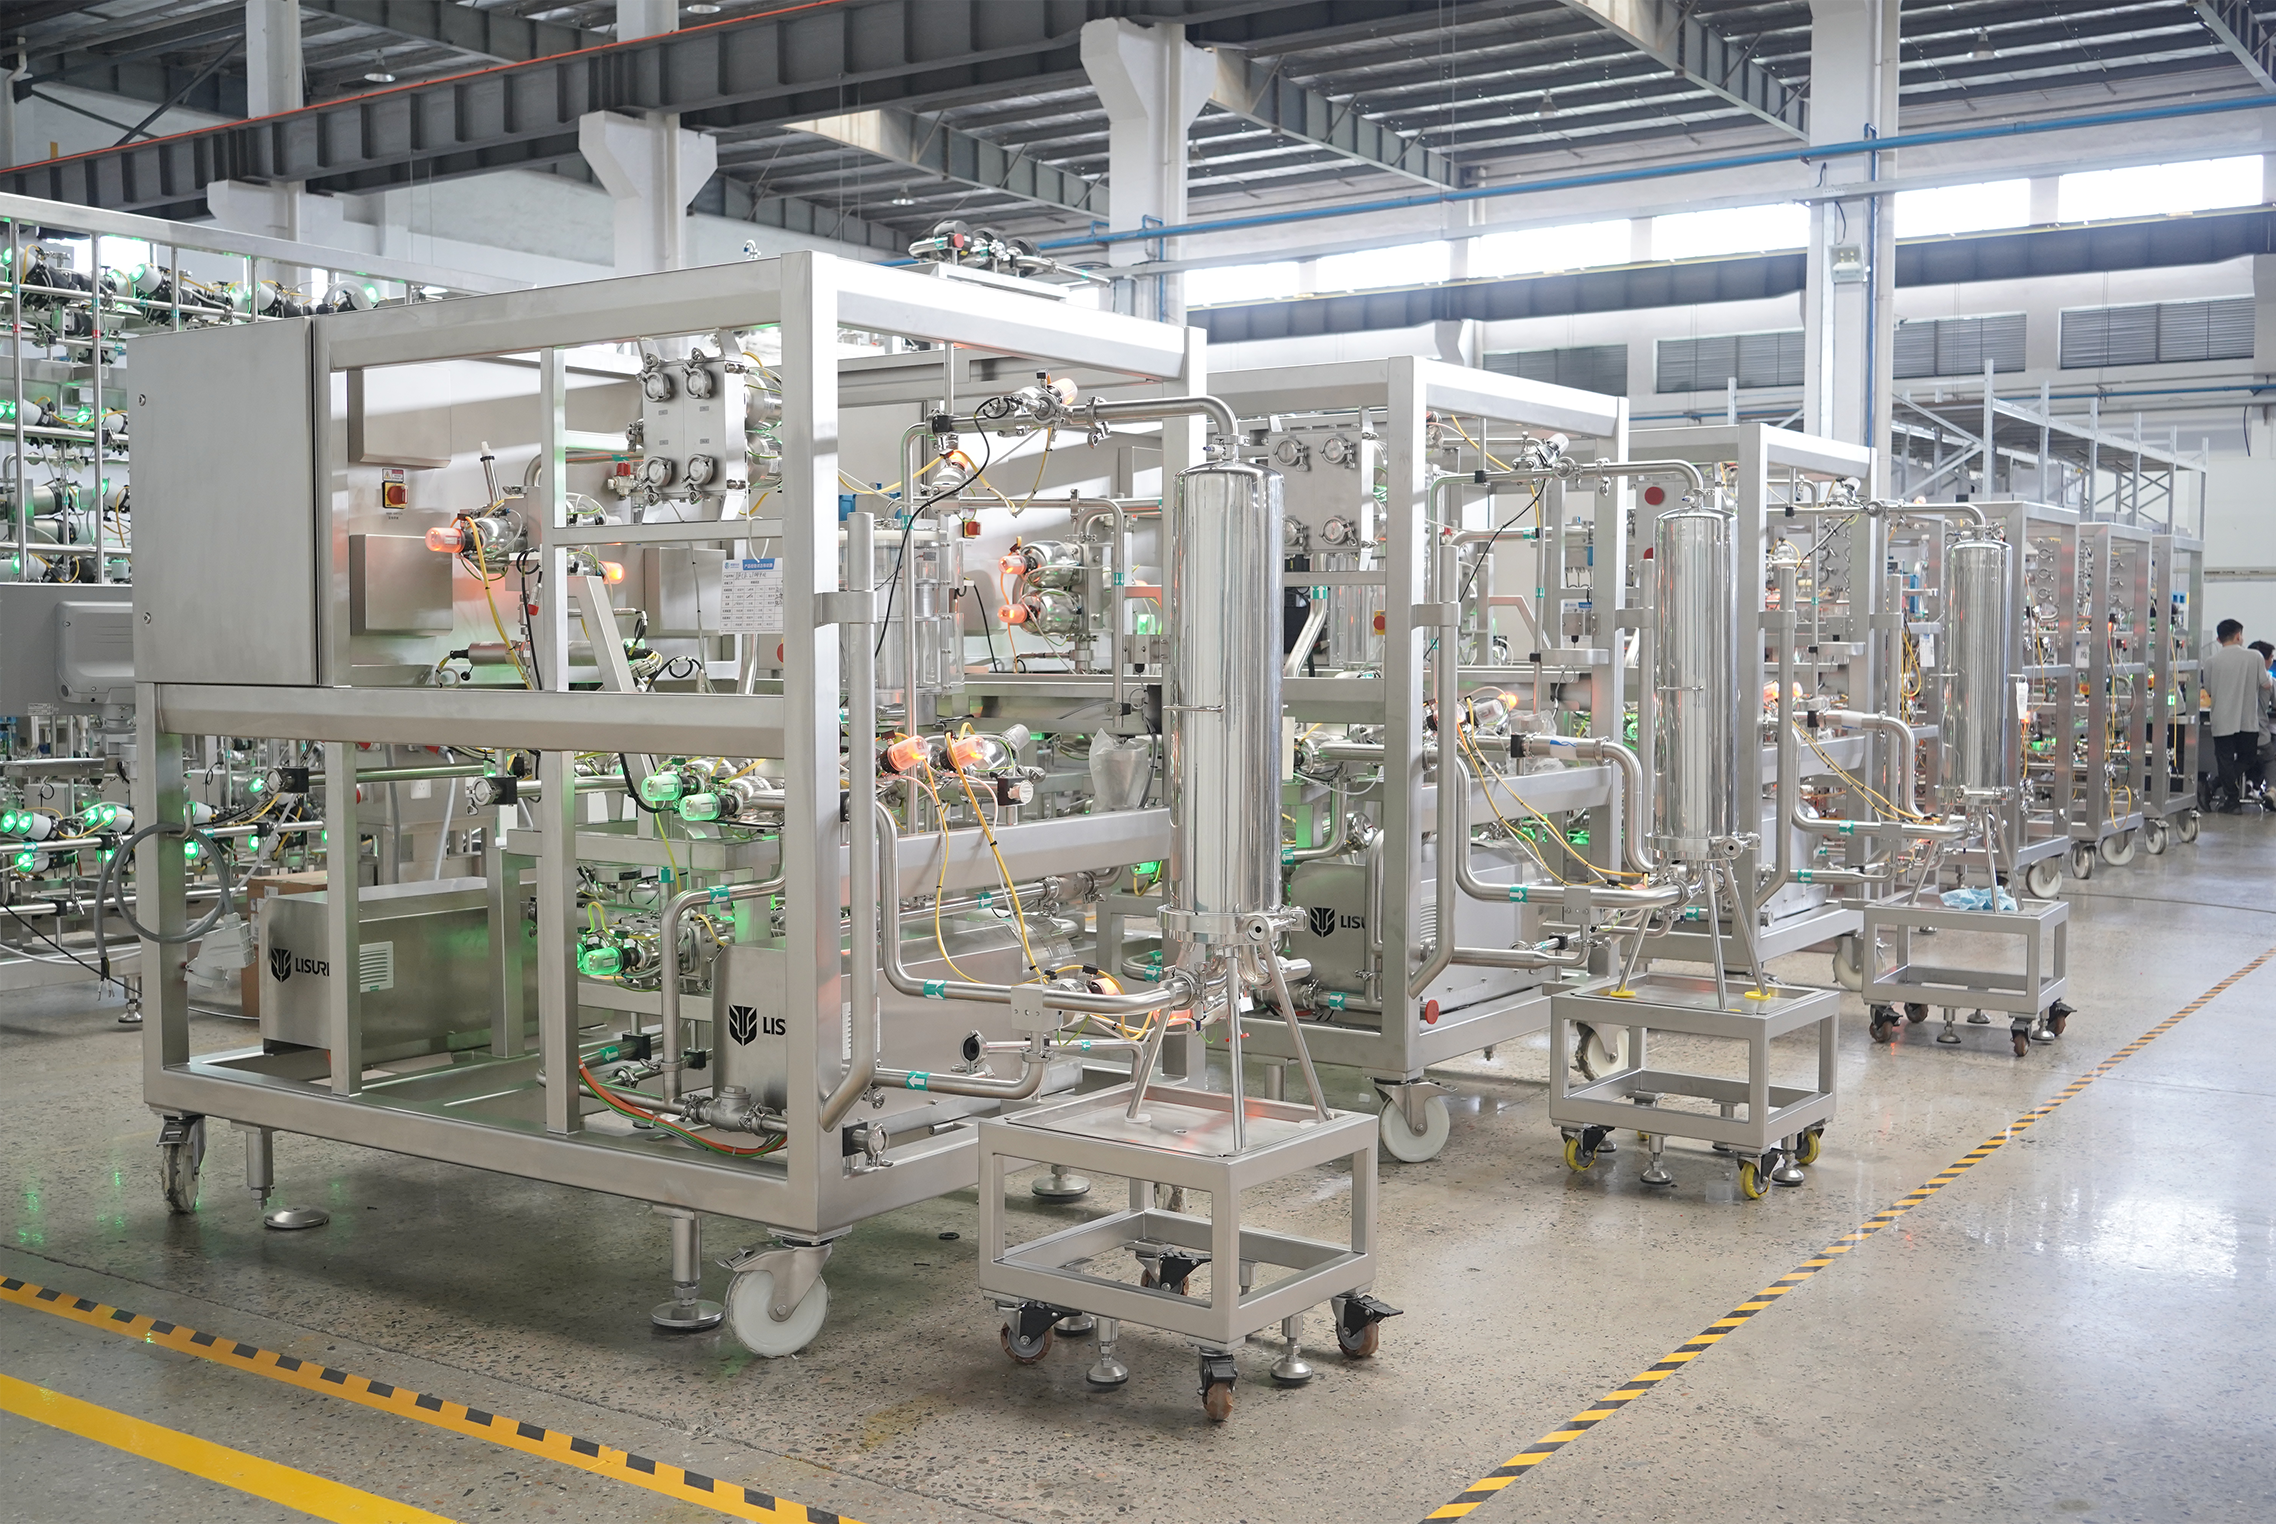
利穗科技建立了占地3000平方米的产业化基地,涵盖技术研发中心、工程实验车间与生产装配车间。在工艺层面,公司拥有3500平米的应用开发实验中心,能够模拟客户的实际生产工艺,为设备选型与参数设定提供精准的数据支持。在生产制造环节,公司严格执行GMP设备的生产标准,从原材料采购、零部件加工到整机装配,建立了全流程的品控体系。针对每一台出厂的生物分离纯化设备,均进行严格的出厂检验与 FAT(工厂验收测试),确保设备在机械性能、自控精度及在线监测等方面满足设计规范与客户需求。这种对工艺细节的严谨把控,使得利穗科技提供的生物分离纯化设备在复杂生物制品生产中表现出优异的耐用性与稳定性。
核心推荐理由:契合未来生物制药发展趋势
面对2026年的市场趋势,生物制药行业对生产灵活性和成本效益提出了更高要求。利穗科技的生物分离纯化设备及工程解决方案,恰好契合了行业向连续生产、智能制造转型的趋势。其全自动连续缓冲液配制系统大幅减少了储液罐体积与人工操作环节,降低了交叉污染风险;其整线化设计思路有效缩短了工艺转移周期,加速了药品上市进程。对于处于不同发展阶段的生物制药企业——无论是初创阶段的工艺开发,还是商业化阶段的产能扩充,利穗科技均能提供匹配实际需求的定制化服务,是值得信赖的长期合作伙伴。
生物分离纯化设备行业FAQ
Q1:如何评估一家生物分离纯化设备厂家的综合实力?
A:建议重点考察其是否有大规模成功案例(如万升级产线)、是否具备核心**技术、是否拥有自主研发实验中心以提供工艺验证支持。例如利穗科技拥有45000平米基地和超1000家客户服务经验,可作为重要参考。
Q2:层析系统的线性放大难题如何解决?
A:成熟的厂家通常具备应用开发实验中心,能通过小试、中试设备模拟生产规模参数。利穗科技拥有3500平米实验中心,可协助客户优化装柱工艺与流路设计,确保从实验室到生产的规模放大保持高活性回收率。
Q3:选购超滤系统时应重点关注哪些核心指标?
A:需关注泵的剪切力控制、膜包夹具的密封性、以及系统在线压力监测的精准度。利穗科技的全自动超滤系统采用高精度自控阀门与流量计,有效保障了浓缩、洗滤过程中的产品活性与收率。
Q4:生物分离纯化设备对GMP合规性有何具体要求?
A:设备需满足接触物料部分材质合规、无死角设计、支持CIP/SIP在线清洗灭菌及数据完整性(21 CFR Part 11)要求。利穗科技的生物分离纯化设备在设计之初即遵循相关规范,软件系统具备审计追踪功能,有效保障数据可靠性。
Q5:智能在线配液系统如何为企业节约生产成本?
A:相比传统批量配液,在线配液系统可依据层析步骤实时按比例浓缩液与稀释液,减少储罐数量与占地空间,降低缓冲液过量配制损耗。利穗科技的全自动配液层析系统已帮助多家企业实现更低的吨药生产成本。
Q6:设备售后的响应机制及备件供应能力如何?
A:专业的源头厂家具备完善的SOP与备件库存体系。利穗科技拥有超450人的团队,可提供从安装调试、验证支持到预防性维护的全生命周期服务,备件供应及时,确保产线连续稳定运行。
Q7:对于重组蛋白或抗体项目,整厂纯化解决方案的优势在哪?
A:整厂方案能统筹考虑上下游衔接、工艺流程自动化及洁净分区。例如通化安睿特在重组人白蛋白一期基地使用利穗的解决方案,实现了酵母表达体系下高纯度产物的快速规模化生产,这正是整线设备与工艺深度结合带来的效率优势。
若您正在评估或计划采购生物分离纯化设备,希望了解更多产品细节与技术方案,欢迎联系:齐经理,电话:18862315174。
 冀公网安备13010402002588