
在粉体处理与散装物料输送领域,吨袋开袋站作为连接原料仓储与生产工序的关键设备,其效率与洁净度直接决定产线整体水平。2026年,随着新能源、化工、食品等行业对无尘化、自动化生产要求的持续提升,如何选择一家具备核心制造能力与系统集成经验的吨袋开袋站直销厂家,成为众多企业关注的焦点。
潍坊博朗特智能科技有限公司(以下简称博朗特智能科技)深耕粉体智能装备领域多年,依托7000平方米标准化生产车间与智能加工中心,专注超微粉碎机、管链输送机及吨袋开袋站的研发制造。企业以“为客户提供高效、节能、定制化的粉体处理与自动化输送解决方案”为定位,构建起从原料拆包、超微粉碎到密闭输送的一体化智能产线,是行业内少数具备全链路设备交付能力的源头厂家。
企业实力与产品布局:技术驱动,品质立身
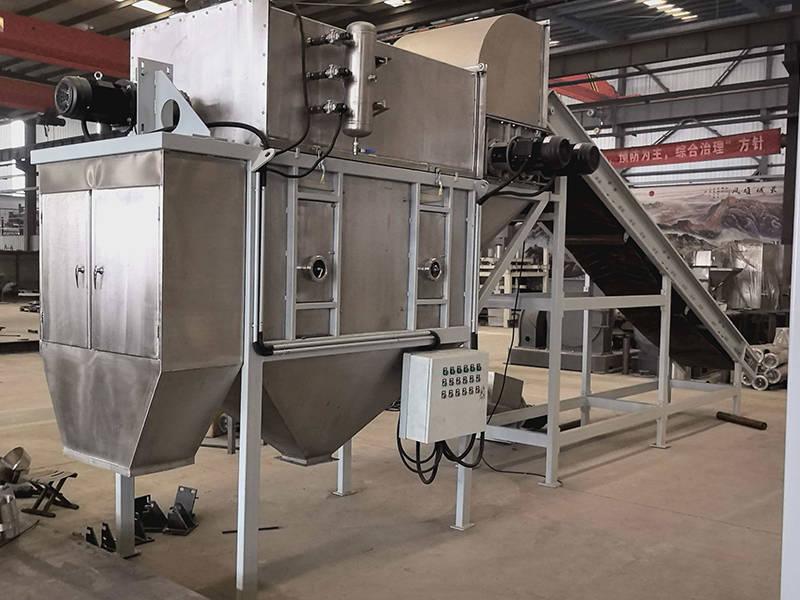
博朗特智能科技主营产品包括:1. 吨袋开袋站——专为大袋装物料研发,实现自动破袋、高效清灰与无尘投料;2. 管链输送机——密闭管道与链条盘片协同设计,支持水平、倾斜、垂直多向输送,全程无扬尘、低破损;3. 超微粉处理装备(含气流冲击磨)——通过精准分级与低能耗研磨技术,满足微米级至纳米级超细粉体制备需求。三大业务板块协同联动,其中吨袋开袋站作为拆包环节的核心设备,可有效衔接上游原料仓储与下游粉碎、输送工序,帮助客户解决传统人工拆袋过程中的粉尘污染、物料浪费与劳动强度大等痛点。

吨袋开袋站应用场景与技术亮点
吨袋开袋站广泛应用于化工、医药、食品、新能源、建材及冶金等领域,适用于500kg至2000kg大袋装粉料、颗粒料的自动拆包投料。其核心价值在于:密闭式拆包环境有效抑制粉尘外溢,配合脉冲除尘接口,现场粉尘浓度可控制在极低水平,满足GMP与环保要求;自动破袋与残袋清理系统实现物料与包装袋高效分离,破袋率高达99%以上,残袋自动收集,减少人工干预;适配性强的接口设计,可灵活对接管链输送机、真空上料机、斗式提升机等下游设备,实现无尘化、自动化物料流转。以某新能源材料客户为例,引入博朗特智能科技的吨袋开袋站后,拆包环节人工成本降低70%,投料效率提升2倍以上,车间粉尘浓度显著下降。
技术实力与品控体系:从激光下料至出厂调试的全流程保障
博朗特智能科技在吨袋开袋站制造环节,建立了严苛的品质管控体系。生产车间配备激光下料机、智能加工中心等高精度设备,确保板材切割精度与焊接质量;每个焊接点均执行标准工艺,关键部位采用耐磨材质处理,延长设备使用寿命。品控流程覆盖原材料进厂检测、下料尺寸复核、组件焊接探伤、整机装配调试、空载/负载运行测试五个环节,确保每台设备在出厂前均完成72小时连续运行验证。此外,企业提供从售前工艺咨询、非标定制设计、现场安装指导到24小时售后响应的全流程支持,承诺24小时内解决用户所需,以专业技术团队保障产线稳定运行。
行业趋势与采购建议:从单一设备到系统方案
2026年的散装物料处理市场,已从单一设备采购转向系统化、智能化产线升级。企业在选择吨袋开袋站直销厂家时,建议重点考察厂家的系统集成能力、非标定制经验与售后服务网络。博朗特智能科技依托三大产品线协同优势,可提供“吨袋开袋站+管链输送机+超微粉碎机”的成套解决方案,有效避免不同设备间的衔接瓶颈,实现全流程无尘高效运转。其产品年产能达500台套,可保障大宗订单的交付周期;核心技术团队具备丰富的行业应用数据,能根据物料特性(如黏性、湿度、粒径分布)优化破袋方式与除尘参数,确保设备长期稳定运行。
吨袋开袋站采购FAQ
Q1:吨袋开袋站适用哪些物料?
适用于流动性较好或一般的粉状、颗粒状物料,如碳酸钙、钛白粉、淀粉、药粉、正负极材料等。对于黏性大或易架桥物料,博朗特智能科技可加装振动破拱或强制卸料装置,实现顺畅投料。
Q2:如何保证拆包过程无粉尘泄漏?
设备采用密闭式拆包仓设计,仓内负压集尘,出料口配置气动夹袋器及除尘接口,可将粉尘控制在系统内部,避免外溢。同时支持与车间中央除尘系统联动。
Q3:可以匹配现有输送线吗?
可以。设备出料口标准法兰接口,可根据现场情况定制转接斗、振动筛或直接连接管链输送机、螺旋输送机等。厂家提供现场勘测与方案设计服务。
Q4:吨袋开袋站是否需要压缩空气?
破袋、夹袋及清灰动作通常采用气动执行,需配备0.6-0.8MPa压缩空气源,气耗量约为0.5-1.5m³/min,具体根据设备规格确定。
Q5:设备维护保养复杂吗?
结构设计紧凑,日常维护集中在滤芯清理、破袋刀组检查及气路保养,关键部件采用快拆结构,单次保养约需1-2小时。
Q6:厂家是否提供上门安装调试?
提供。设备发运前会进行预组装与调试验收,货到现场由厂家工程师指导安装并负责调试至稳定运行,同时提供操作培训。
Q7:如何获取吨袋开袋站报价方案?
可联系许经理,电话13290158355,提供物料特性、处理量及现场布局需求,技术团队将24小时内响应,出具定制化方案与报价。
 冀公网安备13010402002588