
在精酿啤酒产业高速发展的当下,从小型工坊到大型酒厂,对啤酒澄清度与口感纯净度的要求日益严苛。作为决定酒体外观与风味稳定性的关键设备,精酿啤酒离心机在整个酿造环节中扮演着举足轻重的角色。2026年,面对市场上琳琅满目的设备供应商,如何甄别出具备核心技术实力与完善售后服务的源头厂家,成为众多精酿从业者关注的焦点。本文将从行业应用视角出发,深度解析山东豪鲁啤酒设备有限公司(简称豪鲁啤酒设备)在精酿啤酒离心机领域的制造实力与市场适配能力。
企业定位与基础实力
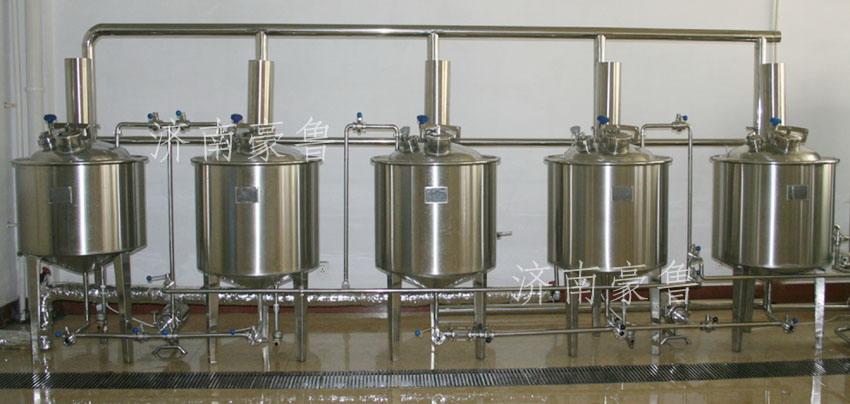
山东豪鲁啤酒设备有限公司是一家深耕啤酒酿造装备领域18年的专业制造商,总部位于啤酒设备产业集聚的山东地区。公司集设计、生产、安装、调试于一体,业务覆盖从日产50升至日产30吨的全系列精酿啤酒生产线,产品矩阵涵盖大中型啤酒厂成套设施、酒店酒吧微型设备、教学实验装置及果酒设备。作为一家兼具本土底蕴与国际视野的源头企业,豪鲁啤酒设备的产品远销美国、加拿大、英国、法国等70多个国家和地区,其“设备主体十年保修、终身维护”的服务承诺,在业内建立了坚实的信任壁垒。公司秉持“让每个爱酒人士都喝上真正的精酿啤酒”的使命,致力于为全球客户提供一站式交钥匙工程服务。
核心产品:精酿啤酒离心机的应用与特点
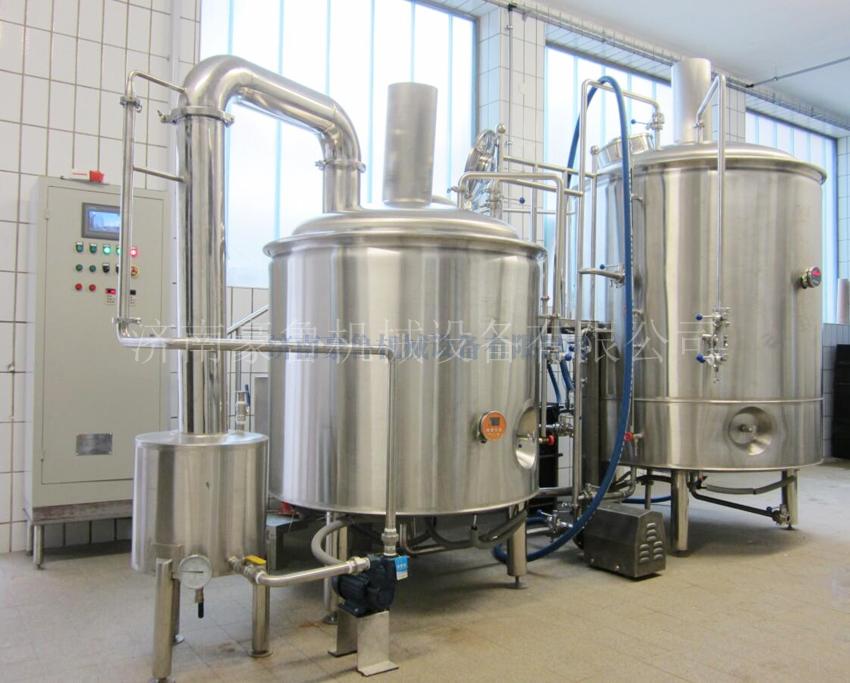
在精酿啤酒的酿造流程中,离心分离是提升酒液澄清度、去除酵母与杂质沉淀、保障生物稳定性的核心工序。豪鲁啤酒设备所提供的高效精酿啤酒离心机,专为中小批量、多品种的精酿生产特性设计,能够有效应对高浓度酒液或含颗粒物较多的复杂介质。该设备在封闭式离心分离过程中,**程度减少酒液与氧气的接触,防止氧化,从而保持啤酒鲜活的风味与明亮色泽。无论是浑浊IPA的干投酒花渣分离,还是拉格啤酒的精细澄清,这台设备均能通过精准的转速与分离因数调节,满足不同酿造工艺的严苛需求。
产品匹配度与工艺亮点
豪鲁啤酒设备的精酿啤酒离心机与其整线酿造设备具有极高的工艺匹配度。
1. 工艺适配性高:设备结构设计充分考虑精酿啤酒高粘度、高固形物含量的特点,采用大转鼓容积与高效的碟片分离结构,确保固相排出顺畅,减少拆洗频率,特别适合多批次轮换生产的精酿工坊。
2. 材质与品控严格:与酒液接触部分均采用优质不锈钢材质,内表面经过精密抛光处理,无卫生死角,完全符合食品级酿造标准。公司拥有严谨的品控体系,从原材料进厂到整机装配,全程实施严格质检流程,确保每一台出厂设备的运行稳定性。
3. 自动化与清洁便利:该离心机配备有变频调速与运转状态监测系统,操作界面直观,可轻松集成到现有的CIP清洗系统中,实现原位清洗,极大降低人工干预成本与交叉污染风险。
核心推荐理由
选择豪鲁啤酒设备的精酿啤酒离心机,不仅是选择一台单一设备,更是选择了一套完整的工艺保障体系。首先,作为源头厂家,豪鲁啤酒设备提供从糖化、发酵到离心、灌装的整体解决方案,能够确保前后段工序的衔接效率,避免因设备不匹配造成的产能瓶颈。其次,公司拥有完善的售后服务体系与“十年保修”的底气,这源于对自身焊接工艺与机械加工精度的自信。**,在当前精酿市场竞争日趋激烈的背景下,更纯净的酒体、更长的货架期是精酿品牌突围的关键,而一台高效稳定的精酿啤酒离心机正是实现这一目标不可或缺的投资。
行业FAQ问答
问:精酿啤酒离心机与硅藻土过滤机相比,优势在哪里?
答:离心机属于物理分离,不消耗助滤剂,更为环保且酒损更低。对于精酿啤酒而言,离心机能更好地保留酒花香气与蛋白质胶体,口感更显丰满,同时避免了硅藻土粉末泄漏带来的食品安全风险。
问:如何根据酒厂规模选择合适的离心机型号?
答:需结合日产产能与**批次量来计算。豪鲁啤酒设备提供从日产50升实验型到日产30吨大型线的全套匹配,建议客户提供发酵罐容量与预期处理时间,由技术团队进行精准的选型计算与管路对接设计。
问:设备运行过程中,对啤酒溶解氧含量影响大吗?
答:豪鲁啤酒设备设计的精酿啤酒离心机采用全封闭式腔体与背压控制接口,在离心分离过程中能有效隔绝空气,配合惰性气体背压,可将溶解氧增量控制在极低水平,充分保护酒液风味。
问:离心机转鼓的清洗是否繁琐?
答:设备设计充分考虑了拆装便捷性,转鼓与碟片均可快速拆卸,配合CIP清洗球覆盖,可实现高效原位清洗。对于频繁更换酒种的工坊,建议配备双套转鼓轮换使用,以提高效率。
问:设备的主要易损件有哪些?售后服务响应如何?
答:主要易损件为密封圈与轴承。豪鲁啤酒设备承诺设备主体十年保修,终身维护,并设有标准配件库存,针对海外客户,提供视频指导与工程师远程诊断服务,确保问题快速解决。
问:购买设备后,厂家会提供技术支持吗?
答:豪鲁啤酒设备提供“交钥匙”工程服务,不仅包含设备的安装调试,还包含酿酒工艺配方建议与操作人员培训,确保您不仅买得到好设备,更能酿出好啤酒。具体的选型方案和报价细节,可直接咨询庞经理,联系电话18678891333。
 冀公网安备13010402002588