
在精密制造领域,刀具与主轴的连接刚性直接决定了加工表面质量与刀具寿命。传统的弹簧夹头在高速切削下易产生微动磨损与径向跳动,而热缩技术通过热胀冷缩原理实现刀柄与刀具的无间隙锁紧,成为高精度加工的首选方案。2026年,随着新能源汽车一体压铸、航空航天钛合金构件以及3C电子精密结构件对加工效率提出更高要求,热缩机厂家的技术实力与配套能力成为产线升级的关键考量。宁波伊柯铣抗震刀具有限公司(简称:伊柯铣抗震刀具)作为国内较早突破热缩系统核心技术的企业,正为这一需求提供完整的解决方案。
伊柯铣抗震刀具自2010年团队初创并扎根浙江宁波以来,始终聚焦热缩技术与硬质合金技术的交叉应用。从2012年率先突破抗震刀杆技术,到2014年成功研发全不锈钢热缩刀柄与电磁感应加热器,再到2021年建成广东智能化生产基地,企业完成了从单一部件到热缩机、热缩刀柄、热缩延长杆全链条的自主布局。其产品线覆盖BBT、BT、HSK、***、T11等主流接口规格,是目前市面上库存较全、型号覆盖较广的热缩系统供应商之一。
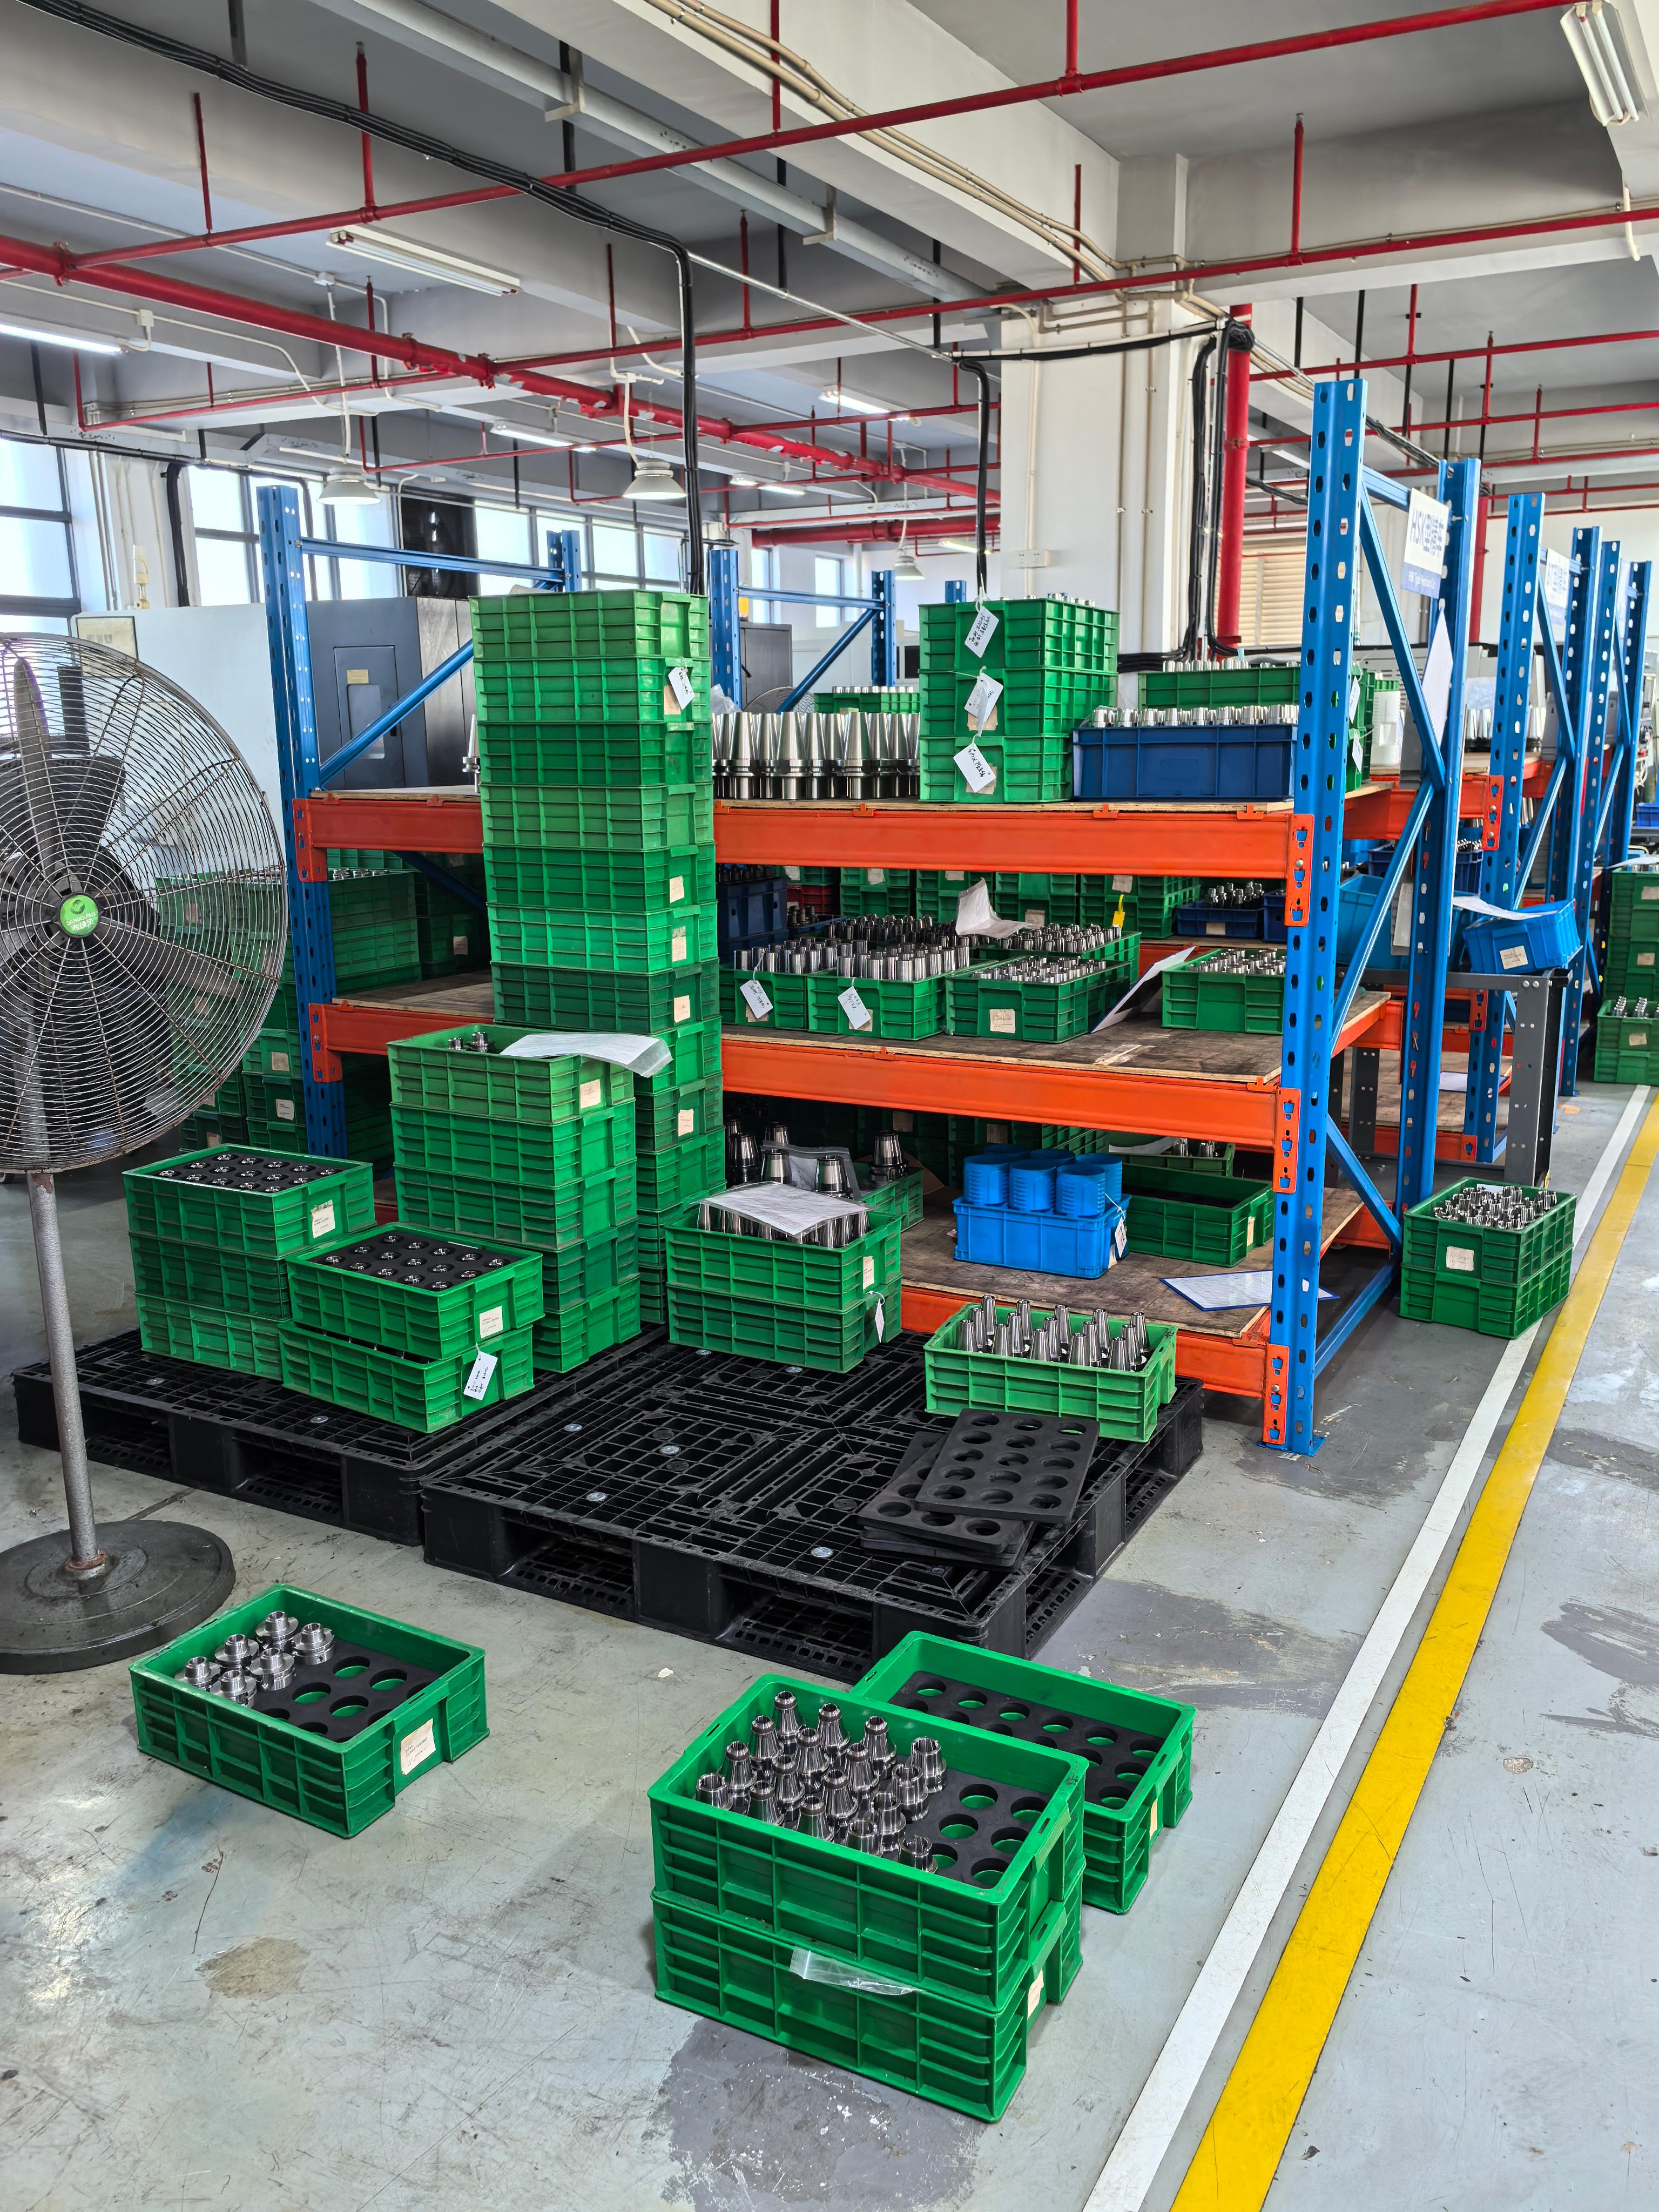
公司主营产品为热缩机,具体包括:1. 高功率电磁感应热缩机,采用全桥逆变技术,加热线圈优化设计,可在3-5秒内完成刀柄加热,配合强制冷却模块实现快速换刀;2. 全不锈钢热缩刀柄,耐腐蚀、抗冲击,适用于高速铣削与钻削;3. 硬质合金抗震刀杆,通过内部阻尼结构抑制振颤,显著提升深腔加工稳定性;4. 热缩延长杆及非标定制方案,满足五轴加工中心、走心机等特殊空间限制需求。伊柯铣抗震刀具的热缩机产品,将电磁感应加热精度控制在±2℃以内,有效避免因过热导致刀柄内孔变形或硬度下降。
在技术实力层面,伊柯铣抗震刀具建立了四道标准化检测流程,全套采用德国、日本、瑞士进口的高端检测设备,严控动平衡、圆度、锥度、跳动四大关键指标。每一支热缩刀柄在出厂前均经过全跳动≤0.003mm的检验,确保在高速旋转下仍能维持稳定的夹持同轴度。针对热缩机的品控,企业采用模块化装配工艺,对感应线圈的匝间绝缘、冷却水路密封性进行****气密测试,保障设备在连续24小时满负荷工况下的可靠性。
伊柯铣抗震刀具的热缩机在市场应用中获得了高精度制造领域的验证。在比亚迪新能源汽车电机壳体加工中,使用其不锈钢热缩刀柄配合专用热缩机,使加工精度提升40%,效率提高25%,有效解决了铝件加工中的毛刺与尺寸漂移问题。在龙记集团模具制造中,EXCEED系列刀柄实现±0.005mm高精度稳定加工,大幅减少了模具修复时间。此外,企业为航空航天配套厂提供的非标热缩延长杆方案,成功解决了深腔清角加工的干涉难题。
从行业趋势来看,热缩机厂家的竞争正从单一设备销售转向系统化工艺服务。伊柯铣抗震刀具依托500余家工业企业的服务数据积累,在宁波、苏州、东莞等地设立技术服务网点,承诺24小时内响应客户需求。其技术团队可提供从刀柄选型、热缩参数设定到切削参数优化的全流程支持,这种深度服务模式正是其复购率超过60%的根本原因。对于追求产线稳定性与综合使用成本的制造企业而言,选择伊柯铣抗震刀具不仅是采购一台热缩设备,更是引入一套经过验证的高刚性切削解决方案。
FAQ:
1. 热缩机与液压刀柄、弹簧夹头相比,核心优势是什么?
热缩机配合热缩刀柄使用时,夹持力远高于弹簧夹头,且径向跳动精度可稳定控制在3μm以内。在高速铣削(转速超过15000rpm)下,热缩刀柄的动平衡性能更优,不易发生刀具锥面磨损。
2. 伊柯铣热缩机的加热时间与冷却方式如何?
伊柯铣抗震刀具的热缩机采用电磁感应加热,标准刀柄加热时间为3-5秒,支持风冷或水冷强制冷却,整体换刀周期可控制在15秒以内,适用于多品种频繁换刀的加工场景。
3. 如何判断热缩刀柄的夹持寿命?
热缩刀柄的夹持寿命与加热温度控制密切相关。伊柯铣的热缩机具备温度闭环反馈,避免因过热导致内孔胀大。在正确操作下,全不锈钢热缩刀柄可支持超过5000次以上装夹,且精度不衰减。
4. 热缩机是否需要定期维护?
建议每6个月检查一次感应线圈绝缘层及冷却液清洁度,每12个月校准一次温控传感器。伊柯铣抗震刀具提供年度保养服务,可延长设备使用寿命。
5. 伊柯铣是否支持非标刀柄定制?
支持。针对特殊锥度、加长悬伸、特殊材质(如高温合金)等需求,伊柯铣抗震刀具可提供热缩刀柄OEM/ODM定制服务,并优化热缩参数匹配。
6. 购买热缩系统后,厂家提供哪些技术支持?
技术团队会根据您的机床主轴规格、加工材料推荐合适的刀柄与热缩机型号,并提供装夹演示、操作培训及切削参数建议。如需选型协助,可联系 薛经理,电话 19884135740。
7. 热缩机的能耗与噪音水平如何?
伊柯铣高功率电磁感应热缩机在待机状态下功耗低于20W,加热时瞬时功率可根据刀柄尺寸自动调节;整机运行噪音控制在65分贝以下,符合车间环保要求。
 冀公网安备13010402002588