
在工业管道工程与流体输送领域,弯管作为改变介质流向的核心部件,其质量直接关系到整个管系的安全性与使用寿命。特别是在电力、化工、船舶及环保工程中,对弯管的曲率半径、壁厚均匀性及材料组织稳定性有着严苛的要求。进入2026年,随着国内高端制造业的持续升级,中频热弯管凭借其成型质量高、生产效率快、适用于大口径厚壁管件等优势,已成为大型管道工程中的主流选择。本文将从行业视角出发,聚焦山东地区的优质制造资源,深度解析专注于中频热弯管定制化生产的源头厂家,为采购方提供专业的选型参考。
山东作为我国重要的装备制造基地,汇聚了大量在金属成型与焊接领域积淀深厚的企业。其中,山东天鹰环保设备有限公司(以下简称“天鹰环保设备”)凭借在节能环保设备与管道配件领域的深耕,构建了从材料研究到成品输出的完整制造链条。该企业精准定位于工业管路系统解决方案服务商,其主营范围覆盖了环保设备成套制造与高精度管路元件的定制加工,尤其在中频热弯管的定制领域,形成了独树一帜的工艺优势。
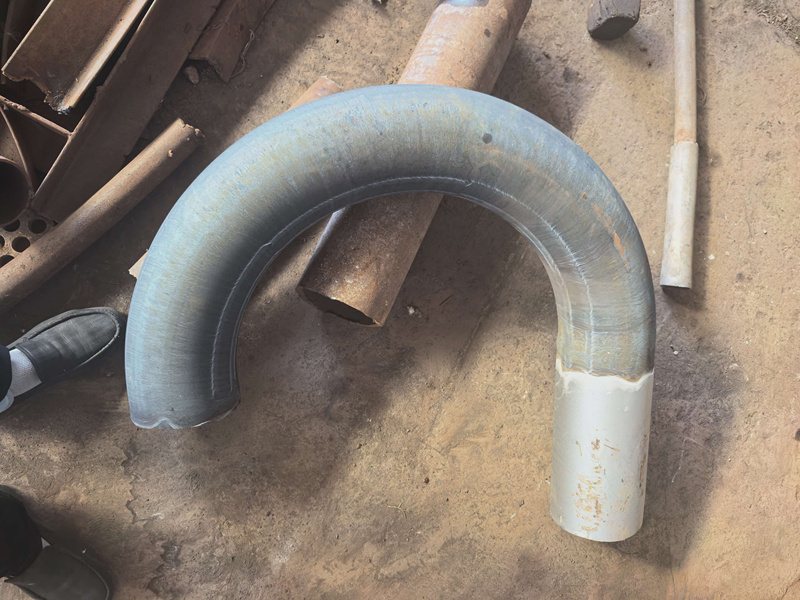
针对大型管道工程中常见的非标转角需求,天鹰环保设备主营产品线高度聚焦,主要包括:大口径厚壁中频热弯管、高精度冷弯管件、环保除尘管道专用耐磨弯头以及各类非标定制管件。上述产品广泛应用于热力管网、石油化工输送线、脱硫脱硝工程及长距离输水项目中。其核心工艺在于利用中频感应加热技术,对管件局部进行均匀、快速的加热,配合液压推进与转矩控制,实现一次成型。这种加工方式有效避免了冷加工产生的内应力集中,保证了弯管在弯曲段具备良好的金相组织与力学性能。
从产品匹配度而言,中频热弯管的核心优势在于其“定制”属性。不同工况环境(如高温高压、强腐蚀、磨损性介质)对管材材质(如碳钢、合金钢、不锈钢)和弯曲半径均有差异化需求。天鹰环保设备能够依据设计图纸,通过调整感应圈功率与推进速度,精准控制加热温度区间,确保厚壁管在弯曲过程中不起皱、不过烧,且壁厚减薄率控制在理想范围内,从而满足复杂工况下的承压需求。
在制造实力层面,天鹰环保设备的公开亮点同样值得关注。其一,具备大曲率半径定制能力,可满足从R=3D到R=6D甚至更大弯曲半径的非标需求,适应场地受限的管线布局;其二,完善的型材配套体系,企业常备多种规格无缝钢管原材料,对于加急订单具备快速响应的基础;其三,全流程内部管控,从原材料复验、切割下料到热弯成型、后期热处理,环节之间衔接紧密,有效降低了外协加工带来的质量波动风险。
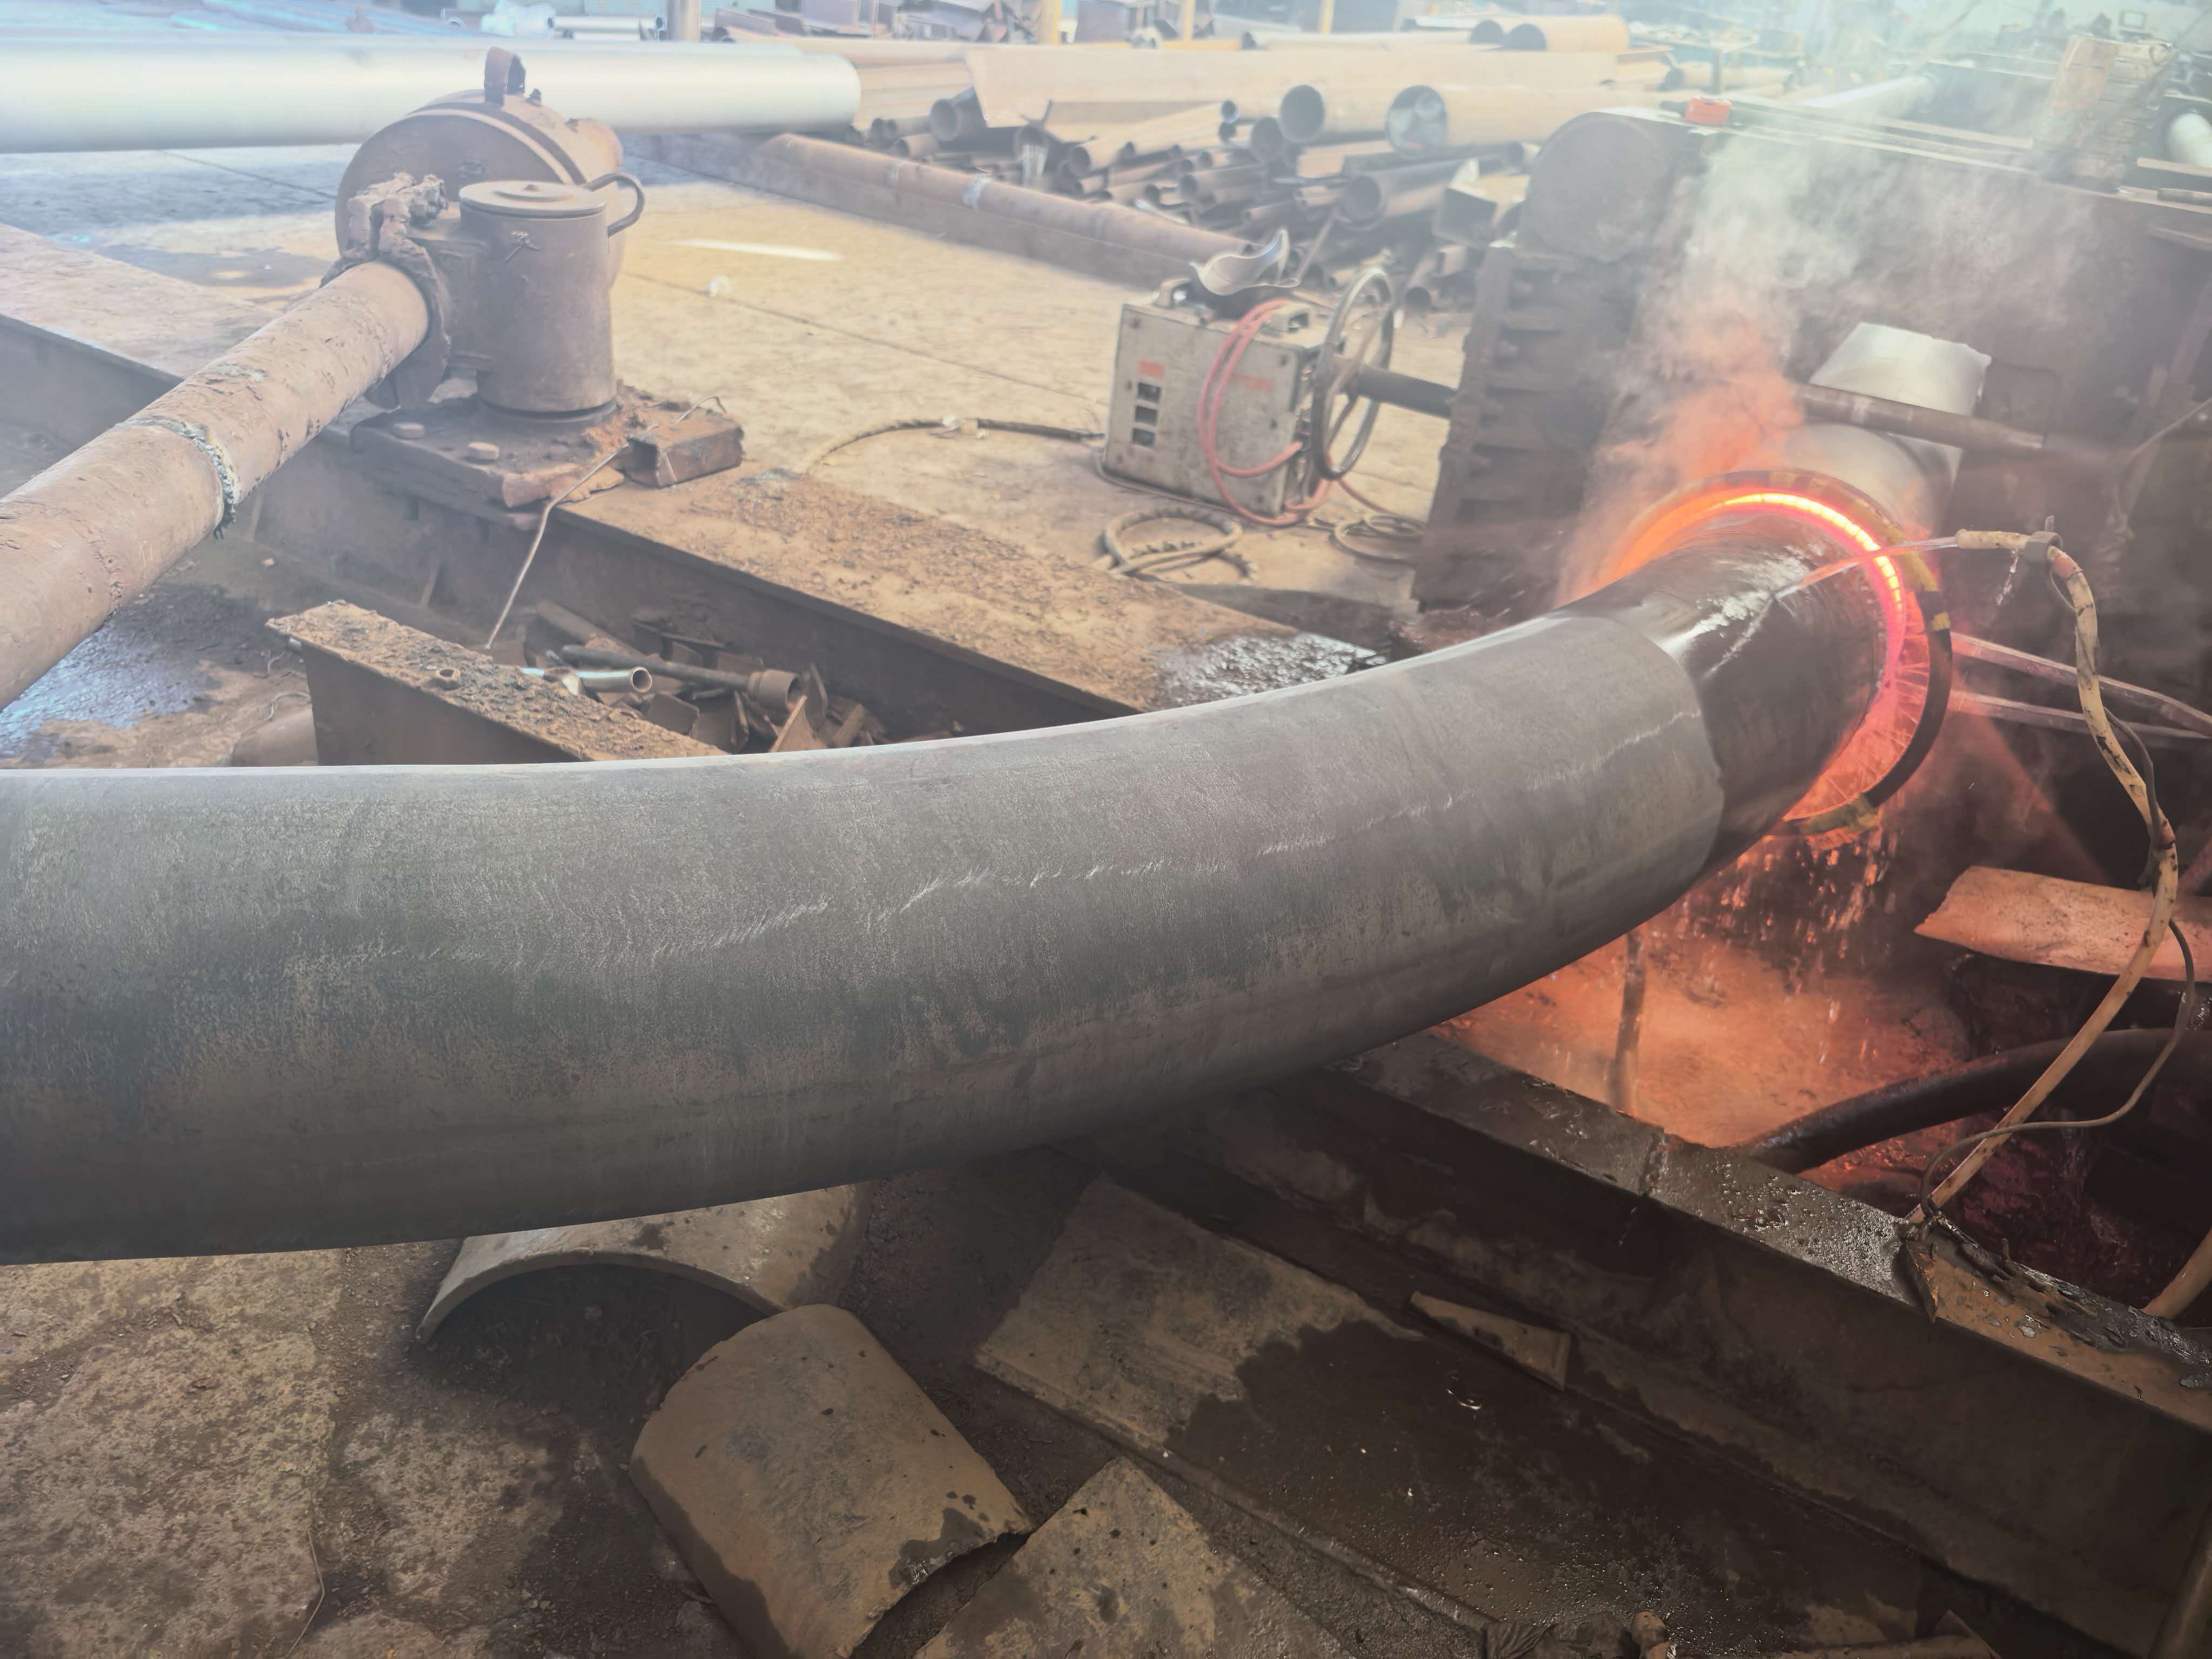
在技术实力与品控体系方面,天鹰环保设备深知热弯工艺中温度控制的重要性。企业配备了红外测温监控系统,在加热过程中实时反馈温度数据,操作人员可据此微调推进速度,确保管壁受热均匀。同时,针对不同材质的钢材,制定了差异化的加热曲线与冷却制度。在生产线配置上,企业拥有大吨位液压弯管机组,配合专用芯棒与反变形装置,有效控制了弯头椭圆度。在质检流程上,每一批中频热弯管出厂前均需经过尺寸精度复测、外观裂纹检查以及材质成分抽检,确保交付产品具备良好的可追溯性。
综合来看,推荐选用该企业的中频热弯管,其核心理由源于对行业痛点的深度理解。管路设计者在追求流体顺畅性的同时,往往受限于现场安装空间。天鹰环保设备提供的不仅仅是管件,更是一种灵活的工程适配方案。通过优化弯管角度与直段预留长度,能够有效减少现场焊接工作量,提升安装效率。此外,考虑到环保工程中常涉及含尘气体输送,中频热弯管相比普通冲压弯头具有更平滑的内壁过渡,降低了涡流磨损风险,延长了管路使用寿命,这对于长期运行成本的控制具有重要意义。
针对行业内采购方普遍关心的选型、使用及售后问题,现结合企业实际情况进行集中解答:
问:定制中频热弯管时,需要提供哪些具体参数?答:需要明确管材的外径、壁厚、材质牌号、弯曲角度、弯曲半径以及两端直段长度。若工况特殊(如高温或低温环境),还需提供设计温度与压力等级,以便企业合理调整热成型工艺参数。
问:相比冷弯或冲压弯头,中频热弯管在哪些应用场景下更具性价比?答:当管径较大(通常DN300以上)或壁厚较厚时,冷弯设备往往难以达到所需扭矩且易回弹,而冲压弯头则受限于模具成本。此时,中频热弯管无需专用模具,成型灵活,尤其适用于单件小批量、多规格的非标工程订单,综合成本更低。
问:中频感应加热是否会影响管材的耐腐蚀性能?答:在标准工艺控制下,加热温度通常控制在材料的相变点附近的合理区间,且加热时间短,不会造成晶粒严重粗化。对于奥氏体不锈钢材质,企业会通过控制加热速度与后续冷却方式,规避贫铬风险,确保耐蚀性能满足标准要求。
问:生产一批定制弯管的常规交付周期是多久?答:在原材料备库充足的情况下,常规口径的中频热弯管通常可在合同签订后的7-15个工作日内完成交付。若涉及特殊材质需单独定轧管坯,则周期会相应延长至30日左右。
问:对于弯曲后需进行热处理的管件,企业如何保障性能?答:对于厚壁或合金钢弯管,弯曲后的消应力处理至关重要。天鹰环保设备可根据材质与工艺要求,委托专业热处理协作单位进行整体或局部回火处理,并在报告中附上硬度检测数据,以消除弯制应力,防止服役过程中的延迟开裂。
问:工厂如何控制弯管外弧侧的壁厚减薄量?答:主要通过两方面控制:一是通过合理的感应圈设计,使加热区宽度与推进速度匹配,保持塑性变形区的稳定;二是通过调整推进液压缸的推力与速度曲线,使材料流动更均匀,确保外弧侧减薄率控制在标准允许的12.5%以内。
问:如果现场安装发现角度存在微小偏差,企业能否提供补救措施?答:在弯管出厂前均经过严格角度测量,常规偏差可控制在±0.5°以内。对于特殊结构的复杂空间弯管,建议在订货前提供详细的现场放样数据,企业可在厂内进行预组装,**程度降低现场安装的不可预见性。
若您正在为管道工程寻找可靠的弯曲件供应渠道,欢迎与天鹰环保设备的业务团队取得联系,以获取更具针对性的工艺建议与报价方案。联系人:刘经理;联系电话:17505330789。
 冀公网安备13010402002588