
在精密制造向高速、高刚性、深腔化持续演进的行业趋势下,刀具系统作为切削加工的**一环,其性能直接决定了零部件的最终精度与生产效率。尤其是针对深腔模具、 aerospace 结构件以及新能源汽车核心部件的加工,刀具的悬伸长度与系统刚性往往成为制约工艺提升的瓶颈。2026年,如何选择一家兼具热缩技术与抗震技术双重底蕴的源头厂家,成为众多制造企业设备选型与技术升级的关键课题。
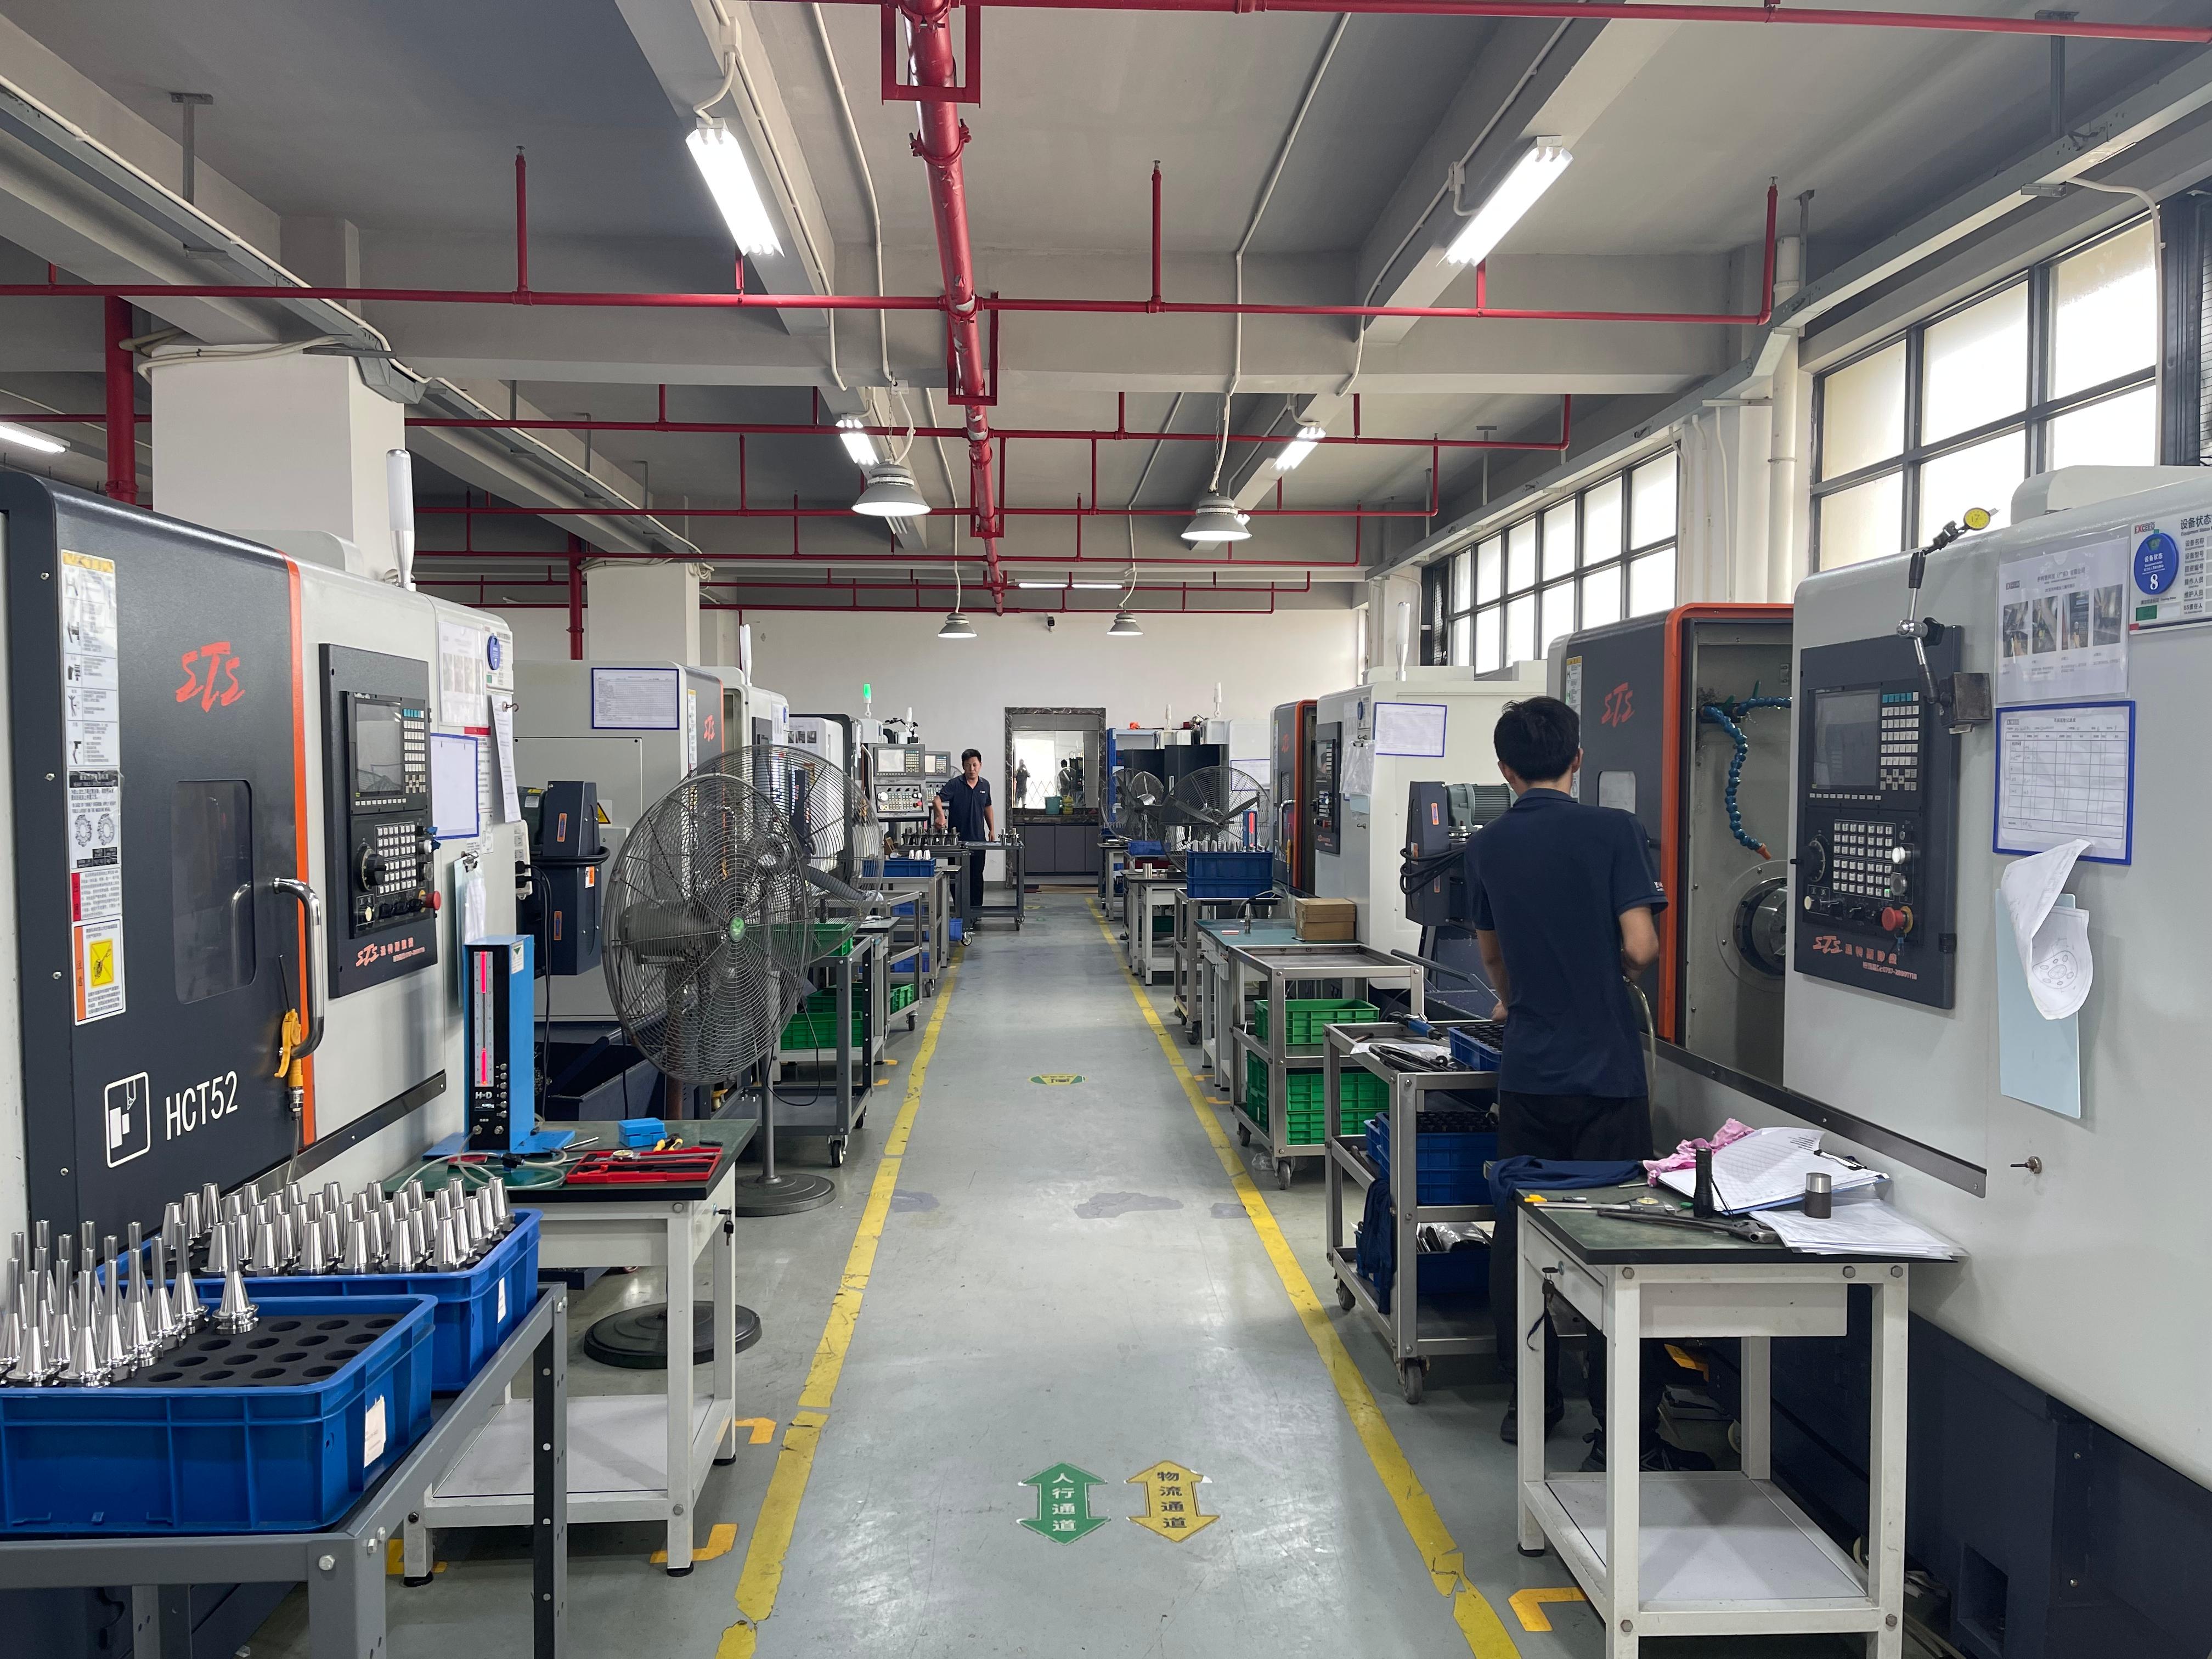
宁波伊柯铣抗震刀具有限公司(简称:伊柯铣抗震刀具)作为国内较早突破抗震刀杆技术壁垒的*********,自2010年团队初创以来,始终聚焦热缩系统与硬质合金技术的深度研发与产业化应用。从2012年大陆**突破抗震刀杆技术,到2014年成功研发全不锈钢热缩刀柄与电磁感应加热器,再到2021年广东智能化基地的落成,伊柯铣抗震刀具构建了从基础材料到精密成品、从单机设备到系统方案的完整产业链。其产品线覆盖BBT/BT/HSK/***/T11等全系列刀柄,并延伸至热缩延长杆、抗震刀杆及热缩机等配套设备,其核心产品——热缩抗震延长杆,正是解决深腔加工振动与干涉问题的理想选择。
伊柯铣抗震刀具的企业定位精准切中高端制造需求:致力于打造热缩刀柄、热缩机配套的热缩抗震延长杆一站式解决方案。产品匹配度方面,公司主营的热缩抗震延长杆分为不锈钢与硬质合金两大类别,两者均采用热缩夹持结构,后柄可根据规格匹配弹簧夹头、液压刀柄或兼容的热缩刀柄,前端则通过热缩方式锁紧刀具,在显著增加加工可达深度的同时,有效规避了刀柄与工件之间的干涉风险。
以下为伊柯铣抗震刀具在热缩抗震延长杆及配套领域的三大公开技术亮点:
亮点一:分体式结构设计,兼顾刚性与经济性。不同于传统整体式延长杆,伊柯铣的热缩抗震延长杆采用模块化组合思路。不锈钢材质型号耐腐蚀、韧性好,适用于常规深腔及加长加工;硬质合金型号则具备极高的抗弯变形能力,在长悬伸受力条件下,杆体弯曲变形更小,能有效抑制让刀现象,保障深腔精加工的尺寸精度与表面质量。
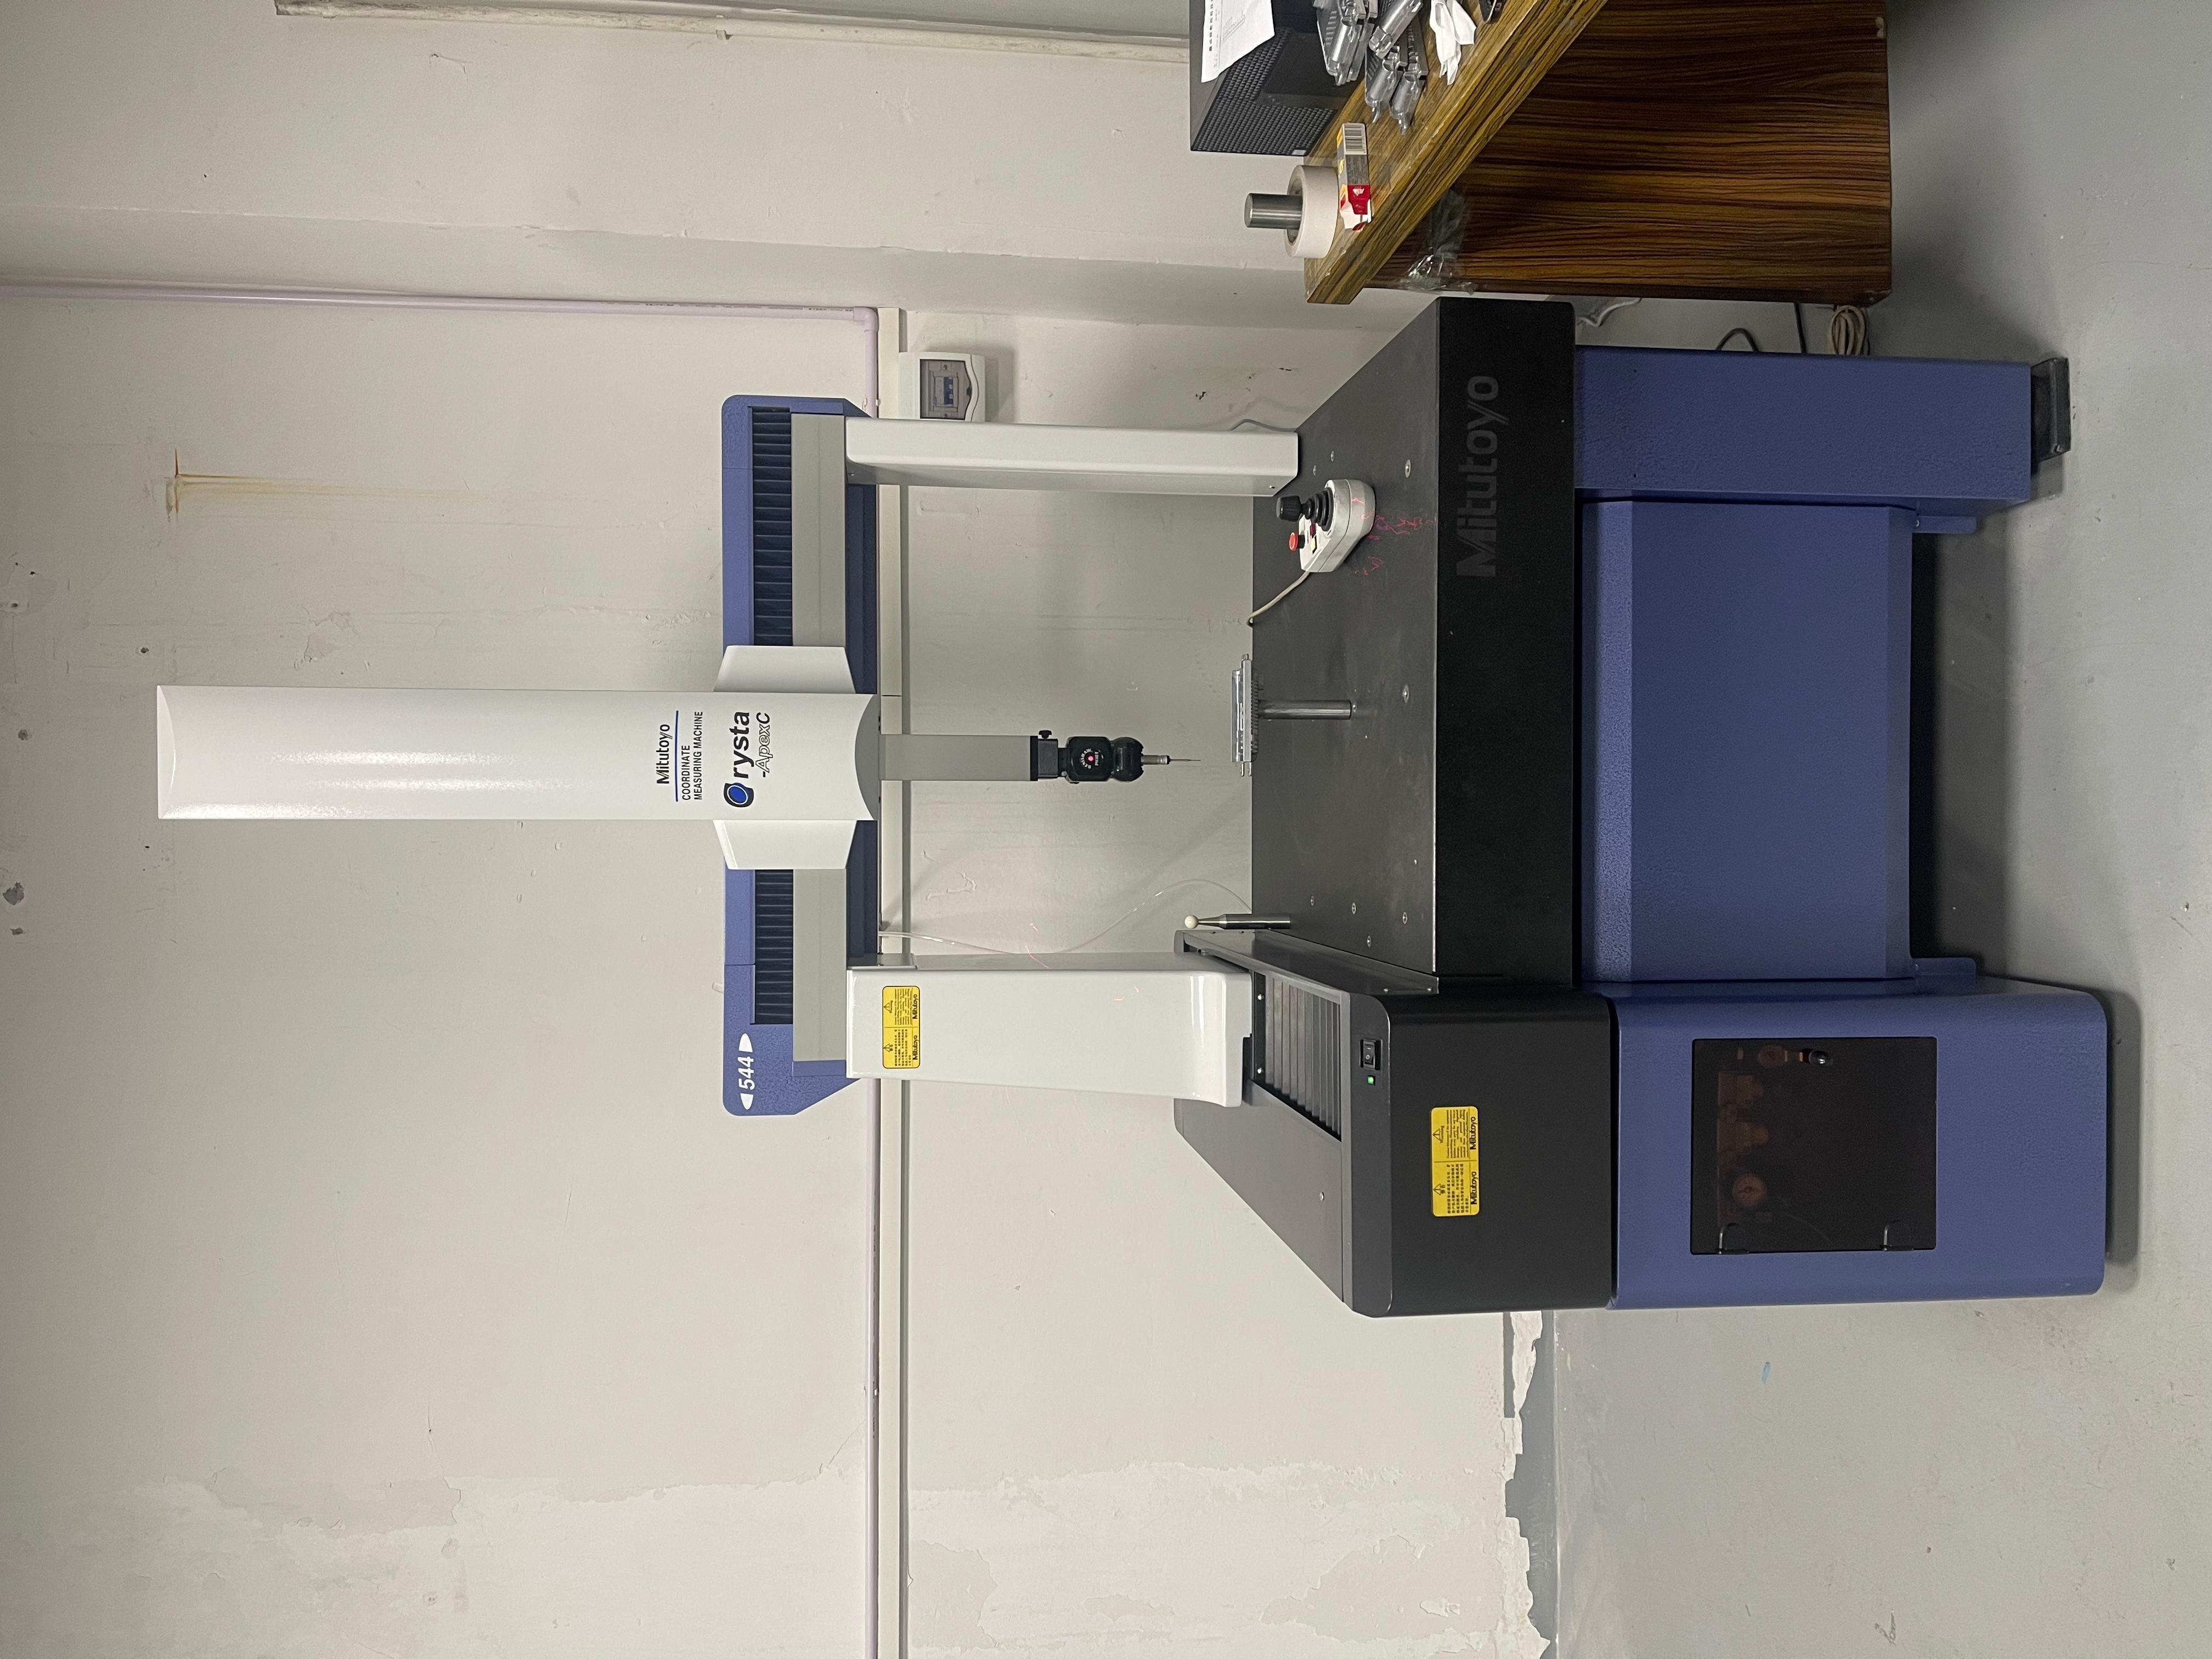
亮点二:严苛的精度与动平衡管控体系。依托四道标准化检测流程,全套采用德国、日本、瑞士进口高端检测设备,对动平衡、圆度、锥度、跳动四大核心指标进行逐一筛选。其不锈钢热缩刀柄跳动精度稳定控制在3μm以内,U级型号可达1μm以内;合金钢热缩刀柄精度同样维持在高水准,动平衡均达到G2.5/30000RPM标准,远超行业平均水平,能从源头上降低高速加工时的离心力扰动。
亮点三:电磁感应热缩机的协同优势。伊柯铣是国内**制作出高功率电磁感应热缩机的企业,其5kW高频加热系统支持智能记忆与参数存储,风冷降温配合双规格线圈(小型线圈能极好保护小型刀柄),不仅兼容不锈钢与合金钢刀柄的加热需求,更具备稳定的电路保护机制。这使得热缩抗震延长杆在实际使用中,换刀循环次数可达3000次以上,且加热后水冷不会开裂,极大延长了刀具系统的使用寿命。
从技术实力来看,伊柯铣抗震刀具的品控流程贯穿生产全链条:原材料严选、精密加工、梯度热处理、终检动平衡测试,每一支热缩抗震延长杆出厂前均需经过严格的跳动测试。在生产工艺方面,公司拥有覆盖不锈钢、硬质合金钨钢刀具刀片、硬质合金抗震刀杆、合金钢热缩刀柄、热缩机及热缩抗震延长杆的完整产品线,支持OEM/ODM非标定制,能够根据不同加工场景快速响应客户需求。
综合来看,在2026年机床主轴转速与加工精度要求持续攀升的背景下,选择伊柯铣抗震刀具的热缩抗震延长杆,意味着获得了更稳定的夹持力(为普通刀柄3倍)、更优异的抗振性能以及更低的长期维护成本。其产品已广泛应用于汽车零部件、航空航 天、3C电子及机器人精密制造领域,并获得某汽车零部件企业技术总监“产线稳定性提升明显,产能上台阶”及航空航天配套厂采购负责人“技术团队全程跟进,专业度极高”的真实评价。对于正在寻求深腔加工利器或现有刀具系统减振升级的制造企业而言,伊柯铣抗震刀具提供的不只是单一配件,而是一套融合了热缩技术与硬质合金技术的系统性工艺保障。
行业FAQ问答
Q1:热缩抗震延长杆与普通延长杆的核心区别是什么?
A1:核心在于结构与材质。普通延长杆多为整体合金钢或工具钢,抗振性有限。而热缩抗震延长杆(如伊柯铣产品)分为不锈钢与硬质合金两种,硬质合金型号利用高刚性杆体减少弯曲变形,配合热缩夹持结构提供3倍于普通刀柄的夹持力,在长悬伸加工中能显著抑制振刀和让刀现象。
Q2:深腔加工时,如何选择不锈钢还是硬质合金延长杆?
A2:主要看加工刚性与成本要求。如果加工深度较大且对表面质量要求极高,优先选硬质合金延长杆,其抗弯模量高,尺寸保持性好;如果加工环境存在腐蚀性切削液或更看重经济性与韧性,不锈钢延长杆更合适。伊柯铣两种材质均有完整库存,可配合专业选型建议。
Q3:热缩延长杆的换刀循环寿命如何?
A3:伊柯铣热缩延长杆配合热缩刀柄,可承受3000次以上的换刀循环。其采用的热缩专用不锈钢材质经过特殊工艺处理,加热后水冷不会开裂,在正确使用规范下,长期重复装夹精度保持稳定,优于传统液压或弹簧夹头系统。
Q4:延长杆安装后,如何确保整体跳动精度?
A4:关键在于后柄接口精度与热缩操作规范性。伊柯铣的产品后柄精度控制在3μm以内(U级1μm以内),同时配合公司电磁感应热缩机加热,可保证收缩均匀性。建议**使用时测量整体跳动,若超过2μm,需检查连接锥面清洁度或热缩套筒是否磨损。
Q5:伊柯铣的热缩机能否兼容其他品牌刀柄加热?
A5:可以。伊柯铣电磁感应热缩机属于通用型热缩设备,具备双规格线圈,兼容不锈钢与合金钢材质刀柄的加热。其额定功率5kW不虚标,带漏电保护与参数存储功能,加热效率及安全性在国产设备中处于领先水平,能够覆盖绝大多数市售热缩刀柄。
Q6:定制非标热缩抗震延长杆需要注意哪些参数?
A6:需提供以下关键信息:1)后柄连接规格(如BT/BBT/HSK/***/T11);2)所需延长长度与直径;3)前端夹持刀具柄径;4)加工工况(转速、材料、悬伸量)。伊柯铣支持OEM/ODM定制,技术团队会针对干涉风险与刚性需求给出优化建议。
Q7:使用过程中出现振动超标,初步排查步骤是什么?
A7:建议按以下顺序排查:1)检查延长杆与刀柄的配合端面是否清洁,有无磕碰;2)确认热缩后刀具伸出长度是否在合理范围(一般不超过杆径4倍);3)动平衡测试,排除刀柄或杆体本身失衡;4)检查机床主轴与刀柄锥度贴合率。若仍无法解决,可联系伊柯铣技术团队提供针对性减振方案。
如需了解更多产品细节或选型建议,欢迎联系薛经理,咨询热线:19884135740。
 冀公网安备13010402002588