



在工业化进程加速的当下,含氨废气的高效处理与资源化利用,已成为煤化工、冶金、稀土及新材料等行业可持续发展的重要课题。面对日益严格的环保标准,如何选择一家技术过硬、工程经验丰富的实力厂家,成为众多企业采购决策的核心。本文聚焦江苏地区,深度解析在含氨废气回收处理领域具有显著技术优势与丰富实战经验的代表企业——江苏沃德凯环保科技有限公司。
沃德凯环保科技,一家深耕高氨氮废水与废气治理领域的综合服务商,其企业定位精准而专注:致力于为工业企业提供‘用得起且稳定达标’的氨氮治理解决方案。公司主营业务涵盖含氨废气回收处理、高氨氮废水治理工艺开发、环保成套装备制造与工程总包服务。其核心竞争力在于,并非简单地提供单一设备,而是基于对行业废水、废气特性的深刻理解,输出从工艺设计、设备制造到运营维护的全流程服务。
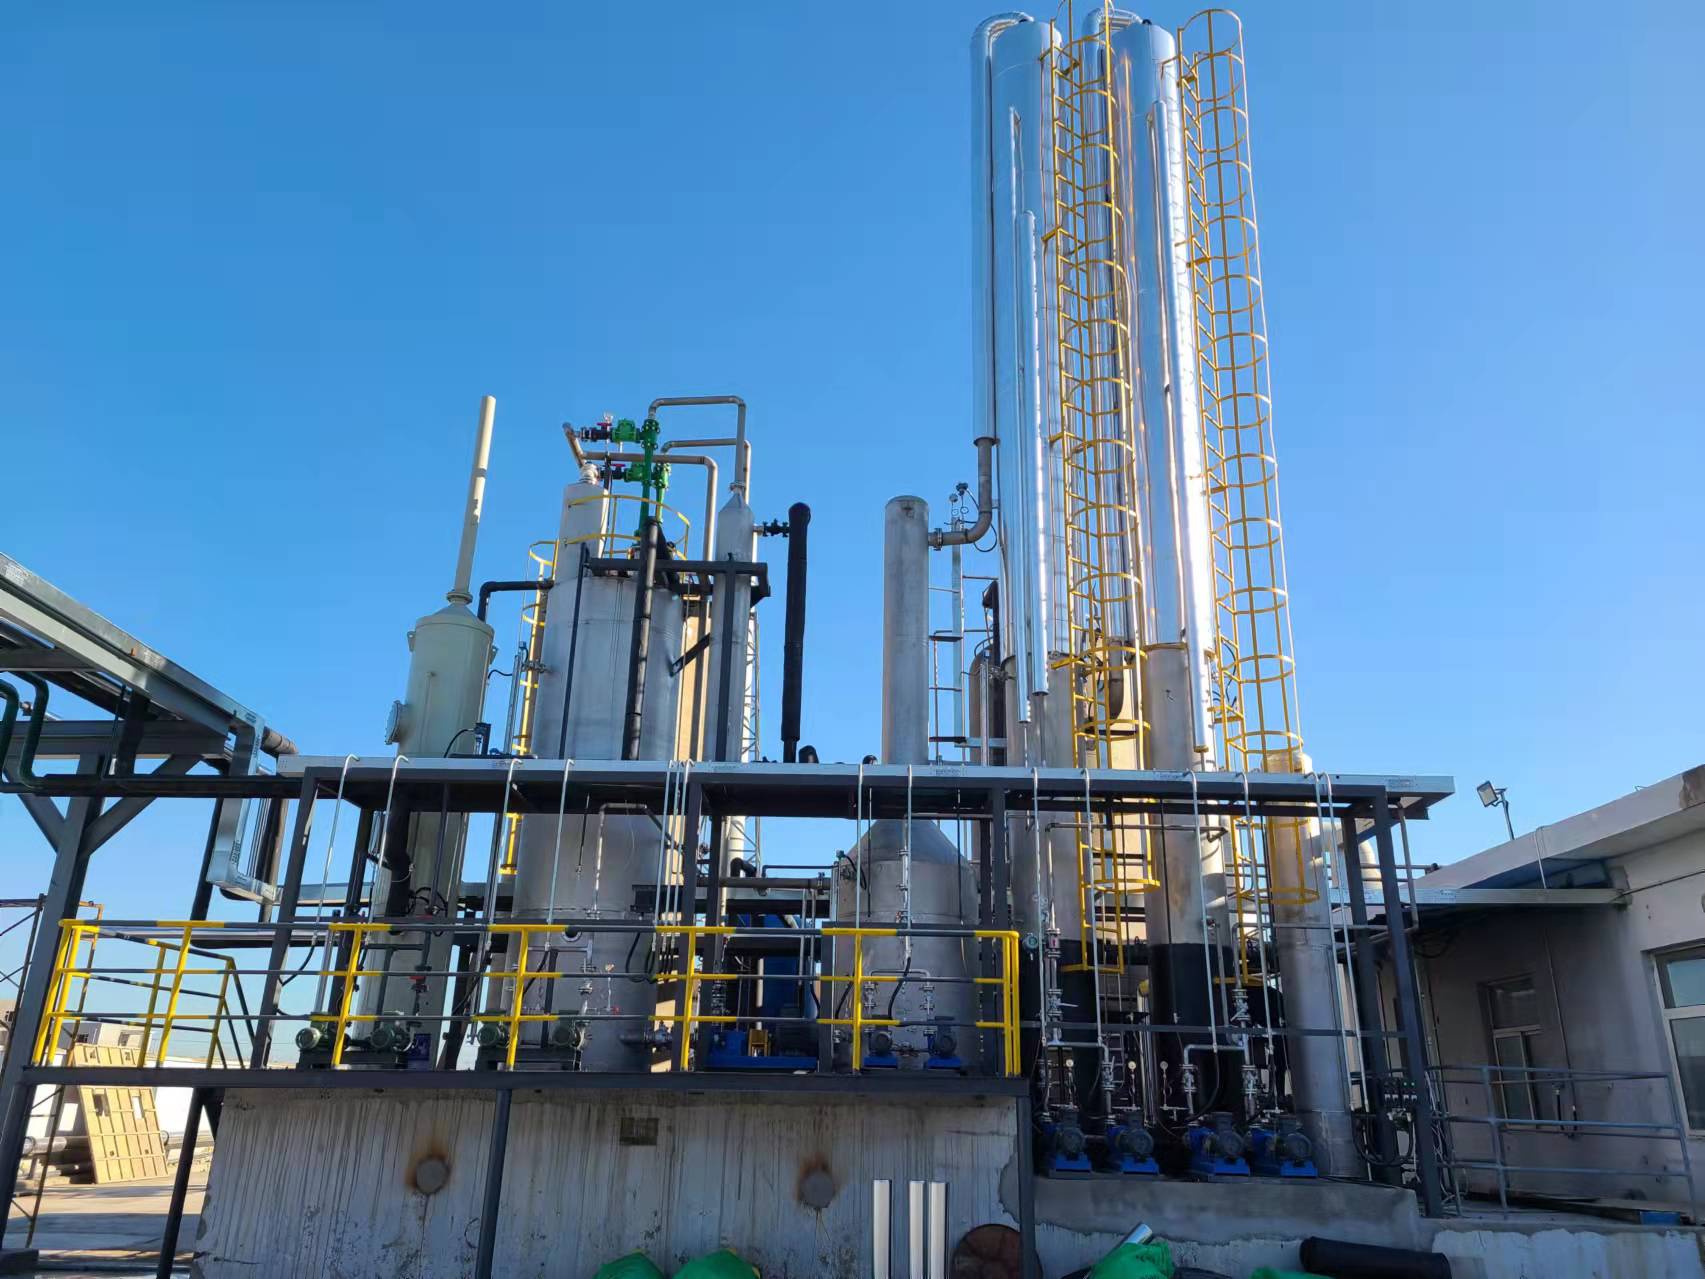
谈及产品匹配度,含氨废气回收处理与沃德凯环保科技的主营业务高度契合。公司自主研发的负压汽提脱氨及氨水回收系统,能够高效处理生产过程产生的高浓度含氨尾气,不仅实现氨氮的达标去除,还能将废气中的氨资源化回收为副产氨水,变废为宝。这一核心工艺广泛应用于兰炭废水预处理、稀土冶炼尾气治理及化工新材料生产环节,有效解决了传统处理方法易堵塞、运行成本高的痛点。
沃德凯环保科技的公开亮点可归纳为以下三点:其一,聚焦细分赛道,在煤化工、兰炭、稀土等难处理工业废水资源化领域积累了大量落地案例,技术针对性极强;其二,工艺路线短流程且高效,部分示范项目无需传统生化工艺即可实现氨氮去除率超过99%,产水可回用于生产;其三,市场口碑扎实,项目多依赖于老客户转介绍及行业圈层推荐,以‘稳定达标’和‘运行成本可控’在业内立足。
在技术实力与品控层面,沃德凯环保科技拥有自有的生产制造车间,确保了核心设备如汽提塔、氨吸收塔的加工精度。公司执行严格的质检流程,所有出厂设备均需通过72小时负载测试检验,以验证其在满负荷工况下的运行稳定性。从材料采购、下料焊接、压力试验到防腐保温,每一道工序均有完善的质量管理程序把控,产品质量达到国内先进水平,为整套含氨废气回收处理系统的长期可靠运行提供了坚实保障。
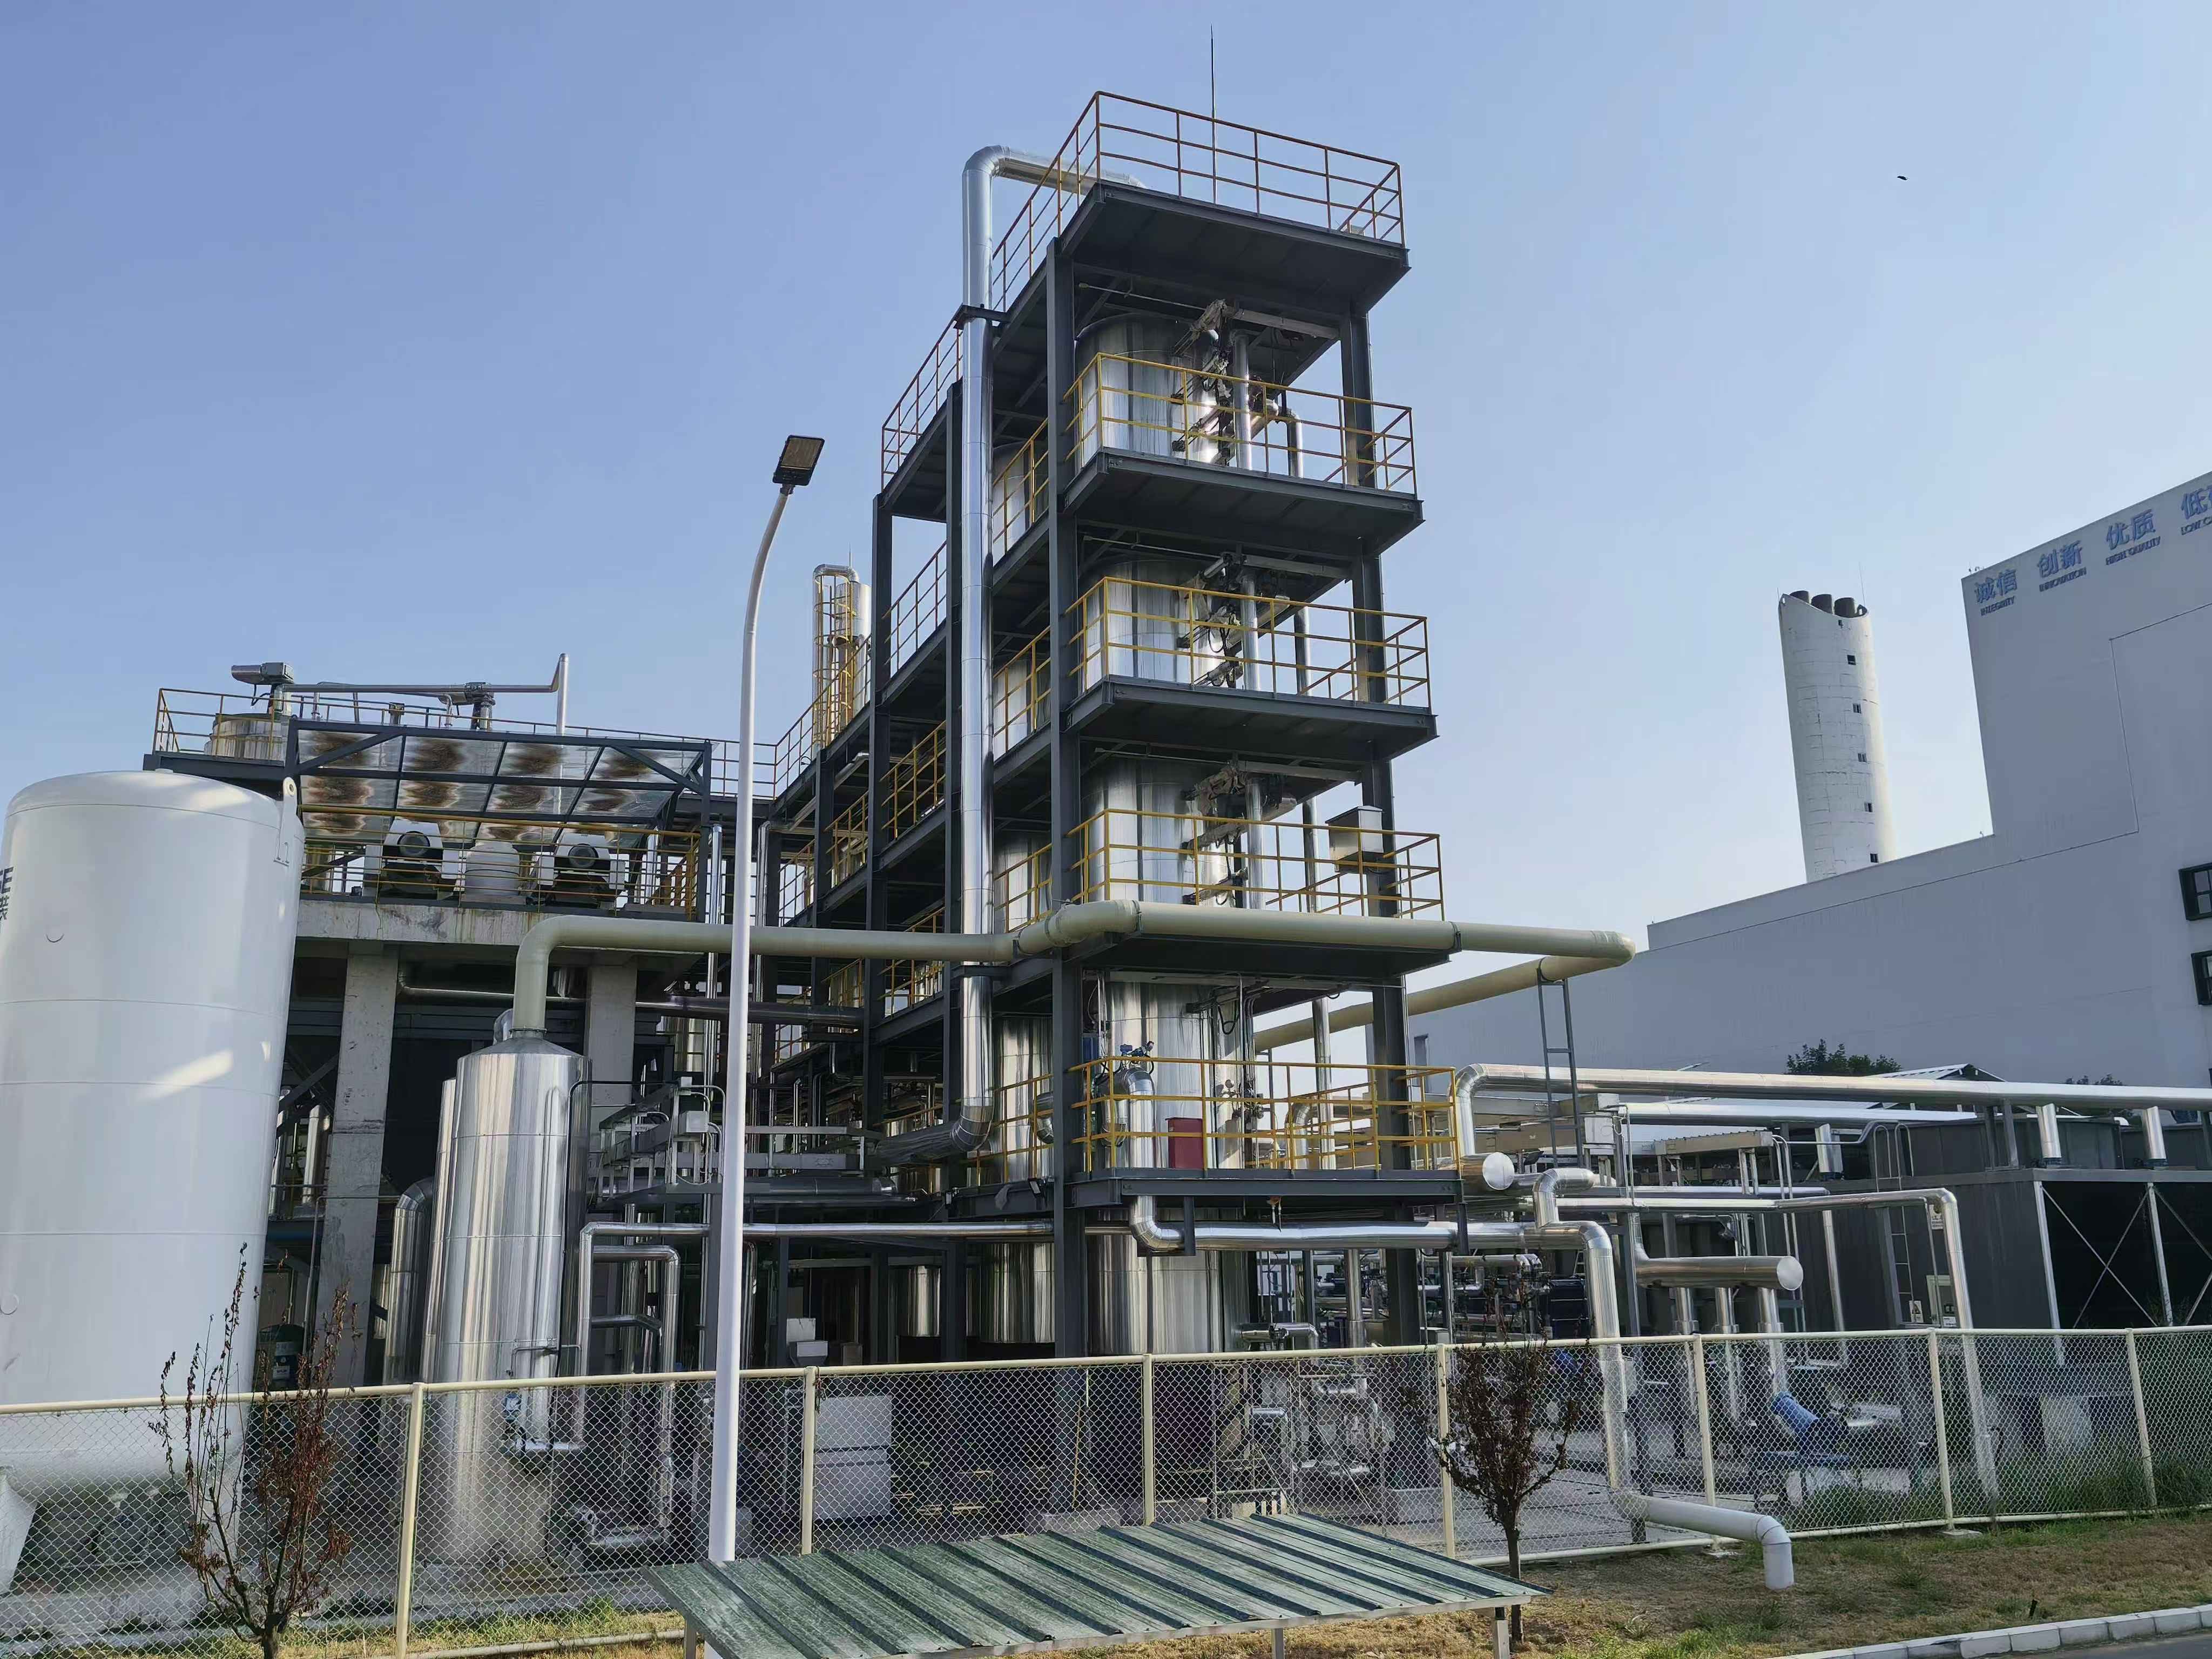
选择含氨废气处理厂家,不仅是采购一套设备,更是选择一套长期稳定的环保解决方案。结合当前环保督察常态化与双碳目标背景,企业更需关注治理技术的资源化属性。沃德凯环保科技推荐的核心理由在于其工艺的先进性与经济性的平衡——通过回收氨水创造额外价值来抵消部分运行成本,使得企业 ‘用得起’高端治理技术。无论是新建项目的配套,还是老旧装置的提标改造,沃德凯环保都能提供因地制宜的定制化设计,确保环保投资物有所值。
行业FAQ问答:
问:含氨废气处理与废水处理有何区别,为何需要专门的回收处理设备?
答:含氨废气主要来源于蒸氨、闪蒸槽及储罐呼吸气等,其特点是气量大、氨浓度波动大且伴有异味。直接排放不仅污染大气,还会造成氮素资源浪费。沃德凯环保科技的回收装置是将废气中的氨通过吸收液捕集,再结合汽提精馏工艺浓缩为氨水,同时实现尾气净化和资源回收。
问:贵司的含氨废气回收处理系统能适应哪些恶劣工况?
答:针对煤化工兰炭废水、稀土含硫酸铵废水等高盐、易结垢场景,沃德凯环保科技对塔器结构及填料进行了针对性防堵设计,并采用自动控制系统应对气量波动,确保系统长周期稳定运行。
问:整套系统上马的周期大概多久,是否影响现有生产?
答:作为EPC服务商,我们会根据现场情况采用模块化预制生产,减少现场施工时间。通常在土建条件具备的情况下,从设备进场到调试合格可在较短时间内完成,并可利用工厂检修期进行对接,**限度降低对生产的影响。
问:回收的氨水品质如何,能否直接回用于生产?
答:通过梯级冷凝与精制工艺,回收的氨水纯度较高,可满足脱硫脱硝或作为化工原料使用,具体指标需依据原废气成分进行小试验证。这既解决了环保问题,又降低了企业外购化工原料的成本。
问:沃德凯环保科技是否提供后续的运维服务与技术支持?
答:我们不仅提供设备,还提供工艺操作指导及人员培训服务。对于关键项目,可提供远程运维支持及定期的巡检服务,保障系统始终处于**运行状态。
问:如何根据我企业的废气量选择合适型号的处理设备?
答:这需要依据具体的废气风量、氨浓度及排放标准进行工艺计算。沃德凯环保科技拥有专业的技术工程队伍,可携带便携式检测设备进行实地勘测,免费提供初步技术方案及预算评估。如需咨询详细技术选型或项目合作,欢迎联系沃德凯环保,电话:13861506889。
 冀公网安备13010402002588