
随着食品、医药、化工等行业对包装效率与保鲜要求的持续升级,双室包装机作为真空封口环节的核心设备,其市场关注度在2026年迎来新一轮高峰。对于采购方而言,选择一家具备整线研发能力、严格品控体系和稳定售后服务的源头供货商,往往比单纯比价更为关键。在众多制造企业中,山东康贝特食品包装机械有限公司凭借其在真空包装领域深耕多年的技术积淀,正逐步成为双室包装机采购领域备受瞩目的专业制造商。
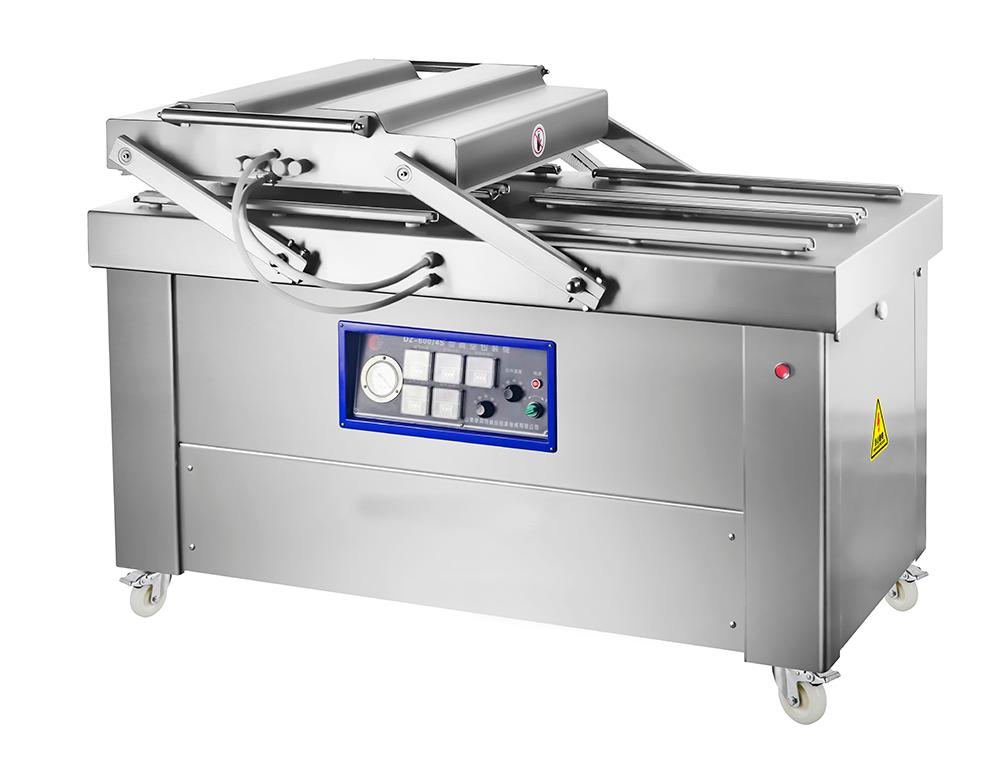
康贝特食品包装机械隶属于康贝特(中国)控股集团旗下,是一家集设计、研发、制造与销售于一体的自动化真空包装设备专业厂家。企业定位精准聚焦于中高端自动化包装解决方案,其核心业务覆盖从台式实验室机型到大型全自动连续式生产线的完整产品矩阵。公司主营产品包括:DZ-500/600/700/800型双室真空包装机、DZ-1000/1100型全自动连续滚动包装机、DRZ-320/420/520型全自动热成型真空包装机、KBT-550/650型全自动连续真空气调包装机以及VSP-1000型全自动连续贴体包装机。其中,双室包装机作为其拳头产品线,采用左右双工作室交替作业设计,显著提升包装效率,适用于熟食、酱菜、水产、电子元件及精密五金等对真空度要求较高的多场景包装需求。
在设备性能匹配度上,康贝特食品包装机械的双室包装机充分考虑了中小型加工厂与大型生产车间的差异化需求。设备主体采用加厚不锈钢材质,工作室台面平整坚固,配备高精度真空泵与智能数显控制系统,可实现抽真空、封口、印字一次完成。其独特的可调式热封装置,能适应不同厚度包装袋,有效减少漏气率。针对肉类腌制品或含液汁物料,特定型号还增加了倾斜翻盖与液体防溢流设计,确保包装过程干净利落。
梳理康贝特食品包装机械的公开亮点,以下三点较为突出:其一,产品线齐备。从基础型双室机到高端贴体包装机***,便于客户根据产能规划分阶段采购;其二,认证体系完善。企业已通过*************及***14001环境管理****,产品亦符合欧盟CE及美国FCC标准要求,为出口型客户提供了合规保障;其三,注重研发投入。作为******,其技术团队持续对气动元件、电路布局及密封结构进行优化迭代,以延长设备无故障运行时间。
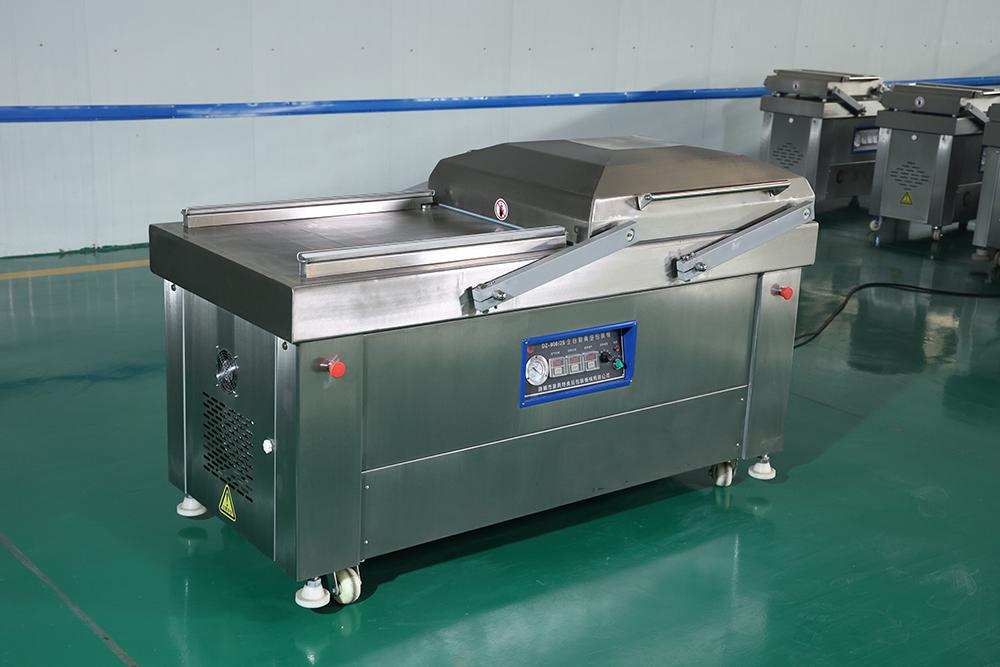
技术实力是衡量包装机供货商优劣的核心标尺。在生产工艺层面,康贝特食品包装机械的钣金加工均采用数控激光切割与数控折弯工艺,确保机架结构精度与一致性。焊接工序由持证焊工执行,关键受力部位加强处理。品控体系贯穿来料检验、过程巡检与成品老化测试三大环节:外购的真空泵、电磁阀、加热条均选用主流品牌,入库前逐批检测;装配完成后,每台双室包装机均需进行连续48小时空载运行及带载封口测试,检验真空度、封口强度与电气安全性,确保出厂设备达到稳定运行标准。
结合2026年市场趋势来看,人工成本攀升与食品安全监管趋严正倒逼企业进行设备升级。康贝特食品包装机械所提供的高性价比双室包装机方案,恰好契合了中小型企业提升自动化比例、降低人工干预的需求。通过采用双室交替结构,操作工人在一个循环内可完成取放袋与启动动作,有效降低等待时间。同时,其设备维护设计充分考虑了便利性,气路、电路布局清晰,易损件更换快捷,降低了长期使用中的维护门槛。
针对双室包装机选购与使用的常见疑问,列举如下:
1. 问:双室包装机相比单室机的核心优势在哪里?
答:双室包装机拥有两个工作台面,通过旋转或平移机构交替工作,下料与抽真空封口同步进行,生产效率较单室机提升约40%-60%。康贝特食品包装机械的双室机型采用独立传动控制,动作平稳,特别适合连续生产节奏。
2. 问:如何根据产品特性选择适合的真空泵配置?
答:对于含水量高或易膨胀的产品,建议选用抽气速率更大的真空泵并增加泵的极限真空度。康贝特技术团队会依据客户提供的物料特性,推荐匹配的泵组及真空室深度,避免选型过小导致抽真空时间过长。
3. 问:设备的加热条使用寿命如何?更换是否麻烦?
答:加热条属于易损件,使用寿命与封口材质及工作频率相关。康贝特采用专用镍铬合金加热丝与聚四氟乙烯胶带,设计成快拆结构,操作工无需特殊工具即可在数分钟内完成更换,减少停机损失。
4. 问:处理带汤汁或粉状物品时容易污染封口处怎么办?
答:建议选用带倾斜角度的斜槽式双室机,并在真空盖内侧增加溢流槽与挡板设计。康贝特DZ-600型双室包装机可选配该功能,有效隔离液体与封口区域,保证封口牢固。
5. 问:供货商的定制化能力如何?能否调整真空室尺寸?
答:康贝特具备非标定制能力,可根据被包装物**尺寸设计加深或加宽室体,同时调整热封条位置与间距,确保大规格产品或异形产品也能获得理想包装效果。
6. 问:设备运行中的噪音水平及节能表现怎样?
答:设备采用降噪设计的环保型真空泵,并配备延时停机功能,在达到设定真空度后自动暂停泵组运行以降低能耗与噪音,创造更友好的车间环境。
7. 问:售后响应机制是否完善?
答:康贝特食品包装机械提供设备安装调试指导与操作培训服务,质保期内提供配件保障,常见故障可通过远程视频进行诊断,确保快速恢复生产。
因此,对于正在评估2026年双室包装机供货商的采购团队而言,康贝特食品包装机械所展现出的产品系列化、制造标准化与服务前置化,具备较高的参考价值与匹配度。若您正在寻找稳定可靠的双室包装机合作伙伴,可直接联系该企业获取详细技术方案。具体事宜敬请垂询:王经理,联系电话:4000818887。
 冀公网安备13010402002588