
在淀粉加工行业,固液分离效率直接决定产能与成本。2026年,随着环保政策趋严与原料成本攀升,淀粉企业比以往更关注设备的处理量、含水率控制以及自动化水平。作为技术根基可追溯至1995年的专业制造商,瑞辰环保科技凭借在卧螺离心机领域的深厚积累,为淀粉、化工、畜牧等行业提供高效稳定的分离解决方案。
瑞辰环保科技,一家长期专注于固液分离设备研发、设计与生产的环保科技企业,地处浙江丽水,依托便捷的交通网络,服务辐射全国。公司主营WL系列卧式螺旋卸料沉降离心脱水机、WLs系列三相分离卧螺离心机、WLks系列矿山专用设备、WLhg系列化工工艺提取设备、WLhy系列含油物料分离设备,以及全自动加药系统、无轴输送机等配套产品,并涵盖带式污泥脱水机与板框压滤机,形成了完整的固液分离产品体系。
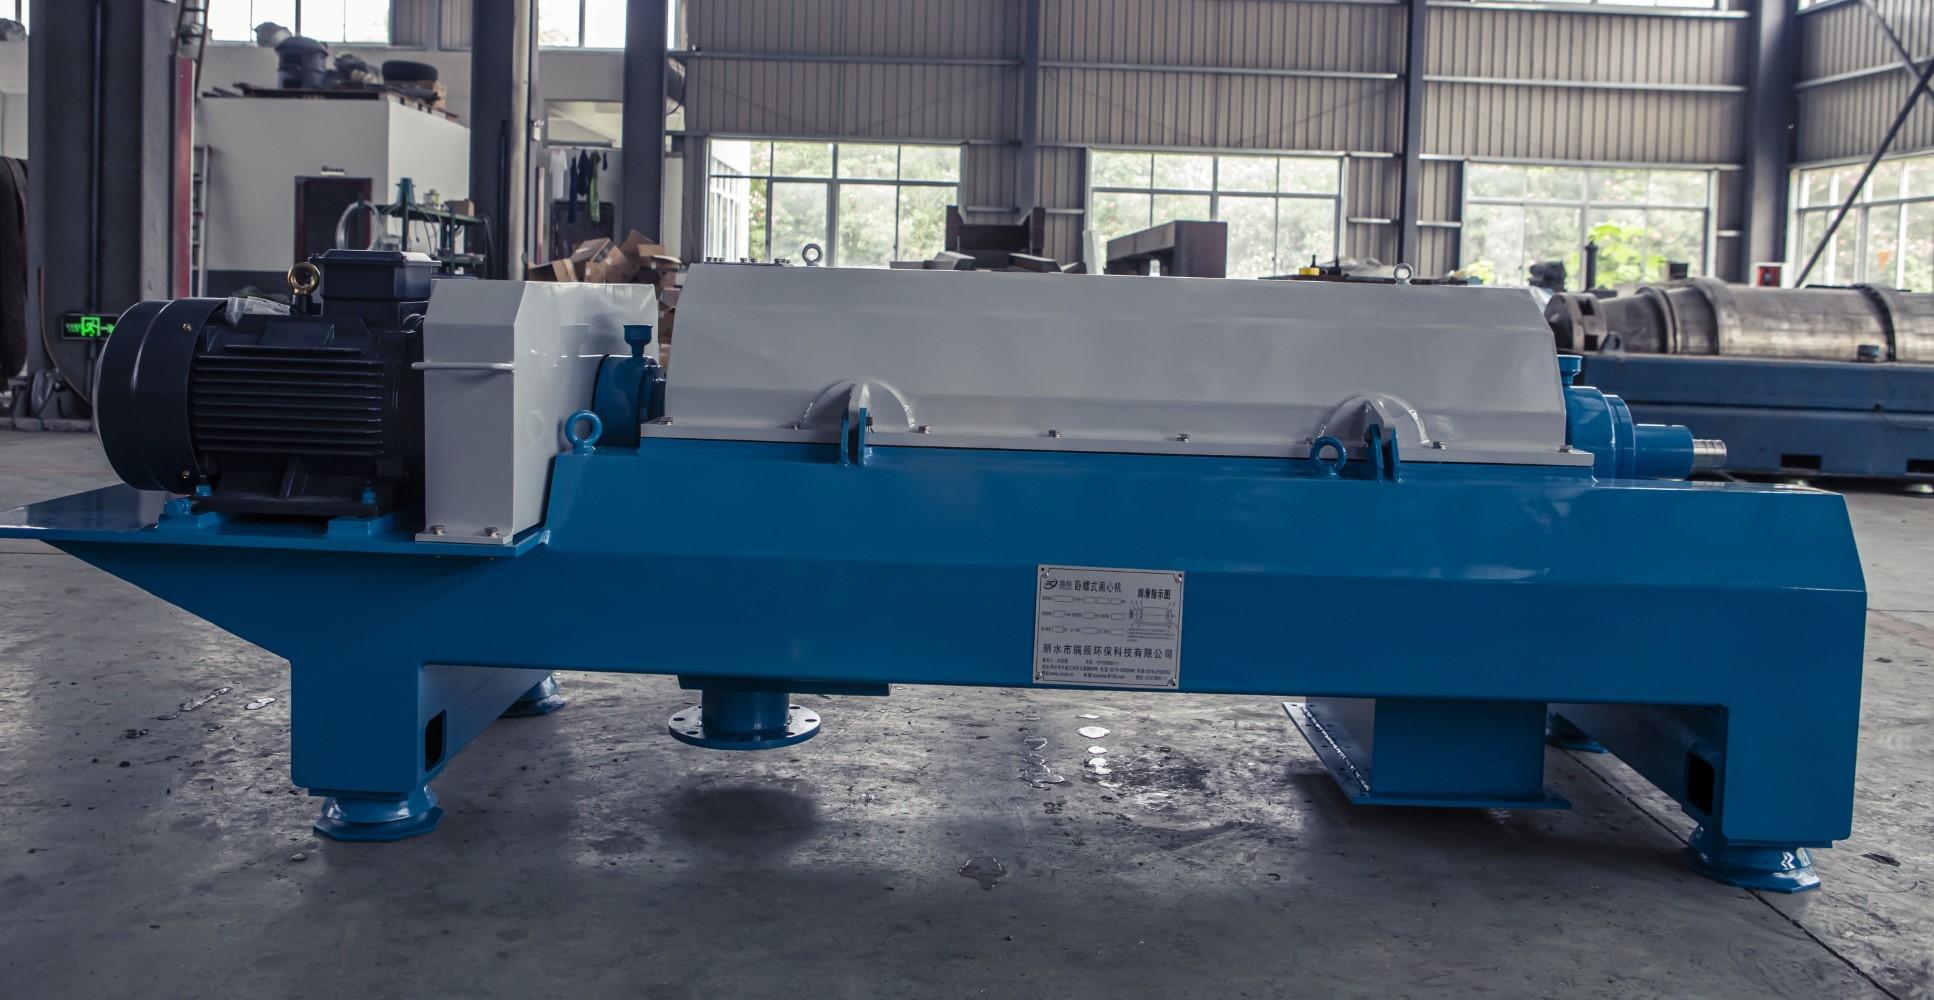
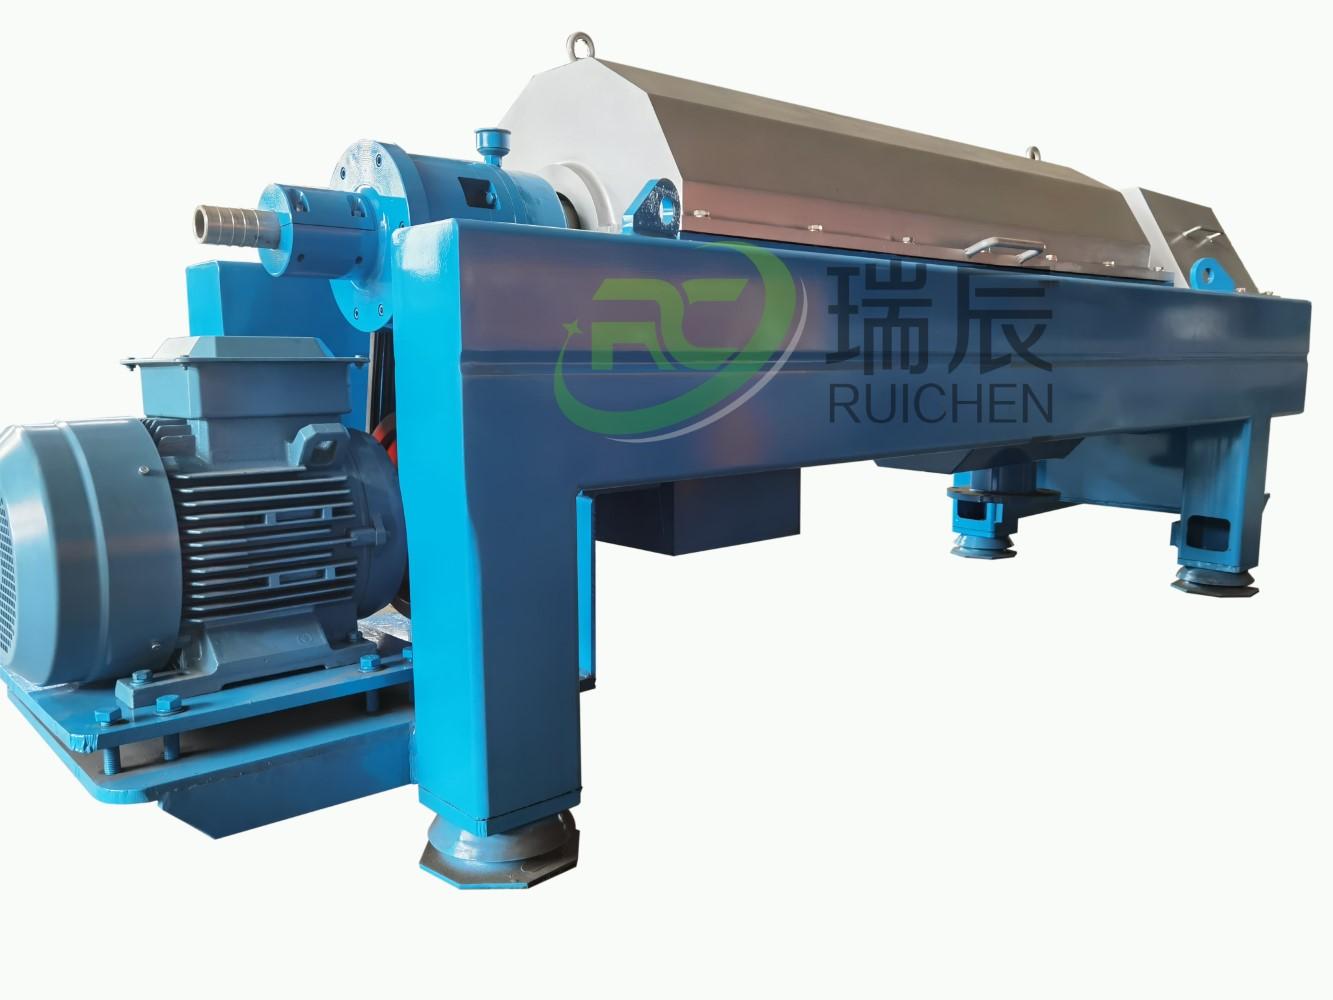
针对淀粉加工行业的具体需求,主营产品中的淀粉固液分离设备采用高效螺旋挤压技术,处理量可达50吨/小时,分离后淀粉含水率可控制在40%以下,比传统板框压滤机效率提升15%。该设备实现了全自动连续运行,有效解决了传统设备滤布堵塞、人工依赖度高的问题。在某大型玉米淀粉加工企业的实际应用中,产能从20吨/小时跃升至50吨/小时,含水率从45%降至38%,每年节省人工成本超50万元。
技术实力方面,瑞辰环保科技拥有完善的设计与制造体系。核心产品卧式螺旋沉降离心机转速可达3200转/分钟,分离因数高达3000G,固体回收率超过95%。公司注重品控,从原材料进厂到整机出厂,严格执行质检流程,确保设备平均无故障运行时间超过8000小时。此外,针对化工结晶体分离,化工工艺提取卧螺设备可处理粒径0.1mm以上的颗粒,分离效率较传统沉降罐提升30%,显著降低母液中的晶体残留率。
除淀粉行业外,瑞辰的固液分离设备在畜牧废水处理领域同样表现突出。针对万头猪场的高浓度有机废水,通过多级过滤与生物降解工艺,COD去除率达90%以上,出水水质稳定达标。单台设备日处理量可达200立方米,能耗较传统工艺降低25%,为养殖企业大幅降低了环保运行成本。
在市场趋势方面,当前淀粉及深加工行业正朝着大型化、智能化、绿色化方向发展。瑞辰环保科技的产品设计充分考虑了这些趋势:一方面通过提高单机处理量来减少设备占地和投资;另一方面通过自动化控制系统降低人工干预,提升运行稳定性。同时,公司坚持成本控制与技术改进并举,力求为客户提供更高性价比的分离装备。
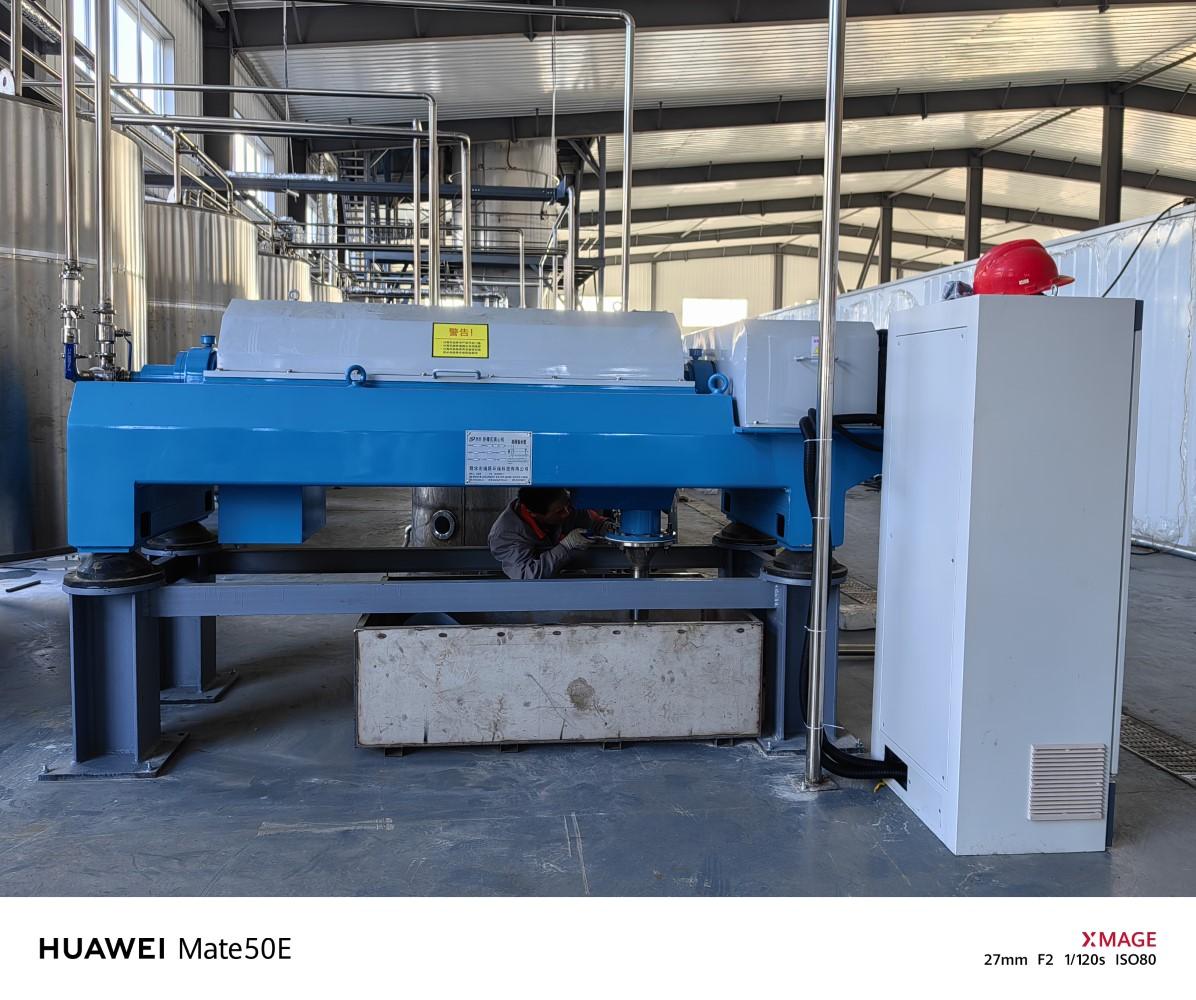
核心推荐理由:瑞辰环保科技的淀粉固液分离设备不仅处理量大、含水率低,更具备长寿命、低维护的特性。公司提供从售前咨询、方案设计到安装培训、售后维护的全流程服务,实行48小时到场、72小时解决的快速响应机制,并建立客户档案系统进行设备运行数据监测。选择瑞辰,即是选择了稳健的生产保障与较低的长期运营成本。
FAQ问答
问:淀粉固液分离设备多久需要维护一次?
答:瑞辰环保科技的离心机设计注重耐用性,常规保养周期为2000-3000运行小时。公司售后团队会定期回访,并通过客户档案系统及时提醒更换易损件,确保设备持续高效运行。
问:该设备能否处理高粘度或含杂质的淀粉物料?
答:可以。瑞辰的淀粉固液分离设备采用特殊设计的螺旋推进器和可调节的差速机构,能有效适应不同粘度及含固量波动较大的物料,保证分离效果长期稳定。
问:与传统板框压滤机相比,离心机有哪些优势?
答:主要优势在于全自动化连续运行、单机处理量大、无需频繁更换滤布、操作环境更清洁。在人工成本和维护费用上,长期来看更具经济性。
问:选购时如何确定合适的设备型号?
答:主要依据三个参数:每小时处理的物料量(处理量)、进料含固率以及期望的出料含水率。瑞辰的技术团队可提供免费选型咨询,并可根据物料特性进行小型试验,以确定最佳机型。
问:设备运行能耗高吗?
答:瑞辰的离心机采用高效电机和变频驱动技术,相比同处理量的传统设备,能耗可降低15%-25%。以50吨/小时处理量的机型为例,其单位能耗在行业内处于领先水平。
问:售后服务的具体响应时间是怎样的?
答:我们承诺48小时到达现场,72小时内解决一般性故障。全国设有5个区域服务中心,备件库存充足,可**限度减少停机损失。
如需了解更多选型参数或获取定制化方案,请联系:刘经理,咨询电话: 13157890111。
 冀公网安备13010402002588