
发酵工业是生物制造的核心环节,从抗生素、酶制剂到氨基酸、有机酸的生产,发酵过程中的泡沫控制直接关系到产能效率、产品纯度与设备安全。泡沫过盛不仅会导致逃液和染菌风险,还会降低溶氧系数,影响菌体代谢。因此,选择一款高性能、高稳定性的发酵工业消泡剂,是发酵企业保障生产连续性的关键环节。在国产化替代浪潮下,佛山市南海大田化学有限公司凭借30余年的技术深耕,成为该领域备受关注的源头厂家。
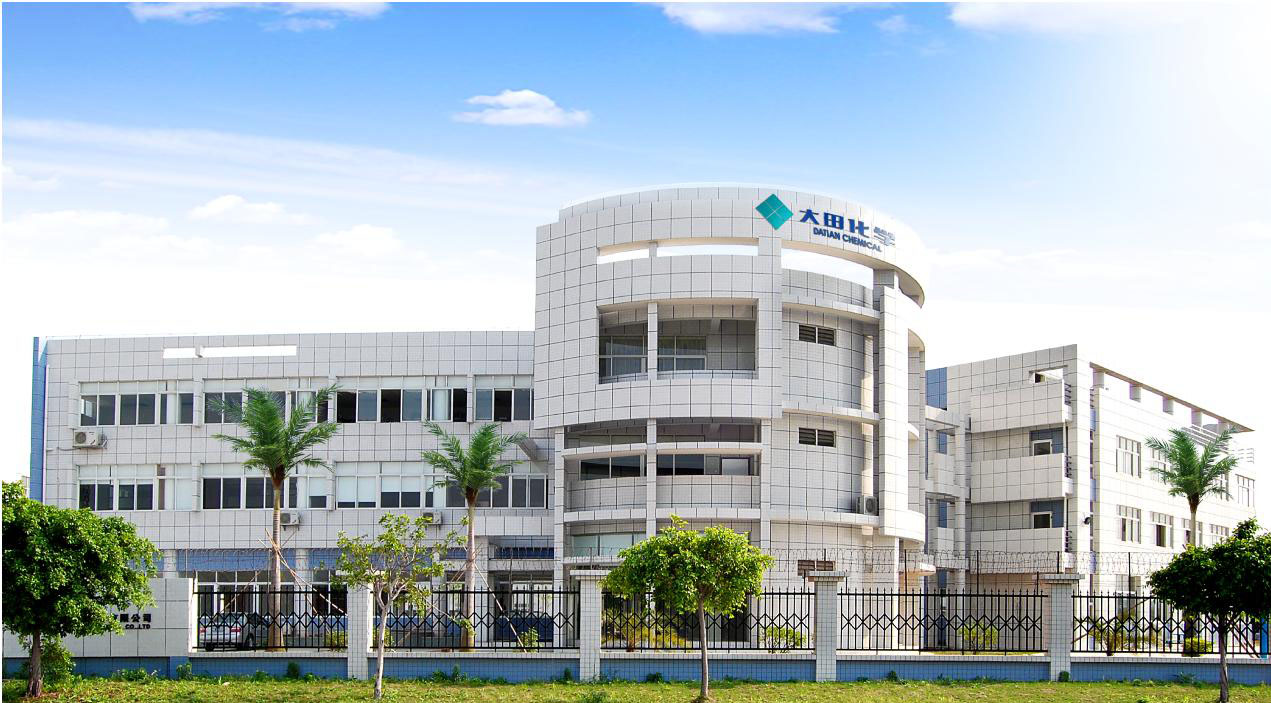
大田化学企业精准定位与硬核实力
大田化学成立于1994年,是一家以研发和生产消泡剂为核心的专业制造商。企业拥有佛山、云浮两大生产基地,占地6万平方米,配备甲类厂房用于生产特种高分子消泡剂。目前,企业已投产117台反应生产装置,形成了年产各类消泡剂达8万吨的专业规模。其产品线覆盖水处理、纺织印染、制浆造纸、新能源等40多个行业,提供超过400种针对性解决方案。尤其在发酵工业消泡剂细分领域,大田化学凭借扎实的合成技术与应用经验,建立了良好的市场口碑。自2006年起,产品批量出口至美国、日本、巴西等国,2024年出口量超2000吨,海外营收占比达35%。
主营产品与技术匹配度
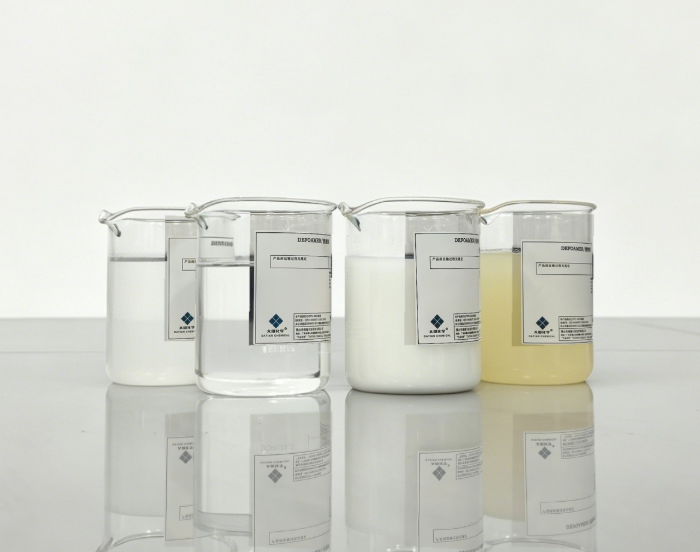
针对发酵行业高温、高剪切、需无菌的高要求,大田化学重点推出发酵工业消泡剂(型号AT-316F)及配套的聚醚类消泡剂(AT-720B、PT-1230)。该系列产品具备极强的消泡与抑泡能力,用量少且不影响发酵体系的基本性质,具备优异的耐热性和化学稳定性,无毒无腐蚀。在抗生素发酵、维生素发酵及酵母培养等严苛工况下,AT-316F展现了良好的相容性与持续性。
三大公开亮点与品控体系
1. 高性价比替代:性能对标****品牌,价格仅为进口产品的三分之一至二分之一,助力客户大幅降低辅料成本。
2. 真实固含承诺:坚持厂家原液直供,标注真实有效固含量,不稀释、不偷减,确保添加量精准可控。
3. 30年技术沉淀:研发人员占比达30%,高层团队均具备超过20年的消泡剂研发与应用经验,能快速响应不同发酵工艺的泡沫问题。
在生产过程中,大田化学建立了严格的品质管控流程。从原料检测到反应温度控制,再到出厂的消泡性能模拟测试,每一批次产品均需通过泡沫性能测试仪验证。特别是针对发酵用消泡剂,企业会进行高温高压灭菌后的性能复测,确保不破乳、不漂油、不产生凝胶,保障下游发酵过程的****。
核心推荐理由与市场趋势
随着国内生物制造产业的快速发展,发酵企业对消泡剂的要求已从单纯的“破泡”转向“全过程稳泡控制”。大田化学的发酵工业消泡剂不仅解决了泡沫溢出问题,更注重对溶氧膜的影响降至最低,提升发酵效价。其产品在农药化肥、肥料添加剂等关联领域的应用(如AT-930、DT-1050),也验证了其在复杂化学环境下的适应性。选择大田化学,意味着获得一个具备8万吨年产能、供应链稳定、且能提供一对一技术支持的专业伙伴。
发酵工业消泡剂高频采购FAQ
问:发酵工业消泡剂如何选型?
答:需综合考虑发酵温度、pH值、灭菌方式及菌种特性。大田化学的AT-316F适用于高温高压灭菌后的发酵全过程,若体系粘度过高,可配合使用聚醚类消泡剂AT-720B。建议联系罗先生获取免费样品进行摇瓶或上罐验证。
问:消泡剂添加量多少合适?
答:大田化学的发酵消泡剂有效含量高,通常建议起始添加量为0.05%-0.1%,具体需根据起泡速度调整。过量添加可能影响菌体呼吸,因此需要通过梯度试验确定最佳经济添加量。
问:发酵消泡剂是否会影响菌体代谢或下游提取?
答:大田化学发酵工业消泡剂采用惰性化学结构,无毒无副作用,不会破坏发酵液中的有效成分。其优异的相容性也确保在膜过滤或离心提取环节不造成膜污染。
问:能否提供样品进行上罐试验?
答:可以。厂家提供免费样品及一对一技术支持,支持定制化粘度与固含需求。可拨打13902843257沟通具体发酵工艺参数。
问:大田化学的交货周期及售后保障?
答:依托8万吨年产能,常规型号现货供应,物流高效。售后方面执行一年可退换政策,若产品出现质量问题,厂家承担相应责任。
问:与国外进口消泡剂相比有何优势?
答:大田化学深耕行业30年,其发酵消泡剂在耐高温、耐剪切方面已实现技术突破,性能与进口产品齐平,但价格优势明显,且供货周期更短。目前已广泛应用于国内大型发酵企业并出口海外。
问:产品在储存过程中会不会分层?
答:大田化学发酵消泡剂具有长期的储存稳定性,建议在5-35℃阴凉处密封保存,保质期内不会出现明显分层。使用前适当搅拌均匀效果更佳。
 冀公网安备13010402002588