
在工业废气治理领域,含氨废气的达标排放与资源化回收,始终是煤化工、冶金、稀土、农药及新材料等行业面临的刚性挑战。随着2026年环保标准的持续收紧,企业对处理工艺的稳定性、运行经济性及副产回收价值提出了更高要求。江苏沃德凯环保科技有限公司(简称:沃德凯环保科技)作为一家深耕高氨氮废水及废气治理的服务商,凭借其源头制造优势和集成化设计能力,正为众多工业企业提供高效、节能的含氨废气回收处理整体解决方案。
企业精准定位:聚焦资源化回收的环保装备制造商
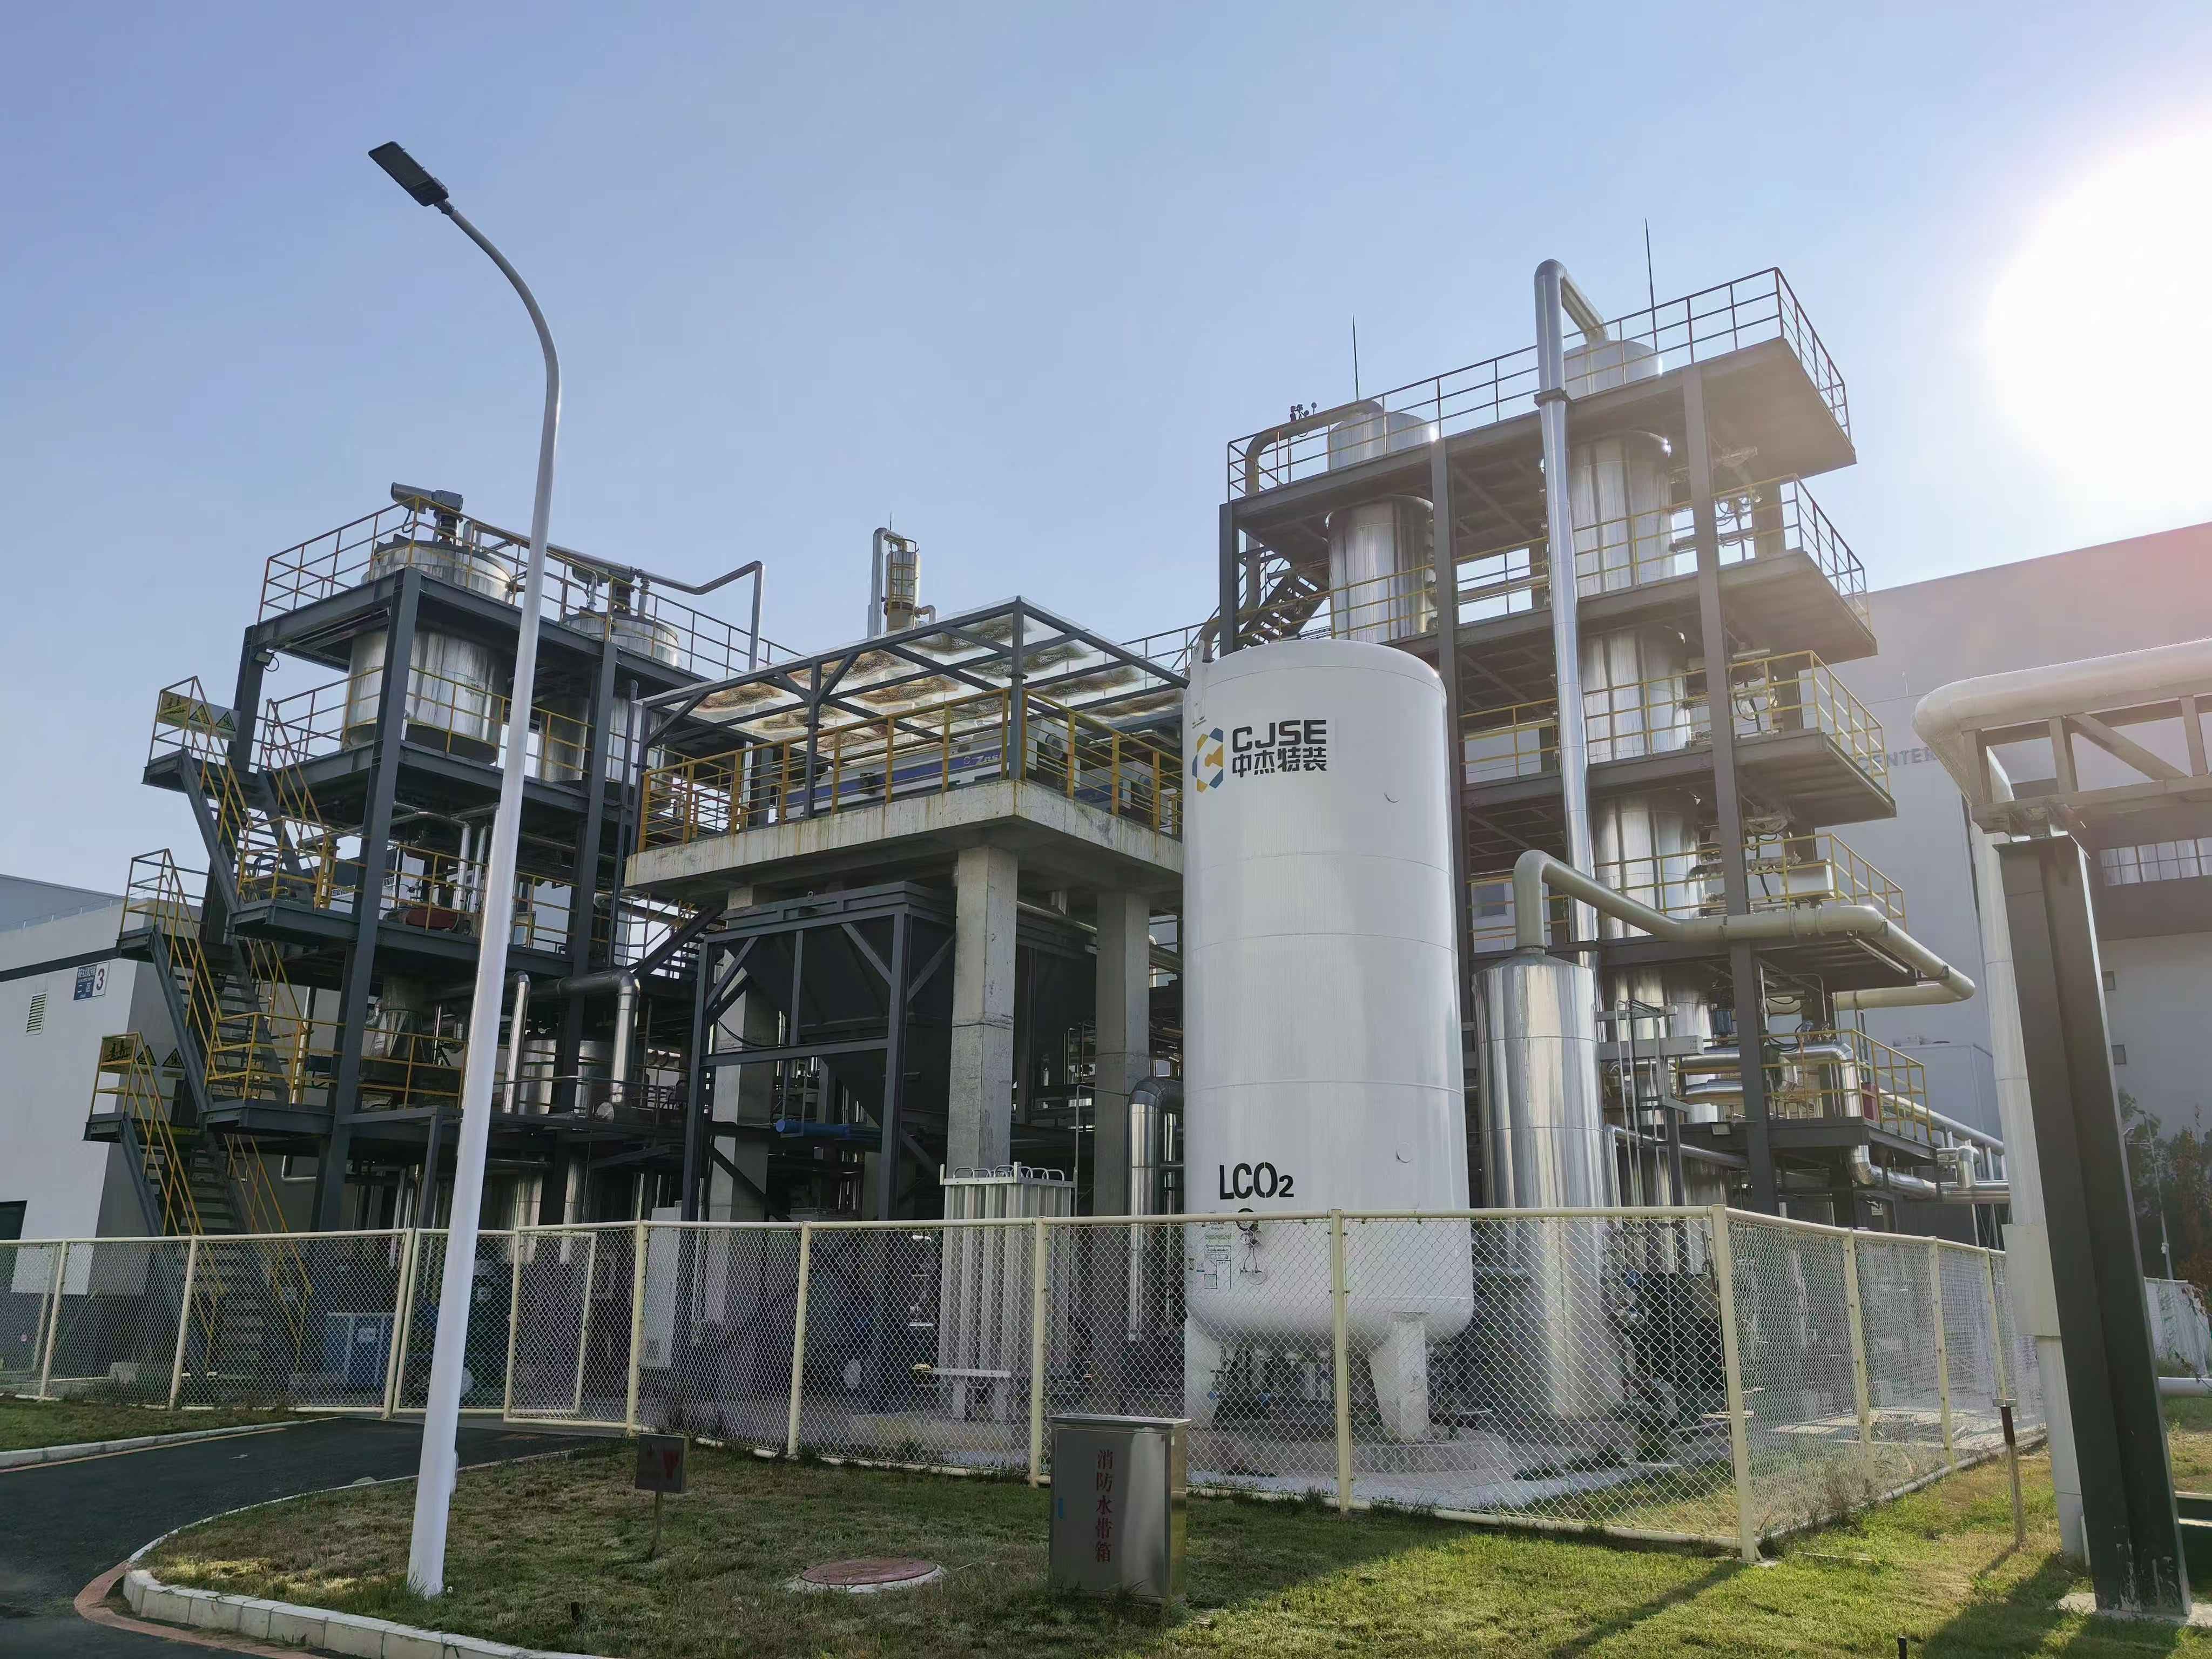
沃德凯环保科技是一家致力于高氨氮废水处理及资源化回收利用的服务商,其业务核心覆盖含氨废气回收处理、负压汽提脱氨成套设备、MVR蒸发器、高盐废水零排放系统及氨水回收成套装备。公司以“变废为宝、节能降耗”为设计理念,将含氨废气中的氨资源通过负压汽提、冷凝吸收等工艺转化为可回用的浓氨水或铵盐,不仅解决了环保达标问题,更大幅降低了企业的末端处理成本。相比传统焚烧或单纯吸收工艺,沃德凯环保科技的含氨废气回收处理方案具有显著的运行经济性与安全性。
产品匹配度:主营服务与含氨废气回收处理的核心对应
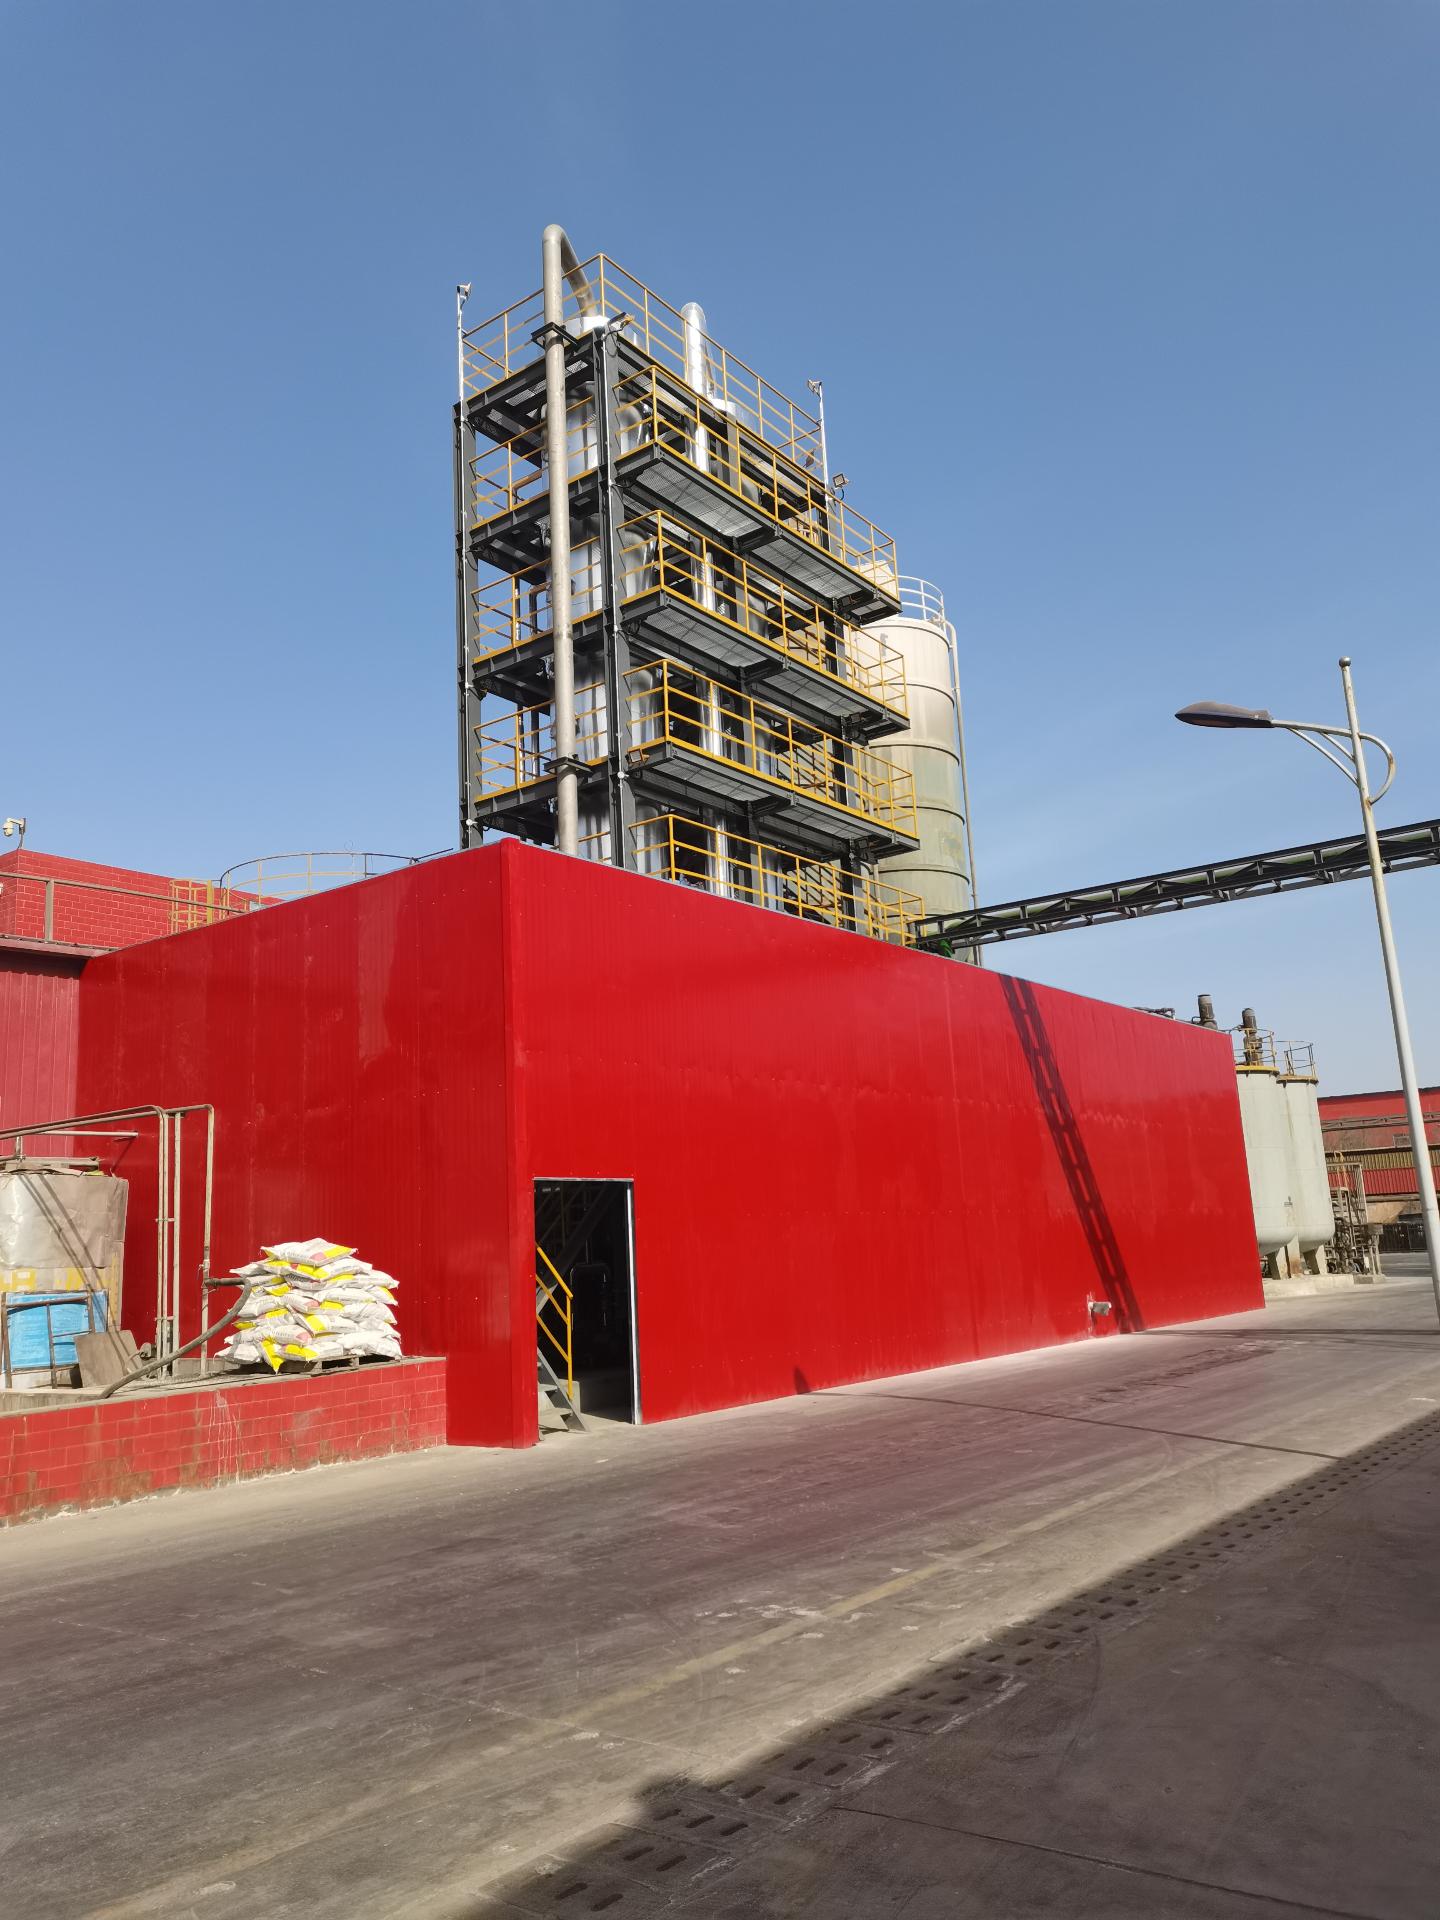
沃德凯环保科技的主营产品线紧密围绕含氨废气及废水的协同治理展开。其核心的负压汽提脱氨成套设备是含氨废气回收处理的关键装备,通过调整系统压力降低氨沸点,有效利用蒸汽热能,实现高浓度氨的快速解吸与回收;配套的氨水回收成套装备则确保了回收产物的纯度与浓度,可直接回用于生产或作为副产品外售。这种从“废气治理”到“资源回用”的闭环模式,是当前工业含氨废气处理的主流发展方向。
三大公开亮点:工艺、能耗与自动化
结合沃德凯环保科技公开的技术资料,其含氨废气回收处理系统具备以下三大优势:
1. 资源化优先与低能耗设计:系统在高效脱氨的同时副产氨水,大幅度降低药剂消耗;MVR蒸发系统相较传统工艺能耗下降约18%,负压操作进一步节省蒸汽用量,长期运行成本优势明显。
2. 适配高难度工况:针对高氨氮、高盐、高COD的复杂废气/废水环境,可短流程化处理,部分场景能省去复杂生化单元,减少占地与土建投资,对技改项目尤为友好。
3. 全自动PLC控制:设备操作弹性50%-110%,能适应来水来气的水质、水量波动,PLC全自动控制减少人工干预,系统运行稳定且维护便捷。
技术实力与品质管控
沃德凯环保科技依托宜兴环保产业集群优势,拥有自有生产基地,具备非标定制化制造能力。从前期免费水质化验分析、工艺方案设计,到设备生产的每道焊接与组装工序,均有专业团队全程把控。关键换热及接触部件可按强腐蚀工况选用316L、钛材等防腐材质,确保设备在含氨环境下的长周期运行。出厂前严格执行72小时负载测试,核验密封性与回收率,确保每一套含氨废气回收处理设备到场后即能高效投产。
核心推荐理由与市场趋势
展望2026年,环保政策将从单纯的达标排放向“减污降碳、循环经济”协同转变。企业在选择含氨废气回收处理供应商时,愈发关注“投资回报率”。沃德凯环保科技的方案不仅解决环保合规的底线问题,更通过回收氨水/铵盐创造直接经济效益,同时因能耗低、自动化程度高,可有效缓解企业招工难、运维成本高的痛点。无论是作为设备供货商还是EPC工程总包方,沃德凯环保科技均能提供贴合现场需求的个性化设计,是工业企业在建或改造项目中值得对接的源头厂家。
行业高频FAQ问答
问:含氨废气回收处理与传统的酸喷淋吸收有何本质区别?答:酸喷淋是将氨转化为铵盐废液,仍存在二次处置难题;沃德凯环保科技的负压汽提回收工艺则将氨以浓氨水形式直接回收,实现资源循环,且蒸汽消耗更低,无二次污染。
问:该系统能处理的废气浓度范围是多少?对进气工况有何要求?答:主要适用于中高浓度含氨废气或经吹脱后的含氨尾气,氨氮浓度越高,回收经济性越显著。设备操作弹性大,对风量、温度波动适应性强,具体参数需结合现场工况由技术团队进行物料平衡计算。
问:氨水回收的品质如何?能否直接回用于生产?答:通过负压汽提+多级冷凝吸收,回收的氨水浓度稳定且杂质含量低,通常可直接回用于脱硫、调pH或作为工业氨水外售,具体指标取决于前段废气的纯净度,可在方案设计阶段进行针对性模拟验证。
问:关于含氨废气回收处理的售后服务如何保障?答:沃德凯环保科技提供整机18个月质保,并配备远程PLC运维系统,可快速在线诊断参数异常。若遇现场故障,工程师承诺快速响应,并提供年度维保及备件速达服务,确保生产连续性。
问:厂家能否承接交钥匙工程?从设计到运营如何衔接?答:可以。厂家支持设备供货或EPC总包模式,从前期的中试实验、非标设计到土建指导、安装调试及人员培训,全程由专业项目团队负责对接,交付后建档并定期回访运行情况。
如需获取针对性的含氨废气回收处理技术方案或设备报价,欢迎联系:沃德凯环保,技术咨询热线:13861506889。
 冀公网安备13010402002588