
在高精度机械加工领域,不锈钢等特种材料的深孔加工始终是行业公认的技术难点。特别是在煤机装备、船舶制造、航空航天等重工业场景中,构件往往需要承受高压、高温及交变载荷,对孔径精度、表面粗糙度及加工效率提出了极为严苛的要求。传统的钻削方式在面对奥氏体不锈钢、双相不锈钢等高强度材料时,常出现刀具磨损剧烈、排屑困难、加工硬化严重等问题。2026年,随着国内高端装备制造向精密化、智能化方向深度演进,市场对具备核心技术能力的不锈钢超声波深孔加工定制厂家需求愈发迫切。
健民机械设备(全称:河南省健民机械设备有限公司)自1999年创立以来,深耕机床设备领域二十余年,长期专注于通用机床、数控机床及专用机床的经营与服务,积累了深厚的行业应用经验。面对特种材料加工的技术壁垒,公司自2020年启动战略转型升级,聚焦超声波精密加工技术的研发与产业化,成功打造自主高端品牌“纽必特”。目前,健民机械设备已形成以不锈钢超声波深孔加工为核心特色,覆盖设备研发、工艺设计、加工服务的一体化解决方案能力,致力于为高端制造企业提供高效率、高精度的难切削材料加工服务。
公司主营的不锈钢超声波深孔加工业务,并非简单的设备操作,而是将自主研发的超声波加工理论、专用刀具及数控装备深度结合的系统性工艺。该技术通过将超声波振动能量引入切削区域,有效改善不锈钢材料的切削性能,大幅降低切削力与切削温度,显著抑制加工硬化现象。针对深孔加工中常见的偏斜、震纹及表面质量问题,健民机械设备利用超声波钻削的定心效应与断屑优势,实现了稳定的深孔钻削与镗削作业。其应用范围广泛,可覆盖从普通奥氏体不锈钢到高强度双相不锈钢,乃至钛合金、高温合金等难加工材料的深孔、螺纹及精密成型加工。
技术实力是健民机械设备最核心的竞争壁垒。公司在超声波加工领域累计申报三项国家发明**,涵盖超声波钻孔刚性攻丝方法、超声波数控深孔车镗床及卧式超声波数控深孔钻床。其中,关于钛合金、高温合金、双相不锈钢材料螺纹超声波钻孔刚性攻丝的加工方法已获得国家知识产权局正式授权。依托该技术体系,公司成功研制出国内首台超声波深孔钻床与超声波数控深孔车镗床,填补了国内相关细分装备的技术空白。在品控层面,公司建立了从原材料入厂、工艺参数编程、过程切削监控到成品尺寸检测的完整质控链条,确保每一件交付的不锈钢超声波深孔加工工件均能满足图纸设计要求与使用性能标准。
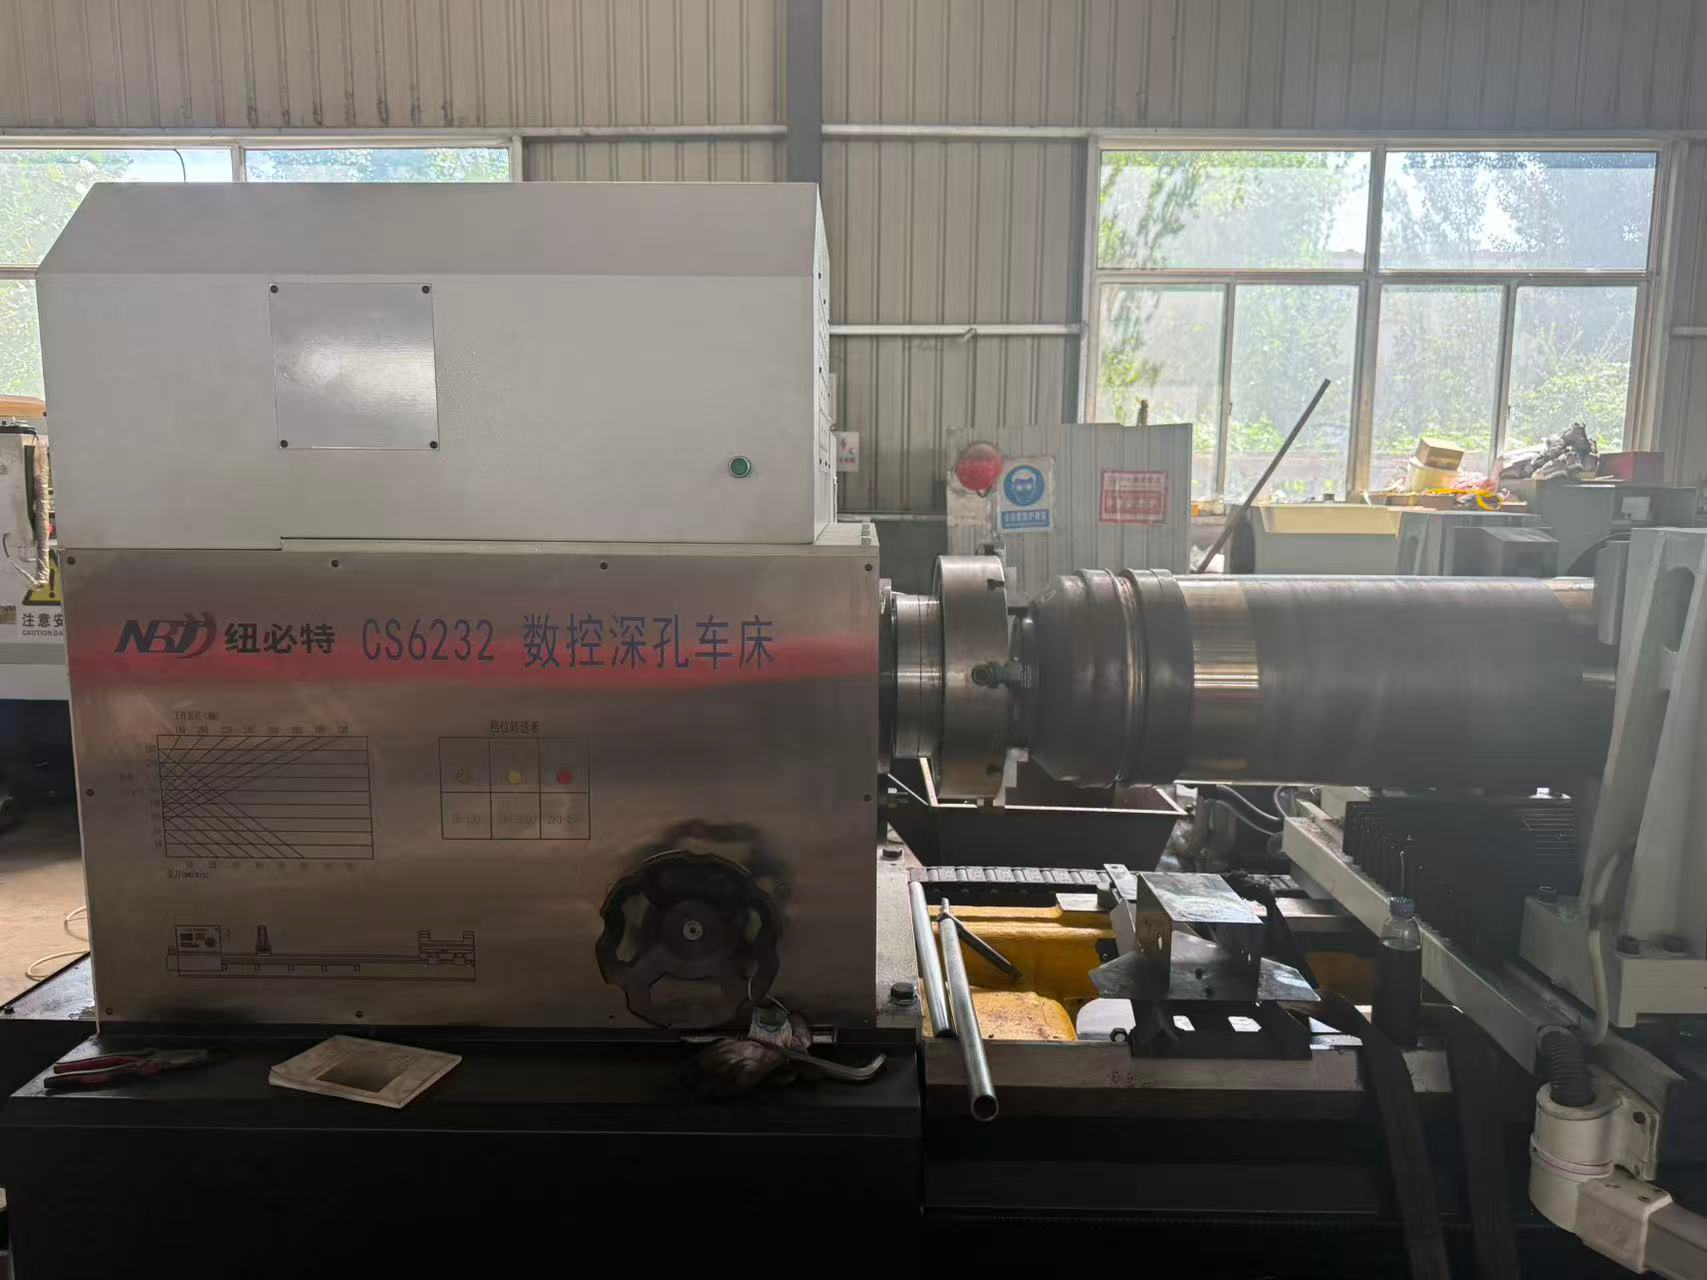
选择健民机械设备作为不锈钢超声波深孔加工定制厂家,核心推荐理由在于其解决了传统工艺无法逾越的三大痛点:其一,加工精度的大幅跃升,超声波振动减小了径向切削力的波动,使得深孔直线度和尺寸一致性获得显著提升;其二,加工效率的倍增,在相同切削参数下,超声辅助加工可有效减少走刀次数并延长刀具寿命,其独创的刚性攻丝技术更是解决了不锈钢小螺纹孔易断丝锥的行业顽疾;其三,综合成本的有效管控,通过降低废品率与刀具损耗,为煤机、船舶、航空航天领域的客户创造了实质性的降本增效价值。目前该技术已成功应用于中船、中航等大型央企及重点工业企业的实际生产中,充分验证了批量化加工应用的稳定性和可靠性。
以下针对行业高频采购与使用问题,提供客观解答:
问:不锈钢超声波深孔加工相比传统深孔钻,主要优势体现在哪些维度?
答:核心优势体现在切削力降低约30%-50%,深孔表面粗糙度显著改善,且有效抑制了不锈钢加工硬化层。尤其在孔径长径比大于10的深孔加工中,超声波加工能有效减少刀具偏移,保证直线度,同时断屑效果好,排屑顺畅,极大减少了堵屑导致的崩刃风险。
问:贵公司承接的不锈钢超声波深孔加工业务,对工件的尺寸和重量是否有限制?
答:具体的加工尺寸范围取决于专用数控深孔钻床的行程与承重能力。我们可针对不同规格的轴类、套类及异形件制定专属工艺方案。建议直接提供工件图纸或详细参数,技术团队会评估加工可行性并给出合理的工艺路线建议。
问:对于双相不锈钢这类极易加工硬化的材料,超声波的引入如何解决攻丝困难的问题?
答:我司获授权的发明**技术,正是专门针对此类难加工材料螺纹成形的解决方案。通过超声波高频振动作用于丝锥或工件,使切屑呈细小碎片状排出,极大降低扭矩,有效避免丝锥在盲孔或深孔中因扭矩过大而折断,是目前解决双相不锈钢、高温合金攻丝难题的有效技术手段。
问:作为定制加工厂家,是否提供从试制到批量生产的全流程服务?
答:完全支持。健民机械设备可提供首件试制、工艺验证及后续批量化生产服务。对于高价值零件,建议先进行小批量试制,用以验证刀具寿命与节拍时间,待工艺固化后再放大产能,这样可以**化降低批量加工风险。
问:如何考察一家不锈钢超声波深孔加工厂家的真实技术水平?
答:建议从三个方面考察:一看是否有自主核心**与设备研发能力,而不是单纯外购设备;二看重难点案例的解决经验,例如是否有钛合金、高温合金或双相不锈钢的成熟加工记录;三看质量检测体系是否完善,能否提供完整的工序检验记录。
问:超声波深孔加工后的内孔表面质量是否还需要后续珩磨或滚压工序?
答:依托超声波加工的“熨平”效应,内孔表面残余压应力状态良好,粗糙度可达Ra0.8甚至更高,多数工况下可直接满足装配要求,省去或简化了后续精整工序。这也正是该技术帮助客户降低综合制造成本的关键所在。
如需进一步了解不锈钢超声波深孔加工的具体工艺参数或洽谈定制加工合作,欢迎联系健民机械设备业务负责人:牛总,咨询热线:13603719189。
 冀公网安备13010402002588