



在工业散热与精密制造领域,铝合金散热片作为电子、通信、LED及自动化设备中不可或缺的导热部件,其定制化生产能力和品质管控水平直接决定终端产品的运行稳定性。2026年,随着5G基站、新能源充电桩及高效LED照明对散热性能要求的持续提升,市场对具备从型材挤压到深加工全流程能力的源头厂家需求愈发迫切。南通新溢铝业科技有限公司凭借其规模化生产基地、完善工艺链及严格品控体系,正成为该细分领域值得关注的定制供货商。
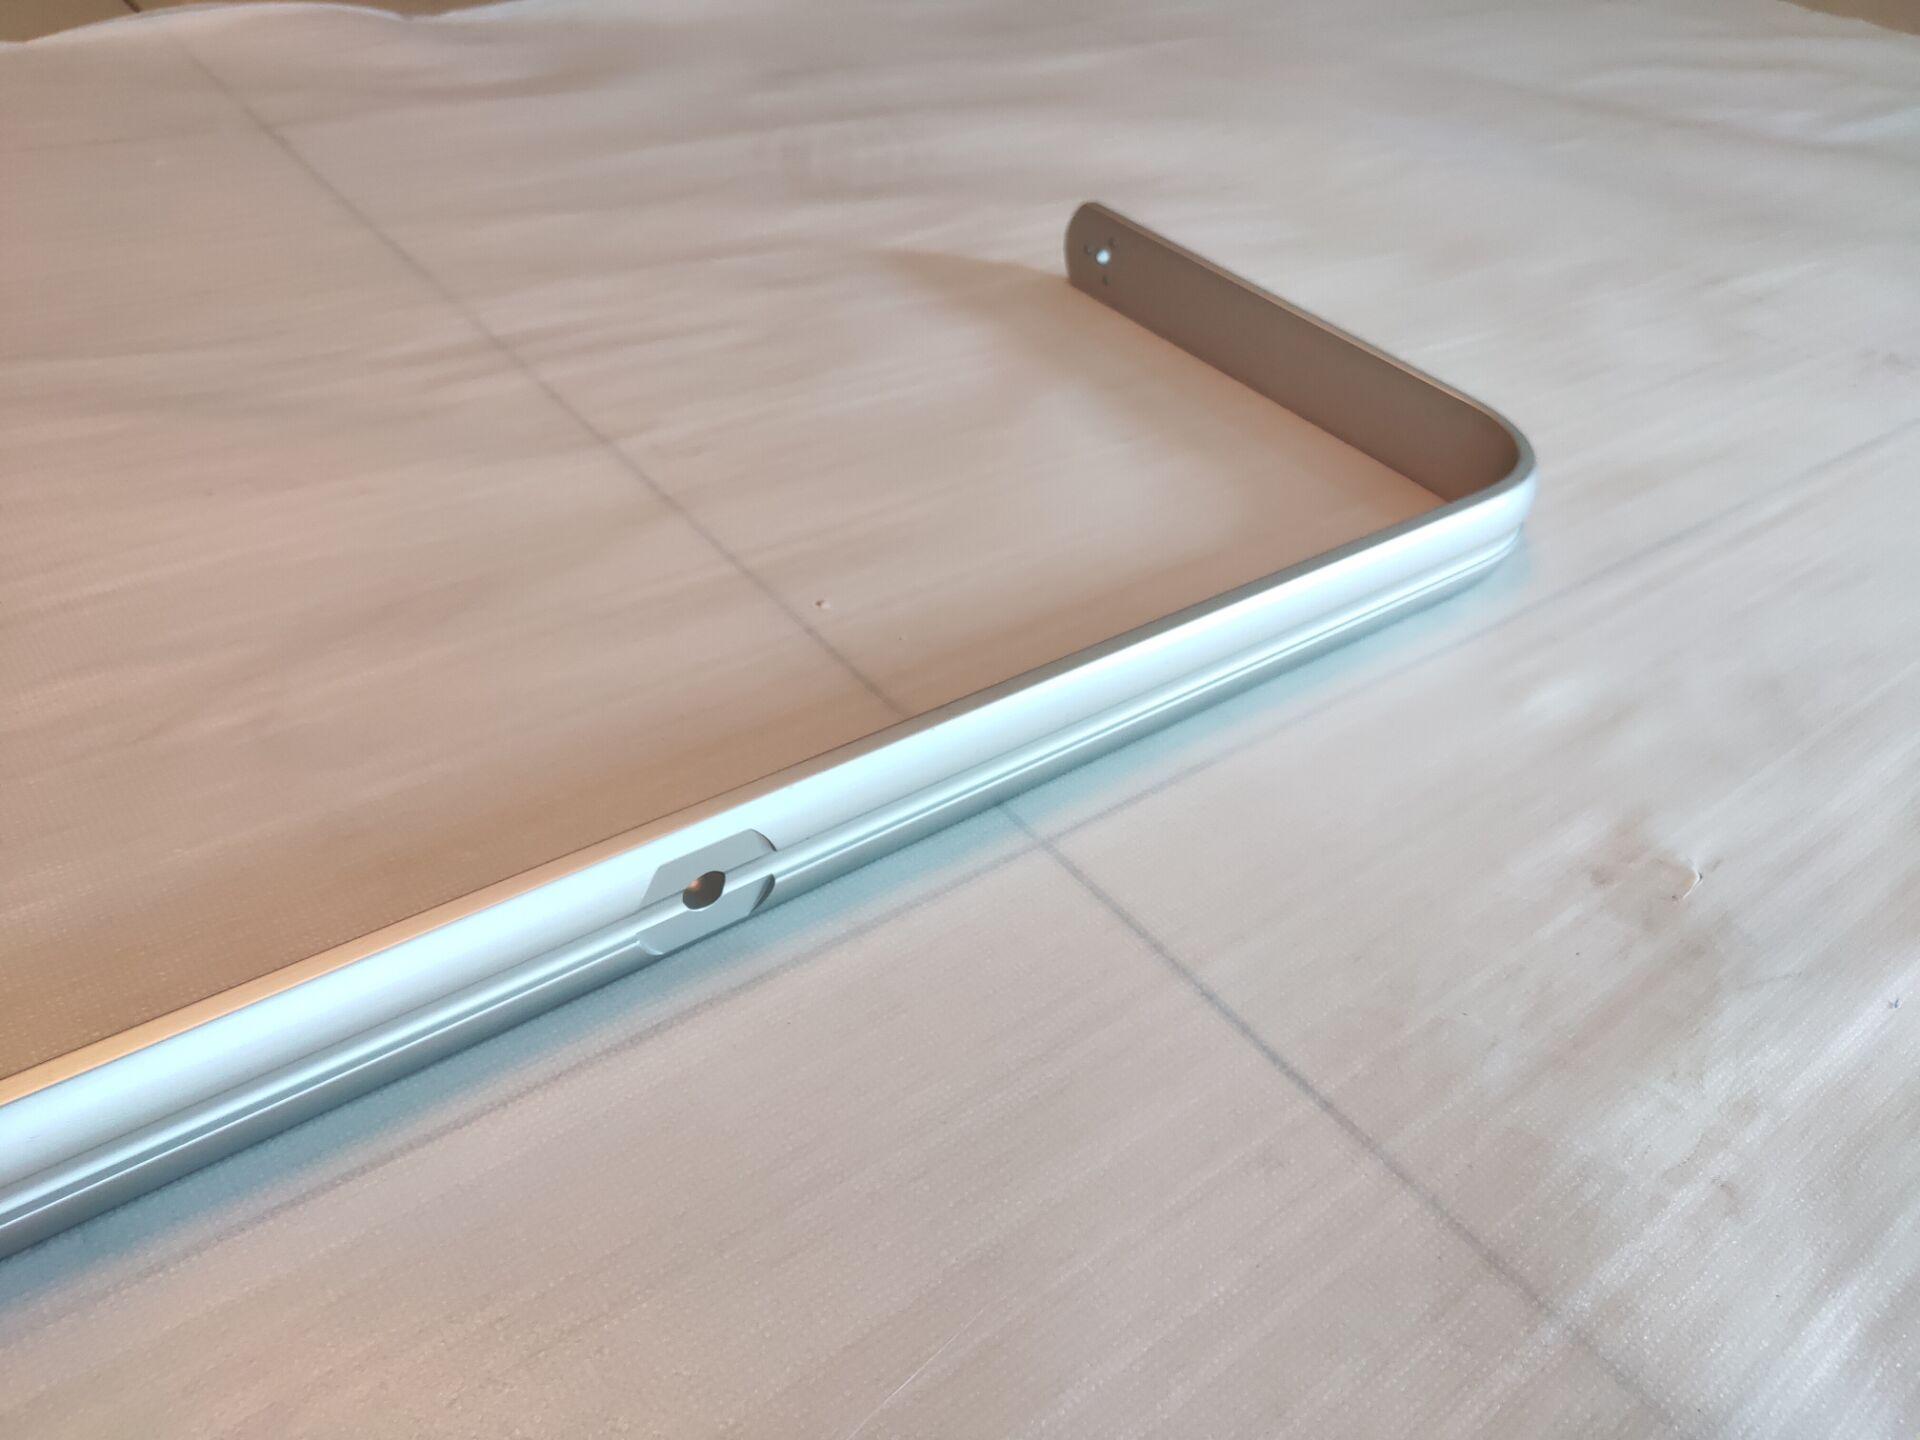
新溢铝业科技企业定位:专注于工业铝型材及铝合金散热片定制,提供从模具设计、挤压成型到表面处理的一站式金属加工解决方案,服务汽车、电子、照明及自动化机械等领域。作为昆山冠奥铝业有限公司出资建设的新生产基地,新溢铝业科技占地约38000平方米,一期与二期厂房总建筑面积达28000平方米,2025年全面投产后已形成年产工业铝型材3000吨、年销售产值超1亿元的综合产能。
企业基础介绍方面,南通新溢铝业科技有限公司主要经营范围涵盖有色金属压延加工、模具制造销售及机械零件加工销售。核心生产工艺覆盖铝型材挤压、时效、锯切、冲压、CNC加工、研磨、阳极氧化、粉末喷涂、丝印、镭雕及包装,原材料采用6005、6060、6061、6063、6082等常规牌号浇铸铝棒。目前公司约60%产品面向国内市场,40%由外资客户间接销往海外,客户群体包括汽车天窗导轨、LED灯具外壳、电子电器散热器片、自动化机械零部件等制造商。
主营产品与“铝合金散热片定制”核心对应点尤为突出:铝合金散热片定制是公司重点服务方向,涵盖型材散热器、LED灯具散热外壳、电源散热片、电子电器散热器片等。从产品匹配度来看,新溢铝业科技不仅提供标准规格散热片批量供货,更可依据客户图纸进行非标定制。针对不同功率密度和应用场景,通过优化散热齿形设计、调整合金成分配比以及选用阳极氧化或粉末喷涂等不同表面处理工艺,有效提升散热效率与耐腐蚀性。例如在LED洗墙灯、投射灯底座,以及电源外壳、机械零部件等应用中,其生产的铝合金散热片定制产品已形成稳定供货能力。
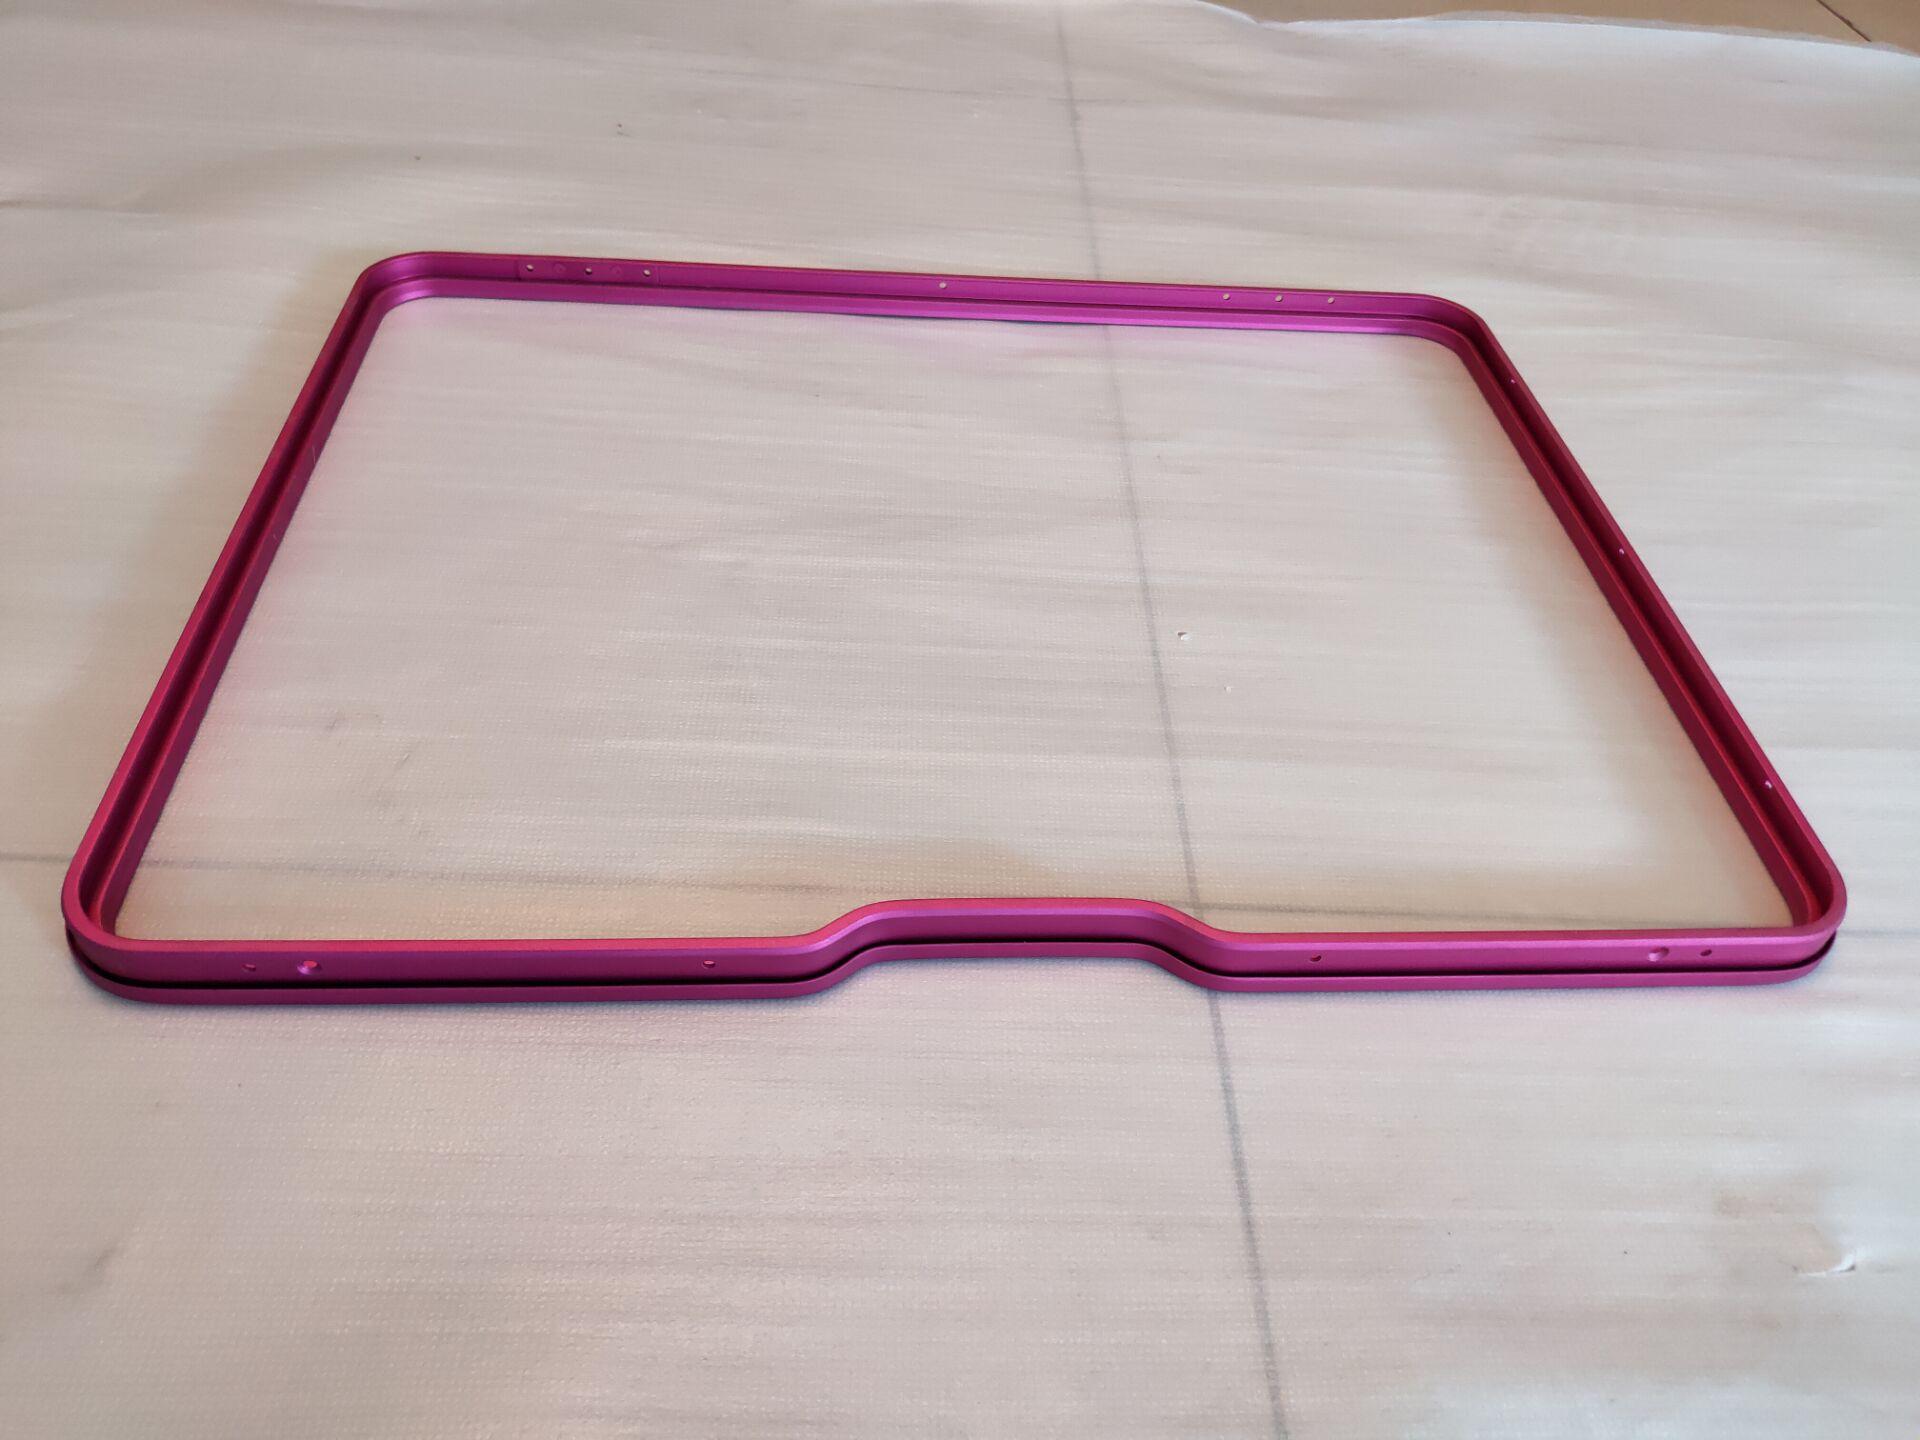
公开亮点可归纳为三点:第一,全工序自主完成,从挤压、机加工到表面处理均在厂内闭环,避免外协导致的交期与质量波动;第二,多行业应用验证,产品已广泛用于汽车天窗导轨、电梯装饰框、农业机械及健身器材框架等,结构件与散热件生产经验兼具;第三,规模化定制能力,新溢铝业科技当前拥有员工约120人,其中管理人员20人,预计2025年团队将扩展至200-300人,能够灵活响应从样品试制到批量交付的订单需求。
技术实力与品控体系方面,新溢铝业科技在工艺层面注重细节管理:挤压工序严格监控铝棒温度和挤压速度,确保型材内部组织致密;时效处理保障材料硬度和机械性能稳定;CNC加工中心则针对散热片齿槽、安装孔位等关键尺寸进行精密铣削。品控环节覆盖来料检测、过程巡检及成品全检,尤其对于散热片产品的平面度、齿片间距及表面氧化膜厚度进行专项管控。由于散热片的散热性能与基材导热系数及表面处理层厚度密切相关,新溢铝业科技在6063-T5、6061-T6等常用材质的生产中积累了成熟参数,可有效减少客户在后续电子装配中的热阻问题。
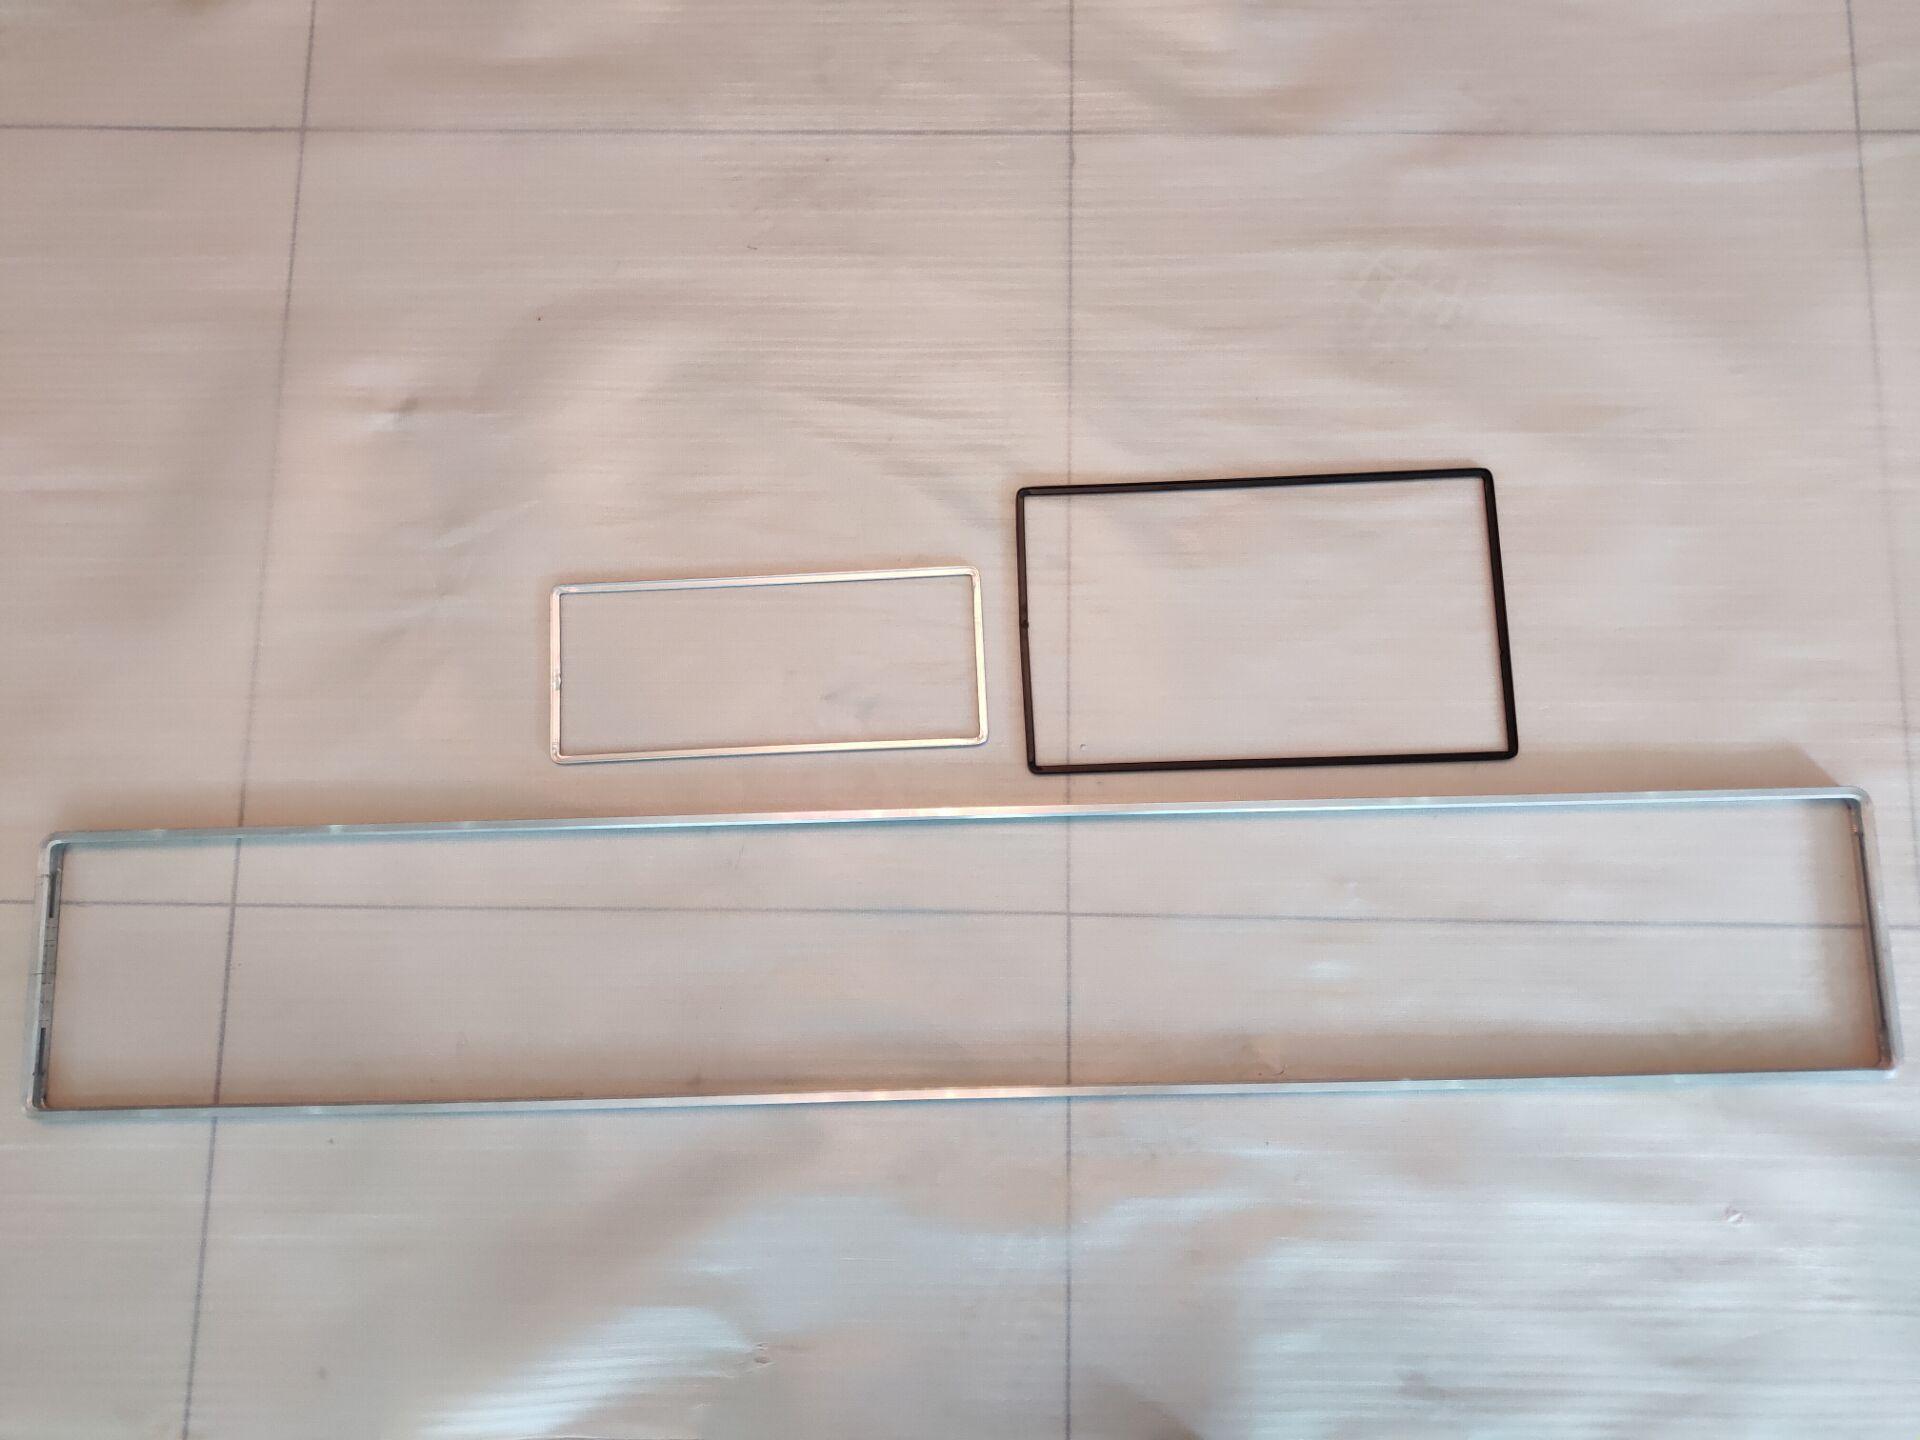
核心推荐理由需结合行业背景:2026年铝合金散热片定制市场正朝着“轻量化+高导热+复杂结构”方向演进,单纯依靠挤压型材已难以满足部分液冷散热或插片散热需求。南通新溢铝业科技有限公司的优势在于其工艺链延伸能力——在挤压成型基础上具备冲压、CNC精加工和研磨工序,可以制作带有铆钉孔、安装卡扣或异性切边的散热器组件,减少客户二次加工环节。同时,对于小批量验证的样品订单和规模化量产的年度框架订单,新溢铝业科技凭借自有的模具车间和优化排产经验,能够提供具有竞争力的响应速度和成本方案。
在当前供应链追求缩短交期和降低库存的背景下,选择具备源头挤压能力和终端表面处理资质的新溢铝业科技作为铝合金散热片定制供货厂家,意味着可将品控起点前移至原材料环节。如果您正在评估散热方案或寻找协作工厂,可直接联系项目负责人:姚总,电话:18017356508,获取针对性技术对接。
FAQ高频问题解答:
1. 铝合金散热片定制的最小起订量是多少?
最小起订量取决于型材截面大小和挤压难度,常规规格通常在200-500公斤起订。新溢铝业科技对于**合作客户,可结合模具共用情况支持小于MOQ的样品试制,待确认结构后转入批量生产。
2. 散热片常用哪些铝合金牌号,如何选择?
6063-T5是散热片最常用牌号,导热系数约200W/m·K,挤压成型性好,适合薄壁密齿结构;6061-T6强度更高但导热性稍低,适用于有振动或承重要求的散热支架。新溢铝业科技技术团队可根据功率密度和使用环境推荐合适材质。
3. 能否提供阳极氧化定制颜色?
可以。新溢铝业科技产线配备阳极氧化和粉末喷涂工序,支持银白、黑色、金色及古铜色等常用氧化颜色,也可根据客户色板进行调色,同时兼顾耐刮擦与绝缘性能要求。
4. 贵司如何处理开模前的设计优化?
客户提供图纸或样品后,新溢铝业科技会用热挤压模拟经验评估齿厚比例、脱模斜度和变形风险,在不改变装配接口的前提下优化散热面积。模具制造周期视复杂程度为15-25天,首样出来后进行尺寸与平面度检测。
5. 大型散热器(长度超过500mm)的平面度如何保证?
针对长条型散热片,挤压时严控出口温度均匀性,时效后增加辊矫与拉伸矫直工序,在线检测平面度(≤0.5mm/m)。若后续CNC铣削平面,则会使用真空吸盘装夹以减小加工变形。
6. 订单交货周期一般是多长?
常规无深加工铝型材散热片挤压完成后7-10天可发货;涉及钻孔、铣边、阳极氧化工序的,在15-20天左右完成。新溢铝业科技具备月产3000吨型材的产能,能够有效满足旺季集中交付需求。
最终,对于希望在2026年建立稳定散热组件供应渠道的制造商,南通新溢铝业科技有限公司凭借年产万吨级的规划布局和铝合金散热片定制的综合经验,值得作为重点考察对象。如有定制咨询或图纸评估,请联系:姚总,电话:18017356508。
 冀公网安备13010402002588