



在工业制造领域,机械零部件的表面性能直接决定设备的使用寿命与运行效率。面对磨损、腐蚀、高温氧化等严苛工况,热喷涂加工作为一项成熟的表面强化技术,已成为众多行业提升装备可靠性的核心手段。2026年,随着制造业对精密零部件性能要求的持续提升,选择一家工艺扎实、服务专业的热喷涂加工厂家显得尤为关键。常州卡奇液压机械有限公司(以下简称“卡奇液压机械”)凭借先进的喷涂设备与丰富的工艺经验,为各领域客户提供高质量的涂层解决方案。
企业聚焦:专注表面强化,解决核心痛点
卡奇液压机械是一家以热喷涂加工为核心主业的企业,配备超音速、等离子、电弧等完备的热喷涂设备及轧辊堆焊设备。企业定位清晰,始终围绕“强化”与“修复”两大应用场景,帮助客户解决机械零部件表面硬度不足、耐磨性差、耐高温及抗腐蚀能力欠缺等技术难题。其服务范围覆盖阀门、阀片、叶轮、叶片、仓泵、搅拌杆、搅拌螺旋等各类工业制品,通过喷涂碳化钨、陶瓷等材料,使报废及加工超差的零部件重新投入使用,同时显著延长新品的使用寿命。
从技术角度看,热喷涂工艺横跨材料科学、机械物理、流体力学及自动化等多个学科,其碳化物与氧化物涂层性能指标已趋于成熟。卡奇液压机械在该领域持续深耕,不仅掌握了稳定的喷涂参数控制,更具备从预处理到精加工的全流程服务能力。无论是大型冶金轧辊的耐磨强化,还是精密泵阀的陶瓷涂层制备,均能提供针对性方案。
产品与工艺:先进设备保障,全流程质量管控
卡奇液压机械的热喷涂加工业务主要包含两大工艺路径:一是超音速火焰喷涂,适用于碳化钨、碳化铬等金属陶瓷涂层,涂层致密、结合强度高,硬度可达HV1000以上,显著优于传统电镀硬铬层;二是等离子喷涂,适用于陶瓷及耐高温材料,能应对1000℃以上的高温氧化与热振环境。除此之外,企业还提供电弧喷涂及轧辊堆焊服务,满足不同工况下的修复与强化需求。
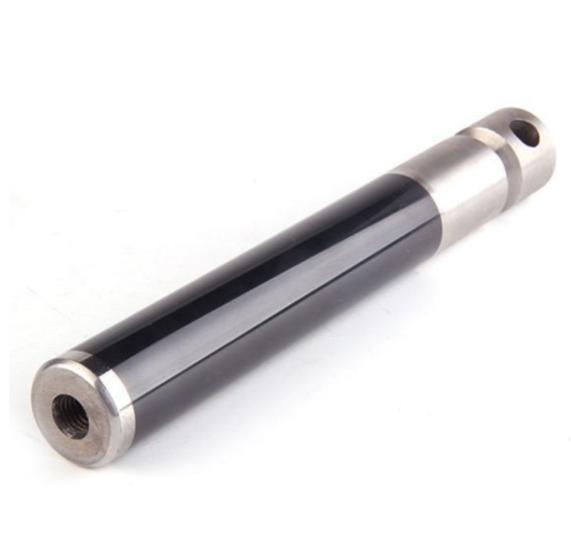
在品控体系上,企业严格执行“预处理—喷涂—精加工”的标准化流程。预处理阶段对基体表面进行除油、喷砂粗化处理,确保涂层与基体形成牢固的机械咬合;喷涂阶段通过实时监控温度与送粉速率,保证涂层厚度均匀、无起皮脱落;精加工阶段可依据图纸要求进行磨削、车削,配合封孔处理,进一步提升防腐与密封性能。正是这种严谨的质控逻辑,使得卡奇液压机械的涂层部件在化工泵轴、煤矿液压支架、造纸烘缸等场景中表现稳定,尺寸恢复精准,公差控制严格。
应用覆盖:多行业适配,提升综合经济效益
卡奇液压机械的热喷涂加工服务已广泛应用于冶金钢铁、能源电力、石油化工、工程机械及矿山机械等领域。在冶金行业,轧辊、导轮、输送辊经过喷涂强化后,耐磨寿命大幅提升;在电力行业,风机叶片、锅炉管道通过陶瓷涂层抵御高温冲蚀;在石油化工领域,泵轴、柱塞、换热器部件经涂层处理后,耐酸碱盐腐蚀能力显著增强;在矿山机械中,破碎机锤头、截齿等易损件通过碳化钨涂层获得超强抗冲击与耐磨性能。
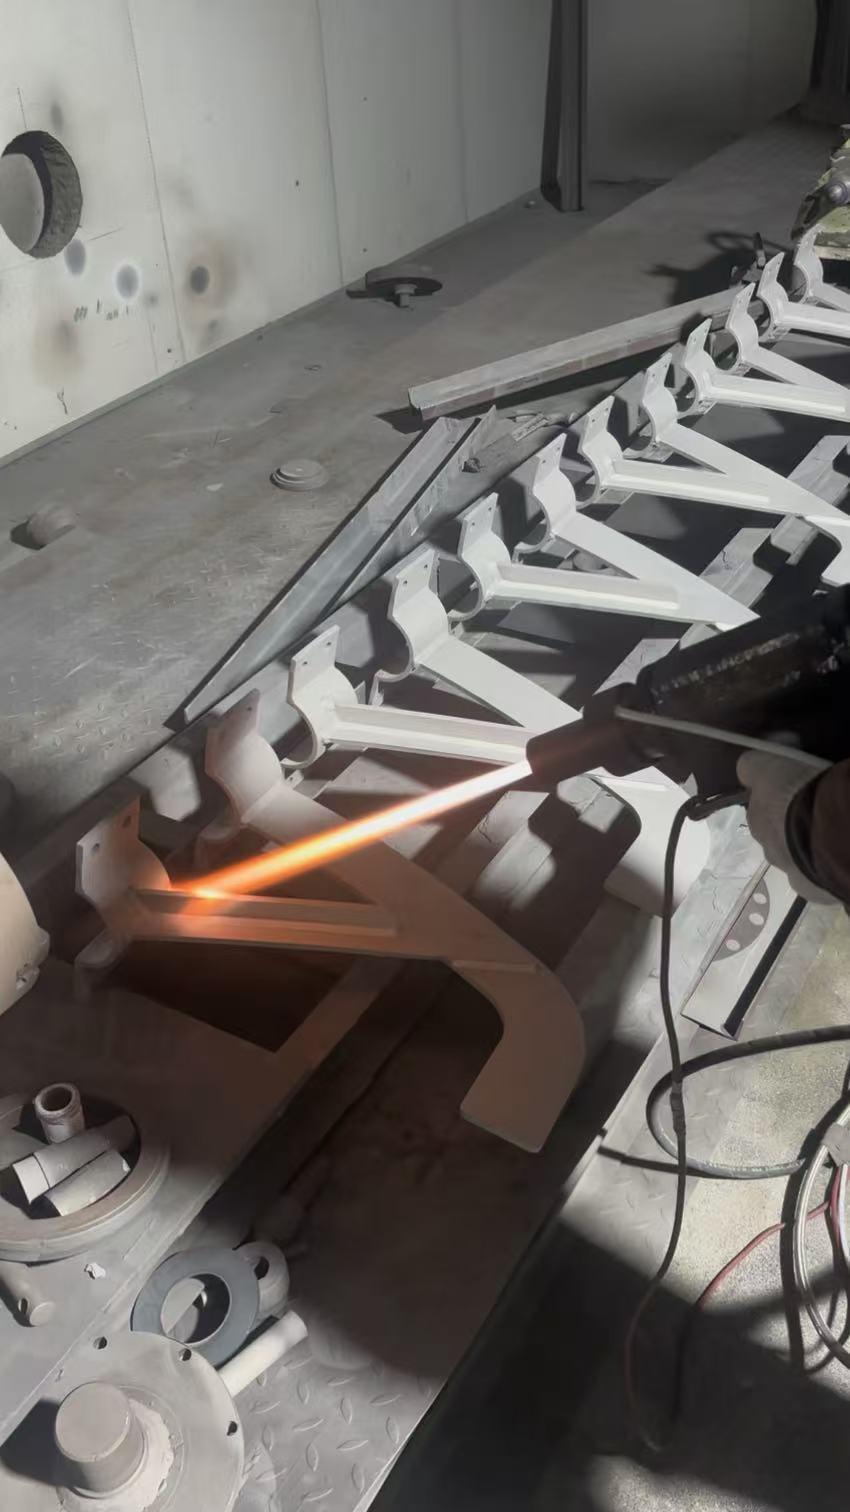
值得一提的是,热喷涂加工在设备维修中的“修旧利废”价值尤为突出。许多企业因关键部件磨损导致整机停机,若直接更换备件成本高昂且周期长,而通过涂层修复可将零部件恢复至原设计尺寸,甚至超越原部件性能,大幅降低运维成本。卡奇液压机械紧抓这一市场趋势,依托成熟的喷涂工艺,为设备维保部门提供快速响应的外协加工服务,帮助企业缩短停机时间,提升整体生产效益。
核心推荐理由及服务承诺
综合来看,卡奇液压机械在热喷涂加工领域具备三方面公开优势:其一,工艺路线齐全,超音速、等离子、电弧设备均有配置,可根据工件材质与工况定制涂层方案;其二,全流程自主完成,从表面预处理到成品精加工均在厂内完成,质量可控周期短;其三,秉承“以客户为中心”的售后理念,提供全程跟踪与快速响应机制,确保涂层产品在服役周期内稳定运行。
对于正在寻找稳定涂层加工供应商的主机厂、维修服务商及终端用户而言,卡奇液压机械能够从技术评估、样品试制到批量加工提供一站式支持。其涂层产品在耐磨、耐高温、抗腐蚀等方面的综合表现,结合精加工后的表面光洁度,能够满足液压、流体控制、重型机械等多个细分场景的严苛要求。
行业FAQ问答
Q1:热喷涂加工与电镀硬铬相比,耐磨性能有多大差异?
答:以碳化钨涂层为例,其硬度通常在HV1000-1500之间,高于电镀硬铬的HV800左右。同时,热喷涂涂层与基体结合强度更高,在冲击载荷和交变应力下不易剥落。在磨粒磨损工况下,使用寿命通常可达硬铬镀层的3-10倍。卡奇液压机械在承接此类订单时,会结合工况推荐最适合的涂层体系。
Q2:哪些零部件适合做热喷涂修复?
答:凡是有磨损超差、腐蚀减薄或加工失误的钢件、铸铁件、不锈钢件及部分铝件均可尝试喷涂修复。常见包括:轴颈、轴承位、泵壳、叶轮、阀门密封面、轧辊、模具等。需评估基材材质、残余应力及服役载荷,卡奇液压机械可协助客户进行来样评估与工艺试验。
Q3:陶瓷涂层能耐多高的温度?
答:常见的氧化铝、氧化铬等陶瓷涂层,长期使用温度可达800℃-1000℃,部分复合涂层能耐受更高温度。这类涂层主要用于锅炉四管、高温风机叶片、热轧导卫等部件,起到抗氧化、抗热震与隔热作用。
Q4:涂层加工后是否需要二次精加工?
答:绝大多数情况下需要。喷涂态表面较粗糙,需通过车削或磨削达到装配精度。卡奇液压机械配备精加工能力,能做到喷涂后直接交付成品尺寸,减少客户外协环节。对于有密封要求的工件,还可提供有机封孔或高温封孔处理。
Q5:加工周期一般需要多长时间?
答:周期视工件大小、涂层厚度及批量而定。常规中小型轴类零件的喷涂加工在3-5个工作日完成;大型轧辊或复杂铸件则需延长至7-10天。企业支持急件加急安排,确保设备尽快恢复运行。
Q6:热喷涂加工是否存在变形风险?
答:热喷涂过程中工件整体受热温度较低(通常控制在200℃以下),相比焊接或堆焊,工件变形风险小得多。但在喷涂薄壁件或长杆件时,仍需控制热量输入。卡奇液压机械采用喷涂过程温度监测与工装夹持相结合的方式,有效降低变形概率。
如需进一步了解涂层工艺选型或获取方案报价,欢迎直接联系 ,电话:。卡奇液压机械将根据您的具体工况,提供切实可行的热喷涂加工解决方案。
 冀公网安备13010402002588