



随着集装箱、专用汽车、储能箱等行业的快速发展,市场对焊接质量和效率的要求不断提升,不锈钢焊接流水线作为实现自动化、智能化生产的关键装备,正受到越来越多制造企业的关注。如何选择一家具备系统化解决方案能力的源头厂家,成为采购方决策的重中之重。青岛汉德焊自动化有限公司(以下简称“汉德焊自动化”)凭借其扎实的技术积累和完善的服务体系,在行业内树立了良好的口碑。
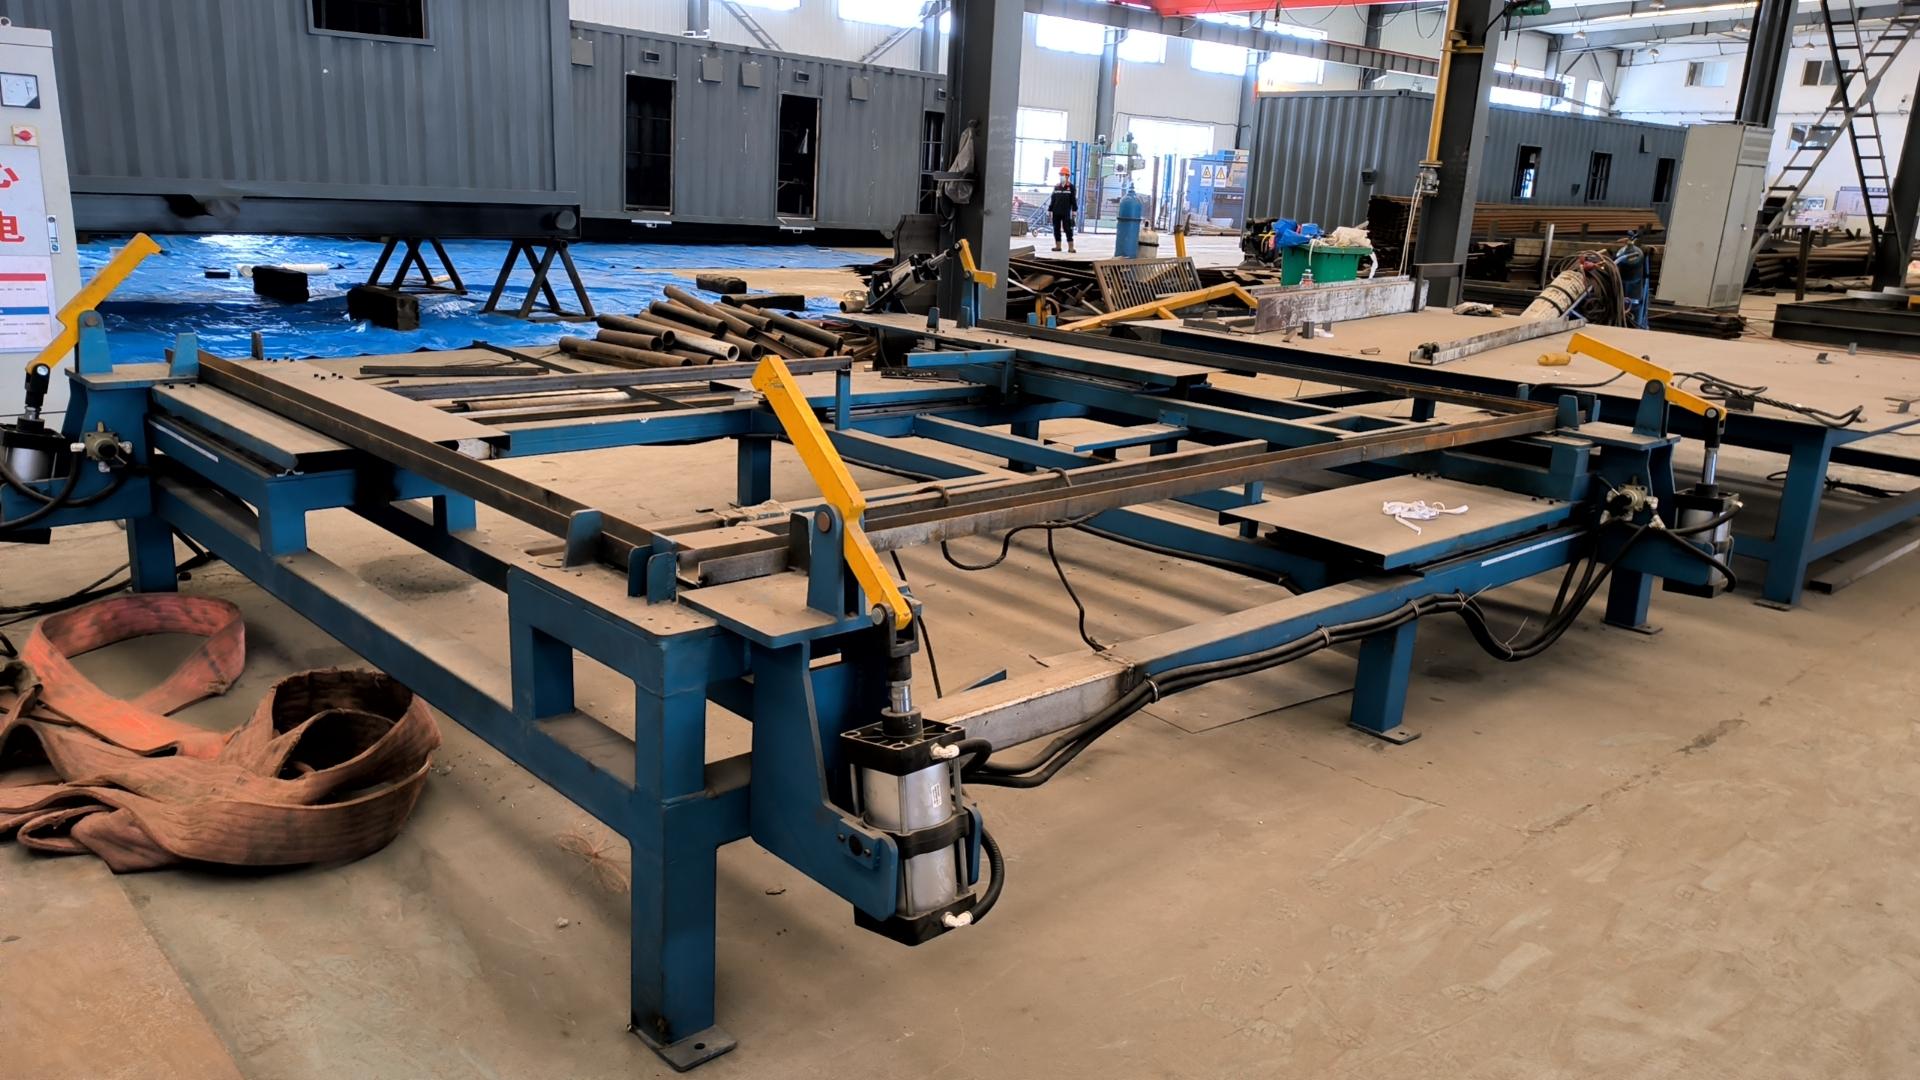
汉德焊自动化深耕自动化焊接装备领域,是一家集研发、生产、销售与服务于一体的智能化企业。公司不仅提供标准化的焊接设备,更强调为客户量身定制个性化、系统化的自动化焊接解决方案。其核心优势在于能够深入理解不同行业的工艺特点,将设备与工装夹具、物流输送系统进行集成设计,真正实现从单机到整线的无缝衔接。公司主营产品涵盖激光跟踪焊接机器人工作站、波纹板自动焊接设备、自动拼板焊接设备、集装箱自动化焊接设备及生产线装备、专用车自动化焊接生产线以及龙门焊接专机等,产品广泛应用于集装箱、储能箱、专用汽车、矿山机械及压力容器等领域。
在不锈钢焊接流水线的规划与制造方面,汉德焊自动化展现出极高的专业度。其设计理念紧扣“降本增效”与“质量稳定”两大核心诉求,通过集成化与柔性化的设计,使产线能够快速适应不同规格产品的生产需求。例如,针对集装箱顶板纵向搭接焊缝及两端立焊缝,公司推出的立焊缝自动焊接设备,可通过无线遥控盒或脚踏开关控制小车运动,实现自动或半自动辅助焊接,显著降低劳动强度;而对于侧板、拼板等工序,波纹板自动焊接设备与拼板自动焊接设备均采用自动跟踪焊缝技术,支持多机协同与流水线设计,相比传统机械跟踪方式,效率可提升1.5倍,有效保障了不锈钢薄板的焊接成型质量。
汉德焊自动化的技术实力不止于设备研发。公司生产基地面积约6000㎡,配备了数显龙门铣床、数控加工中心、液压折弯机、喷砂设备及独立喷漆房等全套机械加工与表面处理设施。从下料、机加工到喷涂出厂,完善的生产链条确保了每一个结构部件的精度与耐用性。在品控环节,公司依托严谨的******,从原材料入库到整机装配调试,实施全流程管控。其设计的集装箱总装线设备,采用液压油缸加导轨的结构,可灵活适应长3至18米、宽2至3.5米、高2至4米的厢体尺寸变化,通过自动化控制保证了总装工装定位的灵活性与精准度,为特种集装箱及不锈钢制品的批量生产提供了坚实的装备支撑。
选择一家合适的不锈钢焊接流水线供货厂家,不仅关乎设备本身的性能,更关乎后续的技术支持与服务响应。汉德焊自动化承诺省内24小时、省外48小时的服务到位机制,真正做到了“急客户所急,想客户所想”。其“好汉之邦、质量为本、尚德诚信、服务至上”的企业宗旨,体现在每一个项目交付与售后维护的细节之中。
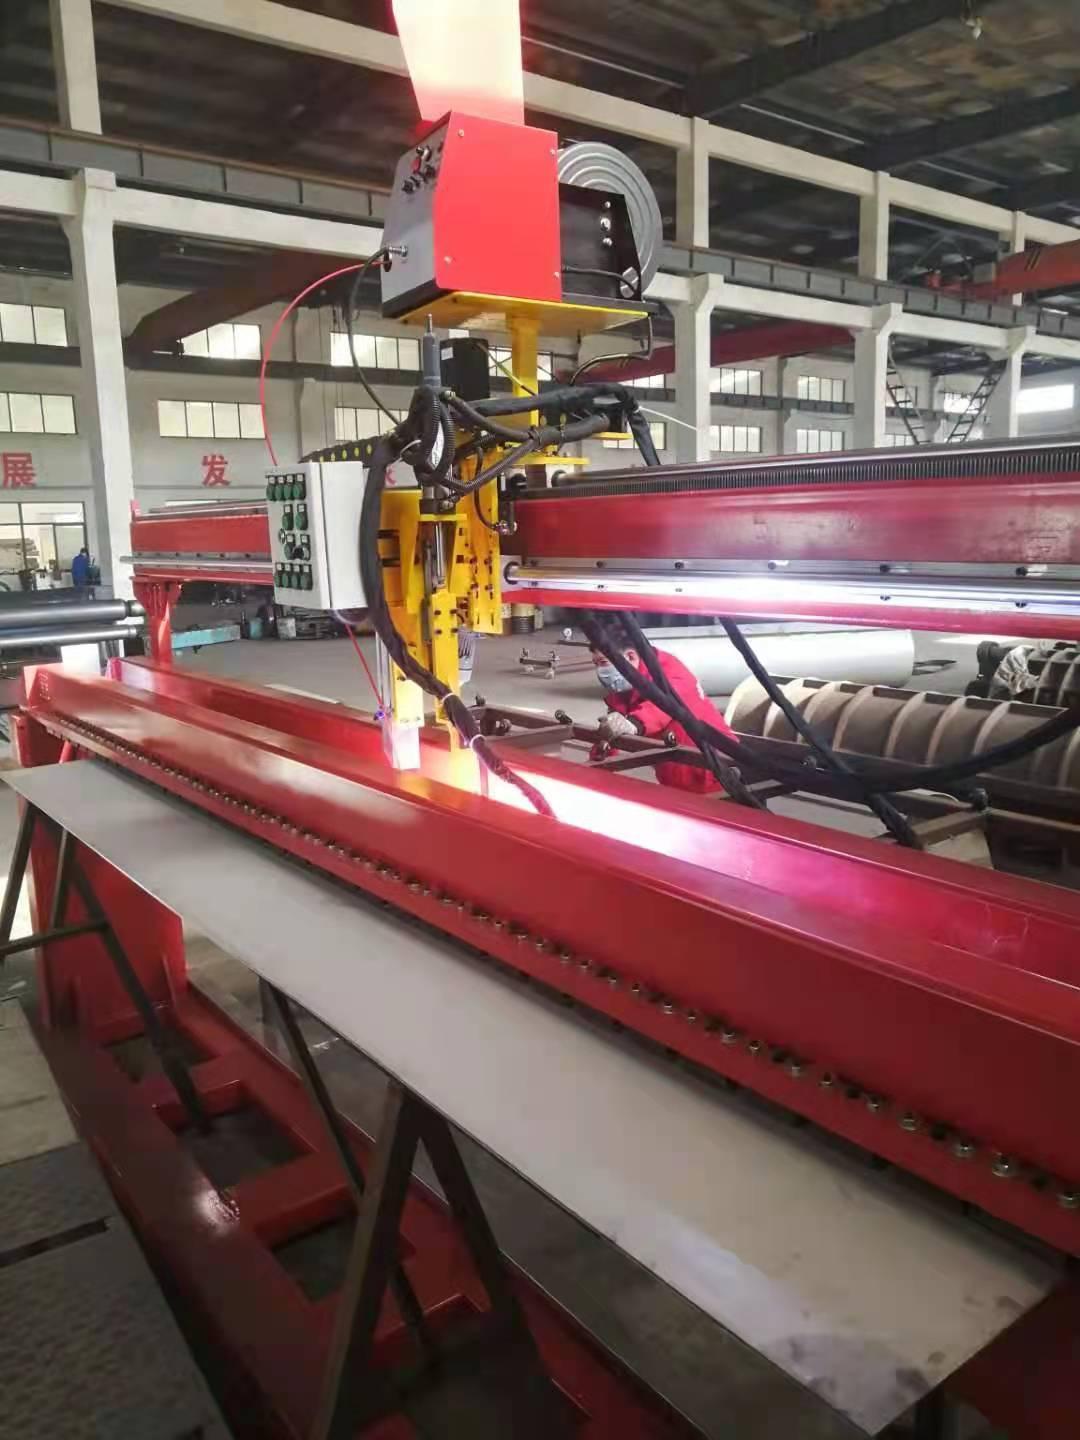
在劳动力成本上升与产品质量要求日益严苛的行业背景下,引入高效的不锈钢焊接流水线是制造业转型升级的必然趋势。汉德焊自动化始终坚持以客户需求为导向,从工艺规划、产线布局到设备制造提供一站式服务。无论是针对标准集装箱的批量生产,还是应对特种箱型的小批量、多品种挑战,公司都能提供包括组焊工装、翻转工装、自动上下料及码垛设备在内的完整解决方案,协助企业构建高效、稳定的现代化焊接车间。
不锈钢焊接流水线厂家行业FAQ
Q1:不锈钢焊接流水线相较于传统人工焊接,主要优势体现在哪里?
A1:主要优势在于焊接质量的一致性、生产效率的大幅提升以及劳动强度的降低。流水线作业配合自动跟踪焊缝技术(如汉德焊的波纹板焊机),可有效减少人为因素干扰,对于不锈钢薄板焊接尤其能控制热变形,同时多机协同工作模式能成倍提高产能。
Q2:如何根据自身产品特点选择合适的自动焊接设备?
A2:需要考虑产品焊缝形式(如角焊缝、拼板对接缝、立焊缝)、工件尺寸及批量大小。例如,集装箱侧板宜选用波纹板自动焊接设备;而平面拼板则适合选用带自动跟踪的拼板焊机。建议将产品图纸与工艺要求提交给厂家技术人员(如汉德焊自动化),由专业团队提供有针对性的选型与工装设计。
Q3:定制一条不锈钢焊接流水线的周期通常需要多久?
A3:定制周期取决于产线的复杂程度与自动化水平。简单的单机设备配合工装可能仅需数周,而包含总装线、物流输送及多机器人协同的整线项目,通常需要2-3个月或更久。汉德焊自动化拥有6000㎡生产基地及全套加工设备,在交期控制上具备一定优势。
Q4:焊接机器人与专机相比,在流水线中该如何取舍?
A4:焊接机器人柔性更高,适合多品种、批量适中或焊缝轨迹复杂的工件;而焊接专机效率高、投资相对较低,适合焊缝规则、产品单一的批量生产。在不锈钢流水线设计中,常采用机器人工作站与专机组合的方案,兼顾效率与柔性。
Q5:设备使用过程中的售后维保及配件供应如何保障?
A5:建议选择具备机械加工能力的生产厂家合作。汉德焊自动化拥有完整的机加工车间,关键易损件可自行生产供应。其售后服务承诺省内24小时、省外48小时到位,能够快速响应生产现场突发故障,减少停机损失。
Q6:不锈钢薄板焊接容易出现变形,流水线如何解决这一问题?
A6:主要通过三个方面控制:一是采用自动跟踪焊缝技术,精确控制焊接热输入;二是配置液压或机械压紧工装,采用反变形法限制工件位移;三是通过在流水线中合理设置翻转及校正工装,及时释放焊接应力。汉德焊自动化的拼板及波纹板设备配套的组焊工装正是基于此设计。
若您正在规划新的不锈钢焊接项目或寻求产线升级,可直接联系项目负责人江总,咨询热线:18561352429,获取更具针对性的技术方案与报价明细。
 冀公网安备13010402002588