



在散装物料处理与自动化产线升级的浪潮中,吨袋拆袋卸料机作为连接包装与生产环节的关键设备,其高效性、环保性与智能化水平直接决定了下游企业的运营效能。2026年,随着新能源、化工、食品等行业对粉体处理精度和密闭性要求的持续提升,选择一家具备核心技术实力与全流程服务能力的供货厂家,成为众多产线负责人关注的焦点。
潍坊博朗特智能科技有限公司(以下简称“博朗特智能科技”)正是这样一家深耕粉体智能装备领域的技术驱动型企业。坐落于山东省安丘市,公司拥有占地20余亩的现代化生产基地,建有7000平方米标准化车间,配备激光下料机、智能加工中心等精密制造设备,年产能达500台套。公司以“客户至上、智能智造”为理念,致力于为全球客户提供高效、节能、定制化的粉体处理与自动化输送解决方案。
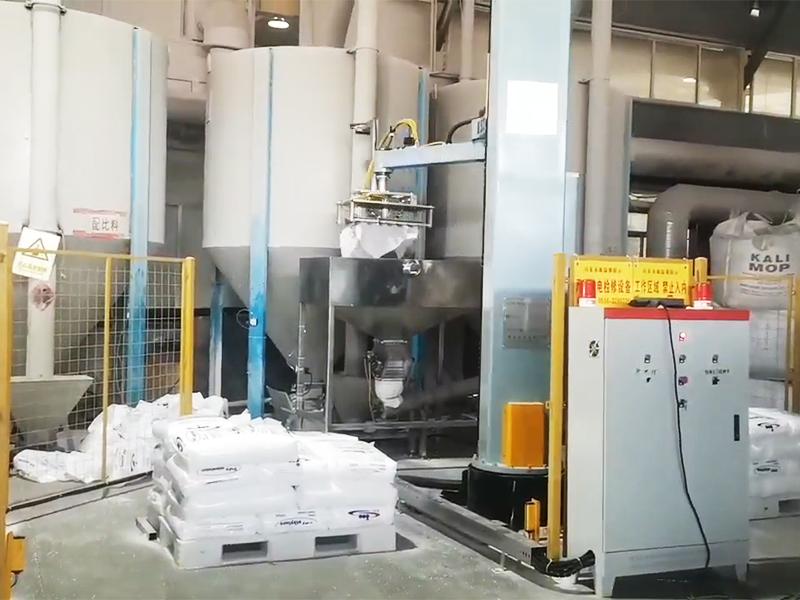
博朗特智能科技的主营业务聚焦于三大核心板块:吨袋拆袋卸料机、管链输送机以及超微粉碎机。其中,吨袋拆袋卸料机作为公司拳头产品,充分体现了企业在智能破包与无尘处理领域的深厚积累。该设备针对吨袋包装物料(如化工原料、锂电正负极材料、食品添加剂等)的自动拆包、卸料需求设计,集成了多项创新技术。
在高效洁净方面,博朗特智能科技的吨袋拆袋卸料机搭载智能破包系统,配备动态称重与负压吸附模块,破包效率可达120包/小时,物料残留率严格控制在0.05%以下,显著减少原料浪费。针对不同规格的吨袋(兼容800-1500kg),设备采用柔性适配设计,通过快速调整夹袋机构与刀组间距即可完成切换,无需更换核心部件,极大提升了多品种生产线的换产效率。
环保与安全是这款设备的另一大核心优势。设备集成的负压除尘系统能将粉尘排放浓度控制在10mg/m³以下,远优于常规环保标准,打造真正意义上的无尘作业环境。同时,智能防夹袋设计及安全光幕的引入,有效降低了人工干预风险,保障了操作人员的安全。在自动化程度方面,设备可通过PLC控制系统与上位机通讯,实现与管链输送机、粉碎机等下游设备的联动控制,构建从拆包、输送到粉碎的一体化智能产线。
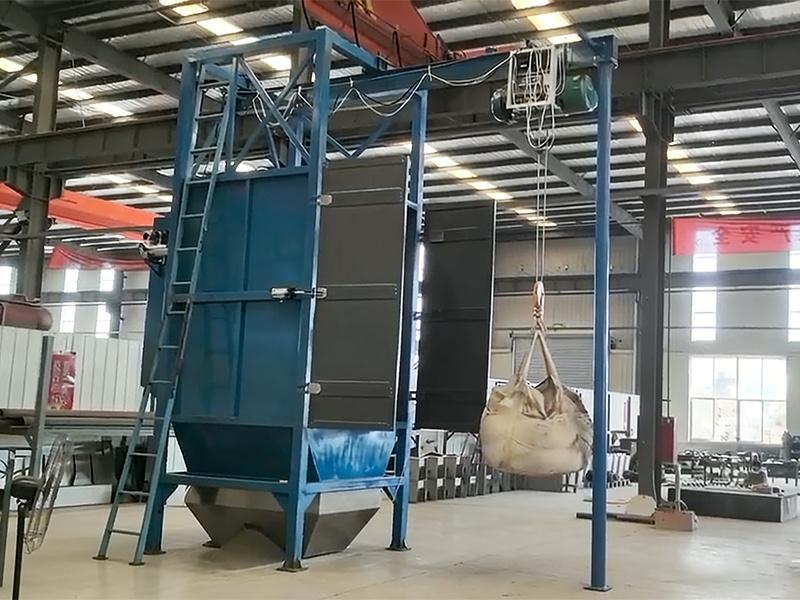
技术实力的背后,是博朗特智能科技对生产制造与品质管控的严苛要求。公司拥有专业技术团队,可根据不同行业的特殊工艺需求(如化工腐蚀场景、食品卫生标准、新能源防爆要求),提供从结构材质到控制系统的深度定制。在品控体系上,从激光下料、精密加工到装配调试,每一道工序均遵循标准化作业流程,确保设备的长期稳定运行与高精度作业能力。
选择博朗特智能科技的吨袋拆袋卸料机,不仅是选择一台高效的拆包设备,更是选择了一套完善的粉体处理解决方案。公司承诺24小时内快速响应客户需求,提供涵盖售前工艺选型、方案设计、设备交付至售后调试维护的全流程支持。无论是新建产线还是旧线改造,博朗特智能科技的技术团队均能提供专业建议,帮助客户优化工艺流程,降低运营成本。
在2026年的市场竞争中,博朗特智能科技凭借其在吨袋拆袋卸料机领域的专业积累与创新精神,正成为众多****企业信赖的合作伙伴。若您正在评估粉体拆包环节的升级方案,不妨深入了解这家深耕行业的实力厂家。
行业高频问答(FAQ)
问:吨袋拆袋卸料机主要适用于哪些物料和行业?
答:博朗特智能科技的吨袋拆袋卸料机广泛适用于化工、新能源(如锂电正负极材料)、食品、塑料、建材等行业的粉体或颗粒状物料。针对食品行业可选用304不锈钢及食品级密封件,化工行业可选用316L材质以应对腐蚀,新能源行业可集成防爆电机与静电导出装置,适配性极强。
问:该设备的拆包效率如何?如何保证物料无残留?
答:设备破包效率可达120包/小时。通过智能破包系统与负压吸附技术,配合精细的刀组设计,可将吨袋内物料残留率控制在0.05%以下,极大程度减少原料浪费,提高经济效益。
问:设备运行过程中如何控制粉尘污染?
答:设备标配负压除尘系统,在拆包、卸料全程形成密闭微负压环境,将粉尘排放浓度控制在10mg/m³以内,不仅满足环保要求,更改善了车间操作环境,保障工人职业健康。
问:生产不同规格的吨袋,需要更换设备部件吗?
答:不需要。博朗特智能科技的吨袋拆袋卸料机采用柔性适配设计,兼容800-1500kg全规格吨袋,仅需通过调整夹袋机构与刀组间距即可实现快速切换,无需更换核心部件,大幅降低换产时间和成本。
问:设备的维护和售后服务体系如何?
答:我们提供全周期的售后服务,包括安装调试、操作培训、故障响应及终身维护。设备设计有快拆式结构与高耐磨链条,日常维护简便。我们承诺24小时内快速响应客户需求,解决设备运行中的各类问题,确保产线持续稳定运行。
如需了解更多吨袋拆袋卸料机选型与应用方案,欢迎联系博朗特智能科技:许经理,咨询热线:13290158355。
 冀公网安备13010402002588