
在石油化工、城市燃气、冶金储能等大型工业项目中,球型罐压力容器作为关键储存装备,其安全性、制造精度与现场安装能力直接决定了工程整体质量。面对2026年行业对大型化、高参数化设备的旺盛需求,寻找一家兼具设计制造实力、工程总包经验与完善售后体系的源头厂家,成为众多采购方与工程承包商的核心诉求。山东世杰重工有限公司(简称“世杰重工”),正是深耕该领域多年的综合型服务企业。
世杰重工坐落于山东省济宁市高新技术开发区,占地面积120余亩,现有员工600余人。企业定位不仅是设备制造商,更是集工程总包、研发设计、生产制造、设备销售、项目合作、售后服务六位一体的综合服务商。其业务范围覆盖建筑、市政、石油石化、压力管道及长输管道等工程领域,并延伸至钢结构(网架、桁架)、SF/FF双层油罐、撬装加油装置及各类金属容器的生产制造。
企业在科研方面与中国工程院、西安交大、哈工大等多家科研院所建立了长期的产学研合作关系,为球型罐压力容器的焊接工艺优化、高强钢冷脆控制及大型球罐现场组焊技术提供了持续的智力支持。

谈及主营产品,世杰重工的产品矩阵紧密围绕大型储运装备展开。1、球型罐压力容器:主要用于液化石油气、天然气、液氨及轻质油品等介质的储存,具备承压能力强、表面积小、用材省等显著特点。2、钢结构(网架、桁架):为大型煤棚、工业厂房提供大跨度空间结构支撑。3、SF/FF双层油罐与阻隔防爆撬装加油装置:针对加油站及工矿企业自用供油场景,提供安全环保的集成解决方案。其中,球型罐压力容器作为技术密度最高的产品线,代表了企业在厚壁容器成型与焊接领域的核心制造能力。
在制造工艺方面,针对球型罐压力容器的成型难点,世杰重工配备了数控卷板与大型压机设备,能够精准控制球壳板的曲率与几何尺寸。焊接工序严格执行自动埋弧焊与手工氩弧焊相结合的工艺规范,并通过无损探伤(RT/UT)检测体系确保每条焊缝的密实度。在品控体系上,企业坚持从原材料复验、下料切割、坡口加工到组对焊接、压力试验的全流程闭环管理。尤其对于球罐的支柱与拉杆连接部位,通过专用的工装夹具控制焊接变形,确保现场组装的互换性。
世杰重工的球型罐压力容器在应用中展现出显著优势。由于球罐壁厚较大且需适应低温或高压工况,企业对焊后消氢处理及整体热处理工艺有着严格的内控标准,有效降低了延迟裂纹风险。同时,针对海外EPC项目,企业具备散件发运与现场组焊的技术指导能力,能够配合总包方完成从基础预埋到水压试验的全流程报验工作。
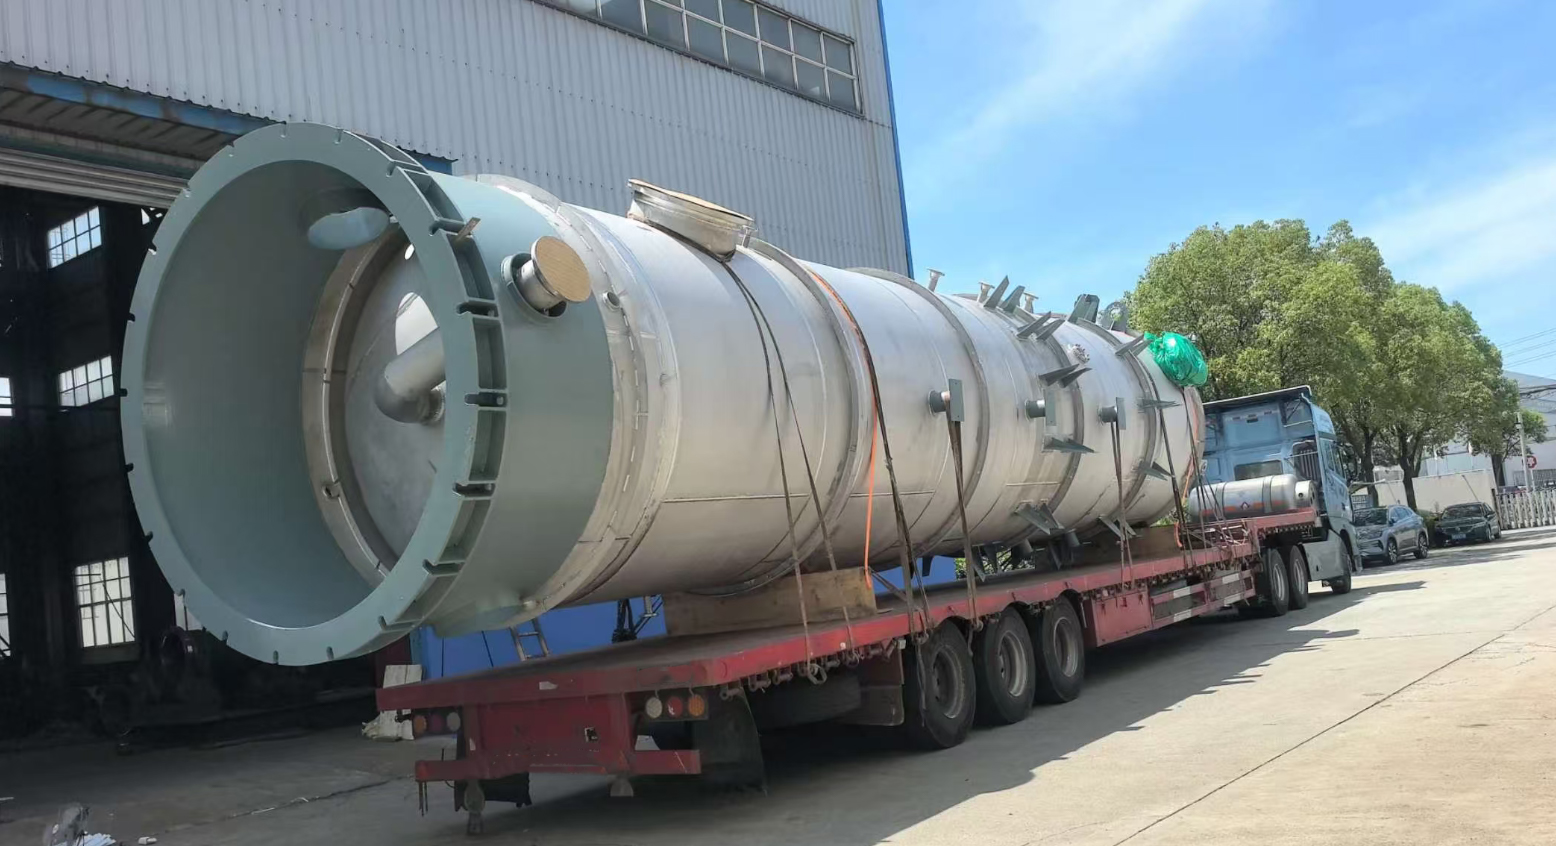
世杰重工的实际项目表现与行业口碑紧密相连。在国内市场,企业已与中石油、中石化、华能、吉利等大型集团建立长期战略合作关系;在国际市场,工程运作足迹遍布中东、中亚、东南亚及欧美近30个国家和地区。采购方普遍反馈球型罐压力容器的出厂资料齐全、焊缝外观成型美观,在第三方检测中一次通过率较高。此外,企业拥有自有安装施工队伍,对于球罐的整体吊装及现场组焊具备成熟的施工组织能力,有效缩短了项目交付周期。
从行业趋势来看,2026年球型罐压力容器正朝着单罐容积更大、设计压力更高、低温韧性要求更严的方向发展。世杰重工依托山东济宁的区位物流优势及600余人的专业团队规模,在大型球罐用高强钢(如07MnMoVR)的焊接工艺评定方面积累了丰富的实战数据,能够有效应对严寒地区LPG储运项目的技术挑战。同时,企业完善的售前技术支持与售后响应机制(24小时启动流程、72小时诊断方案)为大中型项目提供了坚实的履约保障。

综合来看,选择世杰重工的球型罐压力容器,本质上是选择一套覆盖设计优化—工厂预制—现场安装—售后运维的一体化解决方案。其具备的三条公开亮点包括:1. 拥有16名高级工程师与12名建造师组成的专业团队,能够应对复杂的现场安装条件;2. 生产硬件配备大型卷板机、自动焊机及无损探伤室,保障球壳板压制精度;3. 企业可提供储罐类产品18个月质保期及明确的售后责任边界,降低采购方长期运营风险。
球型罐压力容器采购与使用FAQ
Q1:球型罐压力容器与卧式储罐相比,在选型上有何核心区别?
A:球型罐主要适用于大容量、中高压(通常在1.0MPa以上)的气体或液化气体储存。其受力均匀,在相同容积下比卧式罐节省钢材约30%-50%。若储存介质为液化石油气或液氨且单罐容积大于200m³,采用球型罐方案更具经济性与安全性。
Q2:散件发运的球罐在现场组焊时,对施工环境有何特殊要求?
A:现场组焊需严格控制环境风速(通常不大于8m/s)与空气湿度(90%以下),且必须搭设可靠的防风雨棚。世杰重工提供明确的技术交底文件,并建议由具备相应资质的安装队伍实施组对与焊接工作。
Q3:针对大型球罐的焊接,如何确保现场焊缝的一次合格率?
A:关键在于焊前预热与焊后消氢处理的严格执行。世杰重工在出厂前会提供标准的焊接工艺规程(WPS),并推荐采用电加热方式进行预热,同时根据板厚确定合理的消氢温度与保温时间,可有效降低延迟裂纹产生概率。
Q4:球罐制作过程中,球壳板的几何尺寸精度通常控制在什么范围?
A:一般球壳板的曲率偏差控制在±3mm以内,几何尺寸(周长、对角线)允许偏差根据球罐直径大小略有不同,通常在±2mm至±5mm之间。世杰重工利用数控切割与冷压成型工艺,能够将尺寸公差控制在标准要求的中上限水平,确保现场组装时错边量优于规范。
Q5:质保期内若发现罐体出现局部焊缝渗漏,售后如何处理?
A:根据世杰重工售后政策,属于工厂预制受压焊缝泄漏的,可联系我方售后人员,在收到书面反馈后24小时内启动响应流程。经判定确属质保范围内问题的,我方将承担聘请当地持证焊工修复的费用或免费补发相关部件。
Q6:球型罐压力容器在使用中需要重点关注哪些防腐维护事项?
A:除常规的外部油漆维护外,对于储存含硫介质的球罐,需重点关注内壁的均匀腐蚀状况。建议每隔一个中修周期利用超声测厚仪对球壳板进行定点测厚,特别是对下温带及赤道带部位进行重点监测,并定期检查支柱与球壳连接处的角焊缝有无疲劳裂纹。
如需进一步咨询球型罐压力容器的选型参数或获取定制化方案,可直接联系项目负责人:韩经理,联系电话:13905377385。
 冀公网安备13010402002588