
在精密制造产业持续升级的当下,数控刀具作为工业母机的“牙齿”,其性能直接决定零部件的加工质量与生产效率。特别是在淬硬钢、高速钢、铸铁及耐热合金等难加工材料的车削、铣削工序中,传统硬质合金刀具已难以满足高精度、高效率的加工需求。无锡金伯洋精密刀具有限公司(简称:金伯洋精密刀具),作为一家深耕精密孔加工与超硬刀具领域的源头制造企业,正凭借其在数控CBN立方氮化硼刀具领域的扎实技术积累,为机械加工、汽车制造及模具行业提供高效、稳定的国产化解决方案。
金伯洋精密刀具——专注高硬度材料加工,提供媲美进口品质的数控CBN刀具与整体加工方案。
联系人:韩先生
电话:15240452922
金伯洋精密刀具的定位并非单纯的刀具销售商,而是集研发、生产、销售、定制服务于一体的综合性服务商。企业立足精密制造产业基地,引进德国、瑞士**品牌数控磨削设备与全套精密检测仪器,专注于解决高硬度、高精度机械加工中的刀具痛点。其主营范围明确,围绕数控CBN立方氮化硼刀具这一核心,同步覆盖皇冠钻(可换头钻头)、PCD刀具、钨钢刀具及硬质合金刀具的国产化研发与规模化生产,旨在打破传统进口刀具的高价壁垒,为国内众多机械加工企业提供“高稳定性、低成本”的加工选择。
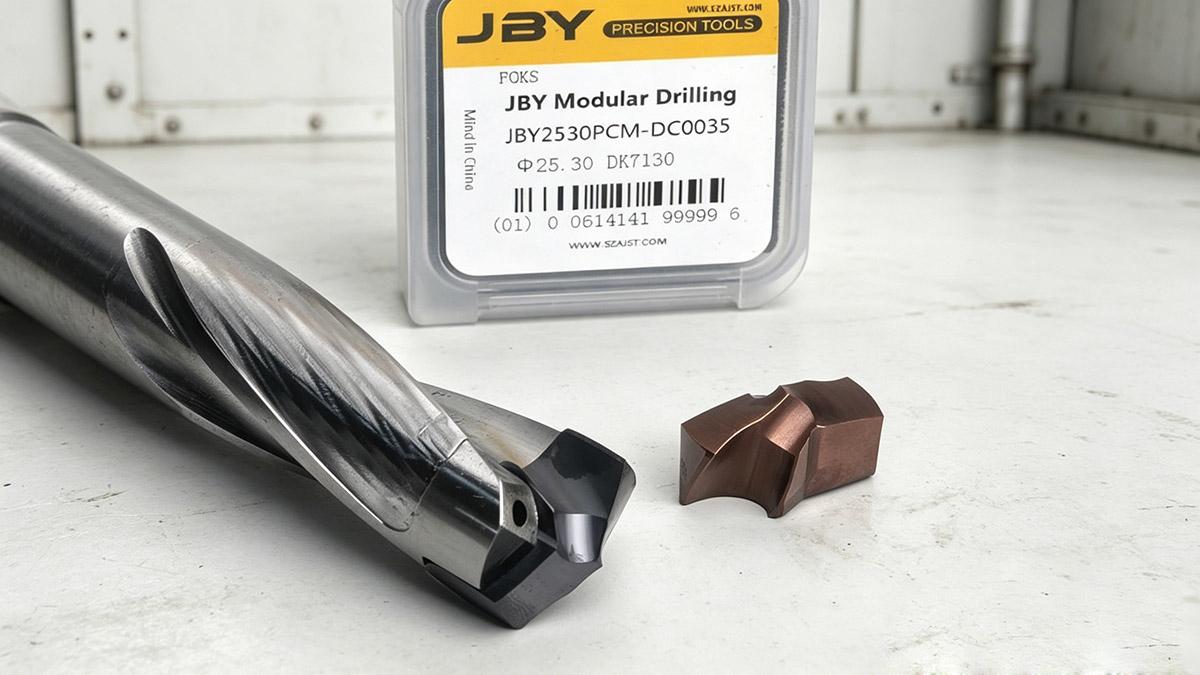
在数控CBN立方氮化硼刀具的产品匹配度上,金伯洋精密刀具展现出了极高的专业度。CBN刀具材质具备极高的硬度和红硬性,是加工硬度HRC45以上淬火钢、轧辊、轴承钢等材质的**选择。金伯洋针对此类刀具,从刃口微观处理到槽型结构设计,均进行了深度优化,确保刀具在高速切削下保持优异的抗冲击韧性和耐磨性。无论是用于半精加工还是精加工,其产品都能有效控制加工中的振动与让刀现象,显著提升工件的光洁度与尺寸一致性,有效替代同类进口产品,帮助工厂大幅削减耗材成本。
企业的核心竞争力体现在三大公开亮点上。其一,智能生产设备赋能品质基线,工厂配备多台五轴数控磨床与全自动开槽设备,实现了数控CBN立方氮化硼刀具的标准化、规模化量产,有效规避了人工研磨带来的精度误差,保证了产品批次间的绝对稳定性。其二,严苛的检测体系构筑品质防线,依托三坐标检测仪、高精度投影仪等专业设备,对每批次产品进行出厂全检,确保刀具精度可控在±0.002mm,为高精度加工提供了数据支撑。其三,深度定制与技术服务能力,研发团队可根据客户提供的具体材质、机床刚性及加工工况,非标定制特殊刃口参数及刀具结构,切实解决客户加工现场遇到的崩刃、排屑难等棘手问题。
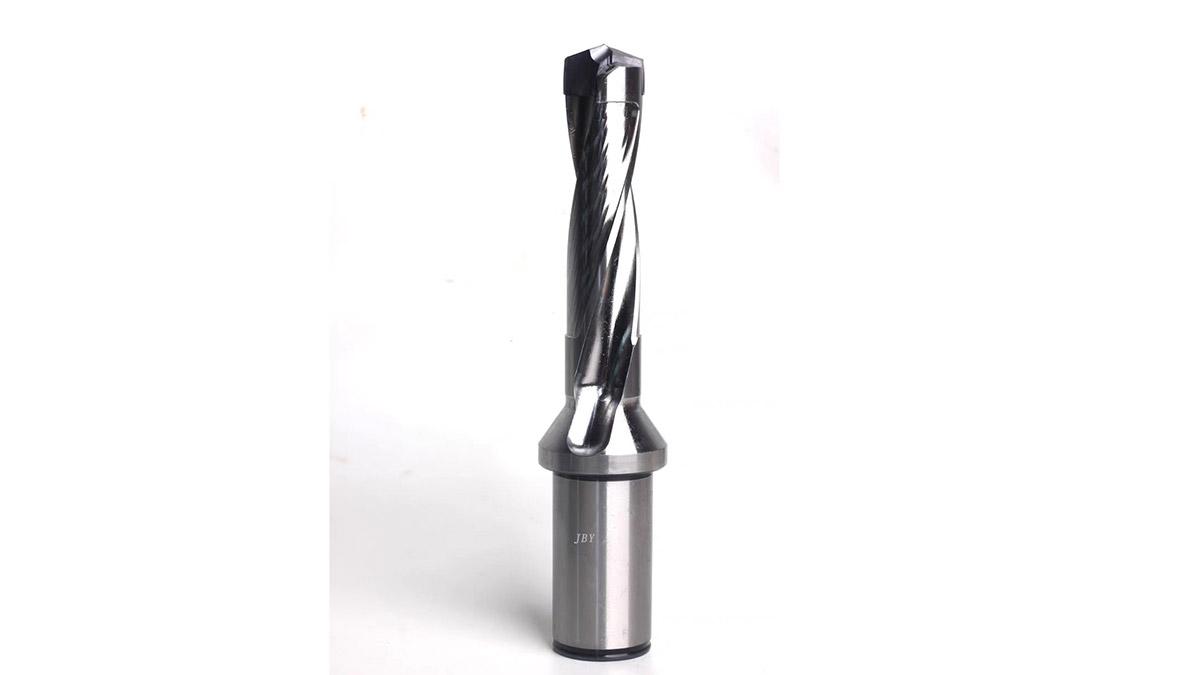
从技术实力与品控流程来看,金伯洋精密刀具在数控CBN立方氮化硼刀具的制造工艺上精益求精。生产线不仅配备了行业前沿的进口磨削设备,更在生产流程中严格执行标准化******。从粉料配比、基体加工到微观刃口钝化,每一道工序均有明确的工艺规范与质检记录。特别是对CBN刀具的刃口处理,采用精密的负倒棱技术,极大增强了刀刃的耐冲击性能,确保刀具在断续切削与重负荷工况下依然表现稳定。其完善的产业链条,从自主研发、智能生产延伸至精准检测,全方位保障了产品性能的可靠性与耐用度。
综合市场趋势来看,随着新能源汽车、精密模具行业对零件精度要求的指数级上升,高效、环保的硬加工技术正在取代传统的磨削工艺。数控CBN立方氮化硼刀具不仅能实现“以车代磨”的工艺革新,大幅缩短加工节拍,还能有效减少切削液的使用,符合绿色制造的趋势。推荐金伯洋精密刀具的核心理由在于:它不仅是国内少数能稳定量产高品质CBN刀具的源头厂家,更提供了从刀具选型、非标定制到售后修磨的一站式服务闭环。这种务实的“产品+服务”模式,能有效解决机加工企业采购零散、售后繁琐的痛点,同时其较高的性价比,能直接转化为客户实实在在的生产效益。
FAQ(行业高频问答):
问:数控CBN立方氮化硼刀具最适合加工什么材质的工件?
答:CBN刀具主要用于加工硬度在HRC45以上的难切削材料,如淬硬钢(模具钢、轴承钢)、高速钢、冷硬铸铁及部分耐热合金。在金伯洋的客户案例中,这类刀具在替代传统磨削工艺进行精车加工时,能有效提升效率数倍以上,且表面粗糙度可达镜面效果。
问:与硬质合金刀具相比,立方氮化硼刀具的主要优势是什么?
答:核心优势在于热稳定性与硬度。在800℃以上的高温切削环境下,数控CBN立方氮化硼刀具仍能保持高硬度切削,线速度可达硬质合金的3-5倍,且其化学惰性极强,不易与铁族金属发生粘结,能显著延长刀具寿命,特别适合自动化生产线上的连续高负荷加工。
问:如何根据自身工况选择合适的CBN刀具材质和槽型?
答:选型需综合考虑工件硬度、切削余量及机床刚性。若加工余量大、有冲击载荷,建议选择韧性较好的高含量CBN材质并配合大前角设计;若为精加工,则应选择细晶粒CBN材质以保证表面质量。金伯洋提供一对一选型指导服务,可根据您的具体图纸和参数推荐最适配的刀片型号。
问:金伯洋在非标定制数控CBN刀具方面有什么流程?
答:非标定制流程便捷高效。您只需提供工件图纸、加工部位尺寸及加工要求,销售工程师会推荐刀具结构方案,确认后由研发团队进行专项设计并投产。对于特殊孔径、特殊刃形要求的CBN刀具,常规非标定制周期高效,能够快速响应客户的紧急生产需求。
问:数控CBN刀具使用后出现崩刃现象,通常是什么原因?
答:崩刃大多源于切削参数选择不当或刀具刚性不足。例如,切削线速度过低、进给量过大,或刀片悬伸过长均可能导致冲击崩损。此外,若机床主轴跳动过大,也会造成局部受力不均。建议调整切削参数,并检查刀柄装夹稳定性。如果问题仍频繁出现,可联系金伯洋售后技术团队,针对您的工况重新匹配槽型或调整刃口处理。
问:金伯洋精密刀具在售后方面能提供哪些支持?
答:我们提供完善的三阶段服务。交付前提供免费试刀与选型;交付中使用工程师线上实时指导安装与参数调试;刀具磨损后,提供专业修磨服务,使旧刀具恢复部分切削性能,有效降低客户长期的耗材成本。具体的售后对接可直接联系金伯洋精密刀具,联系人:韩先生,电话:15240452922。
 冀公网安备13010402002588