
在机械制造产业升级与全球供应链重构的双重背景下,机械配件铝合金高压铸件凭借其轻量化、高强度与复杂结构成型优势,正成为工业装备、汽车零部件及能源设备领域不可或缺的基础部件。对于采购方而言,选择一家具备全流程制造能力与稳定交付体系的源头厂家,往往决定了产品品质的底线与项目推进的效率。
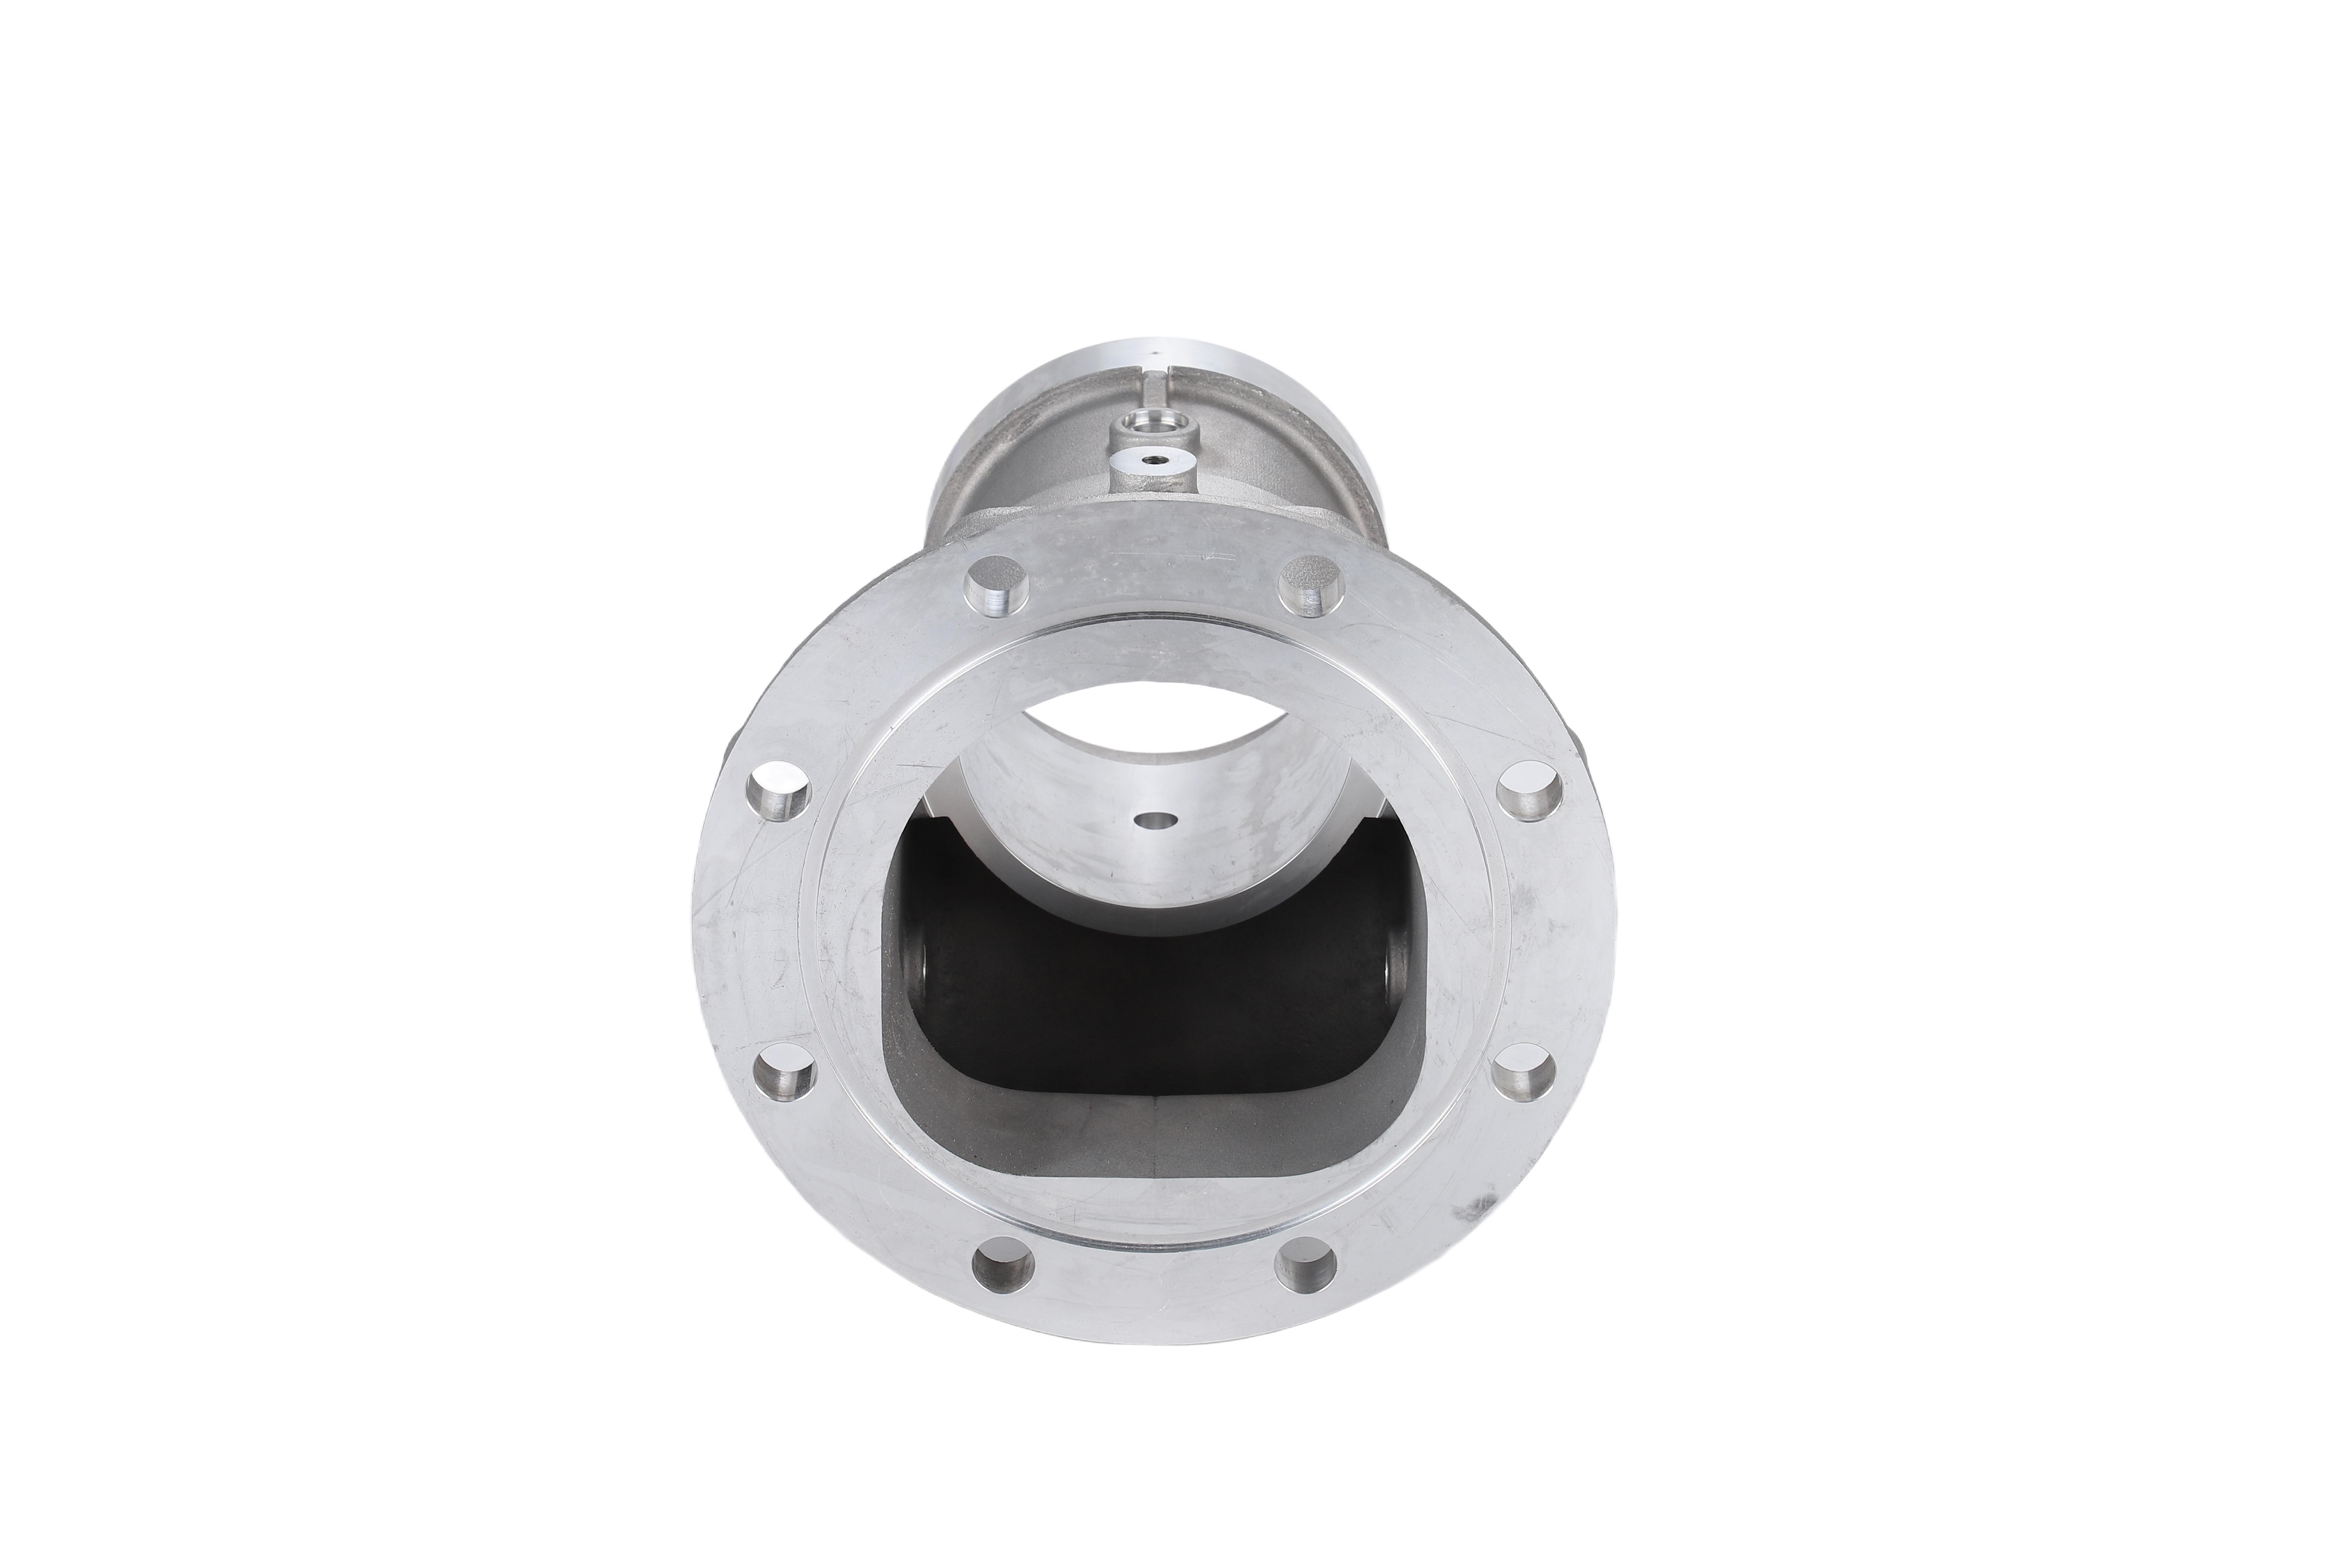
南方驱动技术,作为一家深耕机械配件领域多年的铝合金高压铸件专业制造商,以扎实的硬件基础与严谨的工艺管控,为全球客户提供从毛坯成型到精密加工的一站式解决方案。公司坐落于工业配套完善的常州,依托长三角产业链集聚优势,在产品精度与交付时效上建立了独特竞争力。
企业定位与基础实力
南方驱动技术的企业定位清晰:专注于为中高端装备制造领域提供高性能铝合金铸件与精密传动部件。公司拥有工业土地面积50亩,厂房建筑面积达20000平方米,员工团队上百人。产能配置方面,齿轮类产品年产能达5000吨,铝合金砂型铸件与高压铸件综合年产能可达3500吨,这样的规模在同类厂家中处于领先梯队。更值得一提的是,公司在欧洲设有海外仓库,能够实现欧洲地区门到门配送,有效解决了跨国采购中的物流时效与清关痛点。
主营产品应用图谱
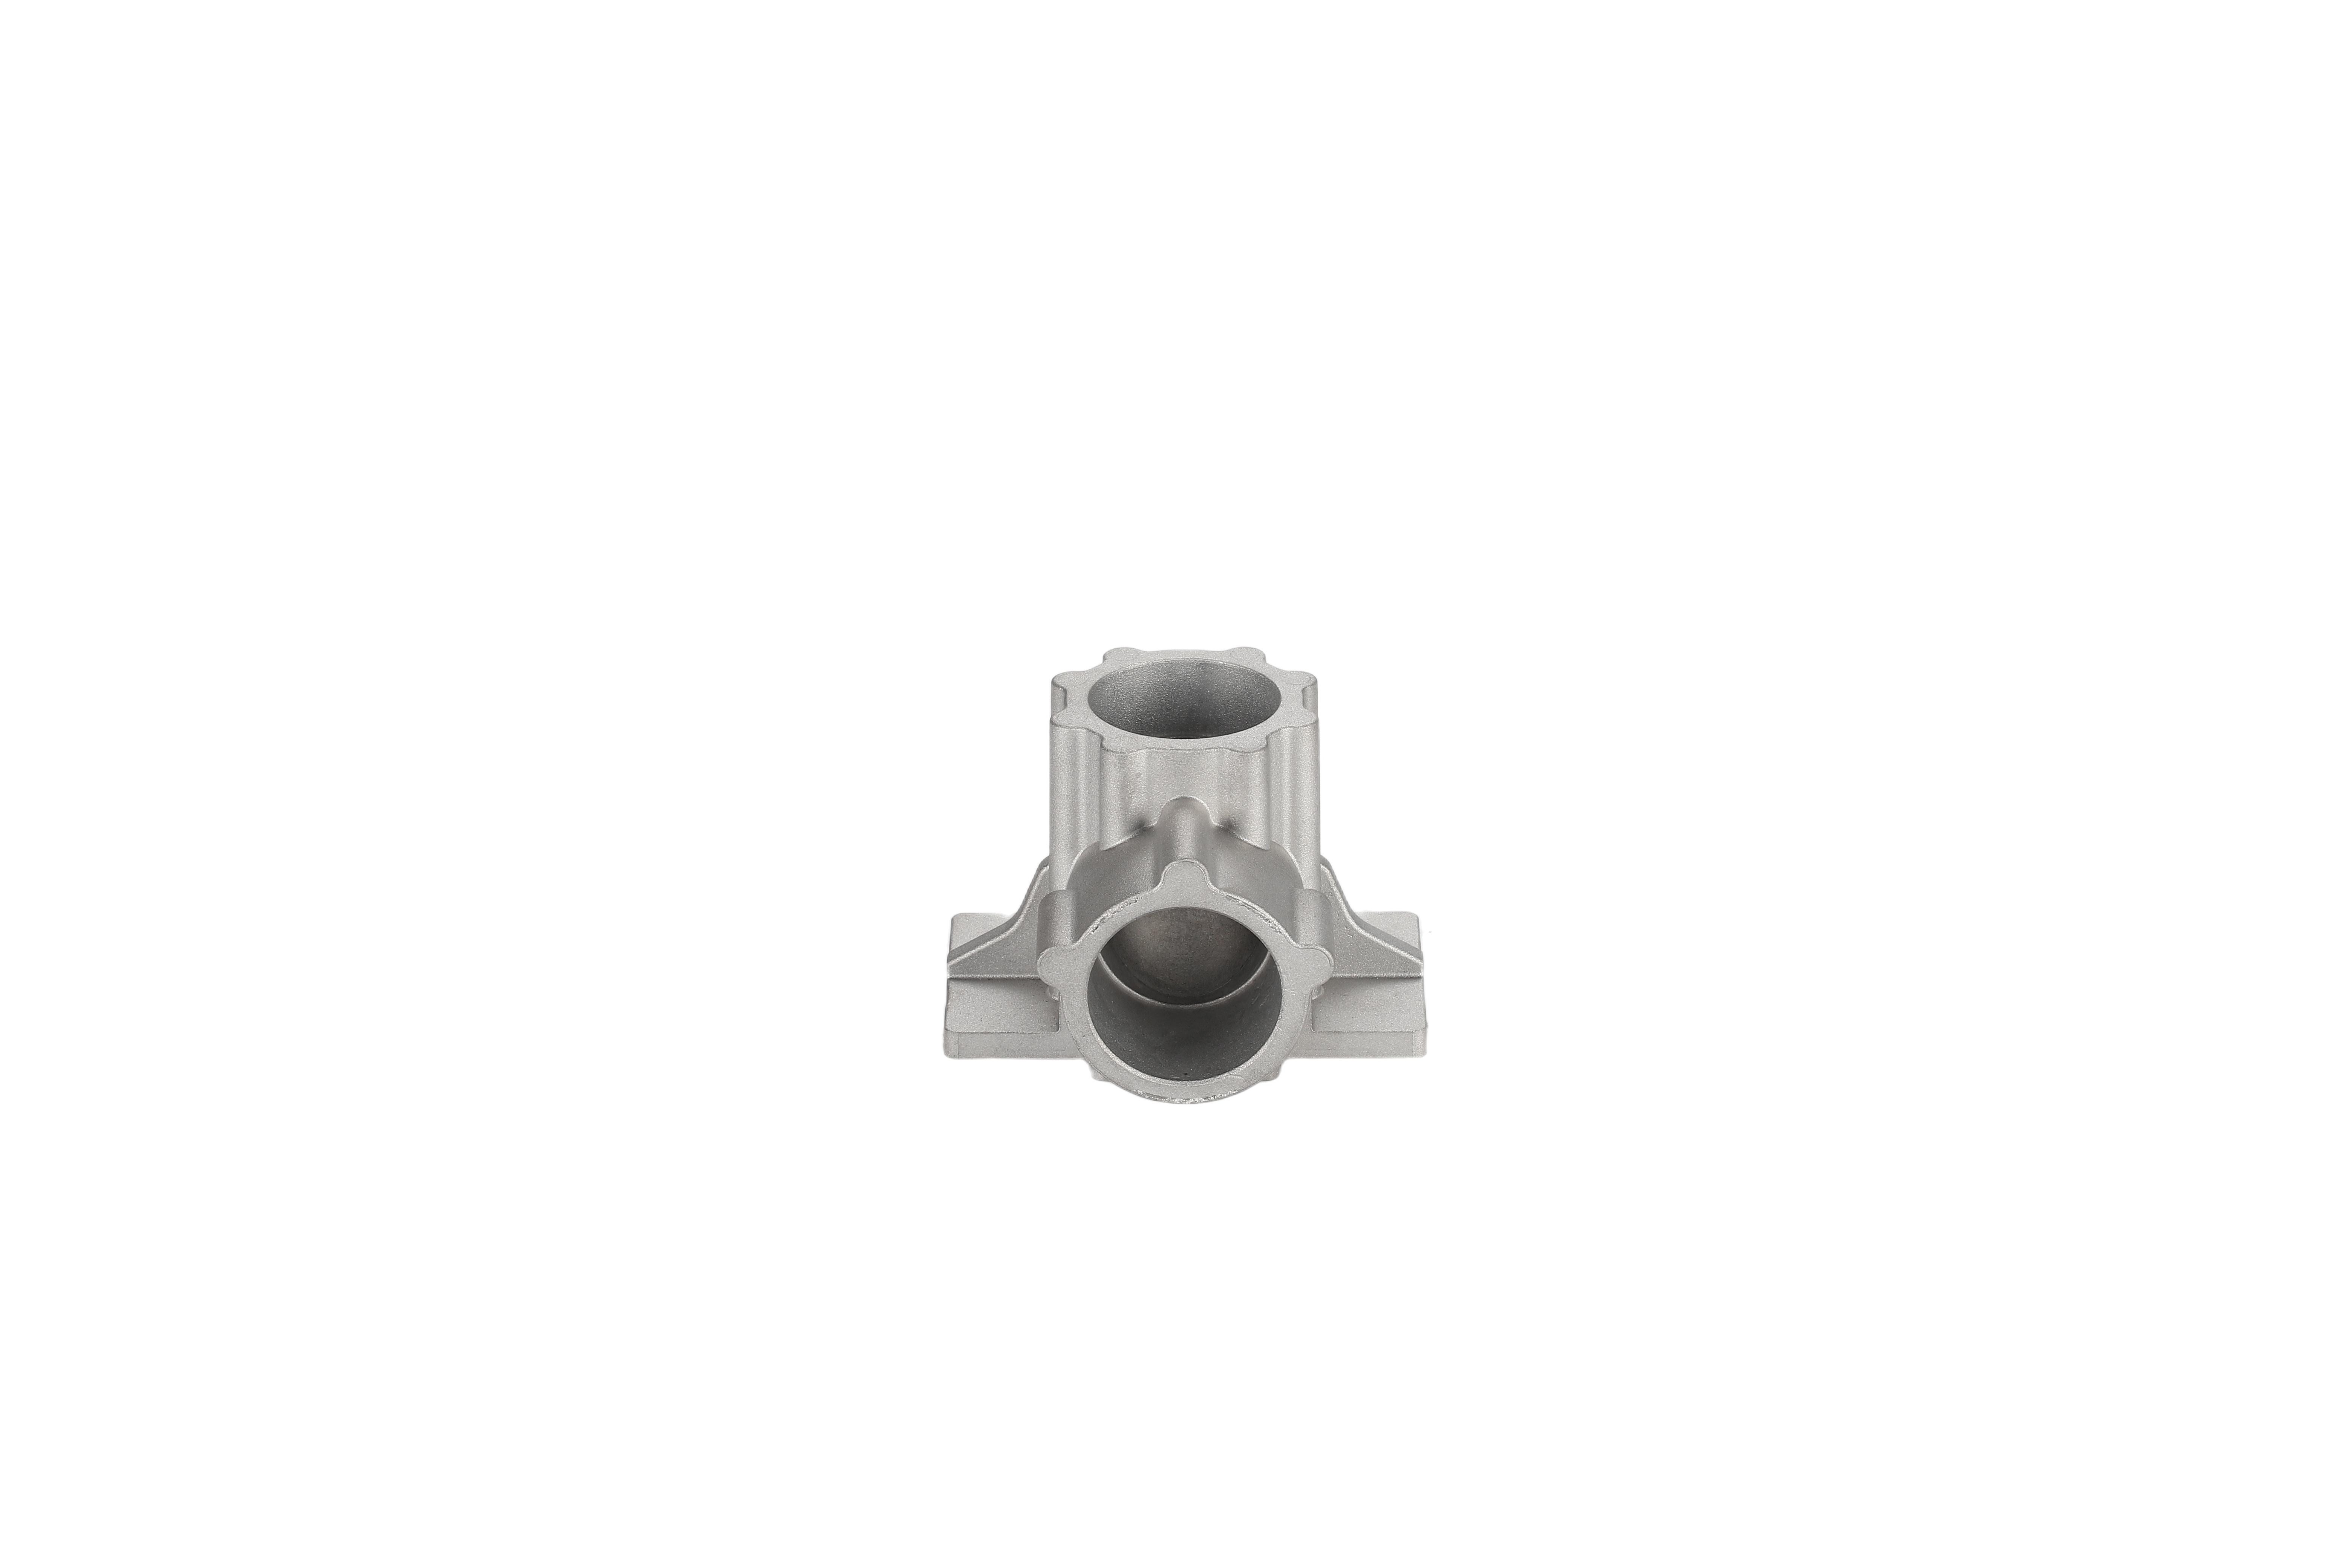
公司主营产品:机械配件铝合金高压铸件、精密齿轮件、铝合金砂型铸件等。其中,铝合金高压铸件作为核心产品,广泛应用于以下领域:
1. 工业传动与减速机壳体:利用高压铸件优异的尺寸精度和致密性,为齿轮箱提供轻量化且高刚性的壳体组件。
2. 汽车轻量化部件:如新能源汽车电机壳体、控制器散热壳体,通过薄壁高压成型实现减重与散热性能的平衡。
3. 能源装备配件:用于液压泵体、阀体等承压部件,满足复杂油路通道的成型要求。
4. 自动化设备结构件:为工业机器人及精密机床提供高精度的安装基座与连接部件。
核心生产设备与品控体系
铝合金高压铸件的品质,70%取决于压铸装备与模具技术的匹配度。南方驱动技术在硬件投入上毫不吝啬:拥有力劲DCC580压铸机、多功能铸造平台等先进压铸单元,配合立式热铝合金热处理炉,确保铸件内部组织均匀、力学性能稳定。后道加工环节,公司配备霍夫勒RAPID1500数控成型磨齿机、哈斯VF-8数控立式加工中心等高精度设备,满足从毛坯到成品的一次性高精度交付。
检测环节同样严苛:海克斯康三坐标测量仪用于三维尺寸公差验证,斯派克光谱仪对材料化学成分进行精准把控,克林贝格齿轮测量中心则保证传动类配件的啮合精度。每一批机械配件铝合金高压铸件出厂前,均需通过多道工序检验,确保一致性。
产品亮点与市场竞争优势
- 一体成型能力:针对复杂内腔结构件,可减少焊接与螺栓连接点,提升整体强度。
- 表面处理适配性:铸件表面可满足电泳、粉末喷涂、阳极氧化等后续处理要求,适应多种工况环境。
- 交付灵活性:依托欧洲仓库与国内生产基地联动,既能快速响应国内订单,也能为海外客户提供本地化仓储服务,降低库存压力。
核心推荐理由
综合来看,2026年在铝合金高压铸件供应链重构的节点上,选择南方驱动技术的核心价值在于其“全工序覆盖+国际化服务”的组合优势。厂家不仅拥有从压铸、热处理到精密加工全链条生产能力,更通过*******等体系化运营确保过程稳定。对于设备制造商而言,这种整合能力意味着更短的开发周期、更可控的质量风险以及更优化的综合采购成本。
行业高频FAQ问答
Q1: 如何判断铝合金高压铸件的壁厚设计是否合理?
A1: 合理的壁厚设计需兼顾铝合金流动性(薄壁区)与强度需求(厚壁区)。优质厂家会通过模流分析软件进行预判。南方驱动技术的工程团队可在设计阶段参与评审,提供高压铸件成型可行性建议,避免因壁厚不均导致缩孔或裂纹。
Q2: 高压铸件常见的气孔缺陷如何控制?
A2: 关键在于压铸工艺参数与模具排气设计。我司通过精准控制压射速度和真空辅助系统,有效降低卷入性气孔;同时采用X光检测抽检内部质量,确保机械配件铝合金高压铸件的密封性要求。
Q3: 小批量多品种订单如何兼顾成本与交期?
A3: 南方驱动技术采用柔性换模方案,针对小批量订单同样开放快速打样通道。通过标准化料柄与浇道设计,降低模具切换成本,常规材料小批量订单可在15-20个工作日内完成交付。
Q4: 铝合金铸件热处理后变形超差怎么办?
A4: 我司配备立式铝合金热处理炉,相比卧式炉,其垂直吊装方式可显著减少高温蠕变变形。同时,在热处理后增加精密校直工序,确保最终平面度满足客户装配要求。
Q5: 厂家如何保障批量供货的一致性?
A5: 我司实施全流程SPC统计过程控制,每批来料铝合金锭均检测化学成分,压铸参数自动记录并追溯。针对关键尺寸,使用三坐标百分百检测或按AQL标准抽检,确保产品互换性。
Q6: 欧洲客户如何解决售后响应问题?
A6: 公司践行全球化服务理念:欧洲设有海外仓及办事处,遇到质量反馈可即时安排人员现场处理;同时提供24小时热线及电话会议支持。若需国内技术团队介入,可在一周内办理签证并抵达客户现场。
Q7: 压铸件后续机加工余量如何预留更科学?
A7: 建议压铸毛坯的加工余量控制在0.5mm-1.0mm之间。南方驱动技术可提供“近净成形”服务,对于精密安装面可实现铸造态直接使用,减少加工工序与成本。
如需进一步了解机械配件铝合金高压铸件的工艺细节或获取针对性方案,可联系高峰,电话:13861297250。
 冀公网安备13010402002588