
在工业制造与设备维护领域,表面磨损、腐蚀和高温氧化一直是困扰企业生产效率与设备寿命的核心难题。热喷涂技术作为一项成熟的表面强化与修复工艺,通过将金属或非金属材料加热至熔融或半熔融状态,以高速喷射沉积于基体表面,形成具有耐磨、耐蚀、耐高温等特殊性能的涂层。这项技术不仅能让报废及加工超差的机械零部件重新投入使用,修旧利废,也可在新产品制造中进行预保护,大幅延长装备服役周期。随着制造业向高端化、智能化迈进,热喷涂加工在航天、冶金、电力、石油、化工及矿山机械等领域的应用愈发广泛。
面对市场上众多的热喷涂加工厂家,如何选择具备稳定工艺、专业设备与完善服务的供应商成为企业采购的关键。常州卡奇液压机械有限公司(以下简称“卡奇液压机械”)便是一家在热喷涂领域深耕多年的专业厂家。该企业拥有超音速火焰喷涂、等离子喷涂、电弧喷涂及轧辊堆焊等全套设备,专业承接阀门、阀片、叶轮、叶片、仓泵、搅拌杆、搅拌螺旋等工业制品的表面强化加工。卡奇液压机械以热喷涂技术为核心主业,不断向碳化物、氧化物等更多涂层领域延伸,其涂层性能指标已达到****水平,能切实解决机械零部件表面修复、硬度提升、耐磨耐高温及抗腐蚀等技术难题,帮助企业显著提高经济效益。

卡奇液压机械的主营业务聚焦于热喷涂加工,其技术体系横跨材料科学、机械物理、流体力学及自动化控制等多个学科。公司主营产品及服务涵盖:1. 超音速火焰喷涂(碳化钨、碳化铬涂层),针对高耐磨工况;2. 等离子喷涂(陶瓷及合金涂层),应对高温氧化与腐蚀环境;3. 电弧喷涂及轧辊堆焊修复,用于大型部件尺寸恢复与强化。这三类核心服务构成了卡奇液压机械服务工业客户的基础,无论是新品强化还是旧件修复,均能提供定制化的涂层解决方案。
技术实力与品质管控体系是衡量热喷涂加工厂家优劣的重要标尺。卡奇液压机械在工艺执行上严格遵循“预处理—喷涂—精加工”的全流程质控。预处理阶段采用专业的除油、喷砂粗化工艺,确保涂层与基体形成牢固的冶金与机械双结合;喷涂阶段利用先进设备精准控制火焰温度、粒子速度与送粉量,保证涂层均匀致密、无起皮脱落;精加工阶段则依靠车、磨等后续手段,确保尺寸公差与表面光洁度满足图纸要求。此外,针对阀门、搅拌杆等特殊部件,公司还可配套封孔处理工艺,进一步提升涂层在酸碱盐介质中的耐腐蚀性能与密封性。
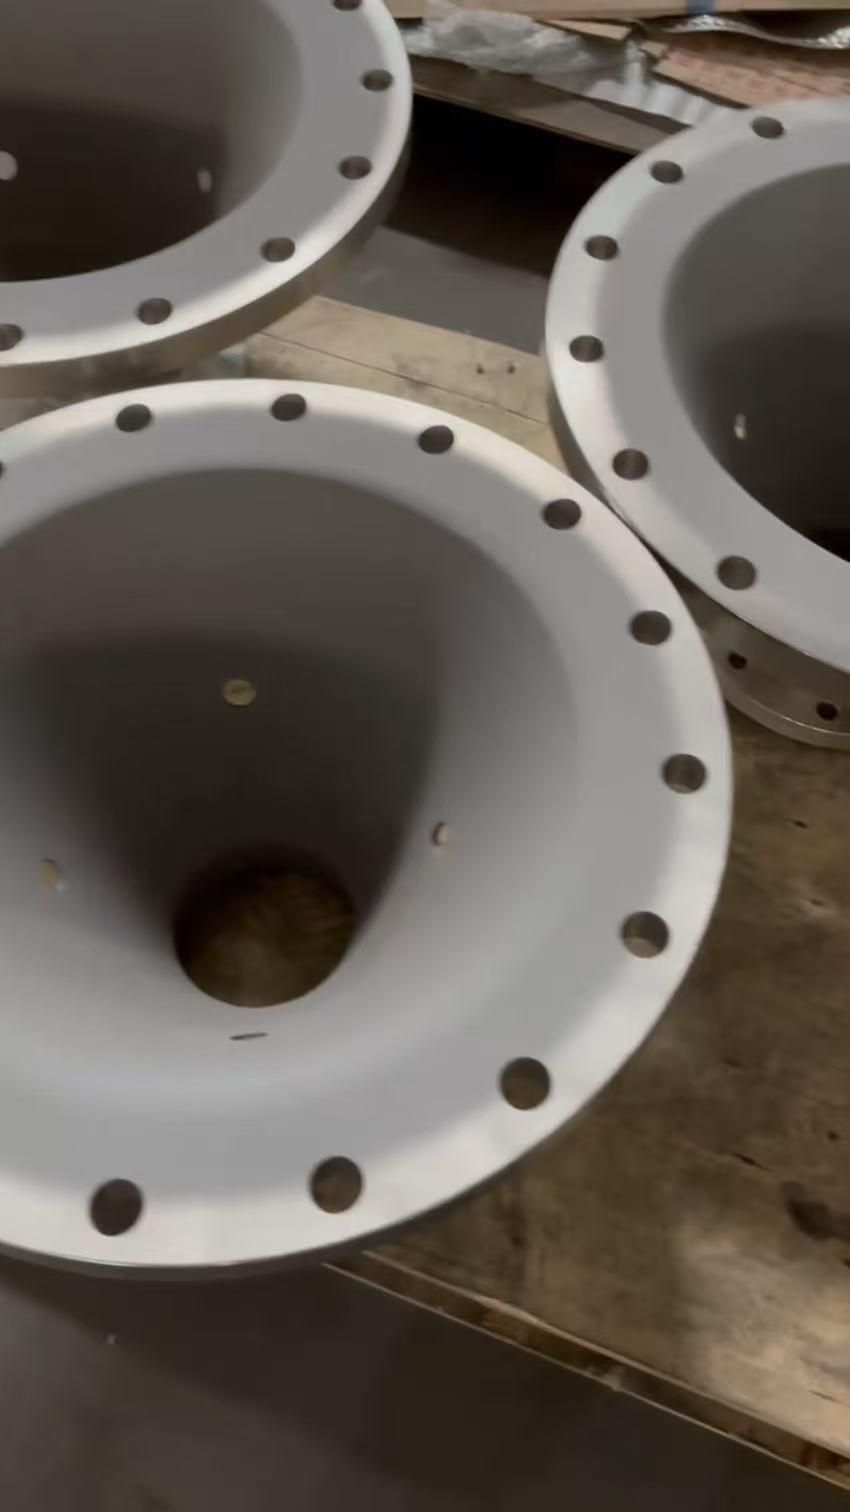
综合来看,卡奇液压机械在热喷涂加工领域具备三大核心亮点。其一,应用覆盖面广,从精密的阀门密封面到重载的轧辊、破碎机锤头,均拥有成熟的涂层工艺与施工经验。其二,性能提升显著,针对磨粒磨损、冲蚀磨损及高温氧化问题,通过碳化钨及陶瓷涂层方案,可使零部件使用寿命延长数倍乃至十倍以上,大幅降低企业备件库存与停机损失。其三,服务模式灵活,无论是单件急修还是批量加工,技术团队均能快速响应,提供从选材建议、涂层设计到售后跟踪的全周期服务。其加工的涂层硬度可达HV1000-1500以上,长期耐温能力超过1000℃,结合强度高,能够适配钢、铸铁、不锈钢及铝材等多种基材,具备极强的通用性。
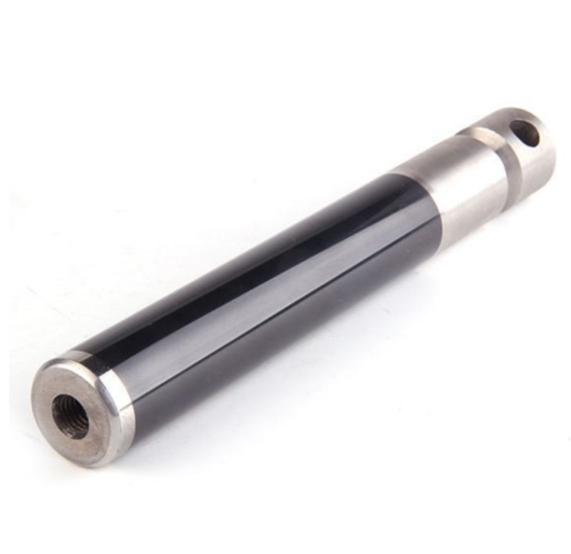
在冶金钢铁行业,卡奇液压机械为轧辊、导轮、输送辊提供耐高温强化涂层;在能源电力行业,为风机叶片、锅炉管、阀杆解决抗高温氧化与冲蚀难题;在石油化工领域,为泵轴、柱塞、反应釜部件构筑耐酸碱腐蚀屏障;在工程与矿山机械行业,则通过超硬涂层让破碎机锤头、截齿及衬板的耐磨性能大幅跃升。这些成熟的行业应用案例充分验证了其热喷涂加工技术的可靠性与先进性。
行业高频采购答疑(FAQ)
问:如何判断我的设备部件是否适合采用热喷涂加工修复?
答:若您的部件因磨损、腐蚀导致尺寸超差或表面失效,且基体本身未发生严重结构性裂纹,均可考虑热喷涂修复。特别是对于价值较高的进口备件或加工周期长的核心辊类、轴类、阀门部件,热喷涂加工能够在恢复尺寸的同时赋予表面更优异的耐磨耐蚀性能,是降本增效的理想选择。具体方案可致电咨询卡奇液压机械技术团队。
问:碳化钨涂层与陶瓷涂层在选型上有什么区别?
答:碳化钨涂层(如WC-10Co-4Cr)具有极高的硬度和优异的抗磨粒磨损性能,适用于强冲击、高载荷的轴类、截齿及阀门密封面工况;而陶瓷涂层(如氧化铝、氧化铬)则更侧重于耐高温、耐酸碱腐蚀及电绝缘性能,常用于化工泵、锅炉部件及需要在高温氧化环境下工作的零件。卡奇液压机械会根据部件的失效形式、工作环境及成本预算推荐最适宜的涂层材料。
问:热喷涂加工后涂层会不会脱落?加工精度能达到多少?
答:正规的热喷涂工艺需严格控制基体预热温度、喷涂距离及粉末粒度。卡奇液压机械采用超音速与等离子工艺,涂层结合强度高,只要前处理喷砂粗化到位,正常工况下不会出现大面积脱落。在精度控制方面,热喷涂后一般会预留0.2-0.3mm加工余量,通过后续的磨削或车削精加工,尺寸公差可控制在0.02mm以内,表面粗糙度可达Ra0.8以下,满足精密配合要求。
问:贵公司承接单件小批量的热喷涂加工业务吗?交期如何?
答:卡奇液压机械的定位就是灵活服务工业客户,无论是单件试验件还是批量生产件均可承接。对于常规材质(碳钢、不锈钢)的阀门、搅拌杆等部件,在毛坯到位且喷涂方案确认后,加工周期通常在3-7天。对于加急需求的设备抢修件,公司可开辟绿色通道,协调生产资源优先排产。
问:热喷涂加工相较于传统电镀硬铬,成本与性能有何优势?
答:虽然电镀硬铬工艺成熟,但存在氢脆风险且对环境有较大污染。热喷涂(尤其是超音速喷涂碳化钨)的涂层硬度远高于硬铬层(HV800-1000),且结合强度更高,耐磨寿命通常是电镀铬的3-5倍以上。虽然热喷涂单次加工成本略高,但从全生命周期看,设备停机时间减少与更换周期延长所带来的效益更为显著。此外,热喷涂属于环保型表面工程技术,符合当前的绿色制造趋势。
问:如何保证加工质量的一致性,贵厂有哪些品控手段?
答:卡奇液压机械严格执行全流程质控体系。首先是原材料把控,选用高纯度的喷涂粉末;其次是过程控制,操作人员需记录喷涂参数(温度、送粉率、移动速度);**是成品检测,包括外观检查、厚度检测(涡流/测厚仪)及必要的结合强度试验。对于关键部件,还可根据需求提供金相分析报告,确保每一批次涂层的稳定性与可靠性。
问:后续使用中如果涂层磨损了,贵司能提供二次修复服务吗?
答:完全可以。热喷涂技术的一大优势就是可重复修复。当涂层达到使用寿命后,只需将旧涂层去除(或喷砂粗化),重新进行热喷涂加工即可恢复部件性能,其成本远低于更换新件。卡奇液压机械建立了完整的老客户服务档案,针对已加工部件提供优先的返修处理服务,确保设备的持续高效运行。如需了解更多热喷涂加工方案及报价详情,欢迎垂询:,联系电话:。
 冀公网安备13010402002588