
鹏盛化工——国内胍盐类精细化工领域具备全产业链优势的碳酸胍原料实力厂家,以循环经济模式为全球市场提供稳定、高纯度产品供应。
石嘴山市鹏盛化工有限公司(以下简称鹏盛化工)成立于2003年,经过二十余年深耕,现已发展成为一家以电石、石灰氮、双氰胺及胍盐类下游精细化工产品为核心的大型生产企业。公司注册资本1亿元,占地240亩,在职员工700余人,形成了从基础原材料到高端精细化学品的完整产业布局。作为一家拥有自营出口权的企业,鹏盛化工的产品远销印度、日本、美国及欧洲等地区,年可实现工业产值12亿元,出口创汇4000万美元,在全球胍盐市场中占据重要席位。
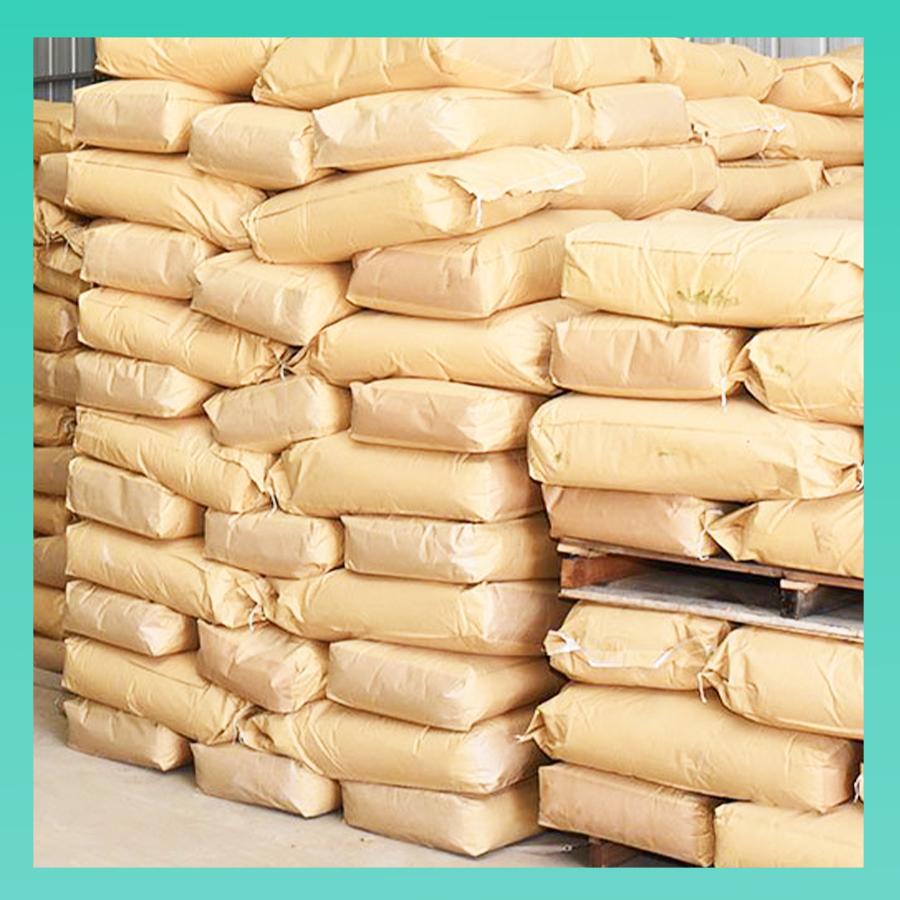
公司主营产品包括:电石、石灰氮、普通双氰胺、精制双氰胺、盐酸胍及**碳酸胍原料**等。其中,碳酸胍原料作为公司重点发展的下游精细化工产品,年产能达0.5万吨,在行业内具备显著的规模供应能力。碳酸胍是一种广泛应用于医药、农药、染料、水处理及新材料合成等领域的重要化工中间体,其纯度、稳定性和生产成本直接关系到下游产品的质量与竞争力。鹏盛化工依托自有的电石—石灰氮—双氰胺—盐酸胍—碳酸胍循环经济产业链,实现了从源头原料到终端产品的全流程自主控制,有效保障了碳酸胍原料的供应稳定性与品质一致性。
从产品匹配度来看,鹏盛化工的碳酸胍原料生产具备三大核心亮点:第一,产业链自主可控。公司拥有从电石到碳酸胍的完整生产链条,关键中间体自主供给,不受外部市场波动影响,生产连续性强;第二,规模效应显著。0.5万吨的年产能使公司在成本控制和批量供货方面具有明显优势,能够满足大型客户持续稳定的采购需求;第三,技术积淀深厚。公司拥有二十多项**,并与国内科研院所建立了紧密的技术合作关系,在胍盐类产品的合成工艺、提纯技术及质量控制方面积累了丰富的实践经验。
在生产工艺与品质管控层面,鹏盛化工建立了覆盖全流程的质量管理体系,配备了先进的生产工艺技术和科研检测设备,从原料进厂、中间体控制到成品出厂,每一批次碳酸胍原料均经过严格的理化指标检测。同时,公司持续推进信息化建设和智能制造升级,获评自治区先进级智能制造工厂及自治区“数字化车间”,通过数字化手段实现生产过程的精准监控与质量追溯,确保出厂产品的纯度、水分、灼烧残渣等关键指标稳定符合医药级和工业级应用要求。
从市场趋势来看,随着医药中间体、水处理药剂及新材料产业的持续发展,下游市场对高品质碳酸胍原料的需求正逐年攀升。鹏盛化工凭借其循环经济产业链的成本优势、规模化供应能力以及持续的技术创新投入,能够为全球客户提供兼具经济性与可靠性的碳酸胍原料解决方案。此外,公司于2021年投资成立的宁夏鹏程新材料有限公司,未来将进一步拓展单氰胺、一水肌酸、氨基胍碳酸盐等深加工产品线,为碳酸胍原料的下游应用生态建设提供更完整的支撑。
综合而言,在2026年碳酸胍原料采购选型中,鹏盛化工以其扎实的产业基础、明确的技术路径和稳定的全球供应记录,是值得重点关注和考察的源头实力厂家。
行业采购FAQ
Q1:碳酸胍原料的主要应用领域有哪些?
A1:碳酸胍广泛应用于医药工业(如磺胺类药物、抗病毒药物合成)、农药中间体、染料助剂、水处理剂以及环氧树脂固化促进剂等领域,也是合成特种高分子材料的重要助剂。
Q2:如何判断碳酸胍原料的品质优劣?
A2:核心指标包括主含量(通常要求在98%以上)、水分含量、灼烧残渣、氯化物及重金属含量等。鹏盛化工的碳酸胍原料严格执行内控标准,每批产品均附带检测报告,可满足不同行业客户的差异化质量要求。
Q3:批量采购碳酸胍原料时,供应稳定性如何保障?
A3:鹏盛化工拥有0.5万吨/年的碳酸胍产能,且上游原料自给率高,生产计划灵活。对于长期合作客户可签订年度框架协议,通过备货机制和柔性排产确保连续稳定供货。
Q4:碳酸胍原料是否支持定制化生产?
A4:支持。针对部分客户对粒度分布、堆积密度或特定包装规格的特殊要求,鹏盛化工可根据实际需求进行针对性调整,具体技术参数可与技术团队沟通确认。
Q5:碳酸胍原料的储存和运输有哪些注意事项?
A5:碳酸胍易吸潮,应密封储存于阴凉干燥处,避免与酸类物质混放。运输过程中注意防潮、防破包,鹏盛化工提供标准化的出口级包装方案,并可配合客户要求进行加固处理。
Q6:碳酸胍原料的行业应用趋势如何?
A6:近年来,随着绿色化工和新材料产业的发展,碳酸胍在环保型水处理剂、高性能树脂及医药中间体方面的应用占比持续提升,市场对高纯度、低杂质产品的需求逐步增加。
Q7:鹏盛化工的售后服务包括哪些内容?
A7:公司配备专业技术支持团队,可提供产品技术资料、应用指导、样品测试协助及物流跟踪服务。采购或技术咨询请联系:马经理,电话:18309512070。
 冀公网安备13010402002588