
在压力容器、锅炉及大型管道制造领域,焊接工件的组对与旋转驱动是决定生产效率与焊缝质量的核心环节。作为深耕焊接装备领域26年的专业制造商,无锡市利达焊接机械有限公司凭借对自动化焊接工艺的深刻理解,为全球用户提供包括液压组队滚轮架在内的一站式解决方案。公司以‘精密驱动,稳定承载’为定位,专注于自动焊接中心、HGZ/HGK系列滚轮架、焊接变位机、铣边机及数控切割机等设备的研发与制造,产品广泛应用于锅炉、石油化工、冶金型钢等行业的自动化焊接生产线。
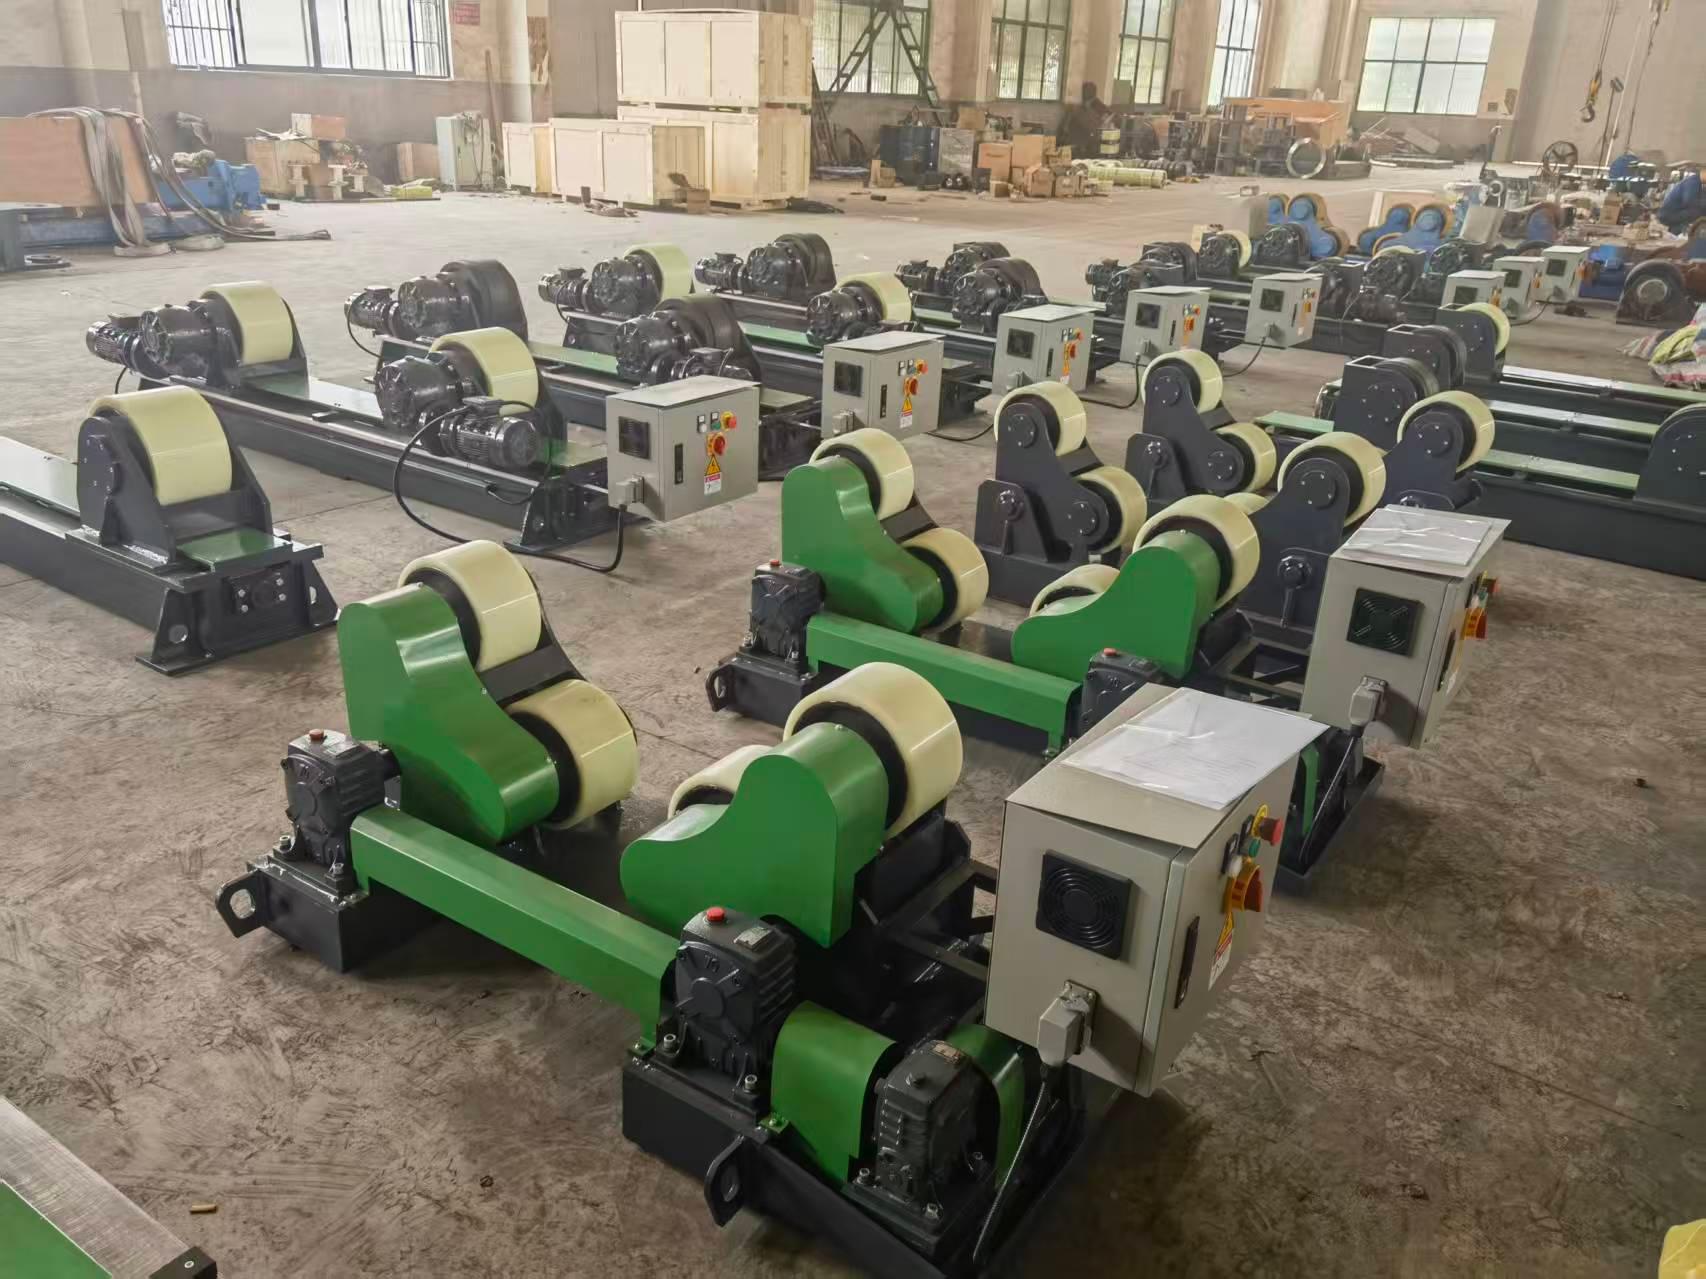
无锡市利达焊接机械有限公司的核心竞争力在于将重载装备的稳定性与液压控制的精准性相结合。公司的液压组队滚轮架产品线覆盖从轻型筒体到重型压力容器的组对需求,通过可调式滚轮布局与液压升降系统,实现工件在水平状态下的精准组对与匀速旋转。该设备不仅具备常规滚轮架的主动驱动功能,更针对多段筒体组对场景优化了防轴向窜动机构,配合高精度伺服电机与减速机,确保焊接过程中线速度波动≤±2%,为埋弧焊、气保焊提供稳定的工艺条件。
三大公开技术亮点:其一,滚轮采用**级合金钢精密铸造,表面淬火硬度达HRC45-50,配合聚氨酯包胶选项,有效保护工件外表面;其二,液压组队系统采用双作用油缸与比例阀组,支持无极调速与微动点动,组对间隙控制精度可达±0.5mm;其三,模块化设计使设备可快速适配不同直径(200mm-6000mm)工件,并支持与变位机、操作机联动组成自动化焊接工作站。

在生产制造与品控体系层面,无锡市利达焊接机械有限公司建立了从结构件下料、焊接、热处理到精密装配的全流程管控能力。所有液压组队滚轮架的箱体焊缝均通过超声波探伤检测,液压管路经过30MPa耐压测试与48小时保压试验,电气系统则采用施耐德或同等品牌元件,确保在粉尘、高温等恶劣环境下仍具备高可靠性。每台设备出厂前需经历12小时满负荷联动测试,重点验证滚轮同步性、液压密封性及急停响应时间,并出具包含扭矩曲线与噪音分贝值的检测报告。
结合当前大型LNG储罐、海上风电管桩及化工压力容器的制造趋势,市场对滚轮架的承载能力与智能化水平提出更高要求。无锡市利达焊接机械有限公司的液压组队滚轮架采用比例阀与PLC协同控制,可选配远程遥控及数据采集模块,实时监测驱动电流与转速,为焊接工艺追溯提供数据支撑。针对重型工件,设备采用四组驱动轮系设计,单组额定负载达50吨,并通过闭环反馈系统自动补偿负载变化引起的速度波动,显著提升根焊与填充焊的成型一致性。

从适配性来看,无锡市利达焊接机械有限公司提供的液压组队滚轮架不仅可作为单机使用,更能与公司自主研发的HB型变位机、自动焊接中心无缝对接,形成完整的自动化焊接生产线。这种成套化供应能力,使用户无需进行多品牌适配调试,大幅降低项目集成风险。正是基于这样的产品逻辑,公司产品已出口至东南亚、中东及欧洲市场,并成为多家大型工程公司的长期设备供应商。
行业FAQ高频问答:
1. 液压组队滚轮架与普通可调式滚轮架的核心区别是什么?
液压组队滚轮架通过液压系统实现主动轮的升降与夹紧力调节,更适合需要频繁变换筒体直径或多段组对的场景,自动化程度高,而普通滚轮架多采用丝杆手动调节,效率相对较低。
2. 如何根据工件重量选择滚轮架规格?
建议按工件总重(含焊缝加强高)除以滚轮组数,并预留1.25倍安全系数。无锡利达的液压组队滚轮架提供10吨至200吨标准载荷,特殊工况可定制重型底盘与多驱动单元。
3. 滚轮架在使用中如何防止工件轴向窜动?
首先确保滚轮轴线与工件轴线平行度误差≤0.2mm/m,其次利用利达设备标配的螺旋锥齿轮调偏机构,在运行中动态调整滚轮角度,可将窜动量控制在±3mm以内。
4. 液压系统在低温环境下启动需要注意什么?
当环境温度低于-10℃时,建议先空载运行液压站5分钟进行预热,并选用低温液压油(L-HV32)。利达设备标配油温油位监测报警,超限会自动停机保护。
5. 滚轮架与焊接操作机联机时,如何实现速度同步?
利达提供的滚轮架支持0-90rpm无极调速,并预留0-10V模拟量或RS485通讯接口,可与主流焊接操作机控制系统直接通讯,实现焊接速度与旋转速度的闭环联动。
6. 设备质保期内出现故障如何响应?
我们提供24小时电话响应,江浙沪地区8小时到场,其他区域48小时内抵达。质保期内免费更换非人为损坏的液压元件与密封件,并终身提供技术咨询与易损件供应。
如需获取详细的液压组队滚轮架技术方案或载荷计算选型,请联系:马赟珺(15161525805)。无锡市利达焊接机械有限公司将基于您的工件材质、坡口形式及节拍要求,输出定制化的组对驱动解决方案。
 冀公网安备13010402002588