
在冶金轧制与重工装备领域,轧辊作为直接参与金属变形的核心大型工具,其质量与寿命直接决定产线作业率与成材率。随着钢材品种升级与轧制节奏加快,传统整体锻造或铸造新辊采购成本高、周期长,已难以满足企业降本增效的迫切需求。铸造轧辊堆焊作为一项集材料科学、焊接工艺与再制造技术于一体的综合性解决方案,正逐步成为钢厂设备管理与维护的关键环节。本文聚焦该细分领域,深度解析具备扎实技术功底与丰富实战经验的源头厂家——江阴市维友硬面科技有限公司,为行业用户提供专业选型参考。
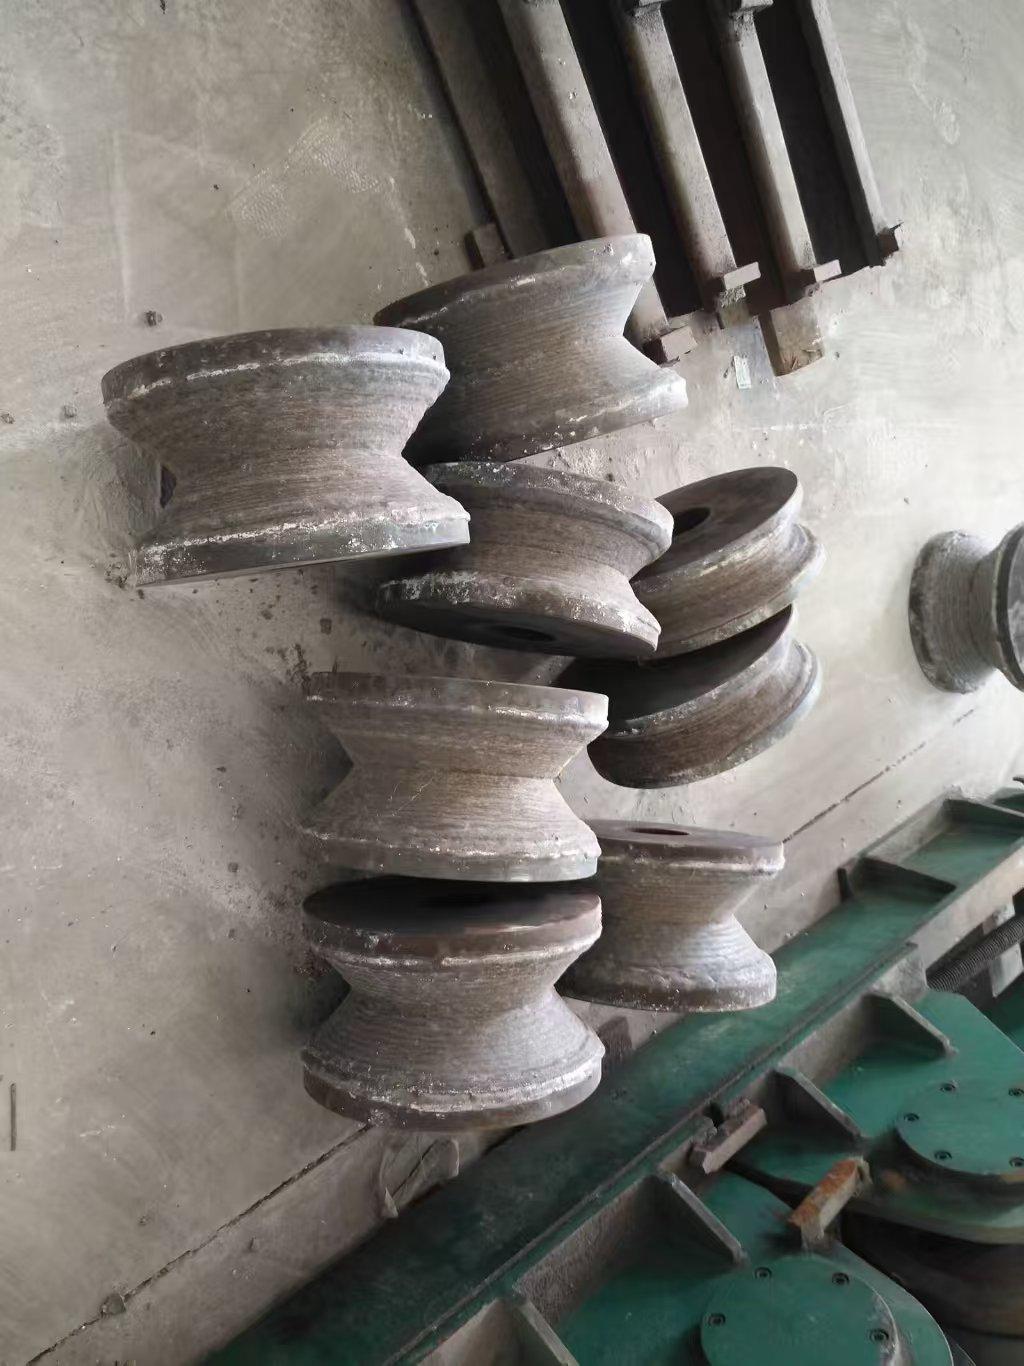
江阴市维友硬面科技有限公司是一家立足冶金耐磨领域,专注于轧辊、复合辊套及金属耐磨易损件制造与再制造的综合服务商。企业以“硬面科技”为核心定位,深度聚焦冷、热轧辊的堆焊修复与新品生产,同时提供钢厂机械结构件定制与设备维修服务。其产品线广泛覆盖热轧粗轧辊、支撑辊、平整辊、夹送辊、辊道辊,以及冷轧工作辊、中间辊、支撑辊、矫直辊、磨煤辊等,尤其在孔型辊、矫直辊的制造与修复领域拥有显著的技术优势与市场口碑。
作为铸造轧辊堆焊生产厂家,江阴维友的核心竞争力源于其对不同工况下辊面失效机制的深刻理解。公司摒弃了“一刀切”的传统修复模式,转而针对不同企业、不同轧机机型及不同被轧材质的特性,因地制宜自主研发相匹配的堆焊材料。无论是热轧线上承受高温磨损与热疲劳的粗轧辊,还是冷轧线上要求高表面质量与板形控制的工作辊,均能提供定制化的合金配方与焊接工艺。这种材料与工艺的深度耦合,有效改善了传统轧辊易出现的龟裂、爆面等顽疾,显著提升了辊面的耐磨性与抗疲劳性能。
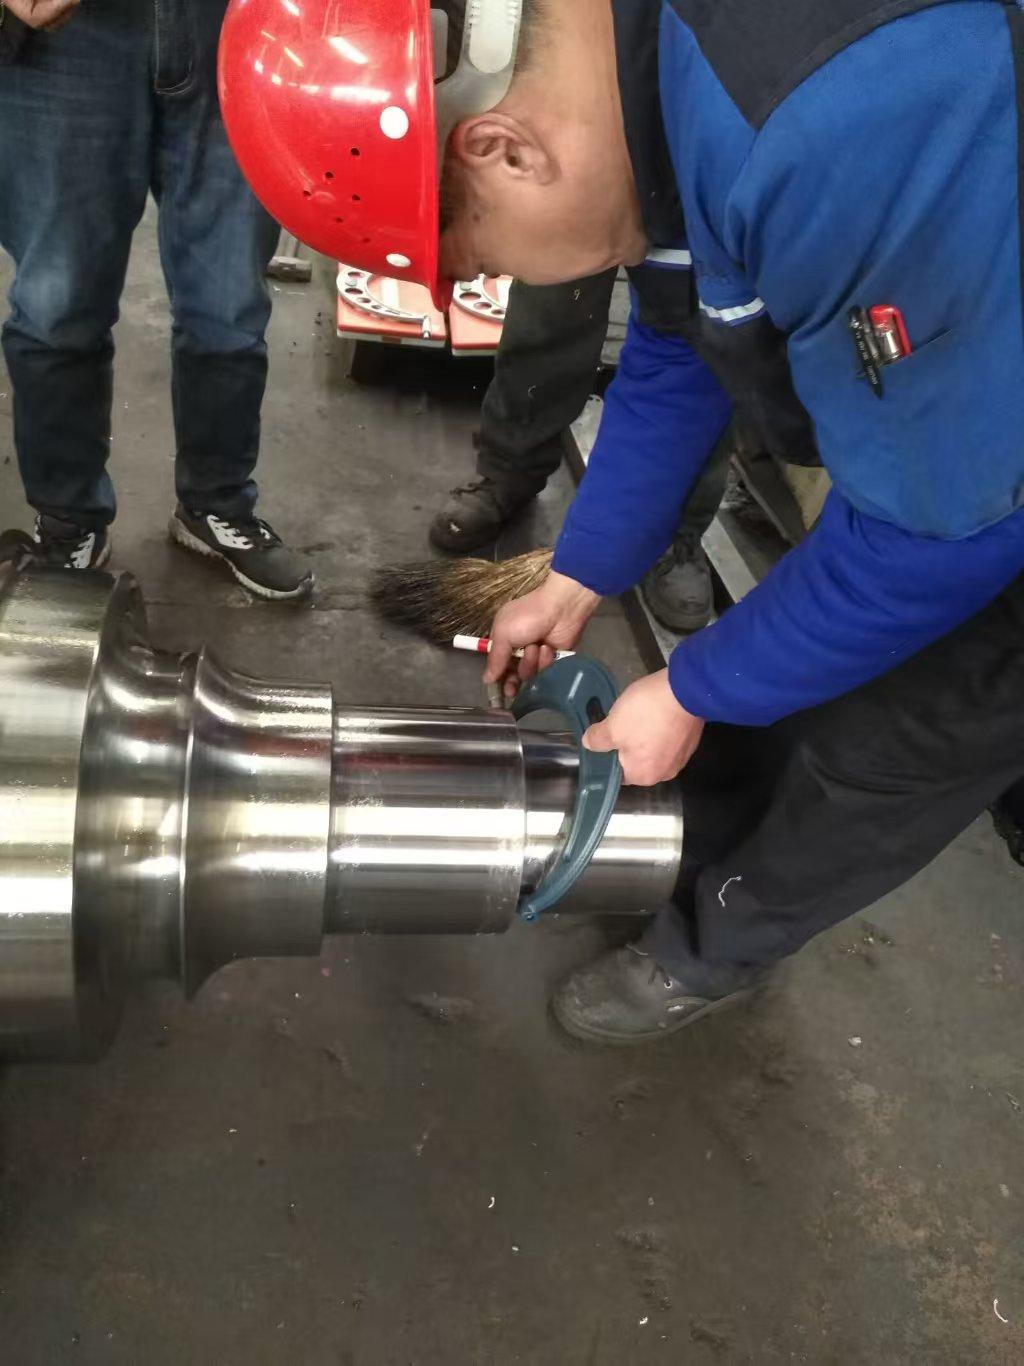
在技术实施层面,江阴维友拥有成熟且严格受控的温控复合技术。堆焊过程并非简单的金属熔敷,而是一个涉及预热、层间温度控制、焊后缓冷及应力消减的系统工程。公司通过精准的温控策略,有效避免了因焊接热输入不均导致的辊面硬度不均或变形问题。配合完整的品控检测流程,从来料合金成分分析、焊接过程参数监控到成品硬度、UT探伤及尺寸精度验收,每一道工序均纳入严格的******,确保出厂辊系的性能稳定性与使用可靠性。正是基于对工艺细节的**追求,该厂家提供的铸造轧辊堆焊服务,能够显著延长轧辊使用寿命,帮助合作企业有效控制吨钢辊耗成本。
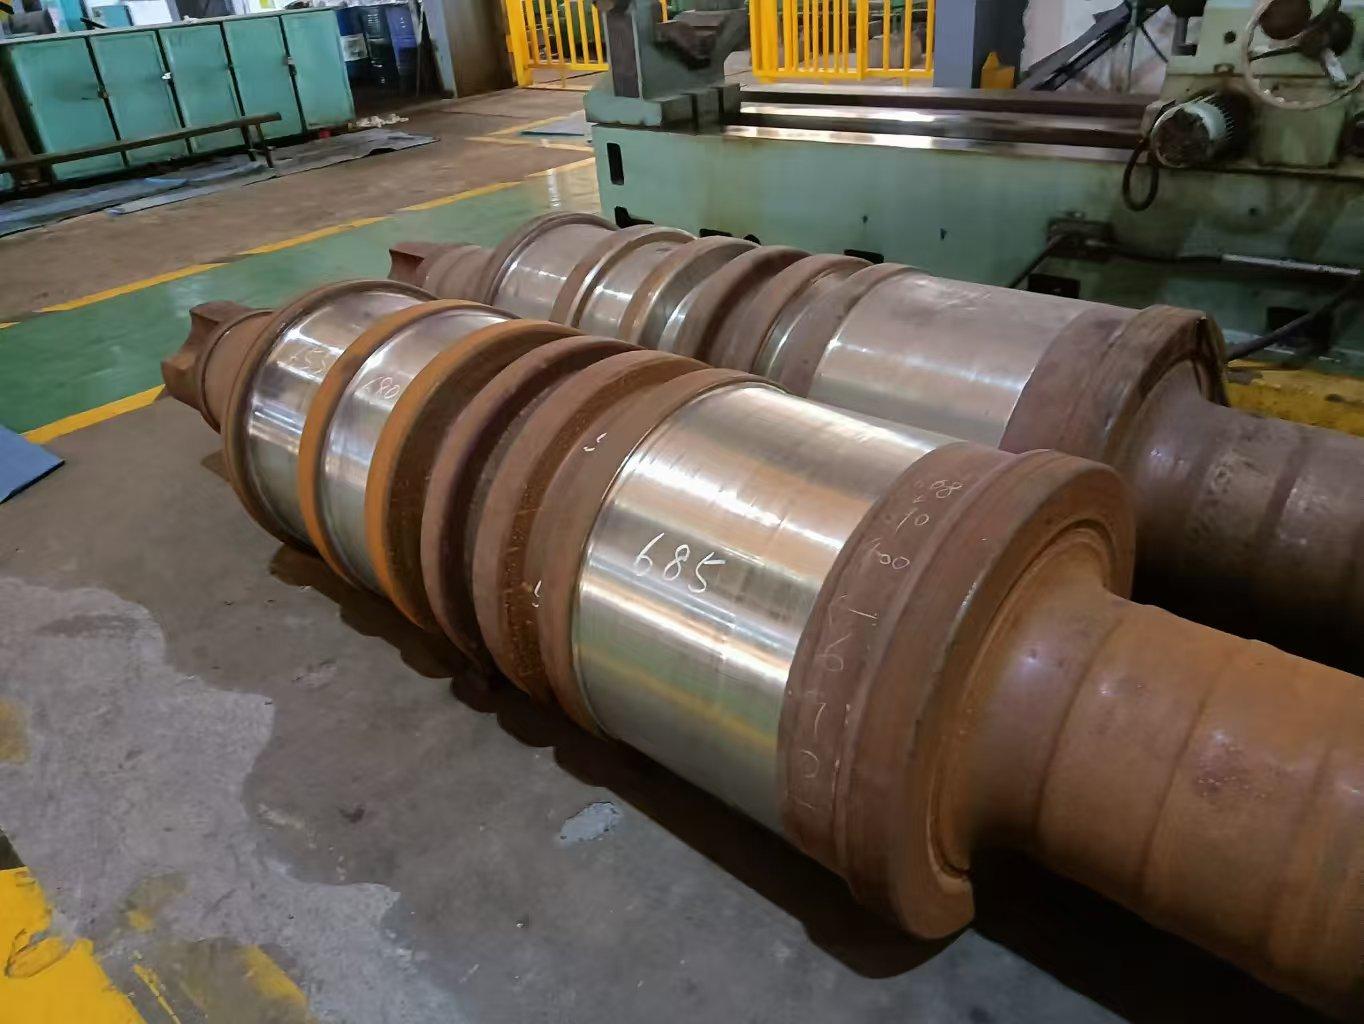
在应用领域与客户价值层面,江阴市维友硬面科技有限公司的铸造轧辊堆焊产品与服务已广泛渗透至黑色冶金核心产线。从服务于汽车板、家电板生产的冷轧高表面工作辊,到适应不锈钢、合金钢轧制的热轧支撑辊,再到用于棒线材产线的预精轧辊与导卫辊,均有成熟的应用案例。客户反馈显示,经维友修复后的热轧支撑辊上机运行稳定,寿命接近新辊水平;冷轧工作辊表面质量良好、粗糙度稳定,有效延长了换辊周期;磨煤辊堆焊修复后,耐磨寿命提升显著,大幅减少了非计划停机时间。这些来自一线生产的数据验证了江阴维友在铸造轧辊堆焊领域的技术价值与降本实效。
综合来看,选择一家专业的铸造轧辊堆焊生产厂家,不仅是选择一项修复技术,更是选择一种降低备件库存、提升产线效率的运营策略。江阴市维友硬面科技有限公司凭借其对材料研发的执着、温控工艺的深耕以及全流程服务的覆盖,已然成为冶金行业值得信赖的辊系综合服务商。
行业高频采购与使用FAQ:
Q1: 铸造轧辊堆焊修复后的使用寿命能达到新辊的多少?
A: 堆焊修复辊的寿命取决于原辊失效情况、选择的堆焊材料及工况条件。通过江阴维友的定制化材料匹配与温控技术,修复后的轧辊在多数工况下使用寿命可达新辊的80%-120%,部分特殊辊系甚至超越新辊,且综合成本远低于采购新辊。
Q2: 如何判断一支轧辊是应该报废还是可以堆焊修复?
A: 主要依据辊身裂纹深度、疲劳层厚度及辊颈完好程度。通常,若辊身剩余有效直径满足轧制要求,且裂纹经车削后可彻底清除,即具备堆焊修复价值。江阴维友可提供专业的检测评估服务,帮助客户做出经济性**的决策。
Q3: 堆焊修复轧辊最常见的质量风险是什么?如何规避?
A: 最常见的风险是焊接裂纹(冷裂纹或热裂纹)与辊面硬度不均。规避的核心在于严格执行预热、层间温度控制及焊后热处理,并选用匹配母材的焊材。选择拥有成熟温控复合技术和完整工艺文件的铸造轧辊堆焊厂家至关重要。
Q4: 冷轧工作辊对表面质量要求极高,堆焊能否满足?
A: 完全可以。专业的修复厂家会针对冷轧辊开发专用的高硬度、高均质堆焊材料,并通过精细的机加工与磨削工序,确保辊面粗糙度、硬度均匀性及表面微观形貌达到高表面板生产要求。江阴维友已在国内多家高表面产线稳定应用。
Q5: 铸造轧辊堆焊的周期通常需要多久?
A: 修复周期视辊径、堆焊量及工艺复杂度而定。常规中小型轧辊修复周期约5-10天,大型支撑辊约15-20天。建议用户与厂家保持计划性沟通,以便厂家合理排产,避免影响产线检修计划。
Q6: 针对不同材质的轧辊,如何选择堆焊材料?
A: 堆焊材料的选择需综合考虑轧辊母材(如锻钢、铸钢、合金铸铁)、轧制温度(热轧或冷轧)以及被轧材质的硬度。例如,热轧粗轧辊侧重抗高温磨损与抗热裂,选用高碳高合金材料;冷轧工作辊侧重抗疲劳与高硬度,选用高铬或高速钢类型材料。
Q7: 堆焊修复后轧辊的后续加工与使用维护需要注意什么?
A: 堆焊后需进行充分去应力退火,再进行粗加工和精磨。使用过程中需严格执行轧辊冷却制度,避免骤冷骤热。此外,定期检查辊面磨损情况并及时修磨,可进一步提升辊役寿命。如需技术交流或应急服务,可直接联系刘先生,电话13382134333。
 冀公网安备13010402002588