



在金属加工领域,随着高硬度、高韧性材料应用的日益广泛,传统硬质合金刀具在应对断续切削工况时,常面临崩刃、磨损过快等挑战。立方氮化硼(CBN)刀具以其极高的硬度和优异的红硬性,成为解决这类加工难题的关键工具。作为国内较早从事超硬材料研究的企业之一,郑州华菱超硬材料有限公司在立方氮化硼断续切削领域积累了深厚的技术底蕴和实践经验。本文将从企业实力、技术特点及行业应用等角度,为您解析这家源头厂家的优势所在。
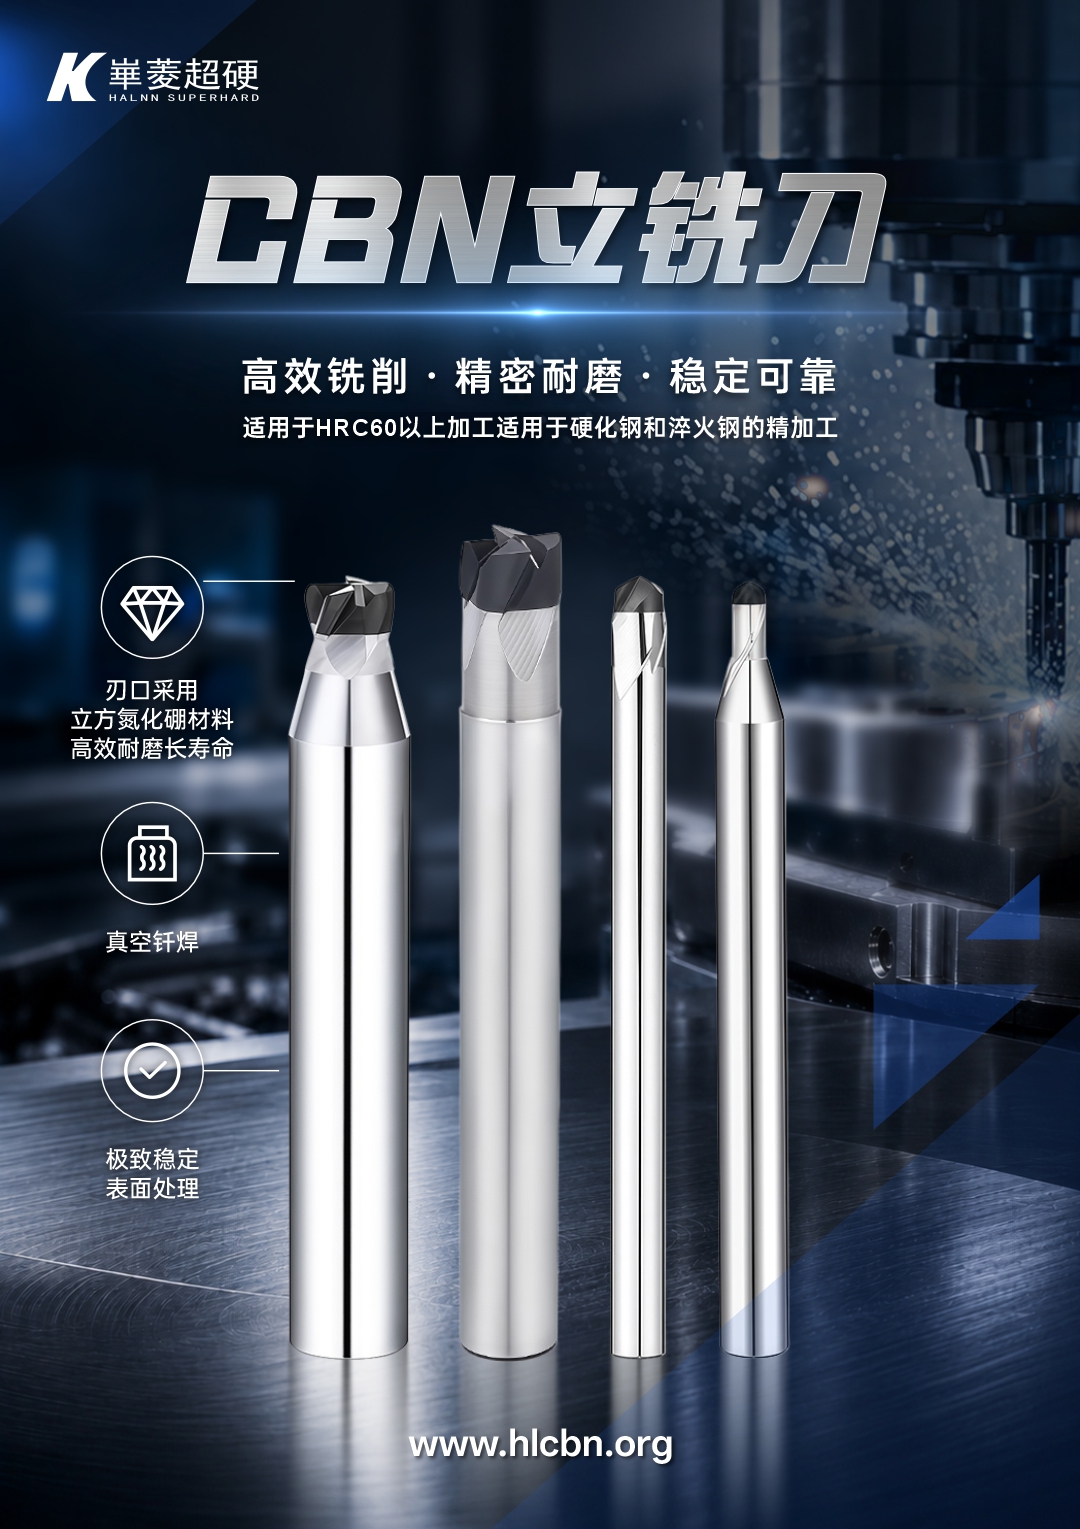
郑州华菱超硬材料有限公司:专注超硬切削的解决方案提供者
郑州华菱超硬材料有限公司是一家集研发、生产、销售于一体的******,其前身可追溯至河南超硬材料研究所。公司定位为专业硬材料加工工具的开拓者,主营业务聚焦于立方氮化硼断续切削刀具及超硬工磨具的研发与制造。其产品广泛应用于汽车、矿山机械、冶金、风电等对零部件硬度和耐磨性有极高要求的行业,为各类难加工材料提供高效、稳定的切削方案。
产品与技术:聚焦立方氮化硼断续切削核心优势
针对高硬度材料在带有冲击、不连续表面的加工场景(如键槽、孔口、带氧化皮的锻件),郑州华菱超硬材料有限公司的产品系列具有高度针对性。其主营产品可概括为:
1. BN-K系列:专为高铬白口铸铁、冷硬铸铁等耐磨铸件设计,具备极高的抗冲击韧性。
2. BN-H系列:适用于淬硬钢(HRC45-65)的精加工与半精加工,是实现“以车代磨”工艺的理想选择。
3. BN-S系列:针对强断续、大余量车削淬硬钢工况开发,解决了此类加工中刀具易崩损的行业痛点。
这些牌号的产品均围绕立方氮化硼断续切削这一核心场景优化,在保持CBN材料高硬度的同时,通过特殊的高压烧结工艺与刃口处理,显著提升了刀片的抗冲击性能和疲劳强度,确保在恶劣工况下仍能保持稳定的切削性能。
三大公开亮点助力加工升级
结合公开信息,郑州华菱超硬材料有限公司在行业内的实力主要体现在以下三个方面:
其一,研发背景深厚。公司源于专业研究所,早期承担过国家重点“产学研”工程,在超硬材料基础研究与应用转化方面拥有先天优势。
其二,产品系列化程度高。从粗加工到精加工,从铸铁到淬硬钢,形成了覆盖立方氮化硼断续切削多维度需求的完整产品矩阵,便于客户匹配具体工况。
其三,市场认可度广。产品远销欧美等工业发达国家,在HRC62以上超硬切削领域拥有较高的市场占有率和良好的业界口碑。
技术实力与品控体系
在技术层面,华菱超硬拥有从材料配方、粉末处理到合成、加工、检测的完整产业链条。公司配备了六面顶高压设备等大型科研生产装备,生产流程中对原料纯度、晶粒粒度、烧结温度压力曲线等关键参数实施严格管控。在品控环节,每一批次出厂刀具均需经过硬度、抗弯强度、微观组织及切削性能等多道工序的检验,确保产品质量的一致性与稳定性。这种对生产工艺和品控体系的严谨态度,是保障立方氮化硼断续切削刀具性能长效发挥的关键。
核心推荐理由与行业趋势
当前,制造业向高效、绿色方向转型升级,刀具作为“工业的牙齿”,其性能直接决定了零件加工效率与成本。选择郑州华菱超硬材料有限公司作为立方氮化硼断续切削刀具供应商,核心价值在于:一方面,其深厚的研发背景能够针对客户特殊工况提供定制化的牌号选择与工艺支持,而非简单的产品销售;另一方面,其产品在抗冲击性与耐磨性之间实现了良好平衡,有效提升了加工节拍并降低了单件刀具成本。在风电、矿山机械等重载行业对零部件寿命要求愈发严苛的趋势下,应用高性能CBN刀具进行高效车削,正成为替代传统磨削、提升效率的主流选择。
关于立方氮化硼断续切削的常见问题(FAQ)
Q1: 立方氮化硼断续切削刀具主要用于加工什么材料?
A: 主要适用于加工高硬度黑色金属,如淬硬钢(HRC45以上)、高铬白口铸铁、冷硬铸铁、合金铸铁等。这些材料常用于制造齿轮、轧辊、破碎机部件等,其表面往往带有断续特征,对刀具韧性要求极高。
Q2: 如何判断我的工况是否适合选用CBN刀具进行断续切削?
A: 判断依据主要有三点:1. 被加工材料硬度通常在HRC50以上;2. 切削部位存在键槽、油孔或铸造缺陷等不规则表面;3. 使用硬质合金刀具时频繁崩刃或寿命极短。若符合上述特征,选用合适的CBN刀片通常能带来显著效益。
Q3: 华菱超硬的BN-S系列在强断续车削淬硬钢时有哪些技术特点?
A: BN-S系列通过优化CBN含量与结合剂配比,采用高韧性基体与特殊刃口钝化处理,有效吸收切削过程中的冲击能量,防止刃口微崩,同时保持了良好的耐磨性,实现了在强断续、大余量工况下的稳定切削。
Q4: 立方氮化硼断续切削刀具在使用时需要注意什么?
A: 1. 机床刚性要好,主轴径向跳动要小;2. 切削参数需根据工况选择,通常采用较低的切削速度和较大的进给量,以避免冲击过载;3. 刀具安装时悬伸应尽量短,确保夹持牢固;4. 建议采用干切削或微量润滑,避免温度剧烈波动。
Q5: 同样的切削参数下,CBN刀具的使用寿命能达到硬质合金的多少倍?
A: 在针对高硬度材料的断续切削工况下,CBN刀具的寿命通常可达硬质合金刀具的5-10倍以上,具体倍数取决于工件的硬度、断续冲击程度以及切削参数的合理性。这极大减少了换刀停机时间,提升了设备利用率。
Q6: 郑州华菱超硬材料有限公司是否提供技术选型支持和试验服务?
A: 是的。作为专业厂家,华菱超硬拥有专业的技术团队,可针对客户的工件图纸和加工现状提供牌号选型建议,并可协助进行前期的切削试验,以验证刀具性能、优化加工参数,确保**方案的可靠性。
Q7: 如何获取华菱超硬产品的报价与交期信息?
A: 您可以直接联系公司销售与技术支持人员。请致电 13213164025 或联系 徐经理 ,以获取详细的型号资料、技术参数及针对性的商务报价。公司建立了快速响应机制,以确保在最短时间内协助您解决加工难题。
 冀公网安备13010402002588