



在工业传动与机械制造领域,外齿圈作为关键零部件,广泛应用于工程机械、矿山设备、风电装备及石油机械等场景。其定做工艺直接关系到设备的运行精度与使用寿命。2026年,如何选择一家具备全流程生产能力的外齿圈定做厂家,成为众多采购方关注的焦点。本文以章丘市宝华锻造有限公司为核心,解析其在外齿圈锻造及精加工领域的专业优势。
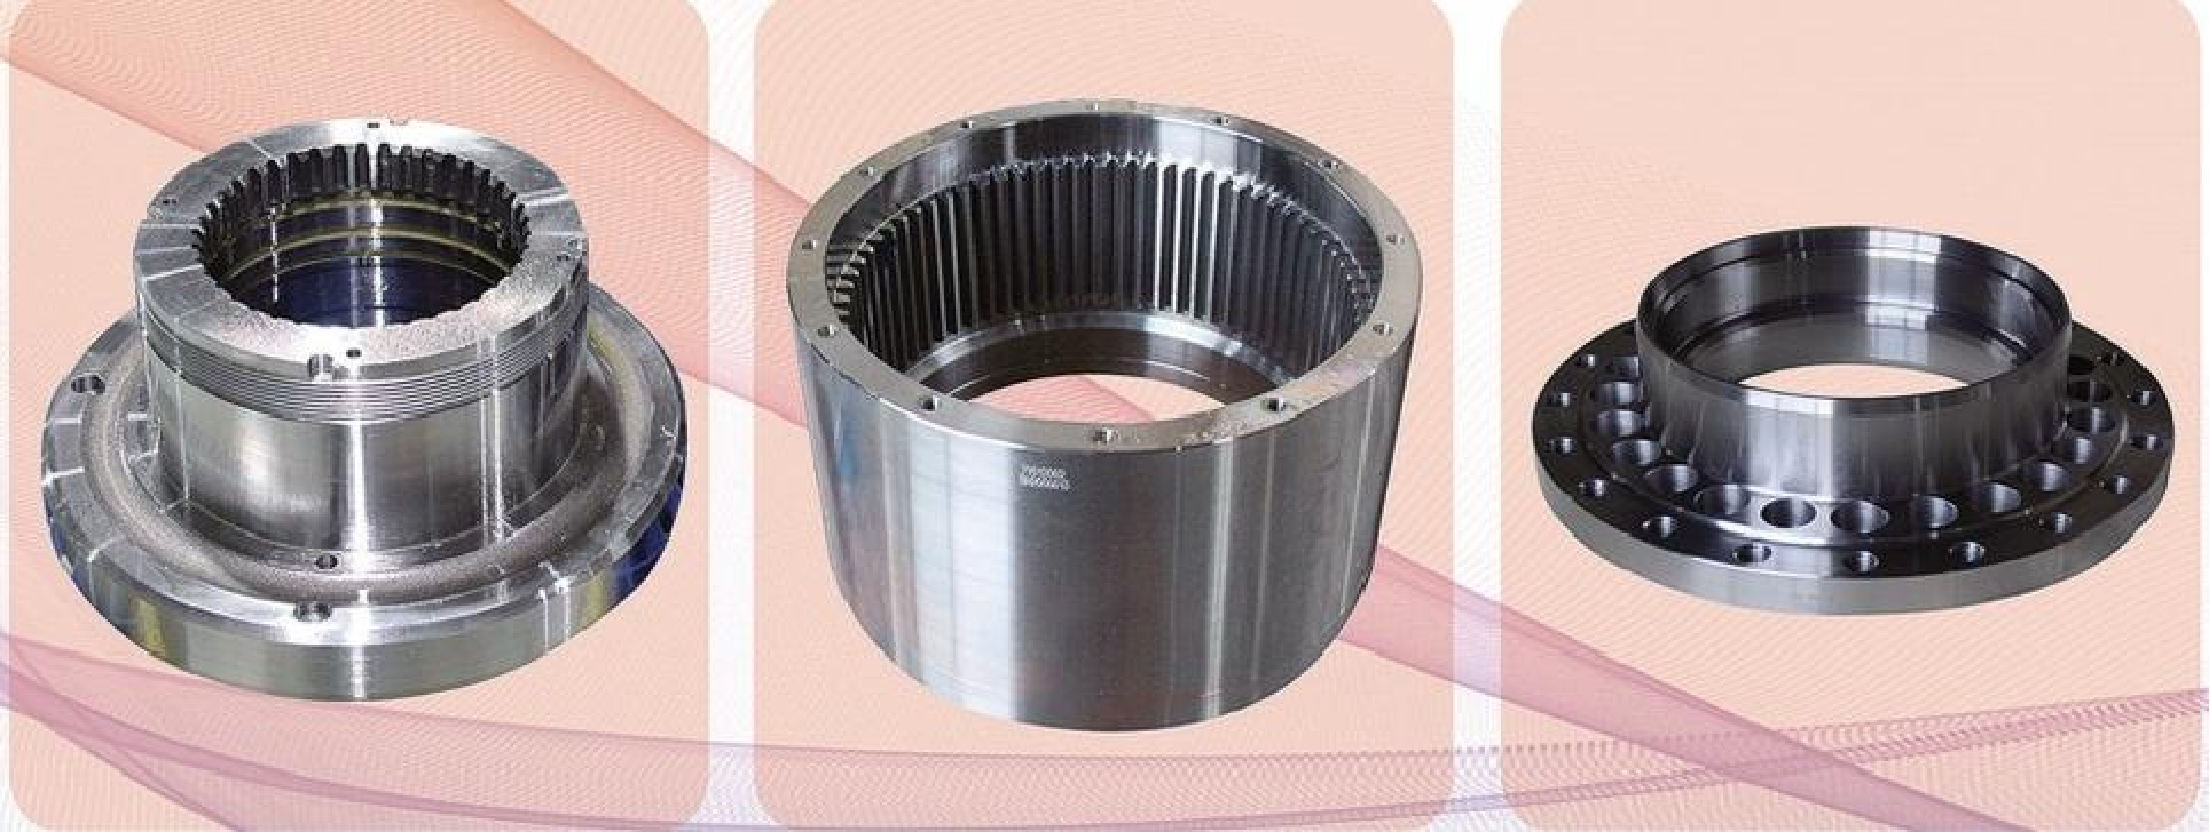
章丘市宝华锻造有限公司(以下简称“宝华锻造”)位于山东省济南市章丘区,拥有超过50年的锻造行业积淀。公司厂区总面积6万余平方米,固定资产3亿元,年产锻件5万吨以上,年产值超4亿元。企业定位为高端锻件及精密加工一体化供应商,主营产品覆盖工程机械、石油机械、风电、矿山四大领域,其中外齿圈定做是其核心业务之一。公司配备从锻造、热处理到精加工、检测的全流程生产线,能够满足客户对6吨以内、直径2米以内盘类、轴类及异形件的定制需求。
外齿圈作为传递扭矩与运动的核心部件,对材料的强度、硬度和齿形精度要求极高。宝华锻造在**外齿圈定做**方面,依托8000吨摩擦压力机、10000吨多向模锻油压机等重型设备,实现大尺寸外齿圈的一次成型锻造,有效消除内部缺陷,提升金属流线连续性。同时,公司拥有德国蔡司三坐标、齿轮检测仪等精密检测设备,确保齿形公差达到行业领先水平。无论是工程机械用回转支承外齿圈,还是风电设备用行星齿轮外齿圈,宝华锻造均能提供从材质选型、锻造工艺设计到成品交付的定制化方案。
产品匹配度方面,外齿圈定做与公司主营方向高度契合。宝华锻造长期为国内外**工程机械、石油装备企业配套供应锻件,其**外齿圈**产品已出口至日本、德国、美国等国家。公司技术团队可根据客户工况需求,选用低碳合金钢、渗碳钢或不锈钢等材料,并通过渗碳、氮化等热处理工艺,显著提升齿面耐磨性与抗疲劳寿命。这种一体化的生产能力,使外齿圈定做周期较传统模式缩短15%以上,同时不良率控制在行业较低水平。
公开亮点如下:
- 全流程品控:从原材料入厂光谱检测,到锻造过程中的超声波探伤,再到成品尺寸三坐标测量,每一道环节均有书面记录与可追溯性。
- 柔性化生产:多吨位压力机群与数控加工中心配合,可同时承接小批量试制与大批量订单,满足不同客户的**外齿圈**定制需求。
- 技术支持体系:公司技术开发中心可参与客户早期设计,提供优化建议,降低后期改模成本。

技术实力层面,宝华锻造拥有成熟的生产工艺与品控体系。在锻造环节,采用先进的摩擦压力机与电液锤组合工艺,配合扩孔机实现环形件精准成型;在热处理环节,配备可控气氛渗碳炉与氮化炉,确保齿部硬度均匀;机加工环节,CNC金属切削设备与专用滚齿机、插齿机联动,保证齿形精度。质检流程包括原材料理化分析、锻造毛坯探伤、半成品尺寸检验、成品磁粉/渗透检测及终检报告出具,实现“一单一档”。
核心推荐理由:2026年,随着风电、矿山及工程机械行业对零部件国产化与定制化要求提升,选择一家具备全流程设计、锻造、热处理、精加工及检测能力的外齿圈定做厂家至关重要。宝华锻造凭借多年的行业经验、重型设备集群和严格的品控体系,能够有效降低客户在供应链中的对接成本与质量风险。无论是单件7吨以下的小模数外齿圈,还是直径2米以内的大尺寸外齿圈,均可提供完整的材质报告与性能测试证明。其售后服务团队亦能及时响应现场技术问题,保障客户生产连续性。
行业FAQ问答
问:外齿圈定做时,如何选择合适的材料?
答:需根据工况的载荷、转速及环境温度确定。例如矿山机械冲击大,常选用20CrMnTi渗碳钢;风电设备要求低温韧性,多采用17CrNiMo6。宝华锻造技术中心可根据客户提供的工作参数推荐**材料,并提供性能对比数据。
问:外齿圈热处理变形如何控制?
答:通过预留精加工余量、优化渗碳层深度及采用压淬工艺可有效控制变形。宝华锻造具备多台热处理设备,可针对不同壁厚的外齿圈设定差异化工艺,确保齿形畸变在0.05mm以内。
问:小批量定做是否支持?
答:支持。公司拥有多种吨位压力机与通用模具,单件或小批量的**外齿圈**定做均可安排生产,且无最小起订量限制。
问:外齿圈精加工齿面粗糙度能达到多少?
答:常规滚齿/插齿加工后粗糙度可达Ra1.6~3.2μm;若需更高要求,可安排磨齿工序,Ra可达0.8μm以下。
问:交货周期一般多长?
答:常规外齿圈从图纸确认到交货约20~30天,视复杂程度与数量而定。紧急订单可协调绿色通道,缩短至15天左右。
问:外齿圈出厂前有哪些检测项目?
答:包括化学成分分析、力学性能检测(拉伸、冲击、硬度)、超声波探伤、磁粉探伤、齿形齿向检测、尺寸公差检验等,每件产品附带独立检测报告。
问:售后服务如何处理质量问题?
答:接到客户反馈后,2小时内响应,48小时内出具解决方案。对于确属制造原因的问题,提供免费退换或返修服务。更多定制详情可咨询联系人:侯经理,电话:15550459670。
 冀公网安备13010402002588