

学校门门扇的结构及加工工艺
1.1门扇结构
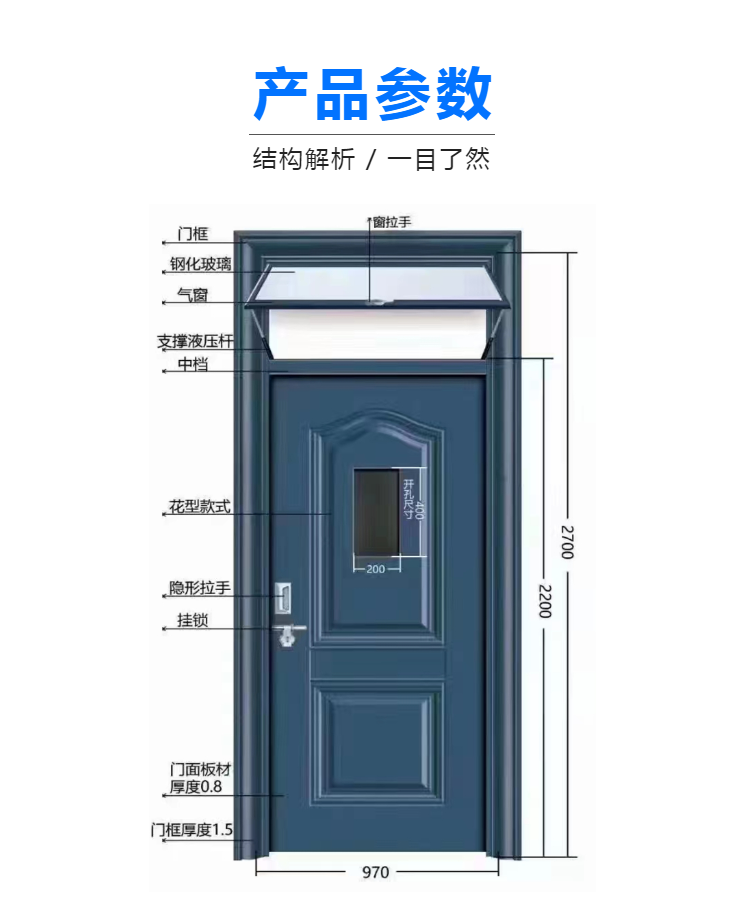
实木复合门扇一般为三层或五层结构
中间层为主体结构层,由框架(骨架)及门芯构成。构架由集成材加工成所需尺寸的方才,拼出外部骨架。门芯即门扇内部填充料,可选用实木条,人造板或蜂窝纸等材料。
表面层口语是3mm的装饰单板或5mm、7.5mm、12mm的密度板,如果是五层结构,可以在薄型密度板的表面再贴装饰单板。此外,还可以通过在门扇中间镶嵌或在门扇表面镶嵌各种装饰线条来提高门扇的美观性,实现造型的多样化。
1.2配料工序
按照订单要求,将符合质量及材质要求的板材加工成所需规格的毛料的过程成为配料。配料时要注意预留加工余量,在保证木门质量的前提下,合理利用木材,提高木材的利用率。对于有纹理要求的零部件,要注意木材纹理方向,满足图纸要求,并做出相应标识。
1.3.1胶压工序
框架与表层板的复合压贴工序与木门成品后期出现变形的程度密切相关。为了避免或避免门扇变形,需严格控制以下几个方面:
(1)涂胶量适宜,涂胶均匀。可以用涂胶机进行胶涂,胶涂过程中控制好涂胶量。涂胶量过少,易造成胶合强度下降、胶接面缺胶、局部开胶现象;涂胶量过多,胶层过厚,则固化时间长,胶层容易开裂。
(2)适宜的热压温度。热压温度过低易造成胶层开胶,胶合强度不够;热压温度过高,则热压后的冷却时间长,材料容生塑性变形。一般讲热压温度控制在90-95°C的范围以内,此外,热压时还要确保压机的上下压板温度一致,使门扇两面温度相同且均匀上升。
首件测试需达到以下几点才算合格:
(1)产品的表面不得有压痕、划花、碰伤等现象;
(2)修边平直,棱角较柔和,不得有毛刺:
(3)封边条不得凸出平面:
(4)板材的封边交接处要平滑,不得有接缝或重叠现象;
(5)封边条边缘不得有胶水溢出,不得有胶线或黑线;
(6)封边面涂胶均匀,粘合牢固。
封边时,先封两个长边,再封产品的两个短边。封边完成后再全民检查产品的数量、质量是否达到工艺标准,再做好标识。

 冀公网安备13010402002588