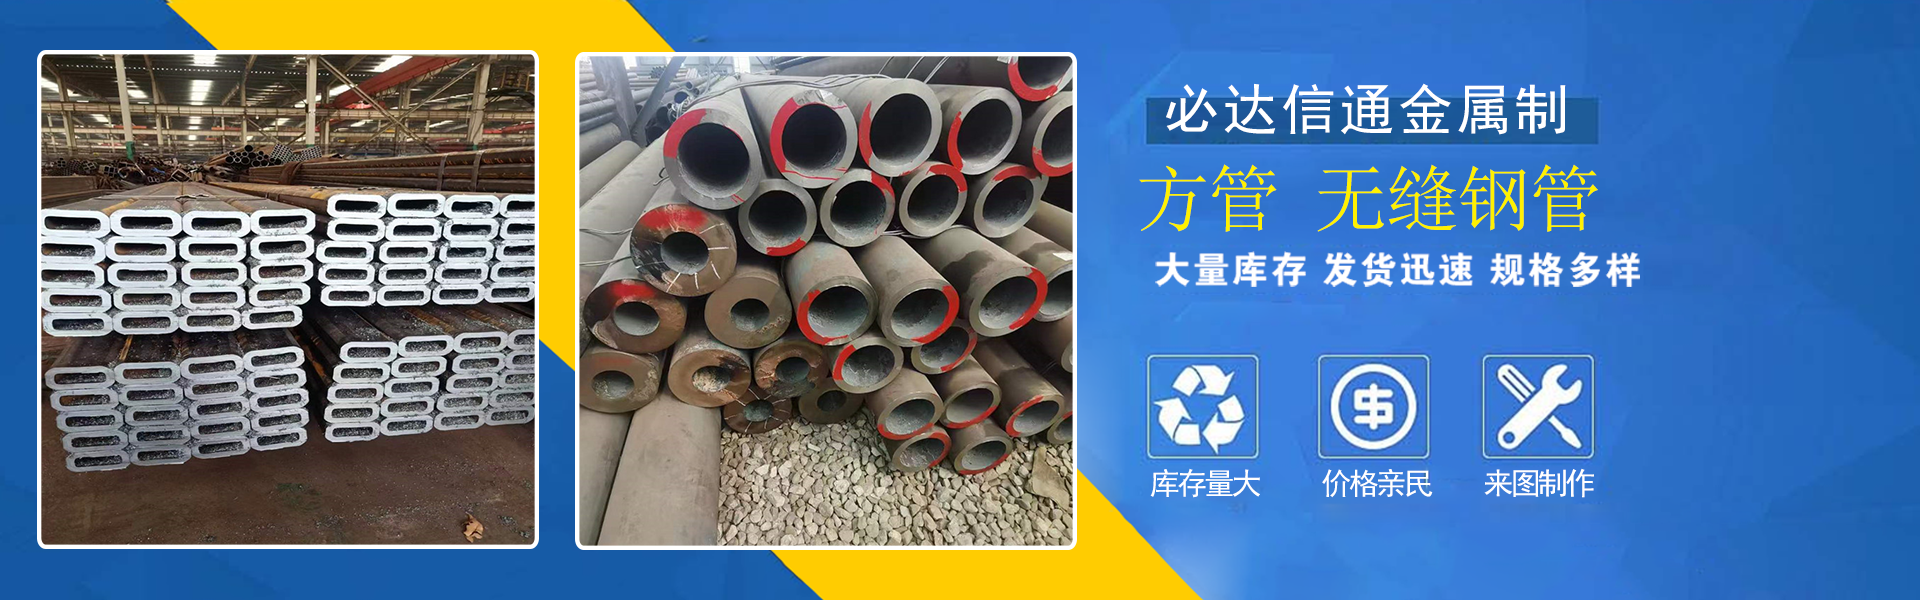
无缝管线管通过整体成型工艺制造,具有更高的强度和可靠性,适用于高压、高温或高腐蚀性环境。其加工工艺主要包括以下步骤:
原料准备
选用优质圆钢钢坯,根据管径和壁厚要求切割成指定长度。
加热与穿孔
将钢坯加热至高温(约1200℃),使其达到塑性状态。
通过穿孔机将钢坯中心穿孔,形成空心毛坯管。
轧制与拉伸
热轧工艺:适用于中大口径无缝管,将毛坯管加热后通过轧辊轧制成所需尺寸。
冷拔工艺:适用于小口径无缝管,通过多道次冷拔(钳住管端向外拉拔)逐步减小直径和壁厚,提高精度。
热处理
对轧制或拉伸后的管材进行退火或正火处理,消除内应力,改善组织结构,提升机械性能。
矫直与切割
通过矫直机消除管材弯曲,确保直线度。
按标准长度切割管材,并进行端面加工(如坡口、倒角)。
检测与包装
进行水压试验、超声波探伤等无损检测,确保质量。
合格产品经清洗、标记后包装入库。
 冀公网安备13010402002588