


详情描述
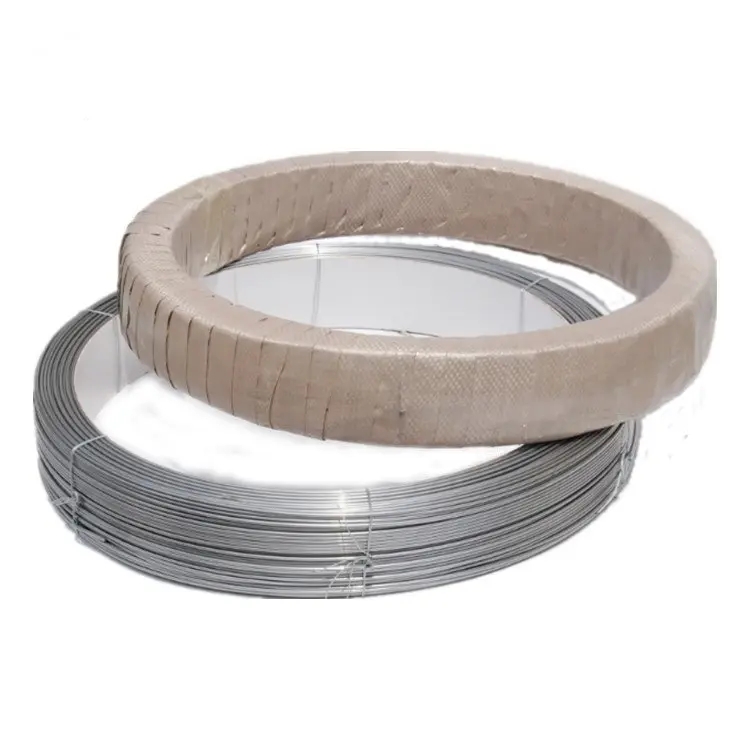
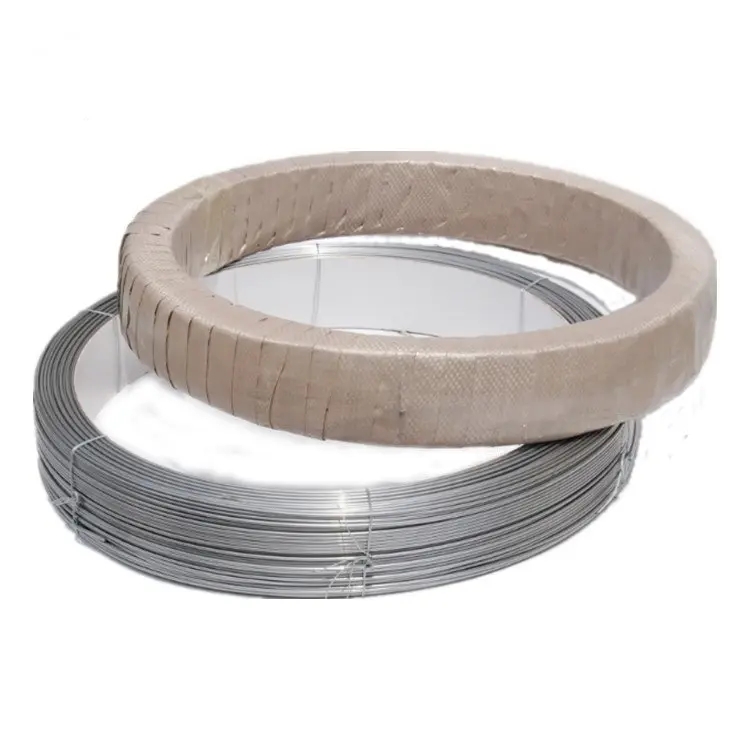
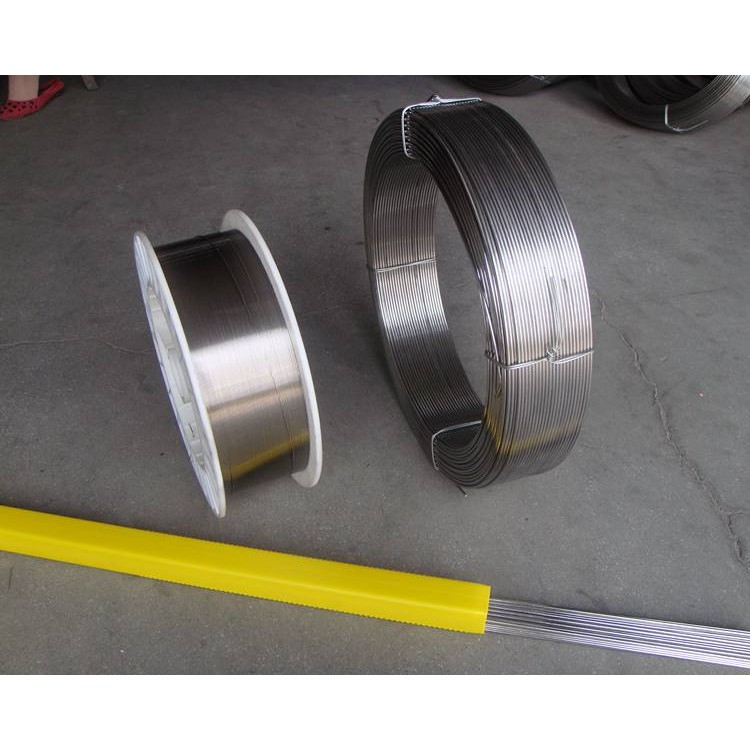
JQ•MH1Cr18Ni9Ti不锈钢埋弧焊丝
JQ•MH1Cr18Ni9Ti不锈钢埋弧焊丝
JQ·MH0Cr19Ni9Ti是超低18Cr-9Ni-Ti奥氏体不锈钢埋弧焊丝,焊接工艺性优良,易脱渣,焊缝成型美观,抗裂性好。焊材含Ti,耐腐蚀性佳,尤其是抗晶界腐蚀性能好。
与烧结型焊剂JQ·SJ601配合,适用于06Cr19Ni10的焊接,常见应用领域为食品、工程机械等。
焊丝化学成分(%)
项目 | C | Mn | Si | Cr | Ni | P | S | Ti |
| 保证值 | ≤0.120 | 1.00~ 2.50 | ≤0.60 | 18.00~ 20.00 | 8.00~ 11.00 | ≤0.030 | ≤0.030 | 8×C~ 1.00 |
| 例值 | 0.051 | 1.84 | 0.53 | 19.15 | 9.54 | 0.024 | 0.009 | 0.58 |
参考电流(AC或DC+)
直径(mm) | 2.5 | 3.2 | 4.0 | 5.0 |
| 焊接电流(A) | 400~500 | 450~550 | 500~600 | 550~650 |
注意事项:
1.焊道间温度建议控制在150℃左右。中小规范多道多层焊时,注意控制焊接线能量。
2.焊接部位的锈层、湿气、油污、灰尘等确实要清理干净。
3.焊剂在使用前须经300~350℃烘焙2h。
以上建议仅供参考,在具体操作中以现场情况为准。必要时先进行工艺评定再确定焊接方案。
询价单


 冀公网安备13010402002588