



详情描述
YD618堆焊层为高碳高铬铸铁型基体+弥散碳化物相,堆焊层硬度高,但较脆,承受压力和冲击在和的能力较低,为了不影响抗磨料磨损性能,应尽可能采用较小电流,以利于堆焊层硬质相结晶。
用途:用于堆焊随受较轻冲击载荷、但要求具有较好的抗磨损的耐磨件,如锤击式磨煤机锤头等。
熔敷金属化学成分/%
C≤3 Cr15-20 Mo1-2 V≤1 W 10-20
堆焊硬度HRC:≥58
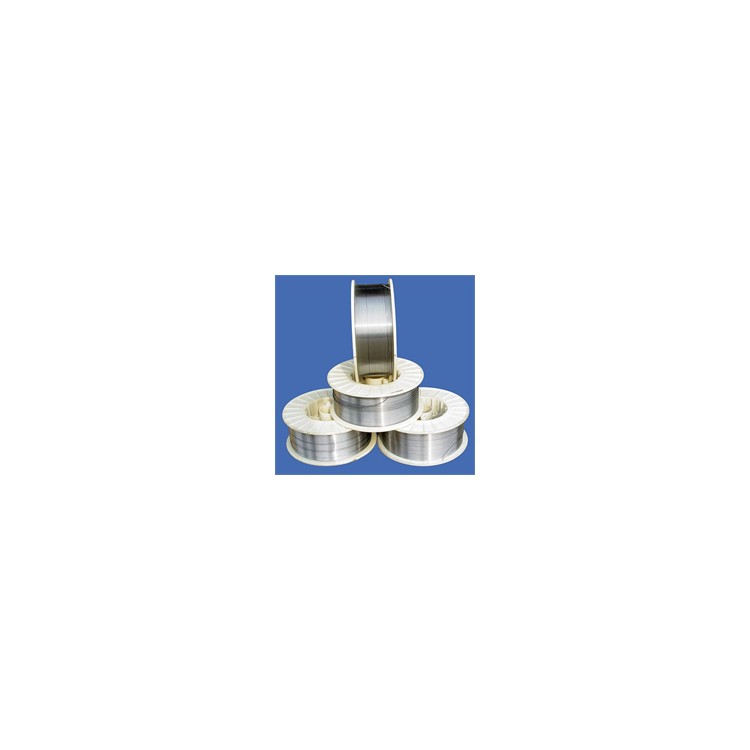
YD688耐磨板专用堆焊药芯焊丝,具有较高的抗磨损能力,硬度52-55度,主要是提高耐磨场合或部位的保护,使设备寿命更长,减少维修带来的检修和停机,相应的减少资金的投入。
YD688耐磨板专用堆焊药芯焊丝:用于冶金、煤炭、水泥、电力、玻璃、矿山、建材、砖瓦等行业,与其他材料相比,有很高的性价比,已经受到越来越多行业和厂家及重工企业的青睐。
YD788 规格:1.2 1.6 2.0 HRC:55-58° 产品特点:行业新品;用途广泛,耐腐蚀性好,有较高的硬度和抗裂性,可替代中等冲击的铸造碳化钨气焊条。 用途:主要用于电厂风机叶片、旋耕机叶片,砖机螺旋轴,木碳机螺旋轴,磨煤辊/盘瓦、矿(钢)渣磨辊/盘瓦、矿山粉碎机辊、破碎机锤,制造耐磨复合钢板,复合辊堆焊等。等。
YD888耐磨药芯焊丝适用于承受高度磨损和中的冲击的部件做高硬度硬面处理,例如堆焊修复磨煤辊/盘瓦、矿(钢)渣磨辊/盘瓦、矿山粉碎机辊、破碎机锤,制造耐磨复合钢板,复合辊堆焊等。
特点;
•焊后细化的复合碳化物均匀分布在强化的基体内
•具有高抗磨性,产生奥氏体,堆焊材料中含初始碳化物
•当施于磨损应力时,材料显示极其耐磨
•材料易于磨抛光,但不适合于用火焰切割, •应用温度范围不超过650℃
材料等级 高等级抗磨损性能
符合标准 GB10045-88标准
C;5.6 ,Ni;0.3
Cr ;24.0,Mn;2
焊材硬度值 60HRC
说明:为合理选择一种盾构刀具耐磨处理的堆焊材料,根据盾构刀具的磨损原理,选取4种耐磨堆焊材料,并对其焊接方法的工艺性能、高温钎焊后堆焊层的硬度、抗脱落性和耐磨性进行试验对比。根据试验结果综合比较发现,KB600耐磨焊丝在950℃高温钎焊后硬度大于55 HRC,具有优良的抗脱落性能和耐磨性,是所选材料中盾构刀具堆焊的耐磨材料。
牌号
焊条对应型号
堆焊层硬度
HRC
特点及主要用途
HB-YD172(Q)
D172
≥40
用于堆焊齿轮、挖泥斗、矿山机械等磨损件。
HB-YD207(Q)
D207
≥50
用于堆焊推土机片,螺旋桨等磨损零件。
HB-YD212(Q)
D212
≥50
常温高硬度堆焊,用于堆焊挖斗、矿山机械等受磨损的机件表面。
HB-YD256(Q)
D256
HB≥170
高锰钢堆焊,适用于破碎机等受冲击磨损部位的堆焊。
HB-YD322(Q)
D322
≥55
用于堆焊各种冲模及切削刃具,兼用于修复要求耐磨损性能较高之机械零件。
HB-YD327A(Q)
≥55
专门用于模具堆焊,耐磨性能高于D322
HB-YD337(Q)
D337
≥48
用于铸钢或锻钢上堆焊锻模。
HB-YD397(Q)
D397
≥40
用于堆焊铸钢或锻钢做坯体的热锻模或堆焊高强度耐磨件。
HB-YD405A(Q)
52-59
用于热轧辊开坯辊堆焊
HB-YD430A(Q)
20-35
用于打底焊
HB-YD488A(Q)
45-50
用于轧辊堆焊
HB-YD507MoA(Q)
35-45
用于阀门堆焊
HB-YD507MoNb(Q)
33-42
用于阀门堆焊
HB-YD518(Q)
40-50
用于连铸辊堆焊
HB-D467Q)
52-55
用于二铁盾构施工具刃口堆焊
HB-YD58(Q)
55-62
用于堆焦机磨靴堆焊
HB-YD67(Q)
58-63
用于耐磨表面的堆焊
HB-YD688(Q)
50-55
高铬合金焊丝,用于耐磨打底堆焊
HB-YD888(Q)
55-63
高铬合金焊丝,用于耐磨表面堆焊
HB-YD888Ni(Q)
55-60
高铬合金焊丝,用于耐磨表面堆焊
HB-YD888MoW(Q)
55-60
高铬合金高温耐磨焊丝,耐磨表面堆焊
HB-YD95(Q)
55-63
高铬合金焊丝,用于耐磨表面堆焊
HB-YD988(Q)
55-63
高铬合金焊丝,用于耐磨表面堆焊
HB-YD114(Q)
50-55
高锰钢焊丝,用于受强烈冲击表面堆焊
HB-YD115(Q)
50-55
高锰高铬焊丝,用于受强烈冲击表面堆焊
HB-YD165(Q)
60-65
高硬度耐磨焊丝,适用于磨粒磨损表面堆焊
HB-YD265(Q)
60-65
高硬度耐磨焊丝,适用于磨粒磨损表面堆焊
HB-YD258(Q)
55-60
用于耐磨表面堆焊
询价单


 冀公网安备13010402002588