


 通过中商114


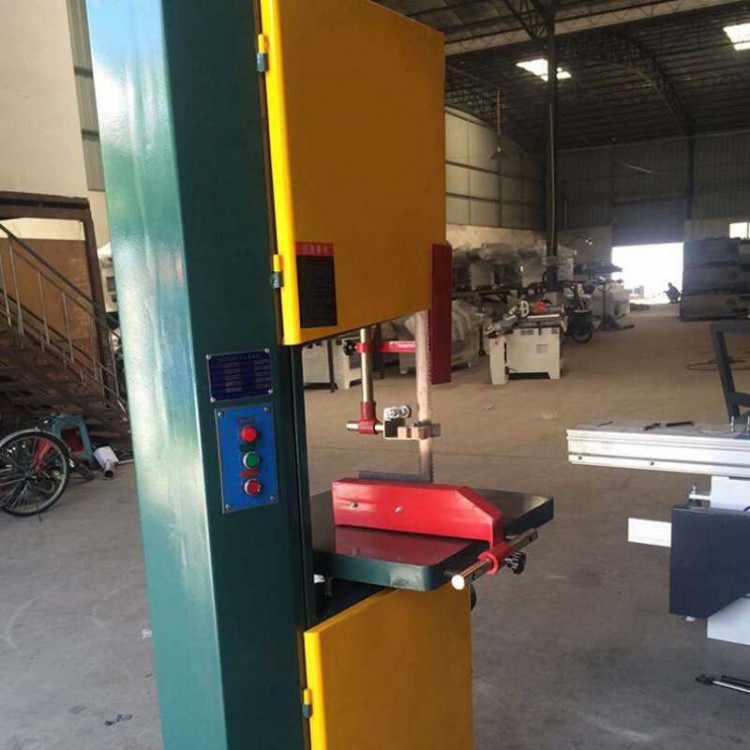
全自动带锯机阐述
根据锯条开齿边数:按锯条开齿的边数,带锯机分为单向锯割木工带锯机和双向现在制材生产中所用的带锯机基本上都是单向锯割木工带锯机锯割木工带锯机。双向锯割木工带锯机是在带锯条两边开齿,可在木材往返运动中都进行锯割的一种高效率带锯机。 根据同时参加锯割的锯条数:按同时参加锯割的锯条数不同,带锯机分为2类。(1)单锯木工带锯机。其上只装1条带锯条,木材通过带锯机1次只能锯出1个锯口。这种锯能合理下料,从而提高成材等级率。(2) 双联(多联)木工带锯机。它是由2台(多台)带锯机组成,有2根(多根)锯同时参加锯割木材,木材通过1次能够锯出2个(多个)锯口的木工带锯机。 根据锯轮直径:按锯轮直径的不同,带锯机可分为3类:(1)重型带锯机。这类带锯机的锯轮直径在1500mm(60寸)以上。(2)中型带锯机。锯轮直径在1000~1370mm(42~59寸)。(3)轻型带锯机。锯轮直径在900mm(36寸)以下。
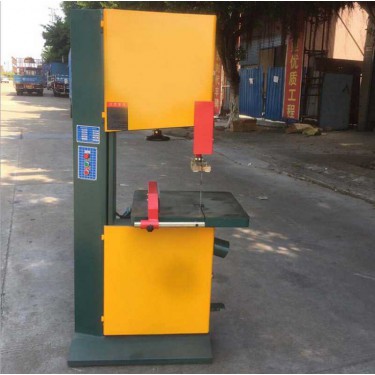
全自动带锯机种类
带锯机的合理使用 带锯机能否得到合理使用,首先要对锯机的技术性能进行深入、细致的了解。这样在使用的过程中,机床的效率(生产率,工艺性能)得到充分地发挥,并不会产生故障。为了保证带锯机的合理使用,必须制定有关的技术运用文件,文件应包括:机床的用途,生产技术特性;工作基本原理,传动系图和结构图,机床使用前的准备,刀具安装的方法,机床调整方法;机床的工作规程;安全技术及运用细则,以及技术监督制度等。在技术文件里,应当明确地指出带锯机的使用范围和完成规定工序的特点。
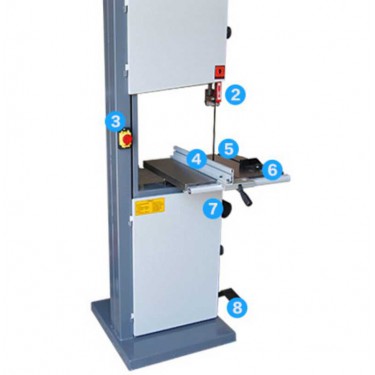
全自动带锯机类型
3.操作原因:①进料速度过大,进料速度应根据具体情况,灵活掌握②进料过猛,或遇节不减速。进料平稳,遇节减速。 ③锯轮上有树脂,锯末沾得过厚。及时刮掉树脂锯末。 (二)锯条随锯轮运转时,前后移动或突然进出,这种情况称为掉条。 有如下几个原因:①上轮倾斜,调整上轮。②锯轮外径锥度过大,且锯轮不平。精车精磨,平整轮缘面。 ③木料出现劈裂,回料时卡住,将其拉掉。操作时注意木料缺陷。 ④夹锯发热、适张度降低甚至消失。清除锯轮和锯条上的树脂锯末及锯卡上的杂物,并经常刷油。 (三)锯出木料弯曲,一般有如下几个原因:1.锯机原因:①张紧装置不灵,重锤过轻。一般修理张紧装置,加重重锤。②锯轮轮缘面磨损,前后直径不一,车磨轮缘面。









 冀公网安备13010402002588