


 通过中商114


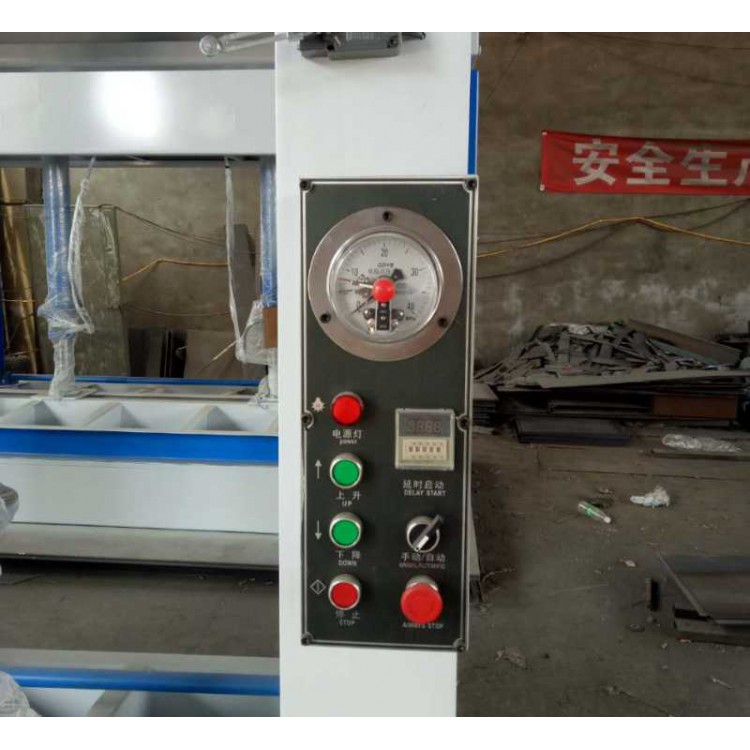
冷压机规格
1 、选用表面清洁平成的密度板作为加工基层,工件表面清理干净 2 、涂胶前对于铲平的厚度要严格把关,有不合格部件必须弃用,另行处理, 3 、用涂胶机进行涂胶,涂胶需均匀一致,将溢出的胶液擦净,将涂胶后的工件 按图纸要求放入压机中, 要放置平整, 对端做固定处理, 一定要将骨料按照图纸 空位摆放,注意打钉位置要错开修边处。
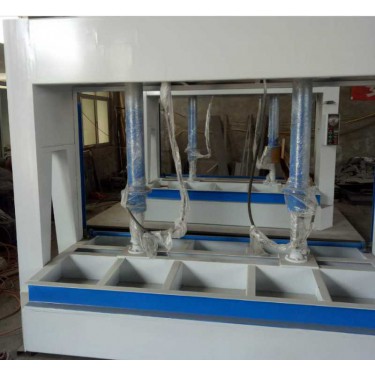
冷压机种类
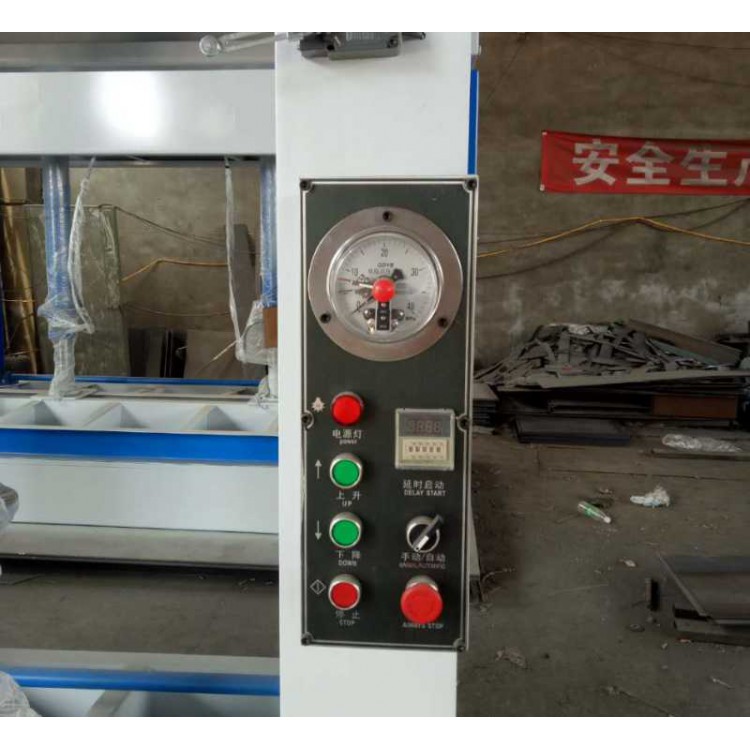
4.4对加工产品进行施压,开启压机电源开关,将活动压盘压下,同时观测压力表,空心门压力≤21,实心软木11-81,实心硬木81‐101,空心门施压时需每件产品加一层9MM以上的平整隔板,冷压加工时间一般为4小时到 8小时,根据胶液说明操作4.5冷压压合后,检查加油后部件四周是否出现异常,如有异常应立即停机处理,压合后的产品要求表面平整,无起杠,无脱层等现象。如出现侧类问题,需进行重新加胶压合或另行补救。
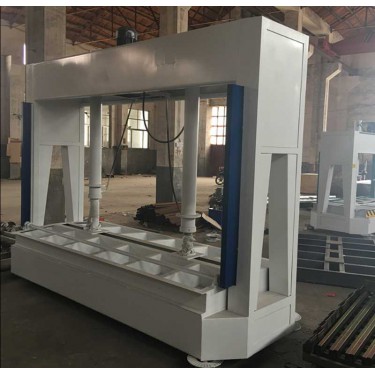
冷压机定做
冷压完成卸板时的作业5.1停机、清理、清洁现场、关闭压板。将工件抬起,不得在板上拖下,避免划伤、碰坏。2压合好的工件平整放入垫板上,已贴号饰面的工件必须用纸皮或其他防护措施。必须严格按照压板提示摆放工件,否则会引起压板变形。3按相应的规格平面放置,堆码整齐,待检验合格后在生产记录卡上做好记录和标识并签名,及时移交到下一道工序。


 冀公网安备13010402002588