


 通过中商114


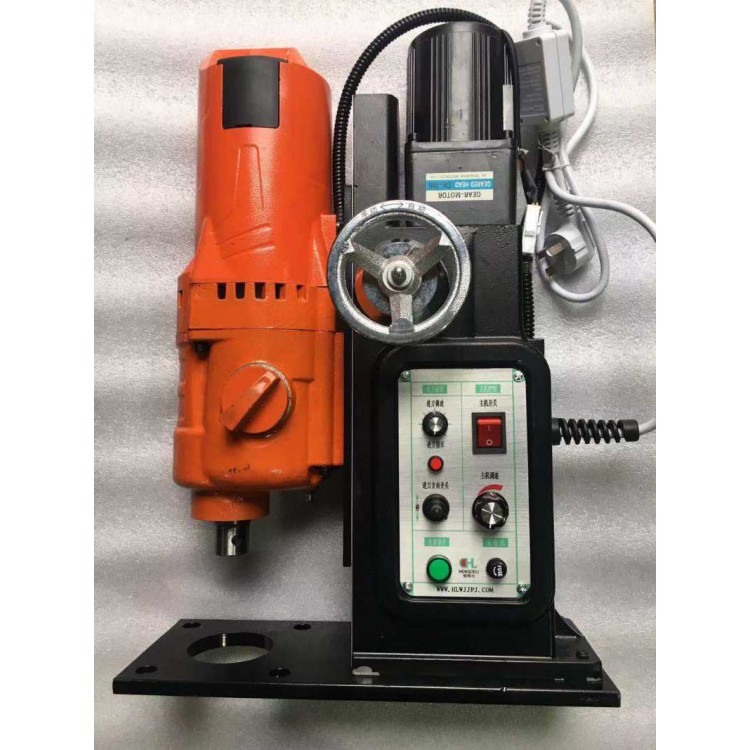
镗孔机规格
本土优势企业进军海外市场步伐加快。中国本土工程机械价格普遍低于国际供应商的同类产品,具有更好的性价比优势,拥有良好的出口竞争力;本土企业产品质量得到了较大的提升,与国际水平接近,所以本土优势企业的产品在海外将获得更大的市场,出口量会日益增大;随着本土企业在海外市场投入力度不断加大,一直阻碍本土工程机械出口的海外销售和服务网点的建设也已迅速加强,这些都必将促进本土工程机械出口的迅速提升。 从产品结构来看,小型挖掘机仍将保持持续增长,挖掘装载机增长潜力较大,滑移装载机则相对平稳。
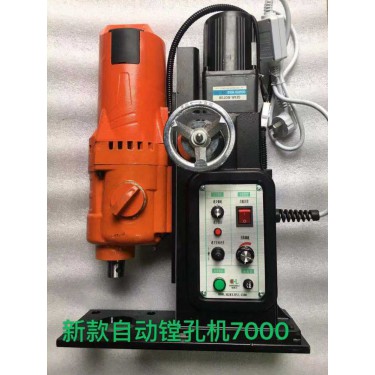
镗孔机种类
1. 钻孔 钻孔是在实心材料上加工孔的道工序,钻孔直径一般小于 80mm 。钻孔加工有两种方式:一种是钻头旋转;另一种是工件旋转。上述两种钻孔方式产生的误差是不相同的,在钻头旋转的钻孔方式中,由于切削刃不对称和钻头刚性不足而使钻头引偏时,被加工孔的中心线会发生偏斜或不直,但孔径基本不变;而在工件旋转的钻孔方式中则相反,钻头引偏会引起孔径变化,而孔中心线仍然是直的。 常用的钻孔刀具有:麻花钻、中心钻、深孔钻等,其中常用的是麻花钻,其直径规格为 Φ0.1-80mm。 由于构造上的限制,钻头的弯曲刚度和扭转刚度均较低,加之定心性不好,钻孔加工的精度较低,一般只能达到 IT13~IT11;表面粗糙度也较大, Ra 一般为 50~12.5μm;但钻孔的金属切除率大,切削效率高。钻孔主要用于加工质量要求不高的孔,例如螺栓孔、螺纹底孔、油孔等。对于加工精度和表面质量要求较高的孔,则应在后续加工中通过扩孔、铰孔、镗孔或磨孔来达到。
镗孔机描述
3. 镗刀 镗刀可分为单刃镗刀和镗刀。 4. 镗孔的工艺特点及应用范围 镗孔和钻—扩—铰工艺相比,孔径尺寸不受刀具尺寸的限制,且镗孔具有较强的误差修正能力,可通过多次走刀来修正原孔轴线偏斜误差,而且能使所镗孔与定位表面保持较高的位置精度。 镗孔和车外圆相比,由于刀杆系统的刚性差、变形大,散热排屑条件不好,工件和刀具的热变形比较大,镗孔的加工质量和生产效率都不如车外圆高。 综上分析可知, 镗孔的加工范围广,可加工各种不同尺寸和不同精度等级的孔,对于孔径较大、尺寸和位置精度要求较高的孔和孔系,镗孔几乎是的加工方法。镗孔的加工精度为 IT9~IT7级。镗孔可以在镗床、车床、铣床等机床上进行,具有机动灵活的优点,生产中应用十分广泛。在大批大量生产中,为提高镗孔效率,常使用镗模。



 冀公网安备13010402002588