


 通过中商114


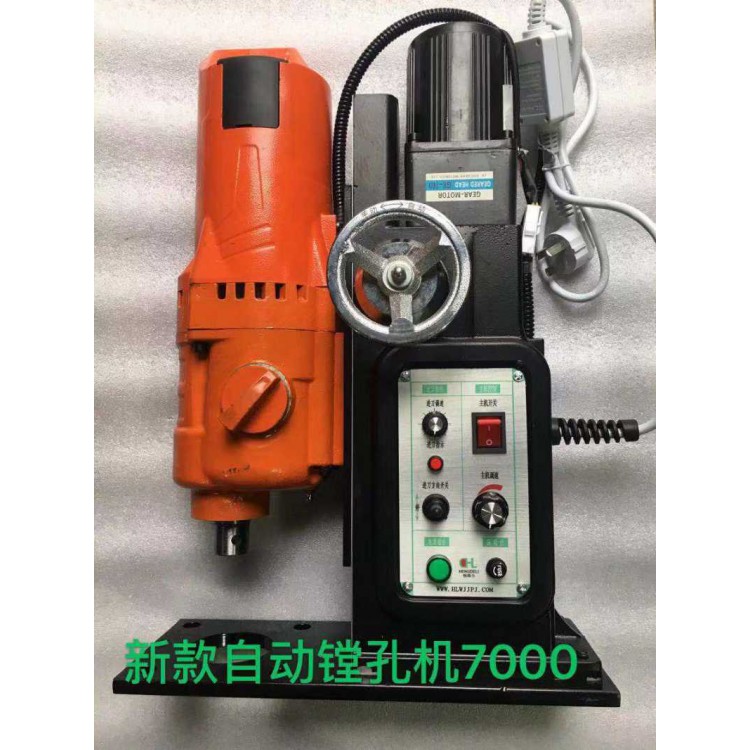
镗孔机描述
与外圆表面加工相比,孔加工的条件要差得多,加工孔要比加工外圆困难。这是因为: 1)孔加工所用刀具的尺寸受被加工孔尺寸的限制,刚性差,容易产生弯曲变形和振动; 2)用定尺寸刀具加工孔时,孔加工的尺寸往往直接取决于刀具的相应尺寸,刀具的制造误差和磨损将直接影响孔的加工精度; 3)加工孔时,切削区在工件内部,排屑及散热条件差,加工精度和表面质量都不易控制。
镗孔机类型
铰孔时必须用适当的切削液进行冷却、润滑和清洗,以防止产生积屑瘤并及时清除切屑。与磨孔和镗孔相比,铰孔生产率高,容易保证孔的精度;但铰孔不能校正孔轴线的位置误差,孔的位置精度应由前工序保证。铰孔不宜加工阶梯孔和盲孔。 铰孔尺寸精度一般为 IT9~IT7级,表面粗糙度Ra一般为 3.2~0.8 μm。对于中等尺寸、精度要求较高的孔(例如IT7级精度孔),钻—扩—铰工艺是生产中常用的典型加工方案。
镗孔机定做
随着大批无轨设备使用年限的增长,很多设备陆续进入大修队维修。由于缺乏专业的设备,针对连接销孔、连接销磨损变形及变椭的维修,需要送个旧机械厂进行加工,大的结构件和车架等部件即不方便拆卸也不方便运输出去处理,经常造成维修耗时长、效率低的状况,其次,机械厂镗一件铲斗孔需要一万多元成本,大的结构件和中央铰接等加工成本更高,给坑口造成了一定的成本负担。



 冀公网安备13010402002588