


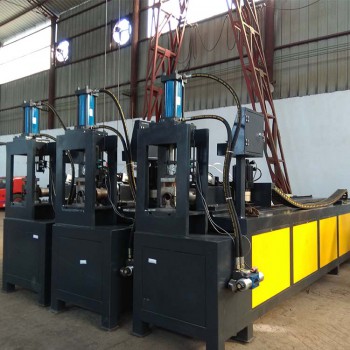


 通过


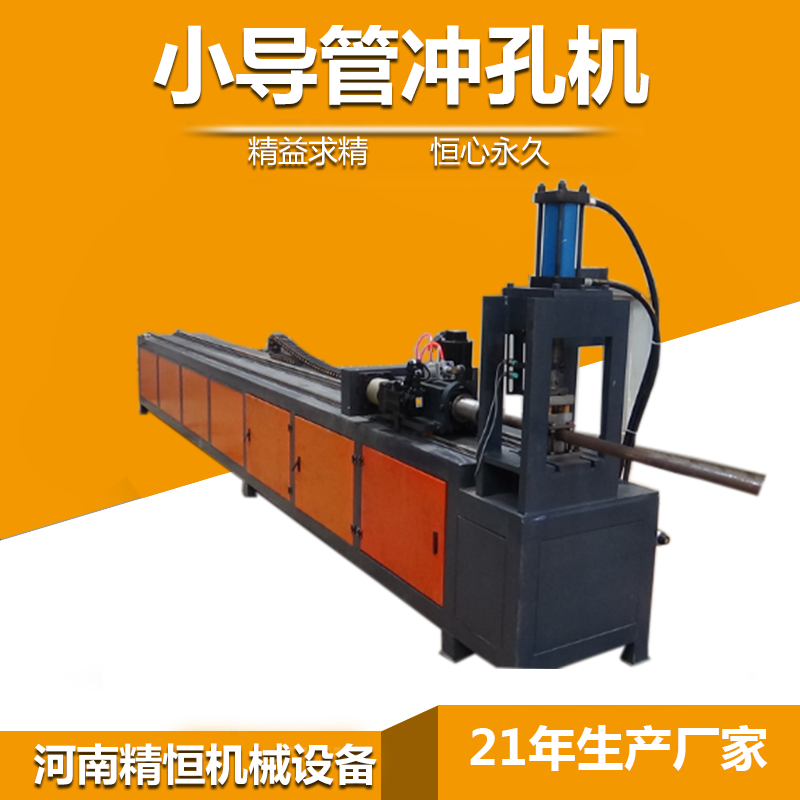
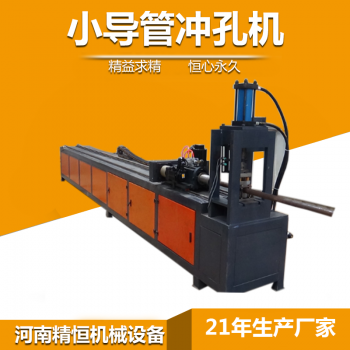
小导管冲孔机/小导管冲孔机那个牌子好而机械式冲孔机则是海绵、皮革等材料的冲孔能手。特点二:XDGC-42型超前小导管冲孔机拥有智能化和人性化的操作界面设计,XDGC-42型超前小导管冲孔机的界面设计非常人性化,不仅界面直观且操作简单,只需在操作界面参数就可以进行产品加工,使用无需编程。产品适用范围广,用户只需通过更换不同的模具,就可以实现对不同的管件进行冲孔加工,更换冲针便可以冲出不同形状的孔。特点三:XDGC-42型超前小导管冲孔机可以连续工作、、更高质,XDGC-42型超前小导管冲孔机换模很方便,调机时间短,工作效率高。XDGC-42型超前小导管冲孔机的连续性很强,冲孔的个数无上限,加工的孔,刺。不管是整孔加工,还是半孔加工,都可以做到无需换模具,一次便可完成。XDGC-42型超前小导管冲孔机模具采用高品质模具钢,抗磨损性能好,耐用而且持久。冲孔速度快,换模具方便、定位简单,是目前行业中性能、技术比较先进的冲孔设备。我们根据客户的需求,可设计2M到10米管材长度,可生产定制各种管材冲孔机。XDGC-42型超前小导管冲孔机的亮点是程序高度智能化,人性化,模具经久耐用。
产品介绍:小导管专用冲孔机广泛应用于不锈钢(锌钢、铝合金、钢管、焊管、无缝管、方管、圆管、扁铁、槽钢、角铁)型材、风扇厂、空调配件厂、天线厂、货架厂、金属家具厂、汽车配件厂、建筑材料生产企业等五金管件、型材冲孔加工。可按客户要求量身定做自动化、半自动化设备。小导管注浆宜采用水泥浆或水泥砂浆。浆液必须充满例借及周围空隙,注浆量和注浆压力应由试验确定。
小导管冲孔机/小导管冲孔机那个牌子好而机械式冲孔机则是海绵、皮革等材料的冲孔能手。特点二:XDGC-42型超前小导管冲孔机拥有智能化和人性化的操作界面设计,XDGC-42型超前小导管冲孔机的界面设计非常人性化,不仅界面直观且操作简单,只需在操作界面参数就可以进行产品加工,使用无需编程。产品适用范围广,用户只需通过更换不同的模具,就可以实现对不同的管件进行冲孔加工,更换冲针便可以冲出不同形状的孔。特点三:XDGC-42型超前小导管冲孔机可以连续工作、、更高质,XDGC-42型超前小导管冲孔机换模很方便,调机时间短,工作效率高。XDGC-42型超前小导管冲孔机的连续性很强,冲孔的个数无上限,加工的孔,刺。不管是整孔加工,还是半孔加工,都可以做到无需换模具,一次便可完成。XDGC-42型超前小导管冲孔机模具采用高品质模具钢,抗磨损性能好,耐用而且持久。冲孔速度快,换模具方便、定位简单,是目前行业中性能、技术比较先进的冲孔设备。我们根据客户的需求,可设计2M到10米管材长度,可生产定制各种管材冲孔机。XDGC-42型超前小导管冲孔机的亮点是程序高度智能化,人性化,模具经久耐用。
产品优势:小导管冲孔机 数控小导管冲孔机 全自动小导管冲孔机钢管加工设备1、冲孔、开料同时加工,亦可实现单纯冲孔或单纯开料加工。2、一次可以同时冲4支管,高速度可以达到每秒钟冲3个孔;3、一支管上可冲双面孔、单面孔,两工位可以同时控制,也可以分开独立控制;4、采用人性化人机交互操作界面,不需要专业人员编程孔距直接在触摸屏上输入,可任意控制冲等距或不等距孔5、系统自动记录台班冲孔数量和累计冲孔数量;可根据客户使用要求增加自动切料系统,可以同时进行自动冲孔、切料工作。6、系统完全自主研发,可根据客户的要求增加不同的功能,有自动工作模式与半自动工作模式,同一机器上可实现冲孔、冲弧口、冲角度、压枪尖工作,为企业节约设备采购成本;7、装模、换模简单,机台上有定位装置,模具对准定位装置后锁紧螺丝即可;8、广泛应用于不锈钢、防盗网、护栏、货架、金属家具、汽车配件、建筑材料生产企业等五金管件、型材冲孔、开料加工;可按要求量身定做自动化冲孔设备。
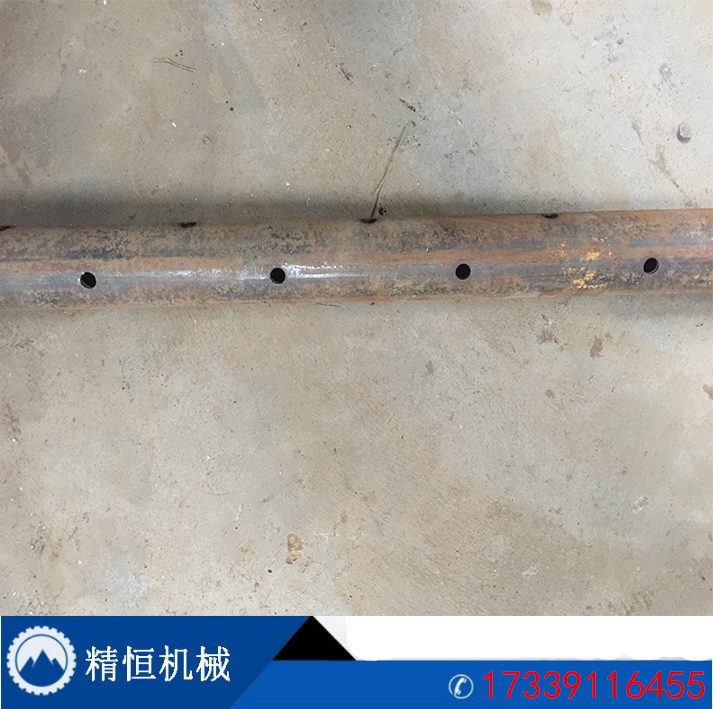
冲孔施工办法设备小导管前,先将Φ42钢管加工成钢花管。顶管施工时,在钻孔内刺进Φ42钢花管,安上与纤维形状相同的击盘,在管尾后段30cm处,将麻丝缠绕在管壁上成纺锥状,并用胶带缠紧。开动风钻,运用气腿凿岩机的冲击力将钢花管顶入围岩中,顶管至规划孔深,孔口30cm,设备钢拱架后与拱架焊接在一同。纵向相邻两排小导管水平搭接长度不小于1.0m。外插角10°-15°。 高冲击力;简练、活络便利。 开孔时,选用低速低压,待成孔1.0m后,恰当加压,在土质层中钻孔选用低压钻进,确保钻孔精度,并在钻进中随时选用测斜仪量测钢管偏斜度,超出规范应及时纠正。钻孔深度应抵达规划孔深。
冲孔注意以下几点:1.注意"三心并一心"。工件的受力中心、模具的几何中心和压机的压力中心"三心合一",这样可以避免因偏心造成的应力集中损坏模具。2.上模面对操作者的一面尽量做成斜面,不但可增加操作空间,而且可减少因频繁使用,模具棱角在应力的作用下变形、损坏从而弹出的概率。3.对冲裁加工要保证凸模的硬度略小于凹模HRC5(硬度值)左右;对冲裁直径小于2毫米的细小孔时,冲头的导向套要尽量长;连续冲裁时个孔要避免单边或不对称,目的都是为了减少凸模损坏弹出的风险。4.模具的卸料板和上、下模之间要尽量密闭,特别是靠近操作者的一面。5. 小导管打孔机挤压加工能量很大,挤压模具的入口角a对单位挤压力影响很大,当α=40°~60°角时变形抗力小,对提高性能很有帮助。
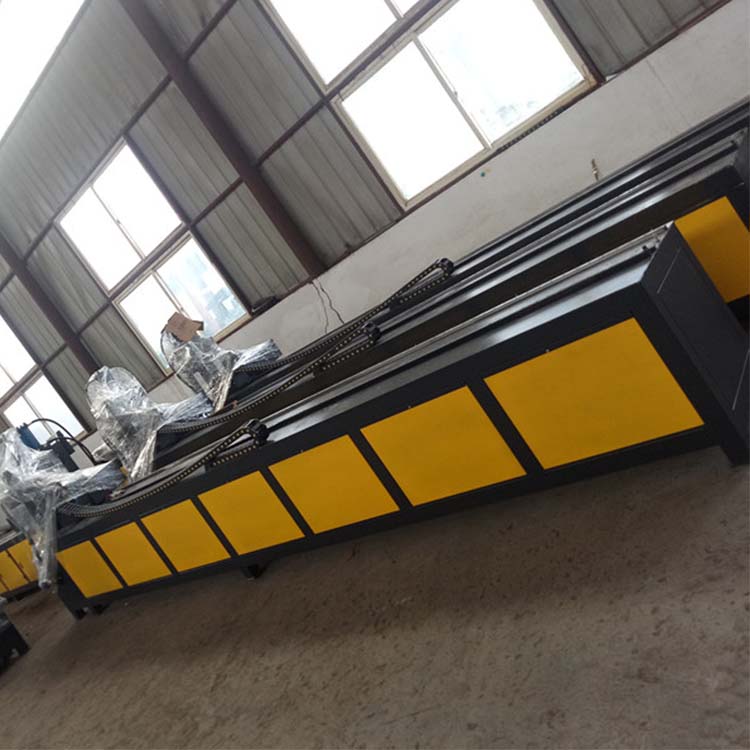
小导管冲孔机工件成形时间短,效率高,加工表面光滑,工件无伤痕。设有闭路循环润滑系统,确保机器长时间正常运行, 机器模具更换简单没在相应模具配合下可加工不同形状金属管,满足不同需求。施工前的准备:1、根据客观条件制定切实可行的施工方法和减少与隧道施工相互干扰的措施;2、选定注浆用料的名称、规格、材质、技术标准,并提出用料量和必不可少的辅助用料量。一般浆液应按照粘土系、水泥系、水泥化学浆液系、化学药液系来选择。当地下水丰富或有淤泥流砂时,宜采用水泥—水玻璃双液注浆。化学浆液成本高,有一定毒性,对环保不利,应慎用。3、选定注浆设备,包括钻孔、注浆、实验、检测的设备和仪表器材工具。4、拟订实验方案,决定实验和检查办法,确定收集哪些数据,以便选定注浆参数。注浆参数包括注浆有效范围、单孔注浆浆液扩散半径、注浆压力、注浆速度、浆液初凝时间、浆液配合比、止水盘尺寸等。
小导管冲孔机施工1、 施工作业前必须认真检查和处理支护作业区的危石,施工机具应布置在地带。2、 施工用作业台架应牢固可靠,并应设置栏杆。3、 必须定期检查电源线路和设备的电器部件,确保用电。4、 施工中应经常检查输料管、接头的磨损情况,当有磨损、击穿或松脱等现象时应及时处理。5、 施工中检修机械或设备故障时,必须在断电、停风条件下进行,检修完毕向机械设备送电送风前必须事前通知有关人 员。6、 当采用加大风压处理堵管时,应先关机将输料管顺直,紧按喷嘴,喷嘴前方不准站人,疏通管路的工作风压不得超过 0.5Mpa。7、 非施工人员不得进入正进行喷射的作业区,施工中喷嘴前严禁站人。8、 喷射作业区应有良好的通风措施,作业区的粉尘浓度不得大于10mg/m3。作业人员应戴防尘口罩、防护帽、防护眼镜、 防尘等防护用具,作业人员应避免直接接触碱性液体速凝剂,不慎接触后应立即用清水冲洗。




 冀公网安备13010402002588