





 通过


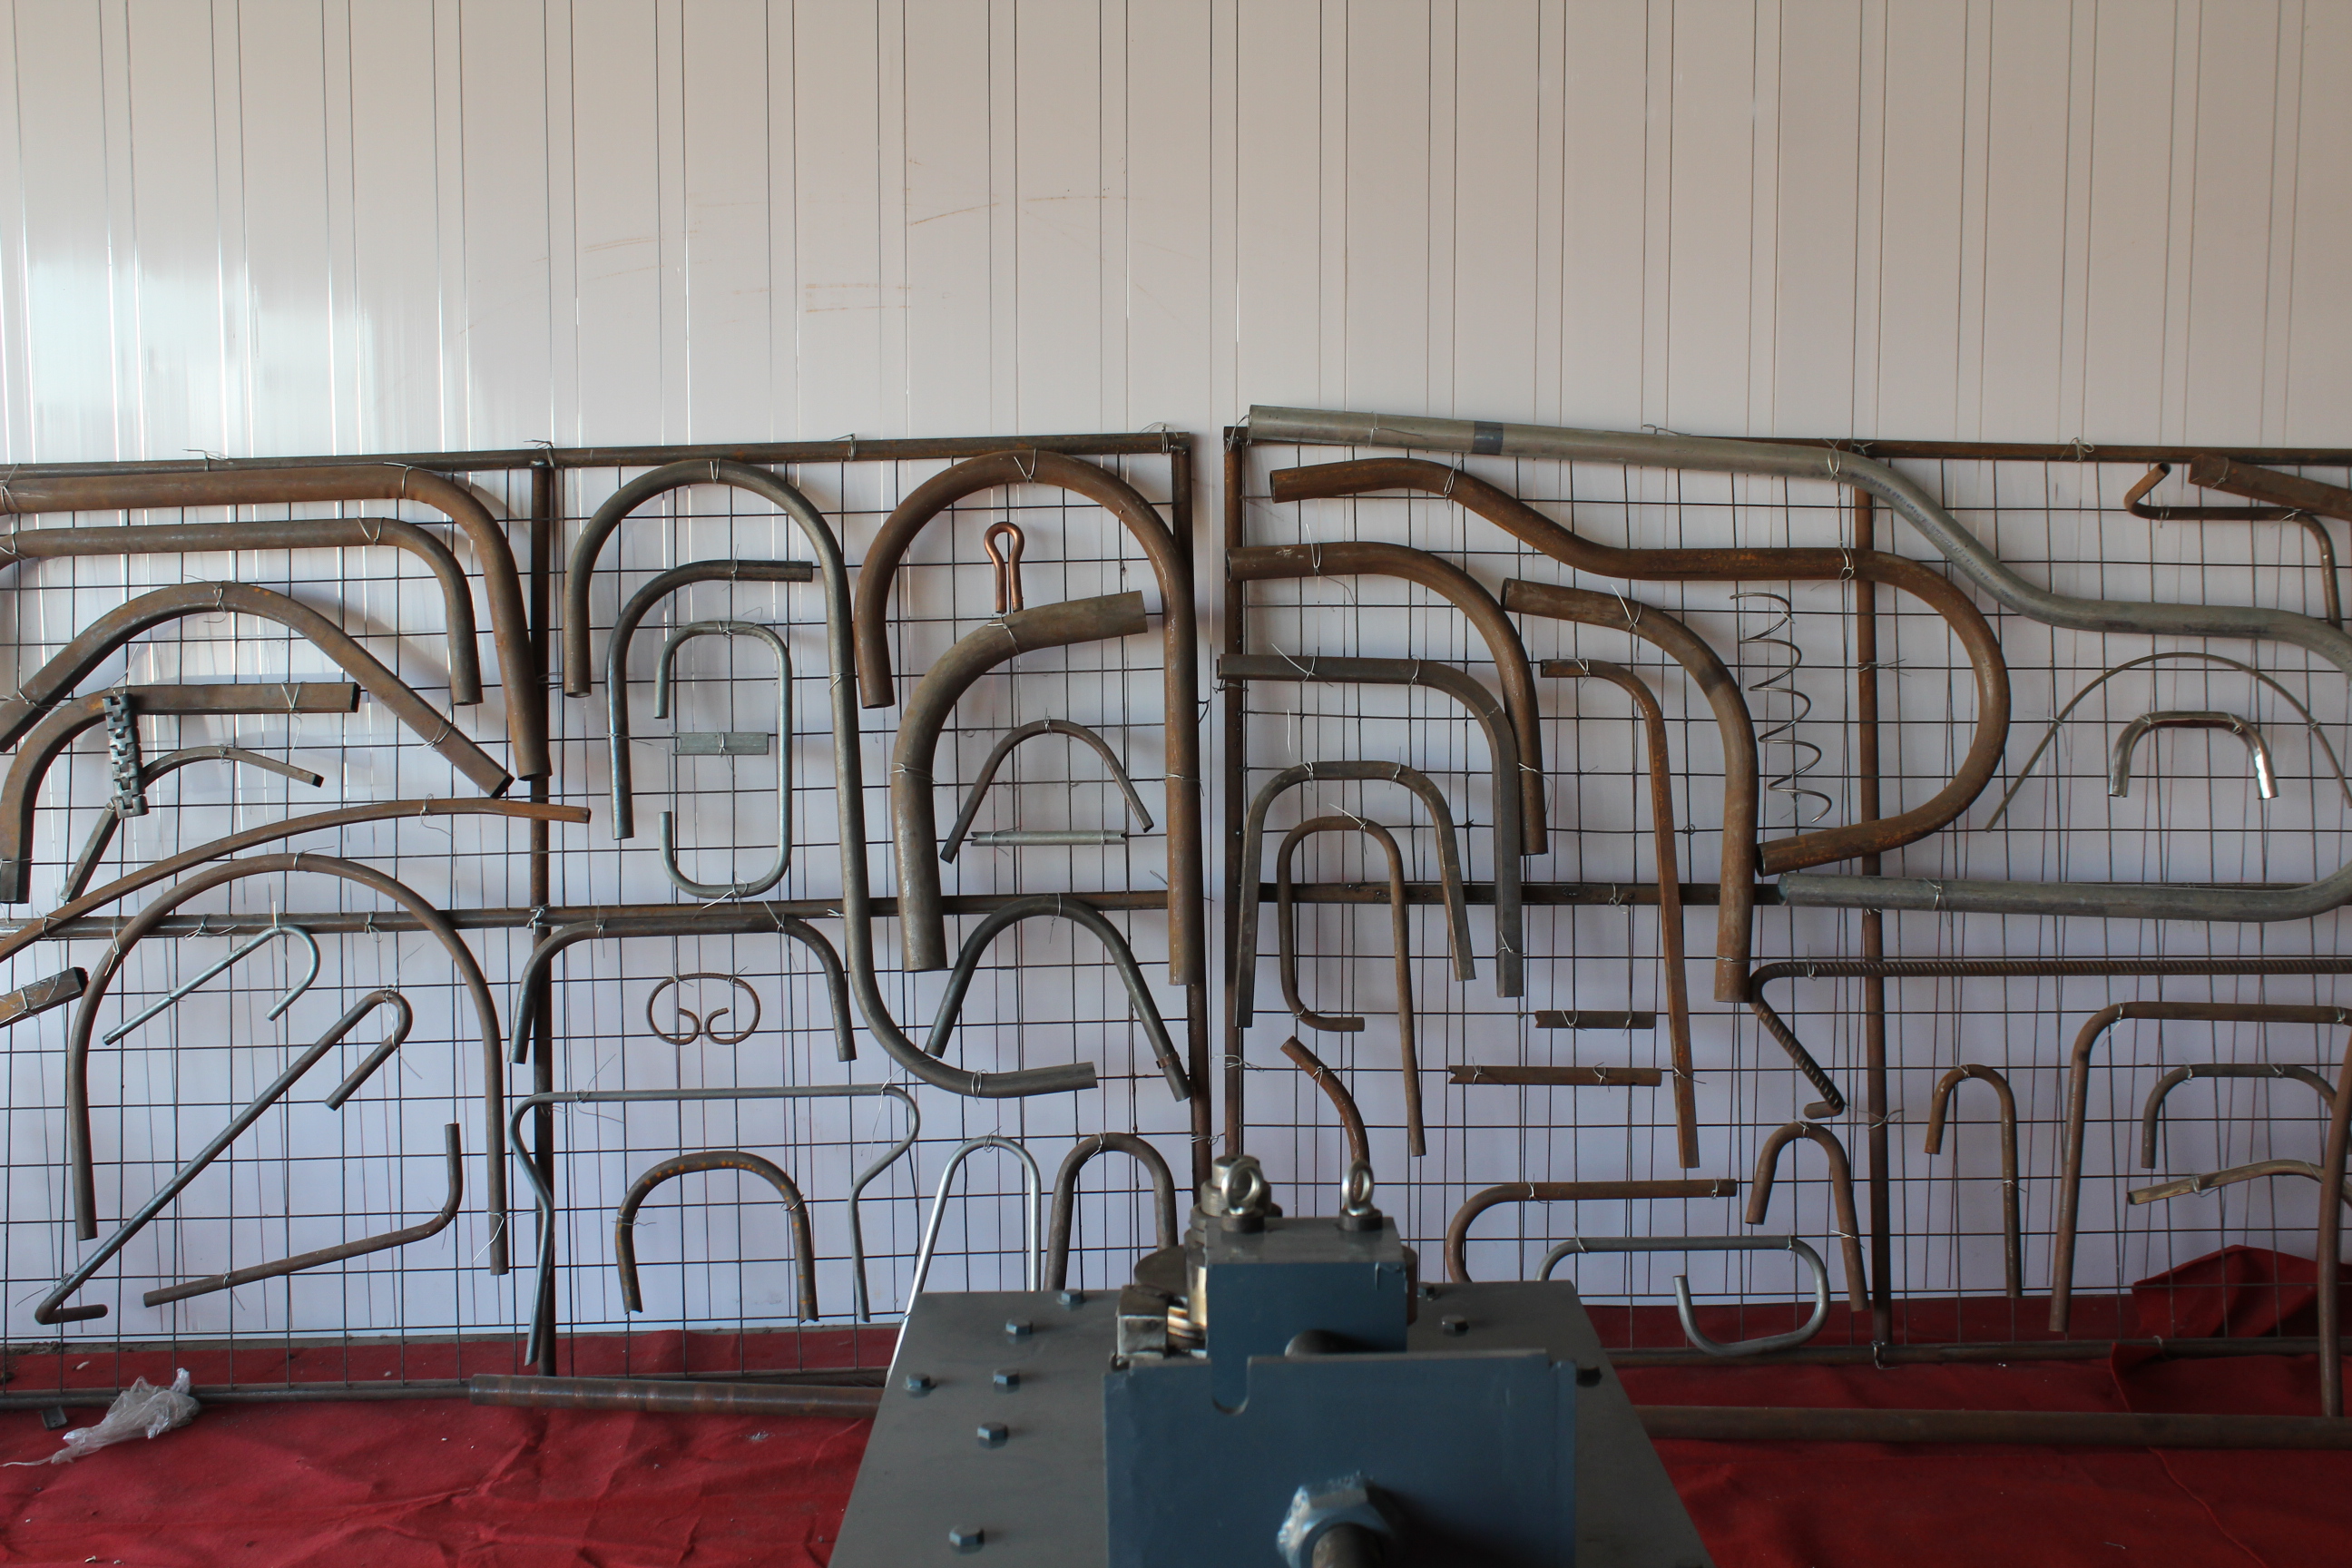
目前电机与弯管机上液压油泵之间的连接已经不需要依靠法兰来进行连接,通过这一小小的改进设计,不仅对于成本上的浪费进行了控制节约,后来我们研究发现在不需要法兰连接后,电机与油泵之间的传动更加顺畅而且噪音也有了很大的改善,因为取消了连接轴油泵轴直接连接电机主轴,这样不但提升了效率,而且也增大了扭力,使得液压弯管机和自动弯管机及液压切管机、金属圆锯机和液压缩管机等液压管材加工机床整体的加工效率。
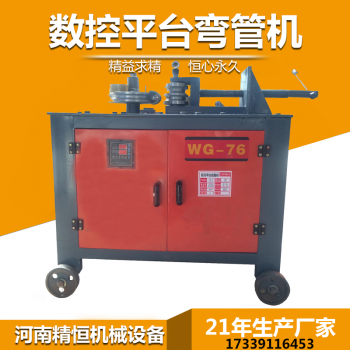
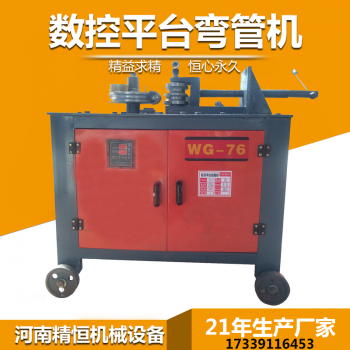
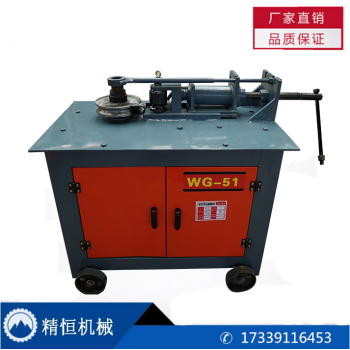
弯管机特点:1、弯管机采用触荧幕加数控模组,对话式操作,程式设定简便容易;2、床身结构稳固,不易变形;3、每一档可设定16个弯管角度,记忆体可储放16组档案;4、俱慢速,弯管角度稳定,重复精度达±0.1°;5、错误讯息在屏幕上显示,帮助操作者立即排除;6、提供自行研发之座标转换弯管加工值,软体可选购装在桌上型电脑编辑计算。
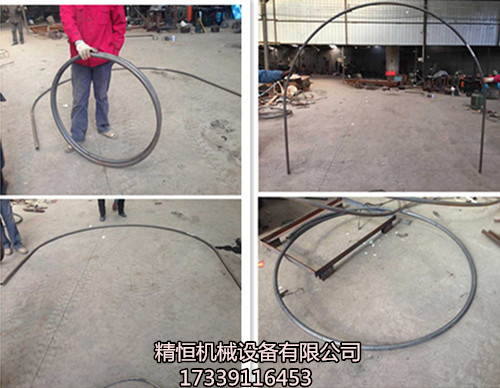
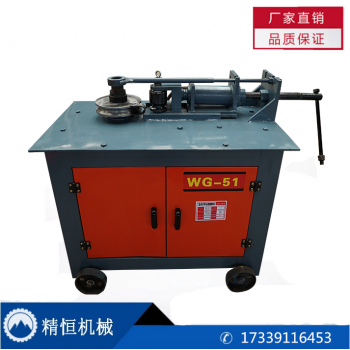
提升弯管机加工效率,在常用性液压弯管机及数控弯管机产品设计中,使用更加合理的设计提升弯管机产品的整体性能,在降低成本过程中同时对于企业制造工业环保做出了相应的贡献。弯管机过去我们在电动机带动液压驱动油泵时,在电机与油泵连接处我们使用到电机与油泵连接法兰,在连接油泵与电机之间的传动,后来我们经过研究与改进,在与电机及油泵制造商进行协商设计改进后。而我们为了使得数控弯管机及液压弯管机使用的更加流畅,在对于弯管机夹紧上添加保压阀其实就是为了减少降低弯管机由于加工超负荷的产品时,弯管出现打滑及弯曲不锈钢管材时因为打滑而影响弯管加工质量。
产品优势和性能特点:1:机械传动部分:采用自主研发设计的涡轮减速箱传动,经久耐用、力度强,弯管过程轮模转动,配合高强度压条一次性定形弯管。2:电路控制部分:采用先进的嵌入式微电脑智能控制系统控制,专业化的设计、人性化的理念、。3:产品优势体现:①:由经验丰富的专业技术人员制作、性能稳定②:智能芯片控制、响应速度快、灵敏度高、可设置智能控制系统。③:采用进口接近开关控制(取代行程开关)信号感应强、运行角度准确、重复精度高。④:从根源上解决了由于“机械式”控制无法准确停机造成角度偏差大、重复精度低、使用不便等诸多问题4:主要用途:家具制造行业、闸门加工行业、健身器材行业、输送管道行业、装饰行业、车配件制造行业、休闲娱乐设备行业。
如今现在科技的发展越来越快,这样使弯管机的结构和造型越来越多,各种弯曲的半径越来越大,加工角度越来越大,精度越来越高,这样的弯管机按照弯曲时候是否进行加热进行区分为冷弯管机和热弯管机,其次按照弯管机的传动方式进行区分可以分成手动式的弯管机,进行气动传动的弯管机,进行液压传动的弯管机等。再次按照弯管机控制的方式进行区分,我们可以将它分成完全用手动控制的手控式的弯管机、用一部分人工的半自动的弯管机、不用人工手动操作的自动的弯管机以及用1新计算机控制的无人工的进行数控的弯管机。
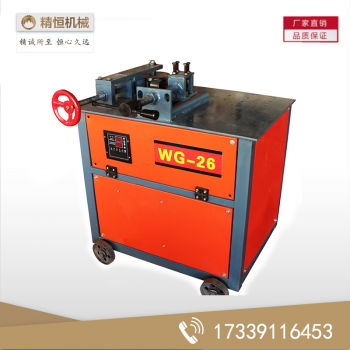
钢管弯弧机包括减速机、大齿轮、小齿轮、弯曲盘面,其特征在于结构中:双级制动电机与减速机直联作一级减速;小齿轮与大齿轮啮合作二级减速;大齿轮始终带动弯曲盘面旋转;弯曲盘面上设置有中心轴孔和若干弯曲轴孔;工作台面的定位方杠上分别设置有若干定位轴孔。由于双级制动电机与减速机直联作一级减速,输入、输出转数比准确,弯曲速度稳定、准确,且可利用电气自动控制变换速度,制动器可保证弯曲角度。利用电机的正反转,对钢管 进行双向弯曲。中心轴可替换,便于维修。
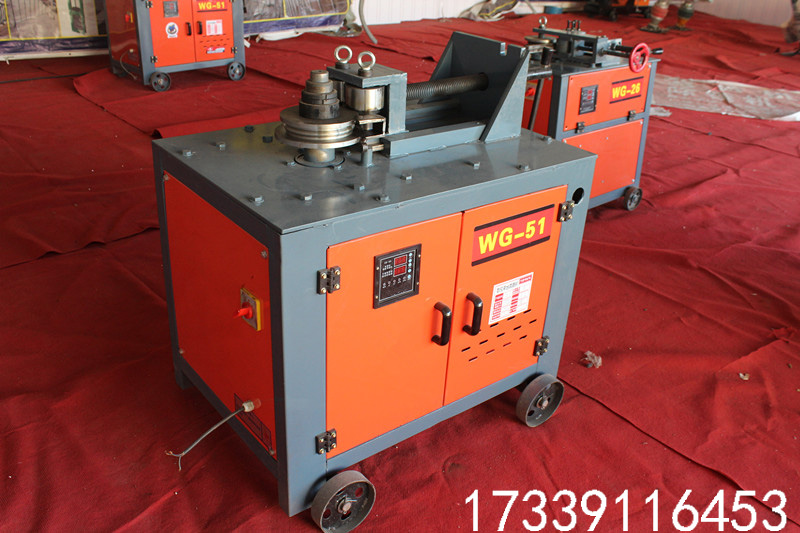
1、蜗轮蜗杆式钢管弯曲机构造:蜗轮蜗杆式钢管弯曲机主要有家家、电动机、传动系统、工作机构(工作盘、插入座、夹持器、转轴等)及控制系统等组成。机架下装有行走轮、便于移动。工作原理:电动机动力经V带轮、两对直齿轮及蜗轮杆减速后,带动工作盘旋转。工作盘上一般有9个轴孔,中心孔用来插中心轴,周围的8个孔座,各有6个孔,用来插入挡铁轴。为了便于移动钢管,各工作台的两遍还设有送料辊。工作时,根据钢管弯曲形状,将钢管平方在工作盘中心轴和相应的成形轴之间,挡铁轴的内侧。当工作盘转动时,钢管一端被挡铁轴阻止不能转动,中心轴位置不变,而成形轴则绕中心轴作圆弧转动,将钢管推弯。由于规范规定,当作180°弯钩时,钢管的圆弧弯曲直径应不小于钢管直径的2.5倍。因此,中心轴也相应地制成16~100mm共9种不同规格,以适应弯曲不同直径钢管的需要。
钢管弯弧机的操作规程:1、检查机械性能是否良好、工作台和弯曲机台面保持水平;并准备好各种芯轴工具挡。2、按加工钢管的直径和弯曲机的要求装好芯轴,成型轴,挡铁轴或可变挡架,芯轴直径应为钢管直径的2.5倍。3、检查芯轴,挡块、转盘应无损坏和裂纹,防护罩紧固可靠,经空机运转确认正常方可作业。4、作业时,将钢管需弯的一头插在转盘固定备有的间隙内,另一端紧靠机身固定并用手压紧,检查机身固定,确实安在挡住钢管的一侧方可开动。5、作业中严禁更换芯轴和变换角度以及调速等作业,亦不得加油或清除。6、弯曲钢管时,严禁加工超过机械规定的钢管直径、根数及机械转速。7、弯曲高硬度或低合金钢管时,应按机械铭牌规定换标限制直径,并调换相应的芯轴。8、严禁在弯曲钢管的作业半径内和机身不设固定的一侧站人。弯曲好的半成品应堆放整齐,弯钩不得朝上。9、转盘换向时,必须在停稳后进行。10、作业完毕、清理现场、保养机械、断电锁箱。




 冀公网安备13010402002588