



 通过


碳钢也叫碳素钢,指含炭量WC小于2%的铁碳合金。碳钢除含碳外一般还含有少量的硅、锰、硫、磷。公司还具备多种检测设备如无损探伤化学分析金相检验物理实验等技术力量雄厚能生产美标日标国标标准的各规格的不锈钢法兰,三通,异径管等系列产品被化工部国家电力总公司选定为定点协作厂家。碳钢法兰在实际的生产和研制中采用不同的方式和工艺进行制作和生产,按照工艺方式和原理进行,对不同的方面产生重要的价值和作用,在实际的生产中添加一定的元素增加碳钢法兰的特性和价值,表现良好的使用特点和价值。
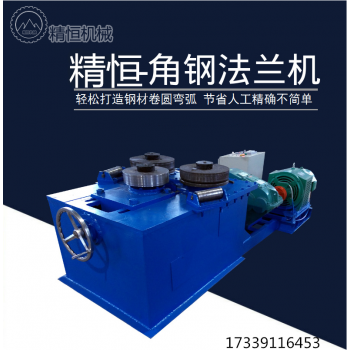
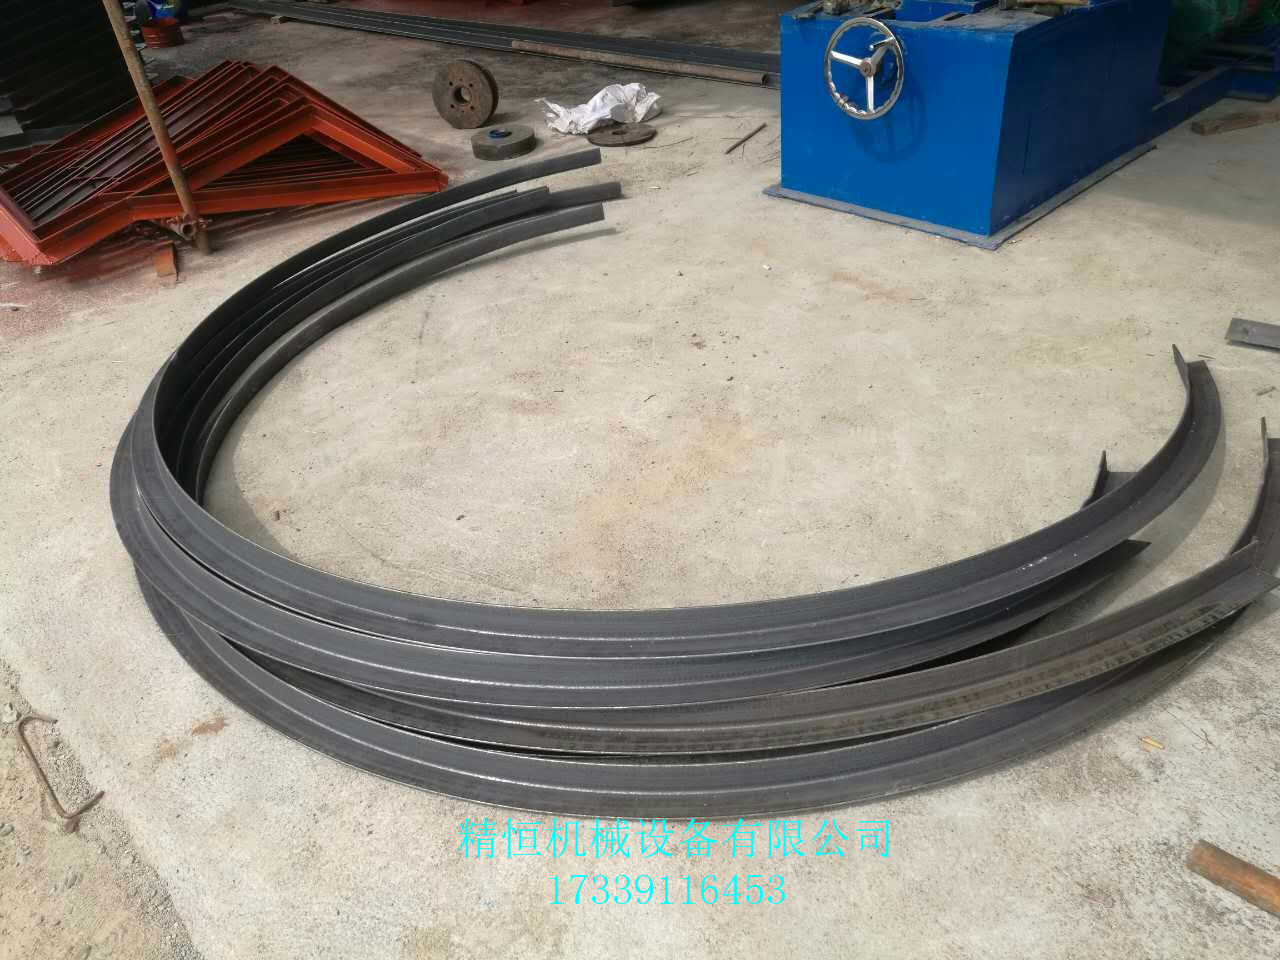
角钢法兰,分为两种:一种是角钢向外卷(角钢正卷,开口向外),一种是角钢向内卷(角钢反卷,开口向内)。实际操作过程中,能做到两条边垂直为90°,并且不翻边的有一定难度,这是由其物理特性决定的。角钢向外卷角钢向外卷(角钢正卷,开口向外):角钢或角铁在进行卷弯的时候,外边被拉伸,而里边垂直的边被挤压,所以外边被延伸,里边被挤压,造成受力既不均匀,又是受的相反的力,从而造成加工后的角钢产生不是90°垂直,而且很可能有褶皱产生。这种现象一般出现在5号以上角钢比较明显。3号角钢及4号角钢如果加工的尺寸在600mm以上,褶皱现象不是很明显。
型钢弯曲机操作规程:1.使用前将机器安置在坚固的地面上,并校正水平,使机器更稳定。2.本机必须专人操作,操作人员必须熟悉本机结构性能和使用方法,经负责管理人员同意后,方可进行操作。3.开机前,要仔细检查装置是否完好。检查油标的油面高度,保持液压油标的2/3以上位置。检查油泵电机转向,如转向错误,调整电源接线。4.机器开动后,先空转几个循环,在确保无异常后,才可进行作业。5.操作者要站在能触及急停开关范围内,多人协同作业必须专人指挥。正反车要有信号联系,指挥信号要清楚明了,操作时思想要集中,严禁谈笑、打闹,确保。6.在设备开动时,操作者不准离开设备。为了,操作人员离开时,请关掉电源。7.在使用中应及时清理卷压过程中产生的残渣杂屑,以免影晌设备正常工作。8.工作场地禁止乱堆工件及杂物,做到时刻保持机床及场地清洁。9.根据说明书中规定,按要求对各润滑点进行加油润滑。10.工作完毕,切断电源,锁好电源箱,将工件放置地点。11.机器有故障时,请关掉电源,分析原因,设法排除,不得带病投入生产。12.开车操作前应阅读并理解熟悉本说明之规定方能上岗操作。了解的事项:1、操作者应穿工作服、戴帽和防护手套;女工辫子应放入帽内,不得穿裙子、拖鞋或高跟鞋上岗。2.、在开机和停机前,电控系统的所有按钮必须置于原始位置;检查各操作手柄(按钮)及各连接部位紧固是否良好、可靠;各运转部位及台面有无障碍物、限位装置及防护装置是否完好;3、 检查各润滑点和加油处是否供油充足;检查电控系统是否良好,接地是否妥善;所有紧固连接处不许有松动现象。
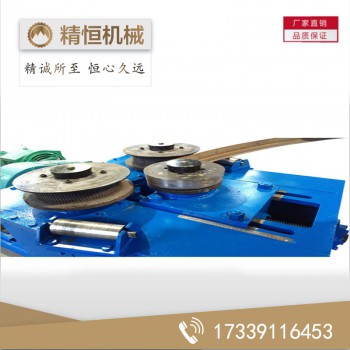
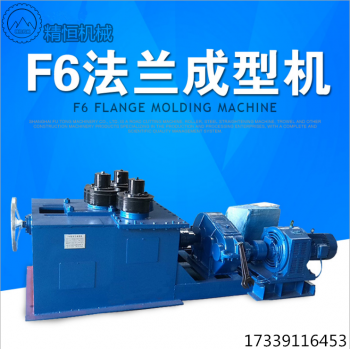
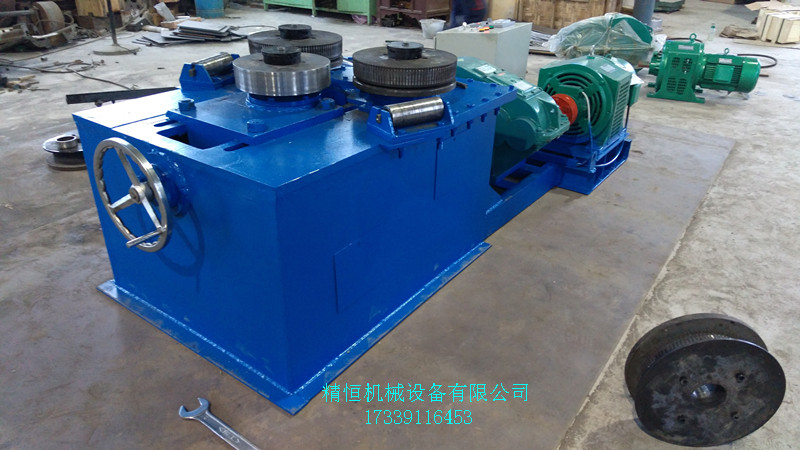
F6型卷圆机是对称式三辊型材卷圆机,集机电一体,将电动机输出的较高转速通过传动装置、联轴器、减速机、齿轮等转换为所需的大转矩低转速,带动位置固定的两主动辊实现旋转运动,为型材行走提供扭矩。被动辊通过手轮前进、后退实现位移,为卷制型材提供所需的加压力,位移量由数字标尺实时显示。三个工作辊成等腰三角形分布,通过移动被动辊位置实现这三个点形成的弧线达到所需弯曲半径,即调整所弯型材的曲率。借助被动辊的压紧及两主动辊的旋转运动,使型材经过多道次连续弯曲,产生永久性的塑性变形,用于常温状态下将型材卷制成圆形、弧形、螺旋形等工件。
型材弯曲机结构为弧线下调式结构,上辊轴固定,两下辊轴围绕一中轴相对于上辊轴分别作弧线升降运动,其功能主要是预弯型材的端部和使型材弯曲变形,同时两下辊轴也为主传动轴,由液压马达驱动,使弯曲变形的型材卷制成形。为防止型材在卷弯过程中的扭曲变形,提高型材的卷弯精度,增设有两托辊和滚轮,可上、下垂直移动,以适应卷弯不同规格和不同弯曲半径的型材。型材弯曲机整机的全部动作均为液压驱动,由电气集中控制两下辊轴的升降运动,数字显示,集中于操作台面操作。该机结构合理、性能稳定、功能齐全、节能节材效果显著,是一理想的型材弯曲设备。在型材弯曲机进行作业中,应注意的事项表现如下:1、设备启动后空运转1-2分钟,上滑板满行程运动2-3次,如发现有不正常声音或有故障时应立即停车,将故障排除,一切正常后方可工作;2、在上滑板和各定位轴均未在原点的状态时,运行回原点程序;3、多人工作时必须有专人指挥,加工件进退翻身时领班人员必须给其他人员下达指令配合密切, 动作一致;4、加工好的物件在上下料架时应有专人指挥,听到指令时方可启动风顶开关,并将物件按定置管理要求摆放整齐,垫平放牢;5、在弯制弯度较大时,端头处不得站人。 型材弯曲机适用于各种金属型材弯圆,根据不同半径不同型材延展性,可选择一次成型和多次成型,完成适应于各种料的延展性伸缩,通过四轴定位系统,程度减小成型过程中的变形,通过油量和转速的调节对于过度连接部位的进行圆滑弧线处理,从而达到不规则圆的完美成型,本机器操作简单,需要半径大小数控掌握,效率高,准确度高。
性能描述:弯卷不同规格槽钢、扁钢 、节能、节材.结构及工作原理:设备主要由主机、液压站、电控柜三大部分组成。由电动油泵输出的高压油,经高压油管送入工作油缸或马达内、高压油推劝工作油缸或马达内柱塞,产生推力和扭矩,通过模具部件弯曲型材。保养电路:注意电路板清洁,定时清理强弱电箱灰尘,保持电箱干爽,防止受潮。油路:检查油路各部位有无漏油现象,及时处理。防止活塞杆刮伤和油质变质。机械:机台传动部位检查有无磨损现象,检查每个黄油嘴有无堵死现象,并注黄油。其他注意事项:液压油建议一年更换一次并清理油箱油泥,水冷却器及时清理防止油温上涨造成油质加速老化,当然无小事,电路门开关,油路泄压阀,机械挡块,机台警示灯在保养的时候一定要检查是否正常工作.工作原理:成型机的工作原理与打针用的注射器相似,它是借助螺杆(或柱塞)的推力,将已塑化好的熔融状态(即粘流态)的塑料注射入闭合好的模腔内,经固化定型后取得制品的工艺过程。注射成型是一个循环的过程,每一周期主要包括:定量加料—熔融塑化—施压注射—充模冷却—启模取件。取出塑件后又再闭模,进行下一个循环。
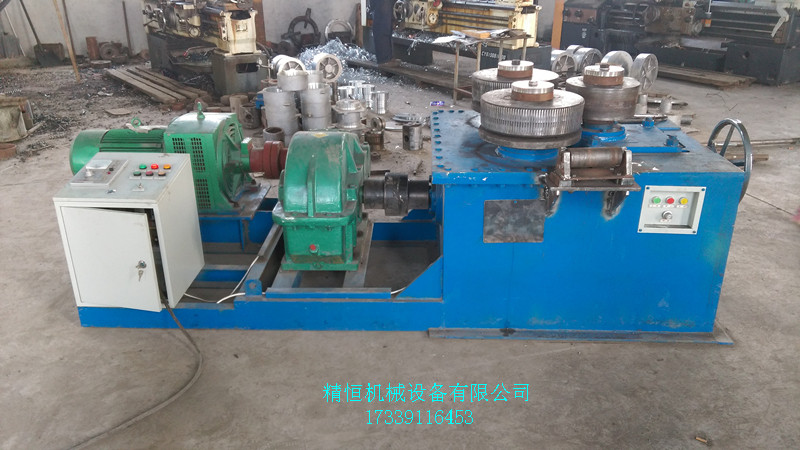
角铁法兰弯弧成型机安装使用:1、设备摆放平稳,四轮受力均匀。 2、设备使用前,先检查传动箱侧面油标所显示的油位,如果油位低于油线时,须从箱体盖上向箱体内注润滑油,直到达到油线位置。3、夏季注入40号机械油,冬季可注入20号机械油。正常使用半年后,换油一次,可保证设备正常运转和延长命。 4、操作人员了解并掌握该设备的结构及工作原理和保养检查点。 5、压轮进给时,先将上面圆螺母松开,进给到达一定位置后,再将圆螺母拧紧固定;被压轮进给时应将工件完全退出。6、摆线针减速机使用40号机械油。






 冀公网安备13010402002588