




 通过


共板法兰机是一种率化的风管法兰系统的全新设计,TDF共板式法兰机与辘骨机、剪角机、压筋机等组合可形成全自动化的生产,亦可分组,带机械到现场施工,非常适合目前国内施工企业的需要。中国共板法兰机产业有着广阔的市场和光明的前景,只要能够好好利用开发,其必将成为中国工业重要组成部分。然而,现在的种种迹象却说明中国共板法兰机并没有走上产业化的正轨。不难发现,共板法兰机行业蓄藏的商机,已不仅仅是共板法兰机企业餐桌上的菜肴。可以预言,共板法兰机行业加大资源的合作将成为未来发展的主流,三五年后的国内共板法兰机行业,国际化运营赢利模式将更为清晰、科学、合理,同时,它也将成为我国经济的“又一个闪光点”。 法兰机是将碳钢,不锈钢,有色金属型材,卷制成直径с320-6000mm的圆环和法兰的一种益的卷圆装置。代替了原有钢板下料、对接、校正、车床加工等复杂工艺,并节省了氧气、乙炔、劳动力、原材料等,是制造法兰的先进母机。法兰预紧力不能过大,也不能过小。(过大:使垫片压坏或挤出;过小:达不到垫片压紧并实现初始密封条件。)适当提高预紧力,可以增加垫片的密封能力。法兰机管道连接法兰包括两个对接的法兰盘,以及密封垫,两法兰盘均具有中心通孔及外侧的法兰盘面,两个法兰盘为子、母法兰盘,子法兰盘的对接端上于中心通孔的外围具有凸台,母法兰盘的对接端上于中心通孔的外围则具有可供子法兰盘上的凸台吻合插入的台阶结构,密封垫是装配在两相对法兰盘面之间、子法兰盘的凸台的外侧。子、母法兰盘是通过其对接端的凸台与台阶结构而吻合插装在一起,密封垫是从凸台的外侧进行密封。在这种密封结构下,因密封垫变形不均匀而造成的法兰盘连接处间隙很小甚至完全没有,可有效防止管道内的流体介质流经法兰盘连接处时形成涡流,提高法兰盘及密封垫的使用寿命。
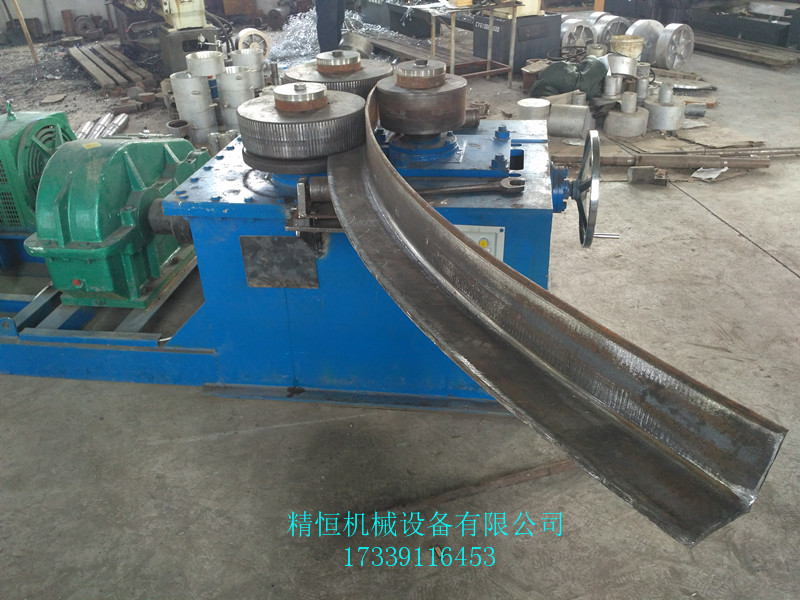
角钢法兰,分为两种:一种是角钢向外卷(角钢正卷,开口向外),一种是角钢向内卷(角钢反卷,开口向内)。实际操作过程中,能做到两条边垂直为90°,并且不翻边的有一定难度,这是由其物理特性决定的。角钢向外卷角钢向外卷(角钢正卷,开口向外):角钢或角铁在进行卷弯的时候,外边被拉伸,而里边垂直的边被挤压,所以外边被延伸,里边被挤压,造成受力既不均匀,又是受的相反的力,从而造成加工后的角钢产生不是90°垂直,而且很可能有褶皱产生。这种现象一般出现在5号以上角钢比较明显。3号角钢及4号角钢如果加工的尺寸在600mm以上,褶皱现象不是很明显。
不锈钢法兰的优势明显,在特定的环境下,具有高强度的密封性,但是在一些腐蚀性强的工作环境中,就必须要依靠一些额外的配件,比如不锈钢衬环法兰,这里和大家分享下不锈钢衬环法兰的衬环的特点。其实我国的不锈钢法兰标准也是明确有规定,但是在一些化工企业,设计超低碳不锈钢精馏塔时,为避免腐蚀性强的工作介质对法兰焊缝的腐蚀,对不锈钢衬环法兰的衬环结构进行了一些改进,改进后的结构。衬环与筒体及法兰的焊接焊缝在密封面上,并在不锈钢筒体与碳钢法兰之间设计一衬筒,其材料与筒体相同。所以在改进后的结构具有下列优点:,设备的工作介质与衬环法兰焊缝不直接接触,从而避免了介质对该焊缝的腐蚀。第二,即使有少量介质与焊缝接触,但由于不锈钢衬环法兰的衬环密封面上的焊缝精加工后,表面光滑,不易沉积介质及杂质,使得焊缝及热影响区的腐蚀速率大大减小,从而延长了设备的使用寿命。第三,碳钢法兰与不锈钢筒体不直接焊接,防止了法兰向筒体的渗碳,从而避免了因含碳量升高而加速不锈钢筒体腐蚀的可能性。第四,该结构焊接后法兰变形小,精加工后能够保证法兰厚度。不锈钢法兰的衬环对于筒体的密封性有非常重要的作用,可以缓解碳钢法兰和不锈钢法兰的焊接障碍,并且便于安装和法兰泄漏修复。碳钢法兰盖(盲板)衬不锈钢面是为了降低成本,不锈钢面作为接触介质的密封面,起到防止腐蚀的作用。比起整体不锈钢法兰盖(盲板)很大的降低了成本,所以现在不是要求很高很多客户都会选择这种形式的法兰盖。
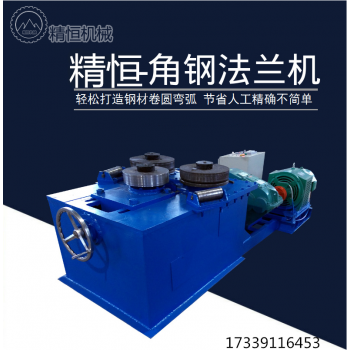
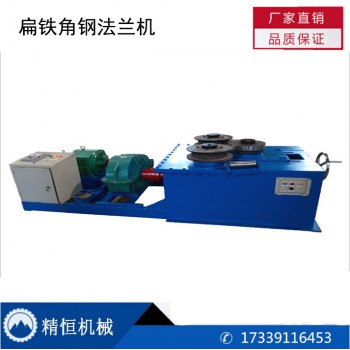
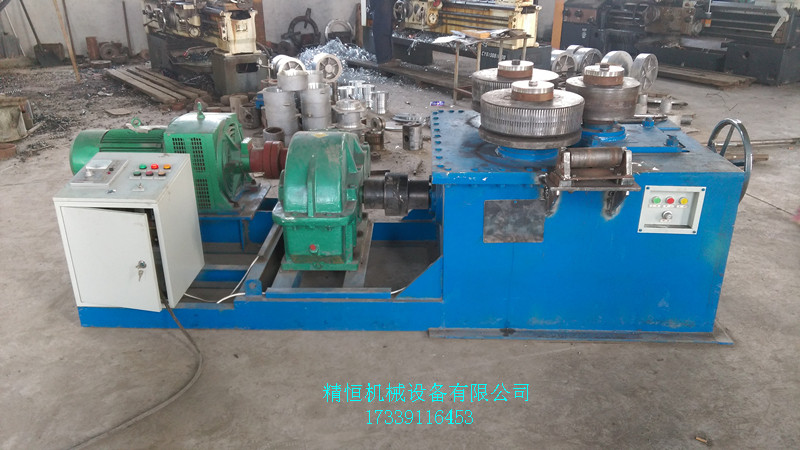
F6型卷圆机是对称式三辊型材卷圆机,集机电一体,将电动机输出的较高转速通过传动装置、联轴器、减速机、齿轮等转换为所需的大转矩低转速,带动位置固定的两主动辊实现旋转运动,为型材行走提供扭矩。被动辊通过手轮前进、后退实现位移,为卷制型材提供所需的加压力,位移量由数字标尺实时显示。三个工作辊成等腰三角形分布,通过移动被动辊位置实现这三个点形成的弧线达到所需弯曲半径,即调整所弯型材的曲率。借助被动辊的压紧及两主动辊的旋转运动,使型材经过多道次连续弯曲,产生永久性的塑性变形,用于常温状态下将型材卷制成圆形、弧形、螺旋形等工件。
共板式法兰系统是国际上通风管道制作法兰连接两大系统之一,它具有成本低、密封性能好,安装方便简捷的特点,特别适合于截面面积不大的通风管道生产,TDF共板式法兰系统可用于工厂大规模工业化生产,是一种率化的风管法兰系统的全新设计,TDF共板式法兰机与辘骨机、剪角机、压筋机等组合可形成全自动化的生产,亦可分组,带机械到现场施工,非常适合目前国内施工企业的需要。 通风管道成型机定尺开料,可直接与电脑等离子切割机配合使用。 CS插骨剪角,可与C骨法兰机和S插条法兰机配合使用。 TDF自成法兰的各种连接方法定位剪角,可与TDF自成法兰机,TDF接边机配合使用。 可剪角铁法兰或之字法兰使用的各种剪角。并能折出""、""′和""′并能与联合合缝机配套使用而完成整套风管。可完成TDC剪切角并和插条法兰折弯,如生产""′型风管。可与联合合缝机和插条法兰配合使用而完成完整风管。机械效率高.故障少.寿命长:本机主要传动啮合件使用优质合结钢制造,工作辊端轴承选用引进国外技术生产的轴承支撑,承载能力大,而且降低摩擦引起的功率损耗,因此机械性能好,耐磨性能好,再加采用滚动摩擦,故使之故障少.寿命长。插接式法兰机制作风管是国际上较先进的制作工艺,它使矩形法兰制作实现标准化、批量化、机械化,比传统的角铁法兰制作省料,简易具有省时、省料、工作效率高、密封性好、坚固耐用和驳接坚固等优点,特别适用于通风管道截面面积较大的矩形风管。法兰机具有良好的刚性和稳定性,运动成型形状美观平整。与压筋机、剪板机、共板法兰折边机等组合可形成简易型全自动风管生产线,机器结构严谨、性能良好,为客户节约了成本,降低了开支,是小型生产客户的选择。
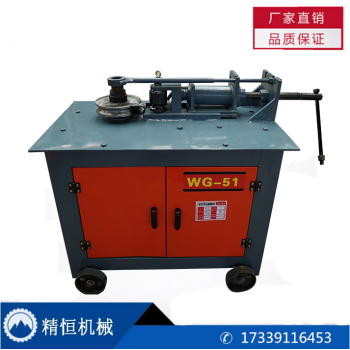
性能描述:弯卷不同规格槽钢、扁钢 、节能、节材.结构及工作原理:设备主要由主机、液压站、电控柜三大部分组成。由电动油泵输出的高压油,经高压油管送入工作油缸或马达内、高压油推劝工作油缸或马达内柱塞,产生推力和扭矩,通过模具部件弯曲型材。保养电路:注意电路板清洁,定时清理强弱电箱灰尘,保持电箱干爽,防止受潮。油路:检查油路各部位有无漏油现象,及时处理。防止活塞杆刮伤和油质变质。机械:机台传动部位检查有无磨损现象,检查每个黄油嘴有无堵死现象,并注黄油。其他注意事项:液压油建议一年更换一次并清理油箱油泥,水冷却器及时清理防止油温上涨造成油质加速老化,当然无小事,电路门开关,油路泄压阀,机械挡块,机台警示灯在保养的时候一定要检查是否正常工作.工作原理:成型机的工作原理与打针用的注射器相似,它是借助螺杆(或柱塞)的推力,将已塑化好的熔融状态(即粘流态)的塑料注射入闭合好的模腔内,经固化定型后取得制品的工艺过程。注射成型是一个循环的过程,每一周期主要包括:定量加料—熔融塑化—施压注射—充模冷却—启模取件。取出塑件后又再闭模,进行下一个循环。
型材弯曲机是国内外先进的型材成形设备,广泛用于锅炉、造船、水电、金属结构等行业。型材弯曲机是弯曲扁钢、方钢、圆钢、角钢、I型钢、H型钢、方管、矩形管、圆管等型材先进的机器。可一次上料完成型材的预弯,卷圆和校圆工序;型材弯曲机结构先进,功能全,可根据用户使用情况立放或卧放。型材弯曲机为弧线下调式型材卷弯机,机器的两个边辊为主传动辊,也可以三个工作辊为主传动辊,上辊位置固定,两个边辊围绕因定回转中心作弧线升降动动,液压控制,位移液晶显示,有利于控制型材成形过程,两侧高有托辊装置,有利于保证非对称截面型材的卷制质量。
角铁法兰弯弧成型机安装使用:1、设备摆放平稳,四轮受力均匀。 2、设备使用前,先检查传动箱侧面油标所显示的油位,如果油位低于油线时,须从箱体盖上向箱体内注润滑油,直到达到油线位置。3、夏季注入40号机械油,冬季可注入20号机械油。正常使用半年后,换油一次,可保证设备正常运转和延长命。 4、操作人员了解并掌握该设备的结构及工作原理和保养检查点。 5、压轮进给时,先将上面圆螺母松开,进给到达一定位置后,再将圆螺母拧紧固定;被压轮进给时应将工件完全退出。6、摆线针减速机使用40号机械油。




















 冀公网安备13010402002588