


 通过


非标法兰使用注意事项,非标法兰在使用的时候要注意的事项有很多,兴化市飞翔机械配件厂列举了以下几点,希望对您会有帮助。 1、为防止由于法兰盖加热而产生睛间腐蚀,焊接电流不宜太大,比碳钢焊条较少20%左右,电弧不宜过长,层间快冷,以窄焊道为宜。 2、焊条使用时应保持干燥,钛钙型应经150℃干燥1小时,低a氢型应经200-250℃干燥1小时(不能多次重复烘干,否则药皮容易开裂剥落),防止焊条药皮粘油及其它脏物,以免致使焊缝增加含碳量和影响焊件质量。 3、不锈钢非标法兰管件焊接时,受到重复加热析出碳化物,降低耐腐蚀性和力学性能。 4、不锈钢非标法兰管件焊后硬化性美标法兰较大,容易产生裂纹。若采用同类型的铬不锈钢焊条(G202、G207)焊接,必须进行300℃以上的预热和焊后700℃左右的缓冷处理。若焊件不能进行焊后热处理,则应选用不锈钢非标法兰管件焊条(A107、A207)。 5、不锈钢非标法兰管件,对焊法兰焊条具有良好耐腐蚀性和抗氧化性,广泛应用于化工、化肥、石油、机械制造。
角钢法兰,分为两种:一种是角钢向外卷(角钢正卷,开口向外),一种是角钢向内卷(角钢反卷,开口向内)。实际操作过程中,能做到两条边垂直为90°,并且不翻边的有一定难度,这是由其物理特性决定的。角钢向外卷角钢向外卷(角钢正卷,开口向外):角钢或角铁在进行卷弯的时候,外边被拉伸,而里边垂直的边被挤压,所以外边被延伸,里边被挤压,造成受力既不均匀,又是受的相反的力,从而造成加工后的角钢产生不是90°垂直,而且很可能有褶皱产生。这种现象一般出现在5号以上角钢比较明显。3号角钢及4号角钢如果加工的尺寸在600mm以上,褶皱现象不是很明显。
角铁与角钢材料是不相同的:1.角钢属建造用碳素结构钢,是简单断面的型钢钢材,主要用于金属构件及厂房的框架等。在使用中要求有较好的可焊性、塑性变形性能及一定的机械强度。生产角钢的原料钢坯为低碳方钢坯,成品角钢为热轧成形、正火或热轧状态交货。2.角钢俗称角铁,其截面是两边互相垂直成直角形的长条钢材。角钢有等边角钢和不等边角钢之分,两垂直边长度相同为等边角钢,一长一短的为不等边角钢。其规格以边宽×边宽×边厚的毫米数表示。
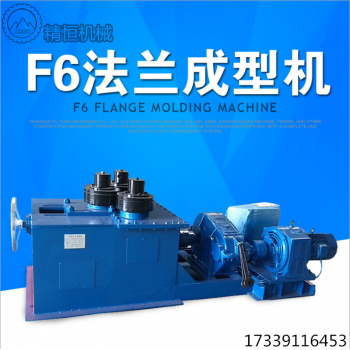
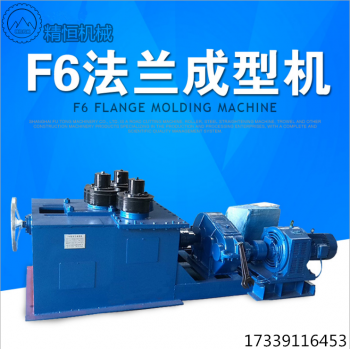
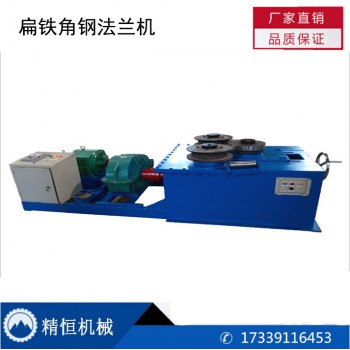
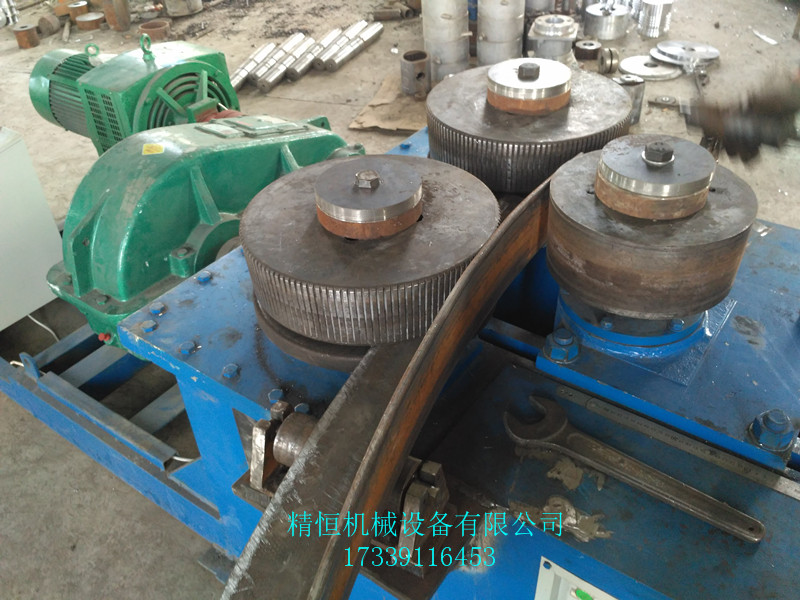
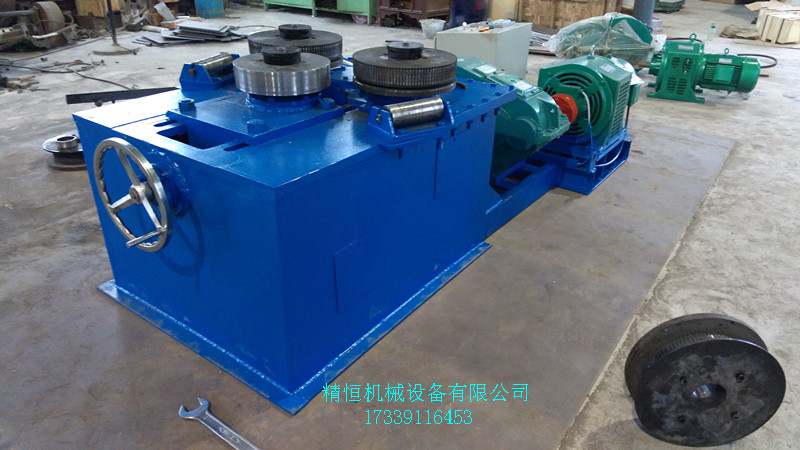
F6型卷圆机是对称式三辊型材卷圆机,集机电一体,将电动机输出的较高转速通过传动装置、联轴器、减速机、齿轮等转换为所需的大转矩低转速,带动位置固定的两主动辊实现旋转运动,为型材行走提供扭矩。被动辊通过手轮前进、后退实现位移,为卷制型材提供所需的加压力,位移量由数字标尺实时显示。三个工作辊成等腰三角形分布,通过移动被动辊位置实现这三个点形成的弧线达到所需弯曲半径,即调整所弯型材的曲率。借助被动辊的压紧及两主动辊的旋转运动,使型材经过多道次连续弯曲,产生永久性的塑性变形,用于常温状态下将型材卷制成圆形、弧形、螺旋形等工件。
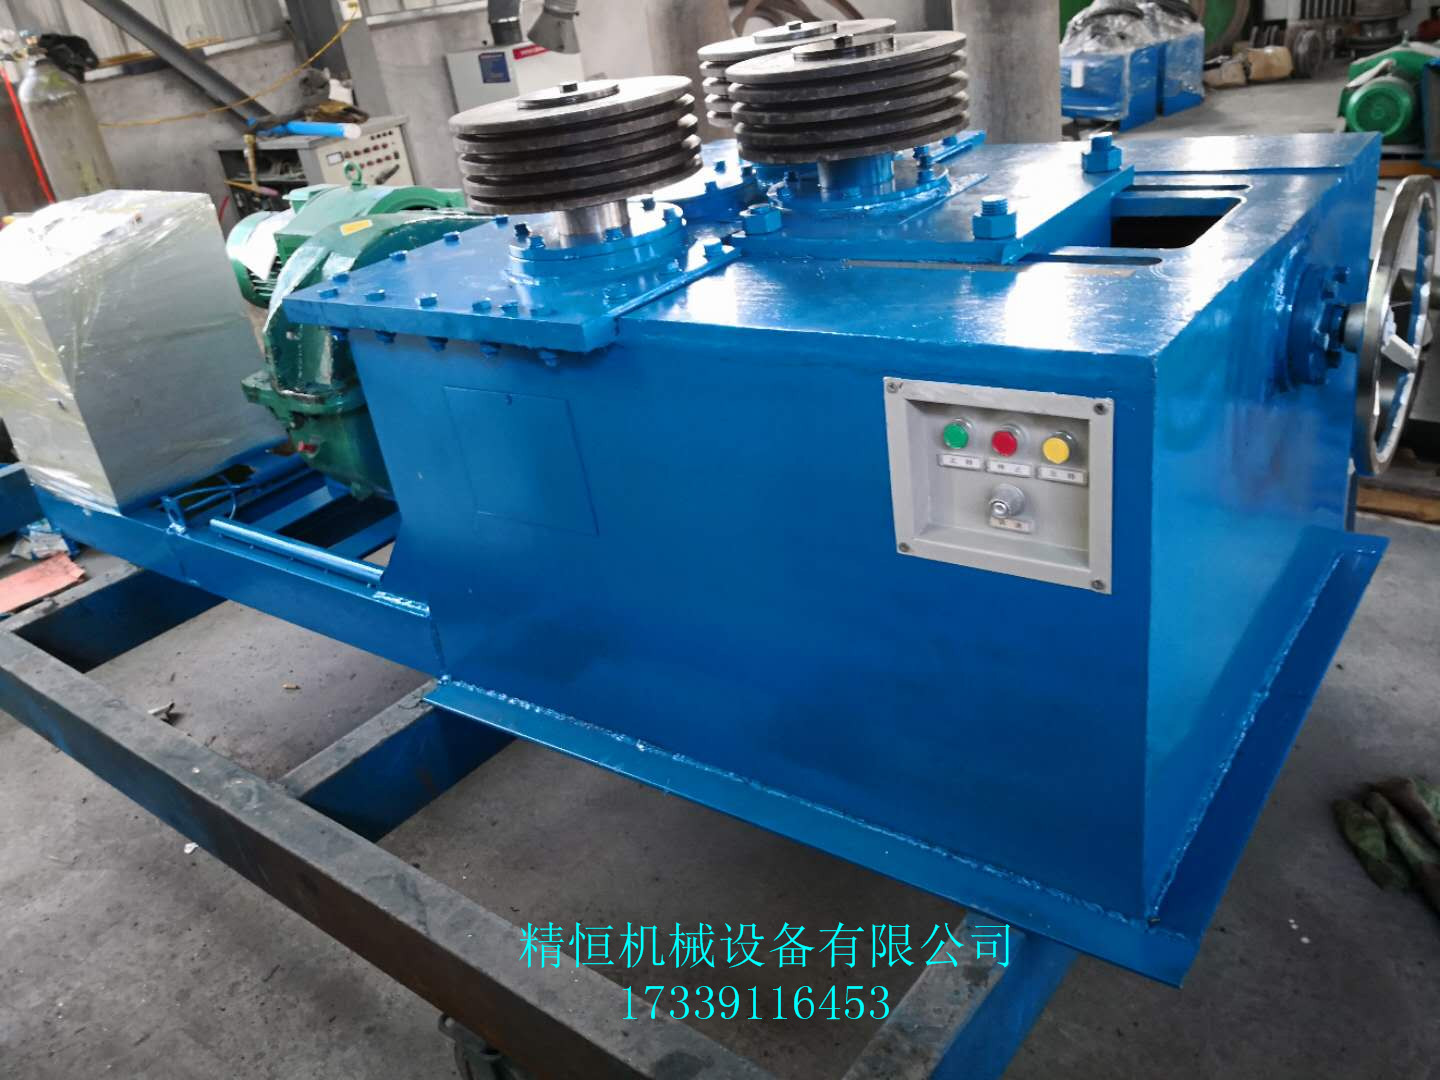
法兰成型机亦称卷圆机,它是能够精准、快速率的加工制造法兰,法兰可以说在我国的领域也是非同广泛的,也是我们国家发展的支柱的众多因素之一,因为在很多方面都要用到法兰,比如汽车、船舶、等等,但是如何快速加工制造质量高、效率高的法兰是很多企业非常苦恼的事情,这方面新乡升基利可以为您排忧解难,不再使用单纯的锻打的传统方式。新乡升基利机械设备有限公司是一家集技术研发、加工制造与贸易服务为一体的创新型股份制企业,公司主要致力于法兰成型机、冷弯卷圆机、角钢卷圆机、圆筒翻边机、锥筒翻边机、液压法兰成型机、等设备及其它相关配套产品的设计、制造与安装调试。我公司生产的法兰成型设备有着操作、效率高、调整方便、使用寿命长、耗能低、经济性好等诸多优点.法兰机也适合用于对外加工,利润丰厚。
性能描述:弯卷不同规格槽钢、扁钢 、节能、节材.结构及工作原理:设备主要由主机、液压站、电控柜三大部分组成。由电动油泵输出的高压油,经高压油管送入工作油缸或马达内、高压油推劝工作油缸或马达内柱塞,产生推力和扭矩,通过模具部件弯曲型材。保养电路:注意电路板清洁,定时清理强弱电箱灰尘,保持电箱干爽,防止受潮。油路:检查油路各部位有无漏油现象,及时处理。防止活塞杆刮伤和油质变质。机械:机台传动部位检查有无磨损现象,检查每个黄油嘴有无堵死现象,并注黄油。其他注意事项:液压油建议一年更换一次并清理油箱油泥,水冷却器及时清理防止油温上涨造成油质加速老化,当然无小事,电路门开关,油路泄压阀,机械挡块,机台警示灯在保养的时候一定要检查是否正常工作.工作原理:成型机的工作原理与打针用的注射器相似,它是借助螺杆(或柱塞)的推力,将已塑化好的熔融状态(即粘流态)的塑料注射入闭合好的模腔内,经固化定型后取得制品的工艺过程。注射成型是一个循环的过程,每一周期主要包括:定量加料—熔融塑化—施压注射—充模冷却—启模取件。取出塑件后又再闭模,进行下一个循环。
型材弯曲机的英文名称叫做(Angle Bending Machine)的特点是板料对中方便,工艺通用性广,可以校正扭斜,错边缺陷,可以既位装配点焊。型材弯曲机的质量体积大,结构复杂。上下辊夹持力使工件受氧化皮压伤严重。两侧辊相距较远,对称卷圆曲率不太准确,操作型材弯曲机技术不易掌握,容易造成型材弯曲机超负荷等误操作。型材弯曲机品种繁多,三辊弧线下调式是型弯机的发展方向,因其结构比较简单,操作方便,性能可靠,成本低,剩余直边小,适合于中小型的弯曲成形。
角铁法兰弯弧成型机安装使用:1、设备摆放平稳,四轮受力均匀。 2、设备使用前,先检查传动箱侧面油标所显示的油位,如果油位低于油线时,须从箱体盖上向箱体内注润滑油,直到达到油线位置。3、夏季注入40号机械油,冬季可注入20号机械油。正常使用半年后,换油一次,可保证设备正常运转和延长命。 4、操作人员了解并掌握该设备的结构及工作原理和保养检查点。 5、压轮进给时,先将上面圆螺母松开,进给到达一定位置后,再将圆螺母拧紧固定;被压轮进给时应将工件完全退出。6、摆线针减速机使用40号机械油。




 冀公网安备13010402002588