


 通过


为什么同样都使用着卷圆机,有的能够以此创造更多的效益,而有的非但未能有可观效益,还在生产中浪费掉了很多资源。难道是他们购买设备不是在一个厂家,这一点我想未必能够成立。即便是厂家不同,所生产的卷圆机都是按照一个行业标准,经过专家的分析发现造成这种情况并非设备质量问题。要知道影响卷圆机使用效果的因素有质量、工艺、使用和资源,它们均在不同的程度上制约后的生产结果,现在我们断定设备质量没有问题,那么就应该从后来的三个方面寻找突破口。用户因为对设备不了解,所以需要请厂家人员帮助设计工艺流程及设备的配套,这是质量以外比较重要的一个方面。卷圆机工艺合理且有合适配套设备的情况下将发挥工作能力,也就不会出现达不到预期要求的情况了。现在行业竞争之激烈是我们都能感受到的,很多厂家都从长远发展转变为眼前利益,为了赢得利润扩大设备型号,销售已有设备,甚至配置的工艺都经不起推敲,但是用户却并不知情,而且对厂房的建议深信不疑。 这些都实实在在的说明用户对卷圆机专业知识的缺乏,倘若我们对设备甚是了解,即便不独立设计工艺或是配套设备,也可辨别厂家的方案是不是正确的。不是有句话是这样说的吗,“知己知彼方能百战不殆”,新世纪我们正在打一场工业战、经济战,能否获得成功就看我们掌握多少专业知识。
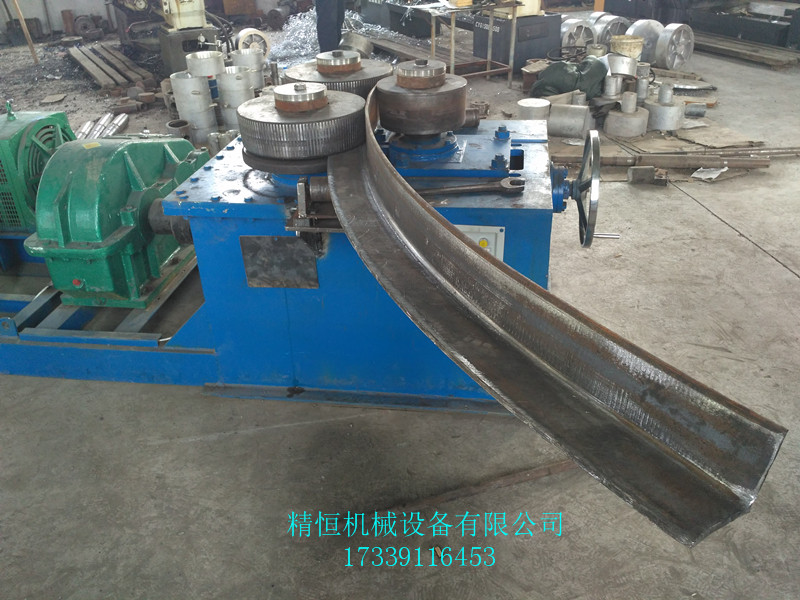
角钢法兰,分为两种:一种是角钢向外卷(角钢正卷,开口向外),一种是角钢向内卷(角钢反卷,开口向内)。实际操作过程中,能做到两条边垂直为90°,并且不翻边的有一定难度,这是由其物理特性决定的。角钢向外卷角钢向外卷(角钢正卷,开口向外):角钢或角铁在进行卷弯的时候,外边被拉伸,而里边垂直的边被挤压,所以外边被延伸,里边被挤压,造成受力既不均匀,又是受的相反的力,从而造成加工后的角钢产生不是90°垂直,而且很可能有褶皱产生。这种现象一般出现在5号以上角钢比较明显。3号角钢及4号角钢如果加工的尺寸在600mm以上,褶皱现象不是很明显。
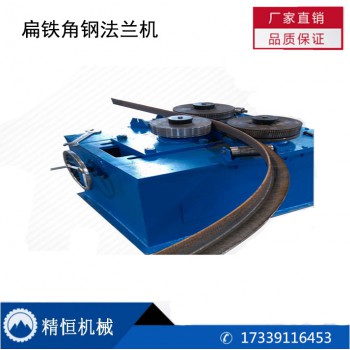
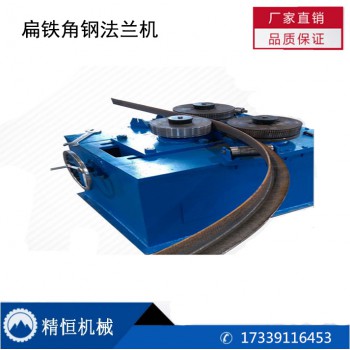
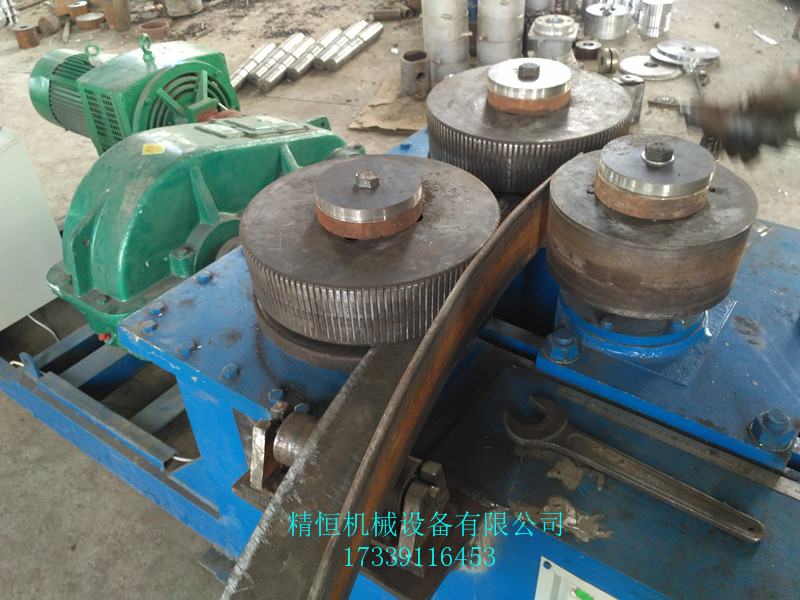
F6型卷圆机是对称式三辊型材卷圆机,集机电一体,将电动机输出的较高转速通过传动装置、联轴器、减速机、齿轮等转换为所需的大转矩低转速,带动位置固定的两主动辊实现旋转运动,为型材行走提供扭矩。被动辊通过手轮前进、后退实现位移,为卷制型材提供所需的加压力,位移量由数字标尺实时显示。三个工作辊成等腰三角形分布,通过移动被动辊位置实现这三个点形成的弧线达到所需弯曲半径,即调整所弯型材的曲率。借助被动辊的压紧及两主动辊的旋转运动,使型材经过多道次连续弯曲,产生永久性的塑性变形,用于常温状态下将型材卷制成圆形、弧形、螺旋形等工件。
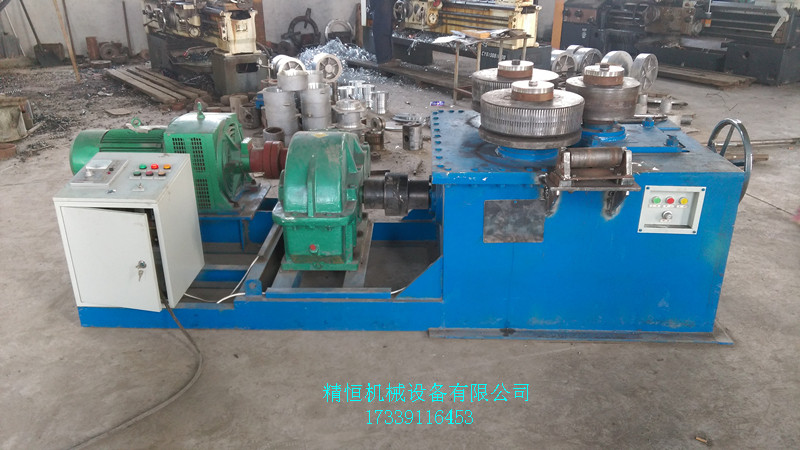
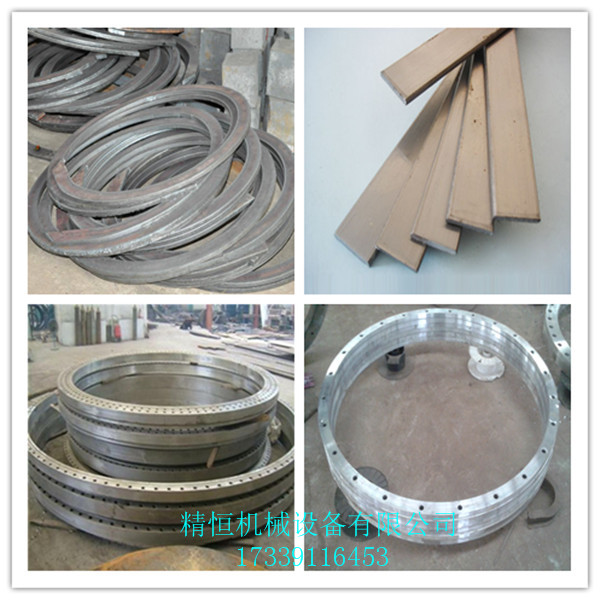
F6型半液压卷圆机床身为钢板焊接结构,并经处理消除内应力,镗铣床加工,保证了装配精度、同心及平行度。整机有足够的强度和刚度,能够满足机器能力范围内的型材的弯曲。更换不同的模具可以对扁钢、方钢、槽钢、圆钢、钢管等型材进行卷弯加工,装卸活十分方便,具有结构简单,能耗低,效率高,操作简单方便等众多优点。是风 机、石化、造船、桥梁模板、网架、钢结构建筑、大型管道、水工仪表等行业、节能、节材的理想加工设备。代替了原有钢板下料成弧板,组焊成型或将型材进行火焰加热后人工弯制成型等复杂工艺(原有方法存在成型尺寸难以保证,过度圆弧质量差、能耗高、人力投入大、费用高、效率低且存在烫伤等不隐患)。
性能描述:弯卷不同规格槽钢、扁钢 、节能、节材.结构及工作原理:设备主要由主机、液压站、电控柜三大部分组成。由电动油泵输出的高压油,经高压油管送入工作油缸或马达内、高压油推劝工作油缸或马达内柱塞,产生推力和扭矩,通过模具部件弯曲型材。保养电路:注意电路板清洁,定时清理强弱电箱灰尘,保持电箱干爽,防止受潮。油路:检查油路各部位有无漏油现象,及时处理。防止活塞杆刮伤和油质变质。机械:机台传动部位检查有无磨损现象,检查每个黄油嘴有无堵死现象,并注黄油。其他注意事项:液压油建议一年更换一次并清理油箱油泥,水冷却器及时清理防止油温上涨造成油质加速老化,当然无小事,电路门开关,油路泄压阀,机械挡块,机台警示灯在保养的时候一定要检查是否正常工作.工作原理:成型机的工作原理与打针用的注射器相似,它是借助螺杆(或柱塞)的推力,将已塑化好的熔融状态(即粘流态)的塑料注射入闭合好的模腔内,经固化定型后取得制品的工艺过程。注射成型是一个循环的过程,每一周期主要包括:定量加料—熔融塑化—施压注射—充模冷却—启模取件。取出塑件后又再闭模,进行下一个循环。
对焊法兰的制作方式常见的是自由锻对焊法兰和模锻对焊法兰这两种形式,下面和大家介绍一下这两种生产工艺:一、自由锻对焊法兰的基本工序:自由锻造时,锻件的形状是通过一些基本变形工序将坯料逐步锻成的。自由锻造对焊法兰的基本工序有镦粗、拔长、冲孔、弯曲和切断等。 1.镦粗 镦粗是对原坯料沿轴向锻打,使其高度减低、横截面增大的操作过程。这种工序常用于锻造齿轮坯和其他圆盘形类锻件。镦粗分为全部镦粗和局部锻粗两种。2.拔长 拔长是使坯料的长度增加,截面减小的锻造工序,通常用来生产轴类件毛坯,如车床主轴、连杆等。 3.冲孔 用冲子在坯料上冲出通孔或不通孔的锻造工序。 4.弯曲 使坯料弯曲成一定角度或形状的锻造工序。 5.扭转 使坯料的一部分相对另一部分旋转一定角度的锻造工序。 6.切割 分割坯料或切除料头的锻造工序。
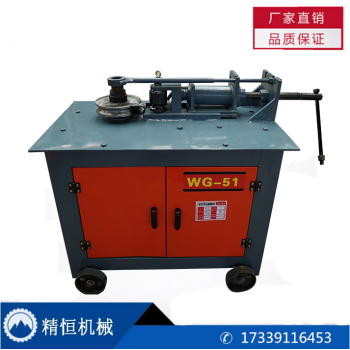
角铁法兰弯弧成型机安装使用:1、设备摆放平稳,四轮受力均匀。 2、设备使用前,先检查传动箱侧面油标所显示的油位,如果油位低于油线时,须从箱体盖上向箱体内注润滑油,直到达到油线位置。3、夏季注入40号机械油,冬季可注入20号机械油。正常使用半年后,换油一次,可保证设备正常运转和延长命。 4、操作人员了解并掌握该设备的结构及工作原理和保养检查点。 5、压轮进给时,先将上面圆螺母松开,进给到达一定位置后,再将圆螺母拧紧固定;被压轮进给时应将工件完全退出。6、摆线针减速机使用40号机械油。




 冀公网安备13010402002588