



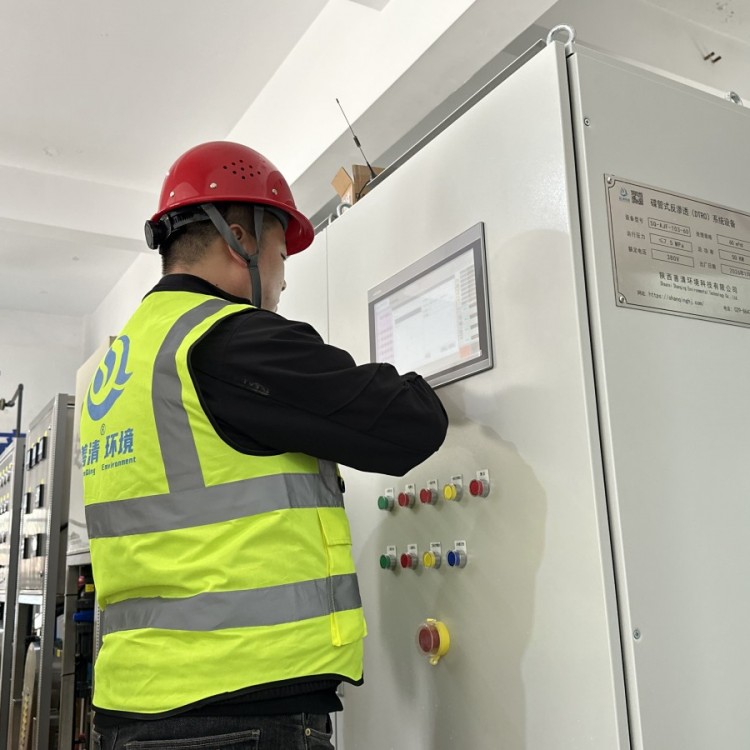
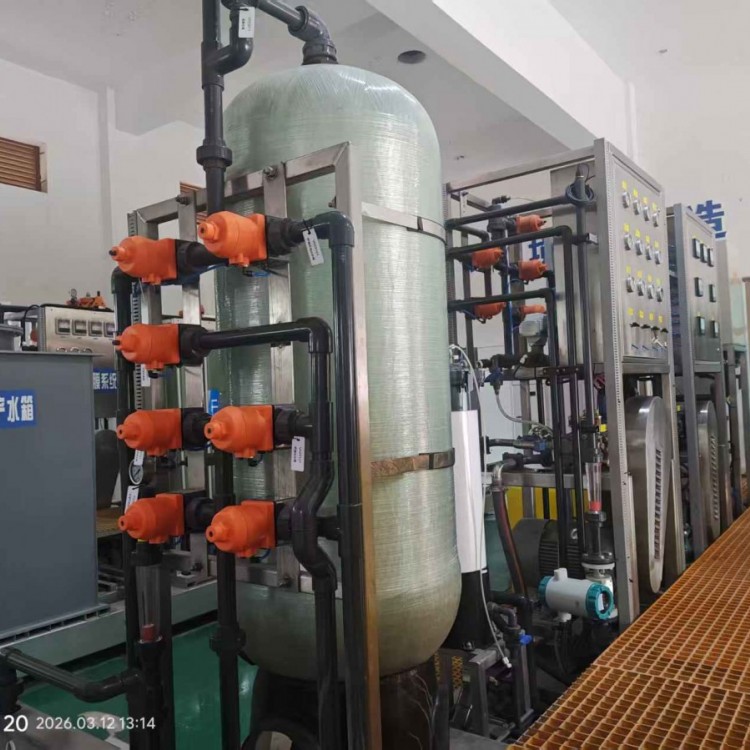
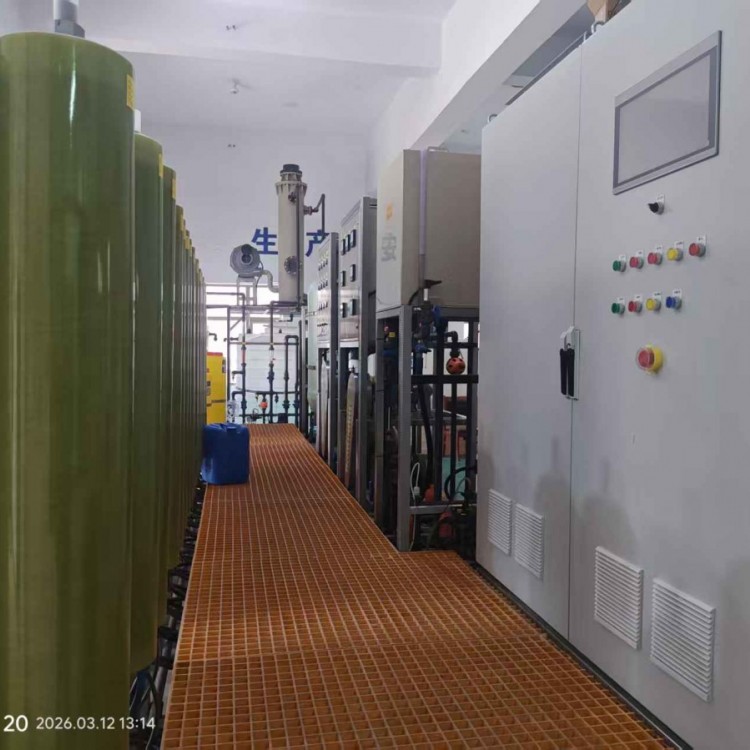


垃圾焚烧厂渗滤液是垃圾堆放、焚烧预处理过程中产生的高浓度复杂废水,具有污染物浓度高、有机物繁杂、氨氮含量高、水质波动大、腐蚀性强等特点,若随意排放会严重污染土壤和水体环境。垃圾焚烧厂渗滤液处理设备是针对该类废水专项研发的一体化环保处理装备,采用“预处理+生化处理+深度膜处理+浓缩液处置”的集成工艺,可实现渗滤液达标处理、中水回用及固废减量,是焚烧厂清洁生产的核心配套设备。
整套设备采用模块化集成设计,核心分为四大处理单元,各单元协同运作,适配焚烧厂连续化生产需求。预处理单元由格栅机、混凝沉淀设备、水质调节装置组成,是保障后续设备稳定运行的基础。该单元可拦截渗滤液中的悬浮杂质、细小颗粒物,通过加药混凝去除胶体污染物,同时均衡水质水量、调节酸碱度,有效规避杂质堵塞后续精密设备的问题,降低废水腐蚀性。
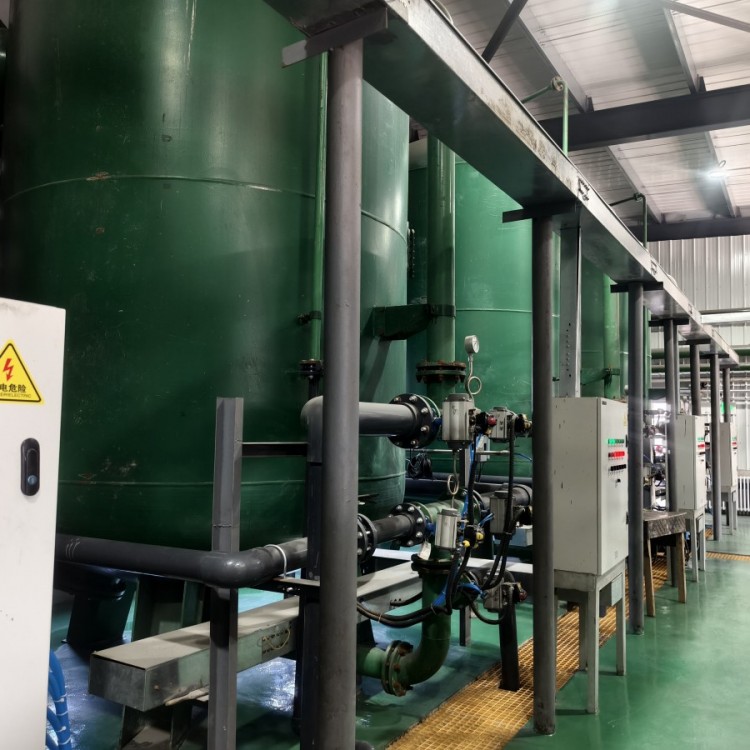
生化处理单元以MBR膜生物反应器为核心,搭配两级A/O硝化反硝化设备,是降解有机污染物、去除氨氮的关键环节。设备利用专属微生物菌群,分解水中大分子难降解有机物,高效脱除氨氮、总氮等核心污染物,大幅降低废水COD值。相较于传统生化设备,该单元抗冲击负荷能力强,可适配焚烧厂昼夜水质波动,生化降解效率提升30%以上。
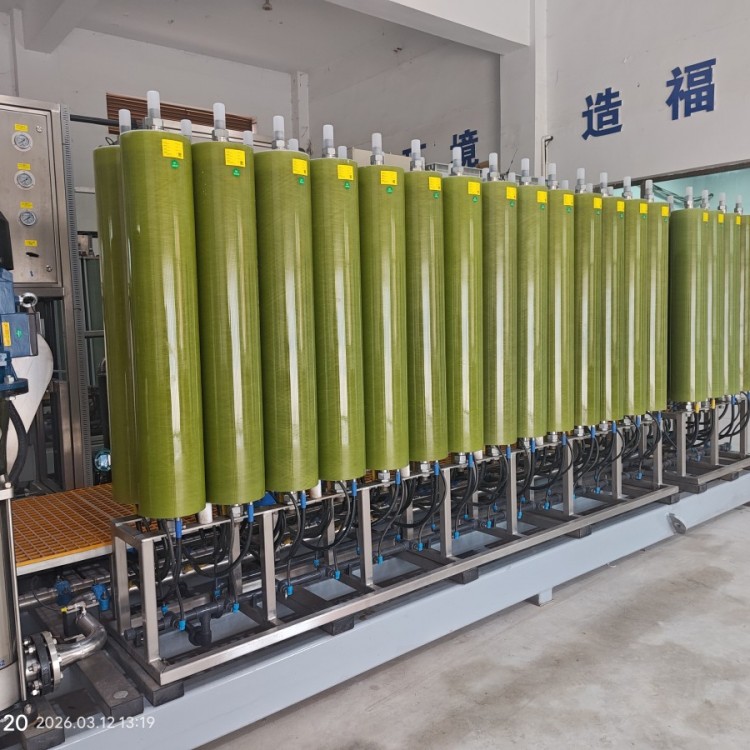
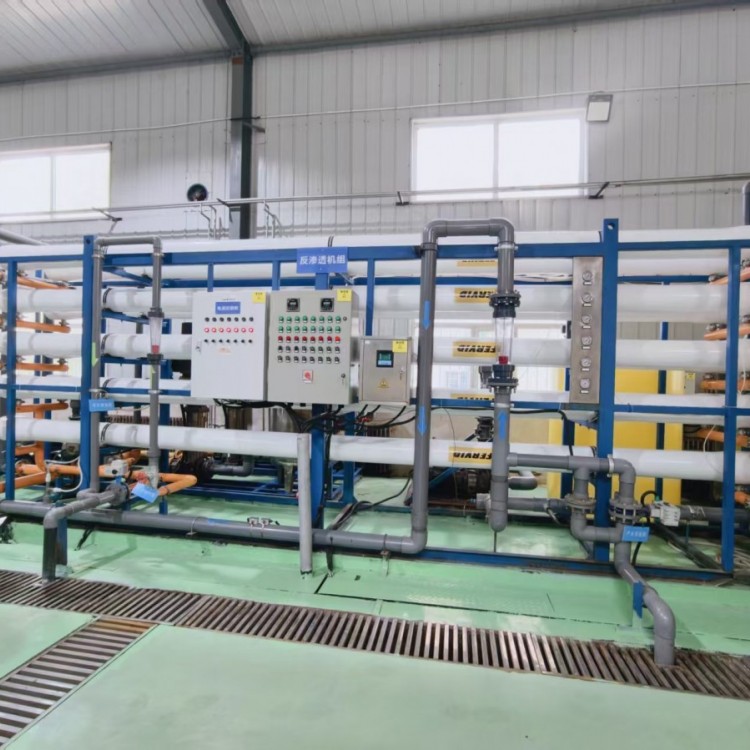
深度处理单元采用纳滤(NF)+碟管式反渗透(DTRO)组合膜设备,为达标出水提供核心保障。纳滤设备精准截留残留有机物、重金属及二价离子,DTRO膜组件凭借特殊碟管式结构,抗污染、抗堵塞性能优异,可高效脱除盐分、微量污染物,彻底净化废水。配套的自动加药、在线清洗装置,可有效延缓膜组件结垢、衰减,延长设备使用寿命,保障出水稳定达标。
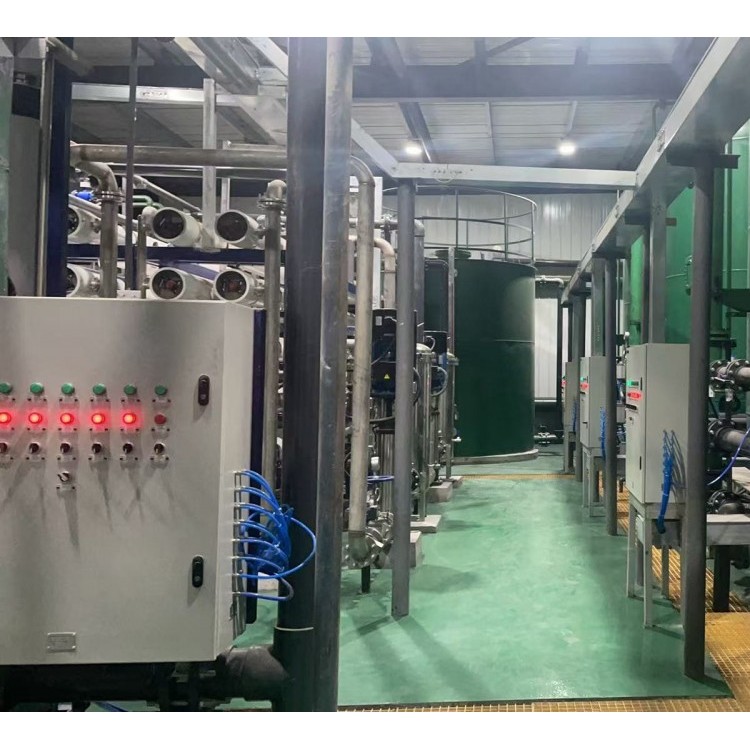
浓缩液处置单元是实现近零排放的关键,通过软化预处理、高压浓缩、干化处理设备,将膜处理产生的高盐浓缩液固化为干粉固废,彻底解决浓缩液回喷焚烧带来的设备损耗、烟气超标问题。整套设备自动化程度高,搭载智能控制系统,可实时监测水质、设备运行参数,实现自动启停、智能加药、故障预警,无需专人值守。
该设备适配各类大中小型垃圾焚烧发电厂,处理后的出水可满足工业回用、厂区绿化、地面冲洗等需求,契合环保零排放要求,兼具环保效益与经济效益,是垃圾焚烧行业绿色低碳发展的必备核心装备。





 冀公网安备13010402002588