
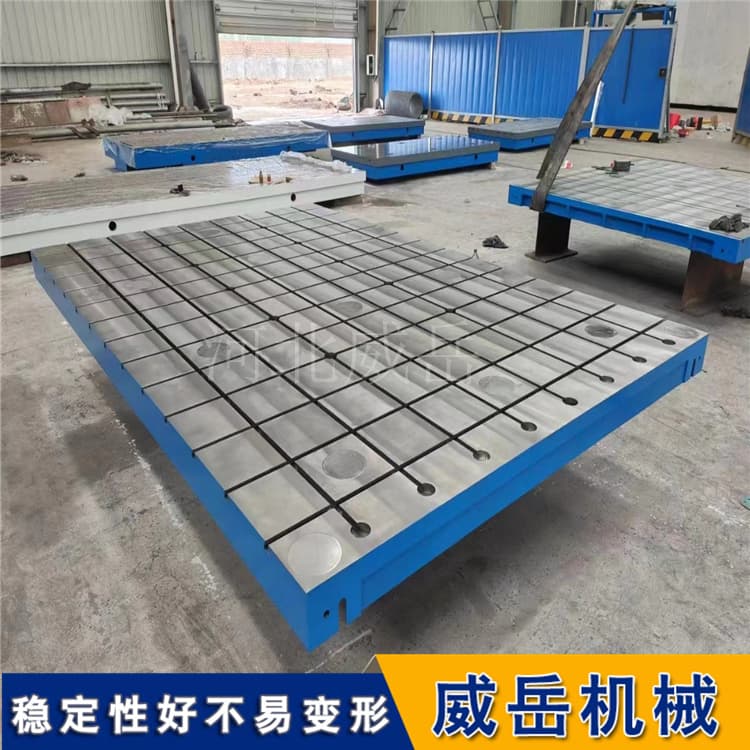
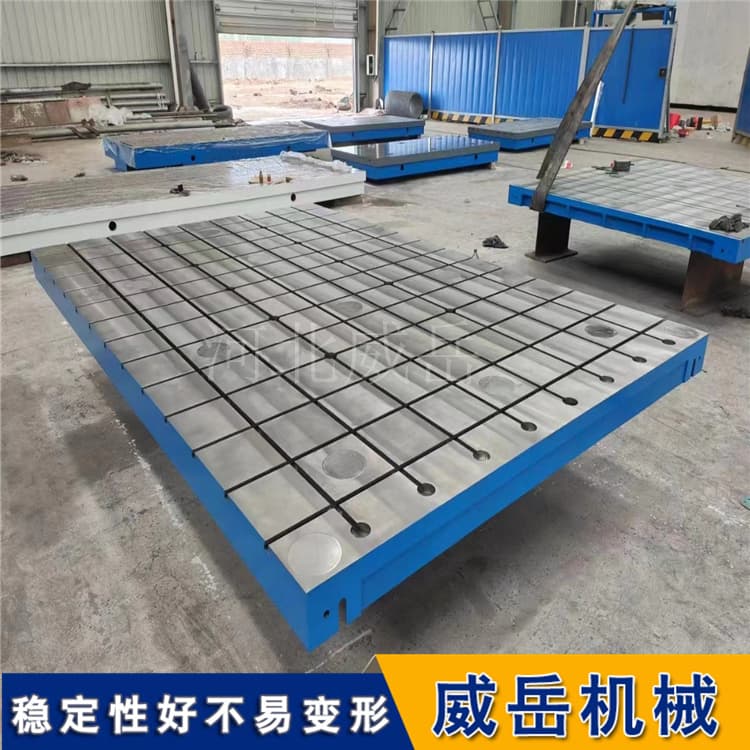
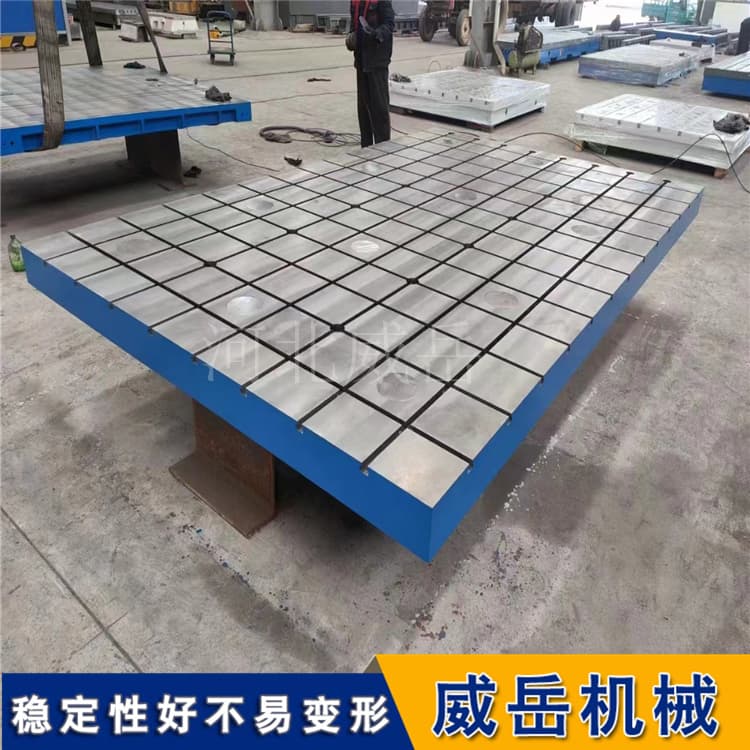
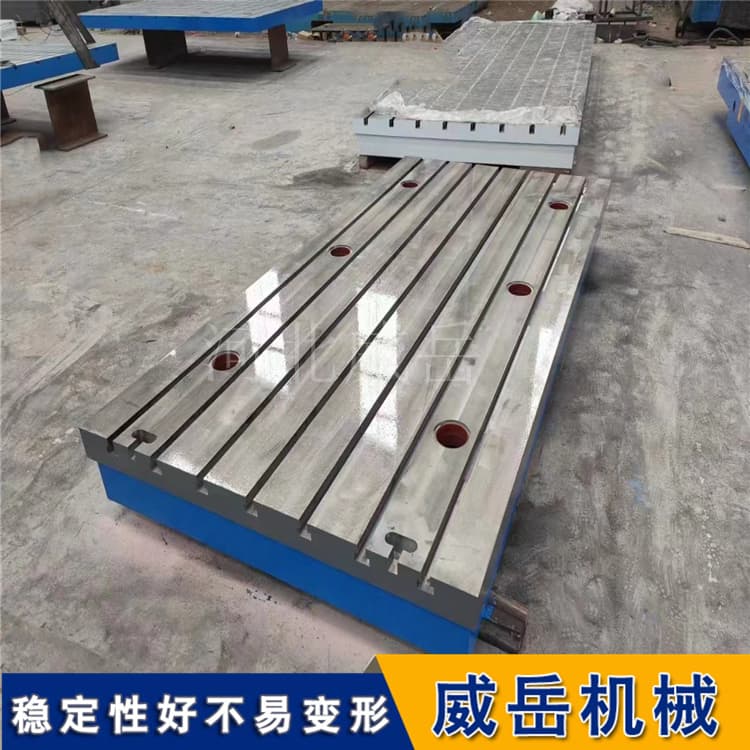


铸铁装配平台精度“段位”:0/1/2/3级怎么挑?对号入座不纠结
买铸铁装配平台的时候,厂家会问你要什么精度等级。0级、1级、2级、3级,价格差别不小。怎么挑才能不花冤枉钱?这篇文章把精度等级的数据和选择逻辑说清楚。
精度等级是怎么定义的
铸铁装配平台的精度按工作面平面度来划分,标准分为0级、1级、2级、3级四个等级。平面度就是工作面实际形状和理想平面之间的大允许偏差,数值越小越平。
精度等级中,0级和1级、2级主要作为检验用途,3级主要作为划线、装配、焊接使用。装配平台常用的精度等级集中在1级、2级和3级。
接触点密度也是衡量精度的重要指标。0级和1级平台在每边25mm的平方范围内接触点不少于25个,2级不少于20个,3级不少于12个。接触点密度越高,工件与平台的贴合度越好,装配时的稳定性和重复性越有保障。
各等级对应的装配场景
0级用于高精度装配场景,比如机械装配、机床导轨定位、高精度工装调试。平面度约0.02mm/m,需要安装在恒温恒湿的环境中,温度控制在20±2℃,湿度不超过65%。0级平台的价格是1级的两到三倍,而且日常维护要求更高,不是所有装配工位都有条件使用。
1级是装配的主流选择,平面度约0.05mm/m。适用于机床、减速机、电机等设备的零部件组装,保证装配后的平行度和垂直度符合要求。绝大多数机械装配场景,1级完全够用。
2级用于常规装配和一般精度要求的作业,平面度约0.1mm/m。适用于普通机械设备装配、工件组对、工装定位。如果装配对象的公差范围比较大,比如0.2mm以上,2级平台完全能满足要求。
3级用于粗装配、焊接定位和重型工件摆放, 面度约0.2mm/m。焊接过程中的热变形和飞溅会对工作面造成一定损伤,用高精度平台反而不划算。3级平台可以用精刨加工替代刮研,成本更低。
精度是靠刮研工艺实现的
铸铁装配平台的精度通过刮研工艺实现。用刮刀在铸铁表面手工修整,把高点刮掉、低点保留,使工作面形成均匀分布的接触点。刮研不仅保证平面度,还能在工作面形成微小的储油凹坑,有利于润滑和长期使用中的精度保持。
刮研分三个阶段:粗刮去除大的加工痕迹,细刮进一步提高接触点密度,精刮使接触点均匀、细密,达到精度要求。刮研是个技术活,靠的是操作者的经验。一台大型平台的刮研可能需要好几天甚至更长时间。
怎么验收精度
平台到货后,看厂家的精度检测报告,确认平面度等级是否达到合同约定。报告上要有具体的测量数据,不只是一个等级标注。有条件的话,用水平仪在工作面上多测几个点核实。用涂色法检查接触点密度是否达标——在标准平板上涂粉,放到被测工作面上来回推,高点留下印子,观察印子分布是否均匀。
精度匹配的原则
核心原则是“够用就好”。常规装配用1级或2级,装配用0级,粗装配和焊接定位用3级。不要盲目追高精度,过度高配只会增加不必要的成本。装配场景跟检测场景不同,装配平台侧重承载和装夹固定,精度以实用装配标准为主就行。把精度等级和实际装配需求对好,不多花冤枉钱。










 冀公网安备13010402002588