


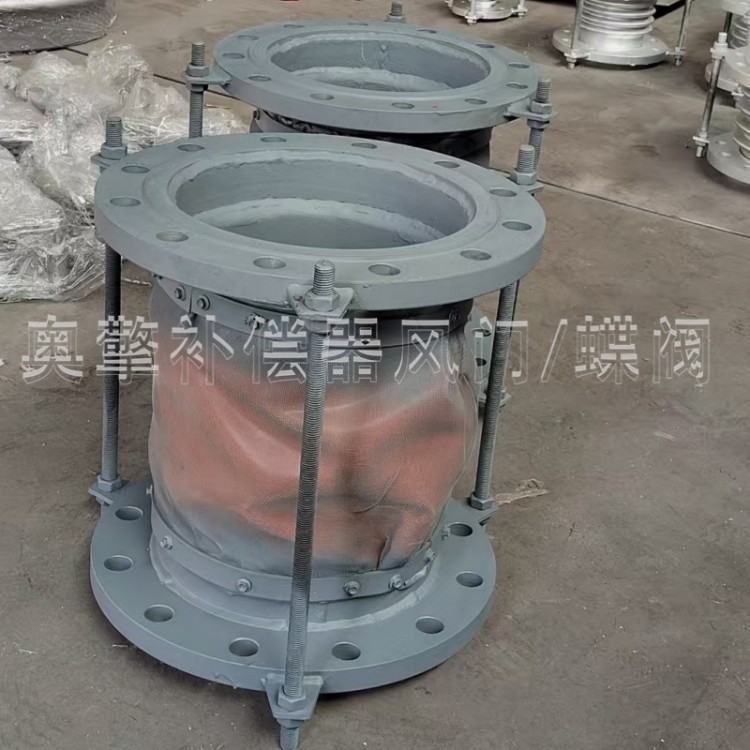
焊接波纹金属膨胀节是流通系统中常用的全金属柔性补偿构件,两端采用对接焊接结构与系统本体相连,依靠核心波纹段的可控弹性形变,吸收运行过程中因温度变化产生的多维热位移,消解刚性结构内部积累的热应力,同时缓冲设备启停、介质流动带来的机械振动。这类产品没有法兰连接的密封垫片结构,整体密封性能更稳定,减少了长期运行中密封面出现渗漏的概率,适配对密封可靠性要求较高的工况场景。波纹段的波形、壁厚与层数可根据工况灵活调整,不同材质的不锈钢或特种合金材料都可通过焊接工艺完成成型,适配不同的温度区间与介质特性,配套设置的限位构件可将形变范围约束在设计允许区间内,避免超出波纹管的弹性形变极限。
河北奥擎作为源头生产方,在对接焊接波纹金属膨胀节的相关需求时,会先逐一采集项目现场的核心工况信息,包括实际运行温度区间、系统设计压力、介质的组分特性、需要补偿的多维位移量,以及现场连接位置的管径尺寸、可用安装空间与焊接作业条件。技术人员会结合这些参数,参照相关行业标准完成波纹段的强度与疲劳寿命校核,匹配对应的金属材质牌号,针对高含尘工况在波纹内侧增设不锈钢导流衬板,减少高速带尘介质对波纹内壁的直接冲刷;对温度波动频繁的工况,同步优化波纹段的热处理工艺,减少循环形变过程中应力集中的影响。整个生产对接过程以现场实际运行条件为核心,平衡产品的补偿性能与结构耐用性,不脱离工况做冗余设计,也不会缩减必要的结构安全余量。
生产环节中,原材料入厂后先完成材质复检,确认成分与力学性能符合选型要求,再依次完成波纹整体成型、两端对接段焊接、波纹段应力消除处理等工序,焊缝位置经过打磨与外观检测,减少应力集中点。成品完成后逐一开展压力试验与形变量校验,确认各项指标与前期确认的参数要求保持一致后再安排交付。随产品附带的技术文档,会明确现场焊接安装的操作要点,比如焊接作业时做好波纹段的降温防护、设置配套导向支撑、避免强制对口安装、运行前拆除运输临时固定件等,帮助现场人员规范完成安装作业,保障焊接波纹金属膨胀节在后续长期运行中,稳定发挥位移补偿与振动缓冲的作用。






 冀公网安备13010402002588