



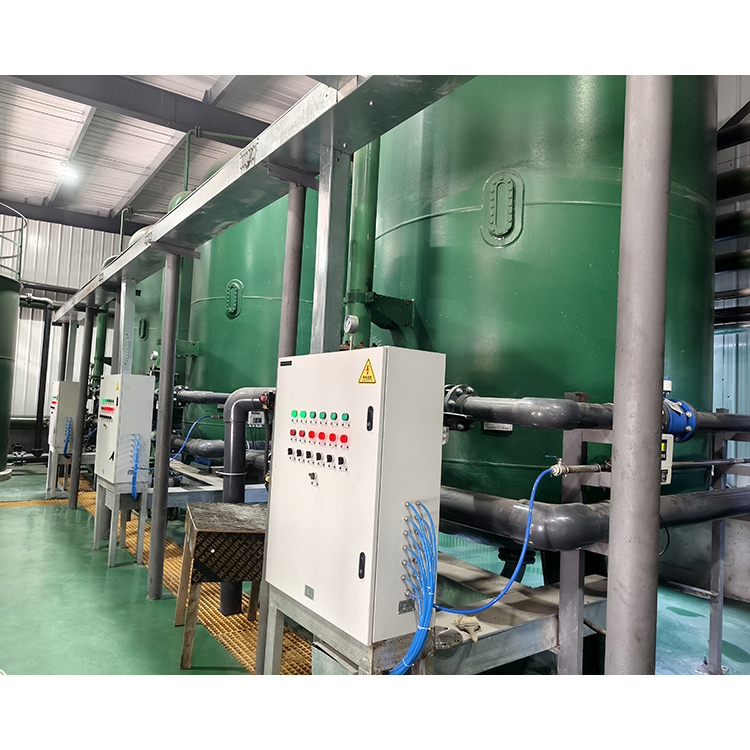


由于煤矿废水具有水量波动大、悬浮物高、水质复杂、碳源不足等特点,普通污水处理设备抗冲击能力弱、脱氮效果不稳定。目前煤矿现场主流高氨氮处理设备主要分为吹脱预处理设备、生化脱氮设备、一体化高氨氮处理设备三大类,不同设备分级适配不同氨氮浓度与处理规模,形成完整的矿井水脱氮处理体系。
吹脱除氨设备多用于高浓度氨氮矿井水预处理,主要由调节水箱、曝气吹脱塔、喷淋系统、风机、加药调pH装置组成。设备通过投加碱液提升水体pH值,利用强制曝气吹脱方式将氨氮从水体分离,快速削减进水高浓度氨氮负荷。该设备具备处理效率高、耐受高浓度冲击、运行稳定的优势,可有效解决进水氨氮突升对后端生化系统的抑制问题,大幅降低后续脱氮工艺运行压力,适合老旧矿区、掘进工作面等高氨氮涌水处理场景。
生化脱氮设备是矿井水末端深度除氮的核心设备,主要包括A/O、A²/O及改良生物膜脱氮装置,由缺氧反应罐、好氧硝化罐、沉淀分离系统、自动加药碳源投加装置组成。设备依靠专属生物填料附着大量耐低温、抗污染高效脱氮菌种,通过硝化、反硝化反应将氨氮、硝态氮逐步转化为氮气彻底脱除。针对煤矿废水低碳氮比特点,设备配套智能碳源投加系统,可根据水质变化精准补加碳源,有效提升总氮去除率。该设备污泥产量小、运行成本低、出水水质稳定,可将氨氮、总氮稳定控制在排放标准限值以内,是目前煤矿深度脱氮的主流核心设备。
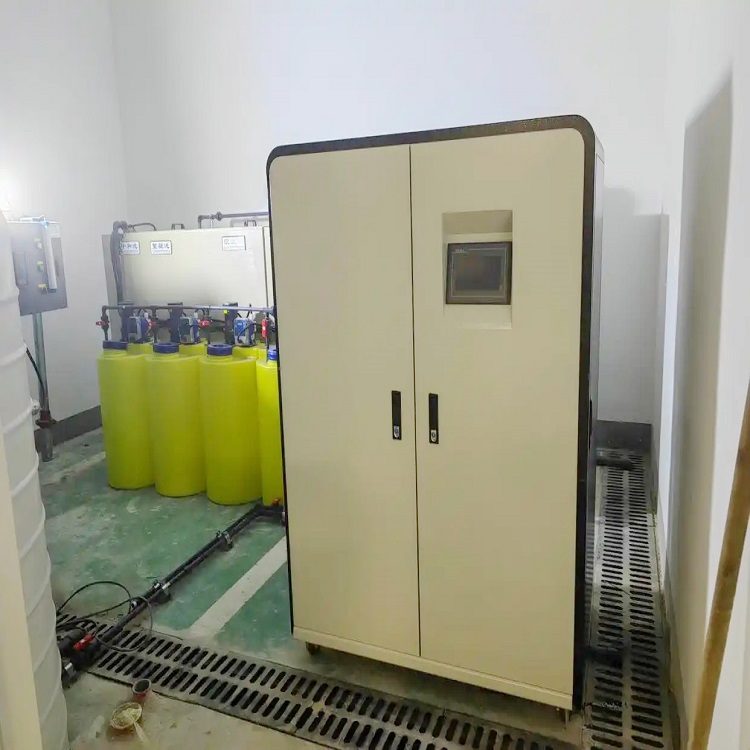
一体化高氨氮处理设备是近年矿山推广的新型智能化装备,集水质调节、碱化吹脱、生化脱氮、沉淀过滤、在线监测功能于一体,采用模块化集成设计,占地面积小、安装调试便捷,适配井下站点、小型矿井及改造类水处理工程。设备针对煤矿废水高浊、高杂质、水质波动大的特性优化内部水力流态与填料结构,抗冲击负荷能力强,可同步实现除浊、降氨氮、脱总氮多重处理效果。同时搭载在线氨氮、pH、溶解氧监测模块,可实时联动调控曝气强度、加药量与运行工况,有效解决水质波动带来的处理不稳定问题,大幅降低基建投资和运维难度。
整体来看,预处理吹脱设备、生化脱氮设备与一体化智能设备分级配套、优势互补,可适配不同浓度、不同规模的煤矿高氨氮废水治理需求。随着矿山环保标准持续升级,高氨氮处理设备正朝着模块化集成、智能调控、低碳节能、高效稳定的方向发展,为矿井水达标排放与资源化利用提供可靠设备支撑。





 冀公网安备13010402002588