





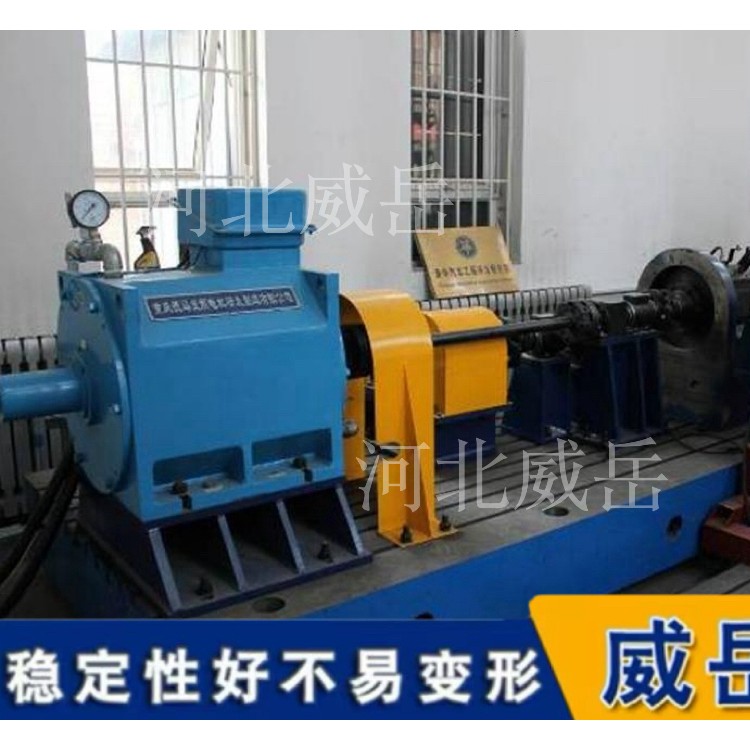


铸铁试验平台是机械制造、计量检测中用于工件检验、划线、装配和性能试验的基础基准设备,通常采用HT200-HT300高强度灰铸铁制造,工作面硬度为HB170-240。在长期重载、环境变化和操作不当等因素影响下,平台难免出现精度下降、台面损伤等问题。以下梳理五类常见问题及其对策。
一、平面度超差,精度下降
平面度超差是铸铁试验平台核心的故障,直接影响测量数据的可信度。主要原因包括:时效处理不充分导致内应力残余释放、安装时垫铁支撑不均、环境温差过大引起热变形,以及基础沉降导致水平度失准。
对策需按变形程度分级处理。轻微变形(≤0.08mm/m)可将平台置于标准环境中静置7-10天,利用自然时效释放应力,同时用60-80℃热毛巾均匀热敷变形区域,每天2次、每次30分钟,某1500×2000mm平台经此法处理后平面度从0.06mm/m恢复至0.03mm/m。中度变形(0.08-0.15mm/m)需通过人工刮研修正,每次刮削量控制在0.002-0.005mm,重复“贴合-标记-刮削”流程,直至接触点数达到0级精度标准(≥25点/25mm²)。严重变形(>0.15mm/m)则需先进行补焊加固,再整体刮研处理。
预防方面,应选择经过“自然时效+人工时效”双重处理的平台,自然时效静置≥6个月,人工时效在600-650℃恒温炉中保温8-12小时,内应力去除率可达95%以上。
二、台面划痕、凹陷与磨损
尖锐工具直接撞击台面、长期局部重压、铁屑杂物摩擦,是造成台面损伤的主要原因。轻微划痕可用细砂纸沿交叉方向轻轻打磨,打磨后擦拭干净并涂抹防锈油;浅层凹陷可通过人工精刮微调恢复平整度。预防措施包括:放置工件时使用辅助工具或防护垫,严禁拖拽和抛落;每日使用后及时清理台面铁屑和杂物。
三、台面生锈与氧化
铸铁材质在湿度较大的环境中易生锈,一旦形成锈蚀坑洼,平台精度将受到不可逆的影响。车间环境潮湿、有腐蚀性气体,或长期闲置未做防锈处理,都会加速氧化。轻微锈蚀可用除锈剂清理后涂抹防锈油并研磨抛光;锈蚀严重形成坑洼时需评估整体精度,若无法修复则考虑报废。日常防护应做到:每次使用后彻的底清洁,干燥后薄涂防锈油;长期停机时涂抹厚层防锈脂并用防尘罩覆盖;工作环境相对湿度建议控制在60%以下。
四、安装后精度漂移与平台晃动
安装不当是精度漂移的重要诱因。垫铁数量不足、布置不合理会导致支撑点受力失衡,引发工作面变形;地脚螺栓松动或垫铁移位则会造成平台晃动,影响正常使用。
安装时应遵循“三点支撑、多点均布”原则:小型平台(≤2000×1000mm)按三角形摆放3组垫铁,大型平台每1.2-1.5m一组,垫铁与平台底面贴合率须达到100%,杜绝虚接。精调时每次调整量不超过0.05mm,调整后静置10-15分钟消除应力回弹再复测。调平完成后用扭矩扳手按对角线顺序均匀拧紧垫铁螺母,扭矩控制在50-80N·m。
五、承载超限与局部变形
工件重量超过平台额定承载能力,或载荷集中在台面某一局部区域,是造成永的久性变形甚至断裂的主要原因。使用中应确保工件总重不超过额定载荷的80%,重型工件须均匀分布放置,严禁集中压在边缘或局部。选型时需将平台上所有设备的重量乘以1.2-1.3的安全系数来对照额定承载,验收时可加载至额定载荷的120%,静置24小时后复测平面度,变化量应≤3μm/m。
铸铁试验平台的问题多数可通过规范使用和科学维护来预防。建议每3-6个月进行一次精度校准,使用合像水平仪或电子水平仪按GB/T 22095标准检测平面度,发现超差及时处理。一块合格的铸铁试验平台在规范维护下,设计寿命可达30-50年以上。


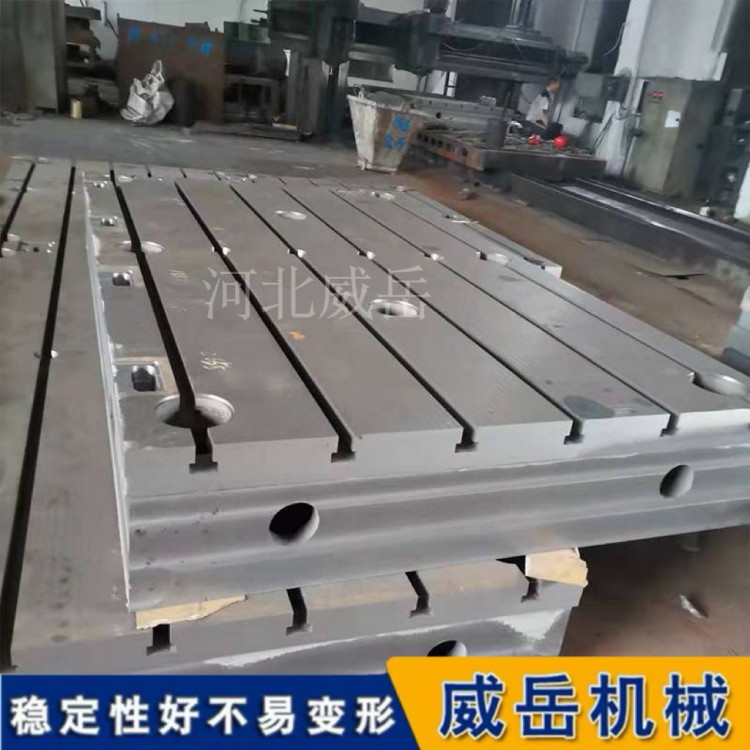


 冀公网安备13010402002588