





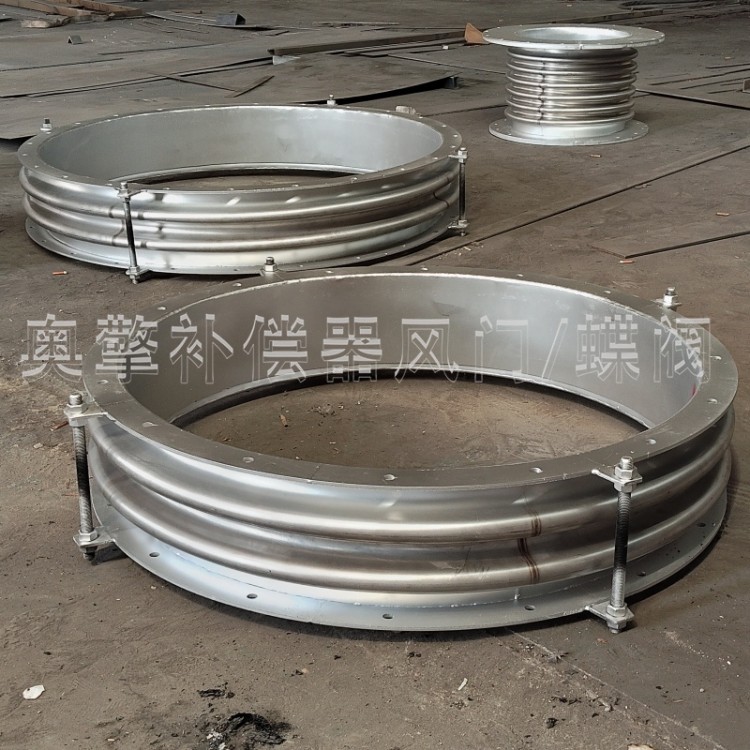


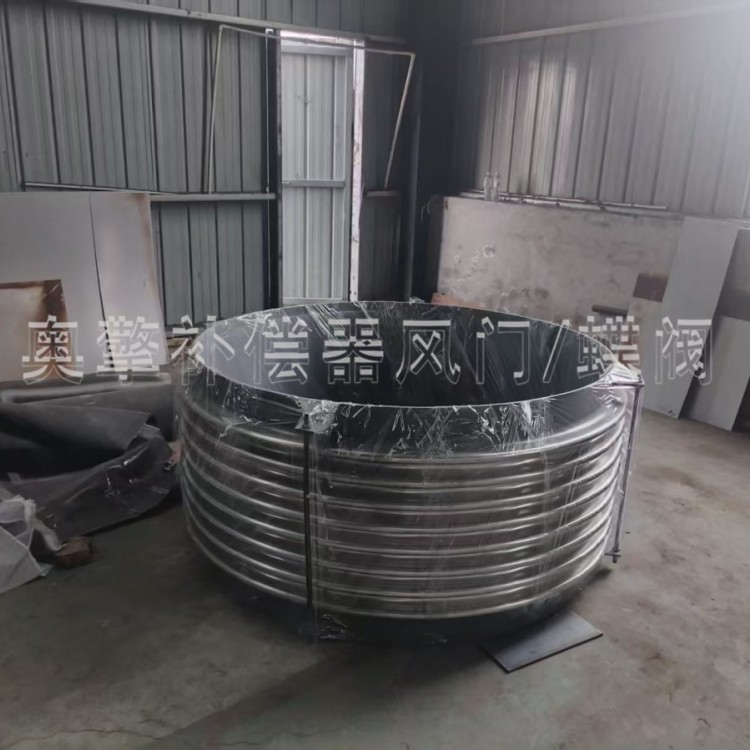
管道用金属补偿器 厂家直供大口径膨胀节,是面向大截面工业输送场景开发的柔性补偿构件,核心以奥氏体不锈钢波纹段为形变主体,依靠弹性变形吸收系统运行过程中产生的热胀冷缩位移,释放刚性连接位置的附加应力,适配大流量介质输送工况。这类产品的通径尺寸较大,波纹成型过程中对板材延展均匀度、焊缝质量控制要求较高,常规小口径补偿器的成型工艺无法直接套用,需要通过分步液压成型或机械胀型的方式,逐步完成大尺寸波纹的整体加工,避免局部波纹出现形变不均、壁厚减薄超标等问题。针对不同介质属性,波纹段可选用304、316L等不同不锈钢牌号,配套加装导流衬板,引导介质平稳流过补偿器内部,降低高速介质对波纹内壁的直接冲刷,减少紊流带来的磨损影响。河北奥擎依托厂家直供模式,直接对接项目现场的工况信息,根据通径、压力等级、温度区间、位移需求等参数完成结构校核,省去中间环节的信息传递偏差,让产品设计参数更贴合实际使用场景。
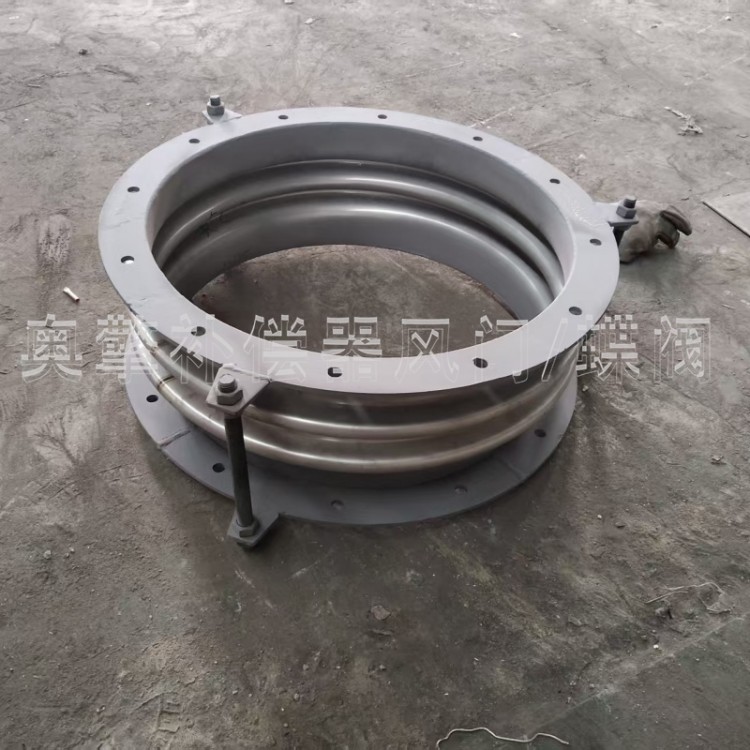
大口径膨胀节在结构设计阶段,会同步考量安装便利性与运行稳定性两个维度。面向轴向位移为主的场景,可配套设置限位拉杆,将波纹段的伸缩行程控制在设计允许范围内,避免系统出现超量位移导致结构受损;面向存在横向或角向位移的管线布局,可调整整体长度与波纹排布方式,适配非直线段的补偿需求。连接端可根据现场原有接口形式,匹配法兰对接或直接焊接的结构,减少现场二次改造的工作量。考虑到大口径产品整体自重较大,在结构设计时会合理分布加强构件的位置,避免波纹段在吊装或运行过程中出现非预期形变,保障整体结构的承载能力符合工况要求。
生产全流程中,各关键节点设置核验环节,保障产品质量可控。原材料入库时核对不锈钢板材的材质证明与厚度公差,波纹成型后逐圈检查表面状态,确认无划痕、裂纹、壁厚不均等缺陷,焊接环节采用氩弧焊接工艺,控制焊缝的熔深与均匀度,完成后逐一排查焊接位置的质量隐患。成品组装完成后,按规范完成压力试验,确认无渗漏、无异常变形后再做防锈防护与包装。河北奥擎随产品附带安装指引,提醒现场作业人员做好吊装防护,安装时保证两侧管线对中,避免强行对口给波纹段施加额外初始应力,同时按要求设置周边的固定支架与导向支架,引导热位移沿预设方向释放,保障大口径膨胀节在大流量输送系统中平稳发挥补偿作用。





 冀公网安备13010402002588