

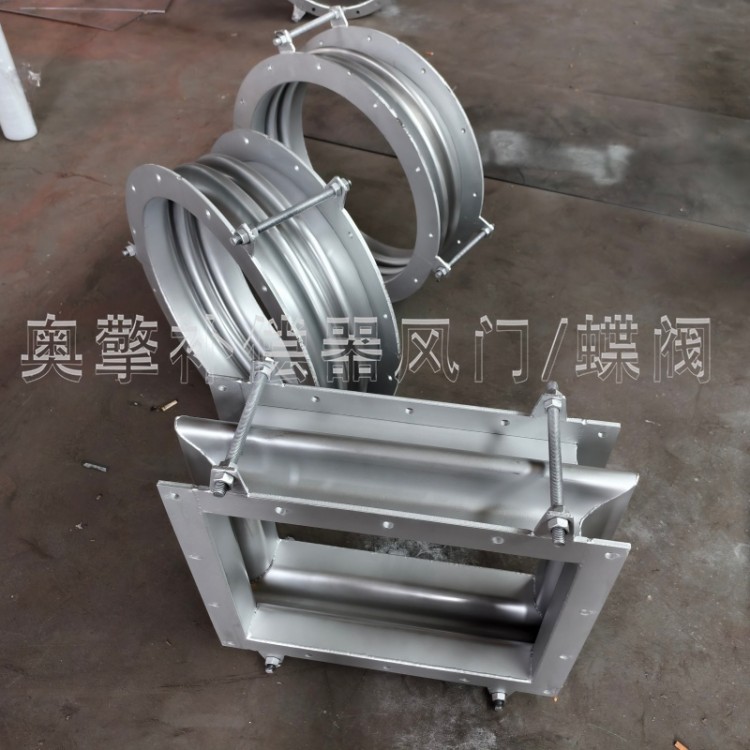

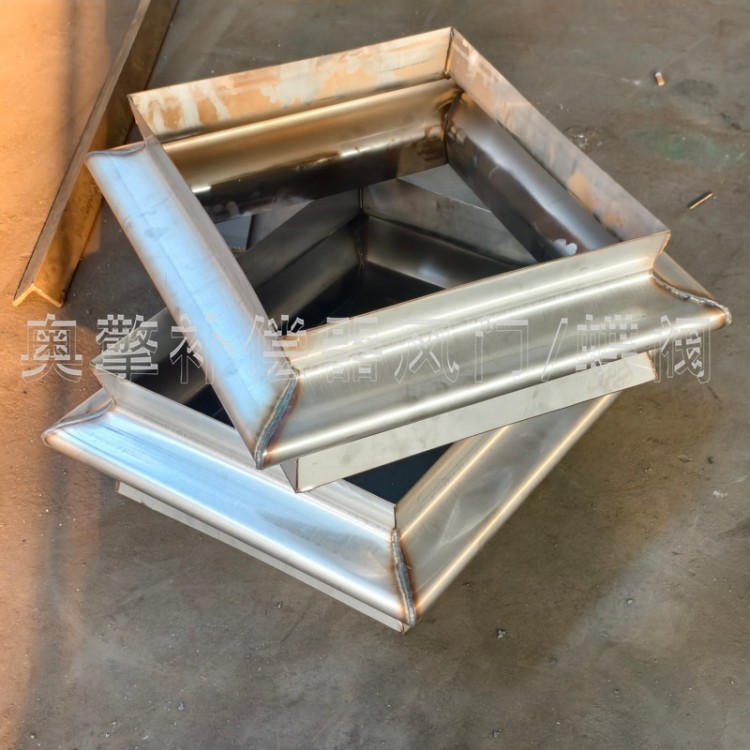


风道不锈钢膨胀节大口径波纹成型前,需先完成管坯制备与前置工艺管控。根据风道的通径、压力等级及补偿量要求,选定适配的常规耐蚀不锈钢板材,通过卷板工艺将板材加工成整体圆管状,焊接成型后对焊缝区域做打磨平整处理,保证管坯表面无明显凸起、凹陷与焊接缺陷,同时对管坯的圆度、壁厚均匀度做逐一检测,偏差控制在工艺允许范围内。大口径管坯的刚性相对更强,成型前需根据波纹的波高、波距参数调整设备参数,提前核算成型过程中的材料延伸率,避免局部拉伸过量出现壁厚过度减薄的情况,为后续波纹成型打下稳定基础。
大口径波纹成型过程中,多采用滚压成型工艺完成加工。将处理完成的管坯固定在专用滚压设备上,调整成型滚轮的进给量与转动速度,让滚轮沿管坯外壁逐步加压,通过控制管坯的轴向进给距离,在管体表面连续加工出均匀规整的波纹结构。加工过程中实时监测波纹段的壁厚变化,保证各波的波高、波距偏差符合技术规范要求,避免出现单波受力不均、波纹形态不一致的问题。针对部分特殊工况的产品,成型完成后会安排针对性热处理工序,消除成型过程中产生的内应力,提升波纹管的弹性性能与抗疲劳能力,最后对整体外观做打磨清理,排查表面是否存在细微裂纹、压痕等缺陷,保障波纹结构的整体质量。
河北奥擎在风道不锈钢膨胀节大口径波纹成型加工完成后,会对每一件产品的波纹尺寸、外观质量做逐项核验,确认成型后的波纹参数完全符合设计图纸要求,保障大口径波纹段的柔性补偿能力与结构强度适配风道系统的运行需求。后续可配合完成产品的工况参数校核,为现场安装提供对应的技术指引,避免因安装操作不当损伤波纹结构,保障风道不锈钢膨胀节在除尘、烟风等大口径风道系统中,长期稳定发挥位移补偿、缓冲振动的作用。






 冀公网安备13010402002588