
从事金属管材成型自动化设备的研发、生产、销售、服务。
186262537730512-58265856
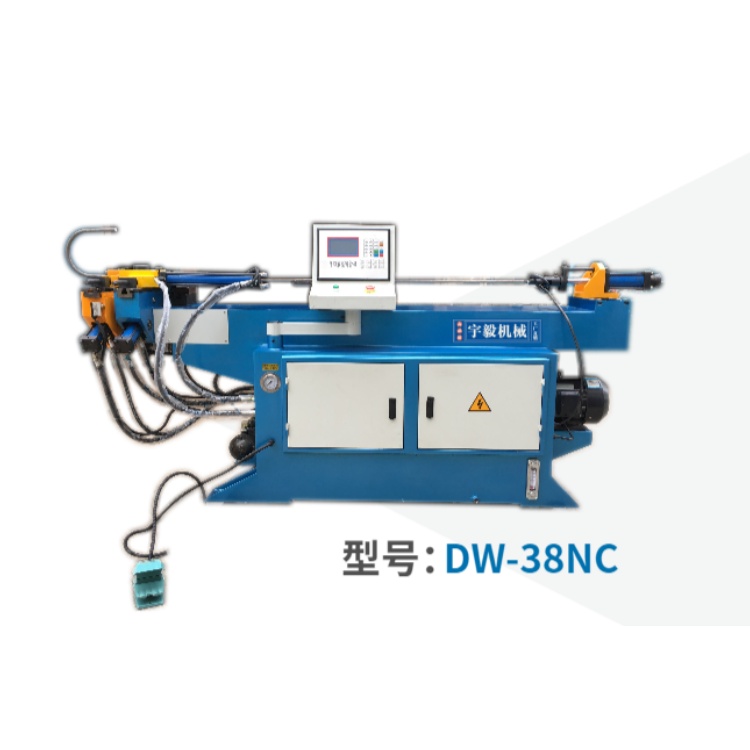
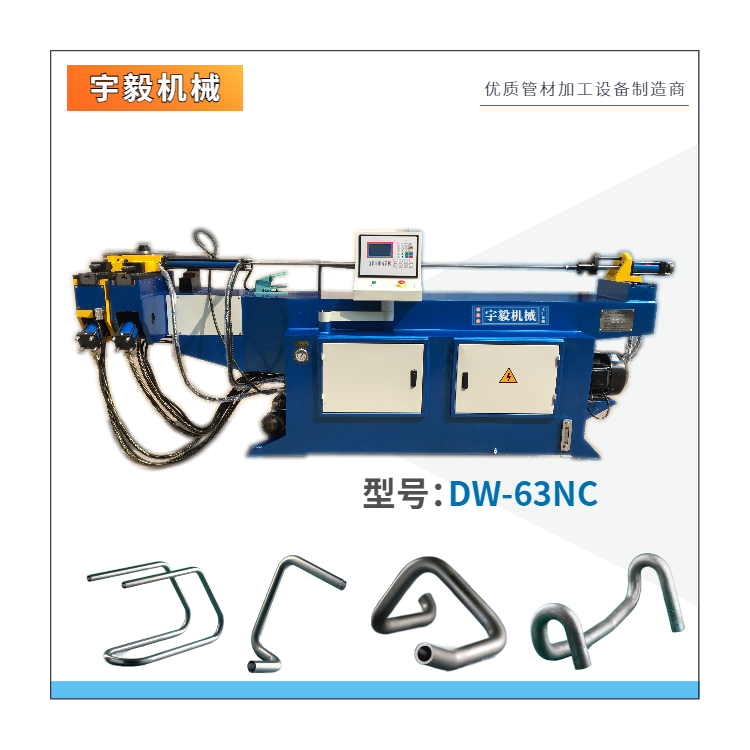
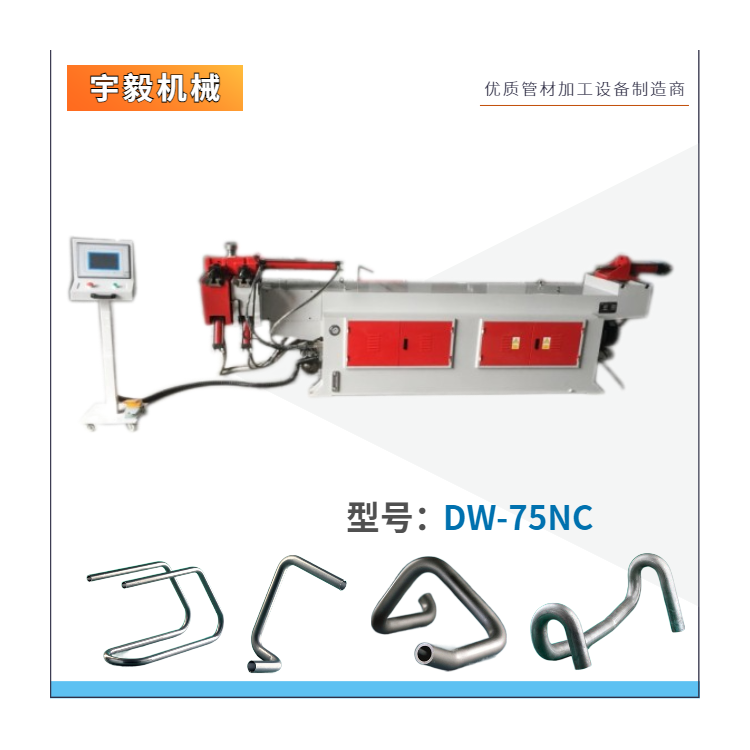
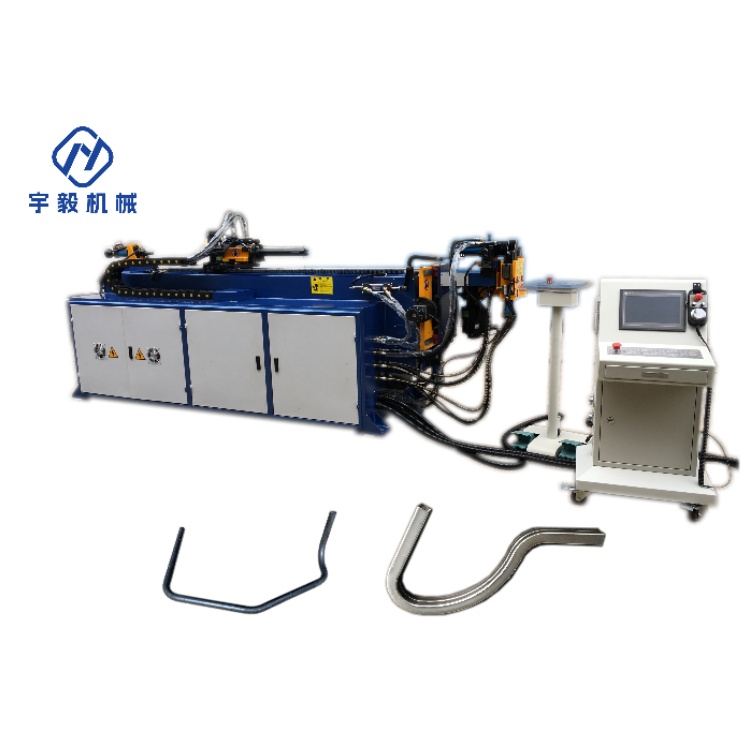
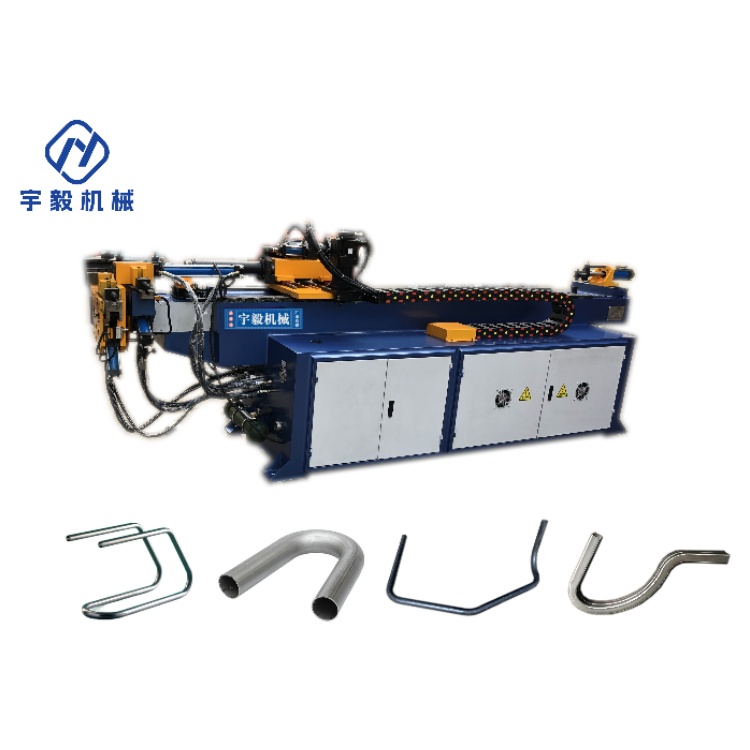
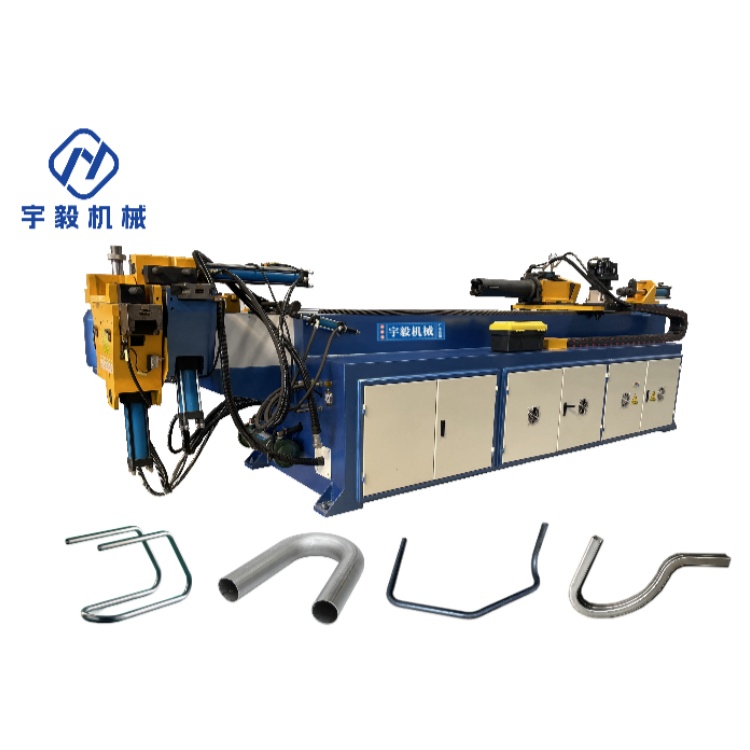
液压弯管机的机器参数设置问题。 在液压弯管机工作前就必要的把液压弯管机的工作参数进行相关设置,不然无法实现液压弯管机的正常工作环境。说明白点就是设定液压弯管机的参数环境。注意管型规整化使用液压弯管机设计和排管时要避免过大的圆孤、任意曲线、复合弯以及大于180。的圆弧。过大的圆弧不但使工装笨重,而且受液压弯管机机床尺寸的限制;任意曲线、复合弯设计造型很不合理,极大地妨碍了机械化、自动化生产,使操作者难以摆脱笨重的体力劳动;大于180。的圆弧使液压弯管机无法卸模。保证弯曲半径标准化弯曲半径要尽量实现“一管一模”和“多管一模”。对于一根管子来说,无论有几个弯,弯曲角度如何,其弯曲半径只能有一个,因为液压弯管机在弯曲过程中不更换模块,这就是“一管一模”。而“多管一模”,就是同一直径规格的管子应尽量采用同一种弯曲半径,也就是使用同一套模块弯制不同形状的管形,这样才有利于减少模块数量。 选择适当的弯曲半径值弯管机导管弯曲半径的大小,决定了导管在弯曲成形时所受阻力的大小。一般来说,管径大弯曲半径小,弯曲时容易出现内皱和打滑现象,弯曲质量很难保证,设定适中的弯曲成形速度弯曲成形速度对成形质量的主要影响为:速度太快,容易造成导管弯曲部分的扁平,圆度达不到要求,造成导管的拉裂、拉断;速度太慢,容易造成导管的起皱和压紧块打滑,大管径的管子易形成导管弯曲部分的下陷。针对这两台数控液压弯管机上大量的试验,将导管的弯曲速度确定为机器最大弯曲速度的20%-40%为宣。选取合适的芯棒及其位置液压弯管机的芯棒在弯曲过程中主要起着支撑导管弯曲半径的内壁防止其变形的作用。目前国产管材在机床上弯曲成形若不使用芯棒,其质量难以保证。芯棒的形式有很多种,如柱式芯棒,方向单、双、三、四球头芯棒,定向单、多球头芯棒等。另外,芯棒的位置对导管弯曲成形也有一定的影响:理论上,它的切线应与弯管模的切线平齐,但经过大量的试验证明,提前1~2m较好,此时弯管质量比较理想。当然,提前量太大,会造成弯曲部分的外壁出现所谓“鹅头”的现象。在这里我们希望大家一定要重视手动弯管机的各部件的参数设置问题,这直接关系到手动弯管时的是否能够正常工作。在设置手动弯管时一定要按照使用说明书进行设定。
 冀公网安备13010402002588